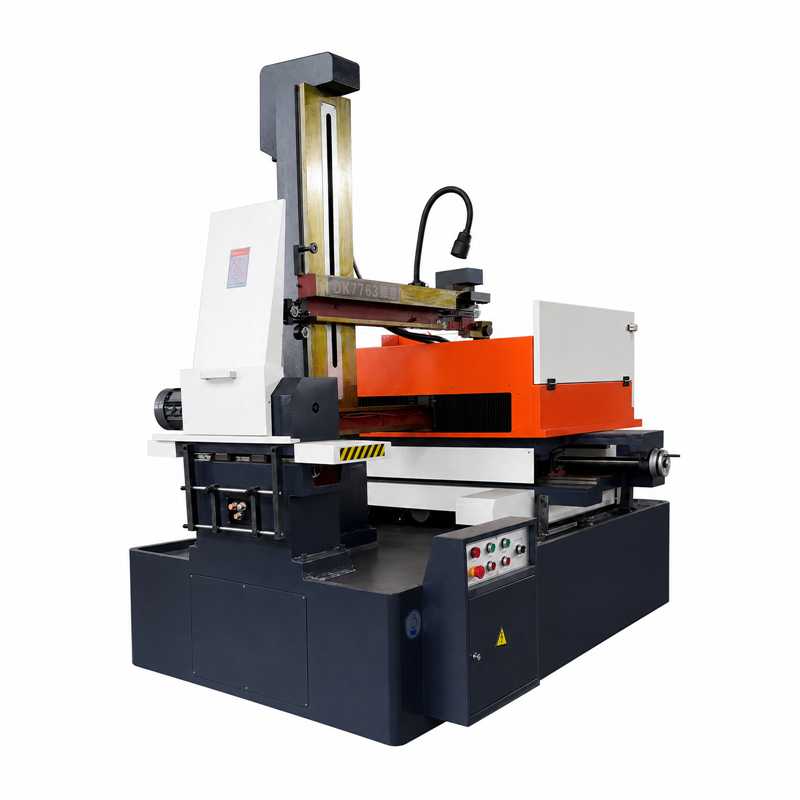
L’armadio di comando ad alta velocità è l’unità elettrica centrale di una macchina ad alta velocità per elettroerosione a filo alternata (WEDM-HS). Il suo stato può influenzare la scarica a impulsi, il movimento del filo, il moto CNC e la coerenza complessiva della lavorazione. Nella produzione di stampi e nella lavorazione di componenti meccanici, un raffreddamento insufficiente, connessioni allentate, interferenze elettromagnetiche o parametri non adeguati possono causare la rottura del filo, una riduzione dell’efficienza di lavorazione, deviazioni della traiettoria o l’arresto dell’attrezzatura.
Sulla base delle condizioni operative tipiche per le apparecchiature WEDM a movimento alternato, questo articolo esamina la composizione del quadro di comando, l’ambiente di installazione, il raffreddamento, la compatibilità elettromagnetica e la manutenzione. I disegni elettrici del costruttore della macchina, i manuali di funzionamento e manutenzione, la documentazione dei componenti e le procedure di sicurezza sul sito hanno priorità rispetto a queste indicazioni generali.
Un quadro di comando ad alta velocità non è semplicemente un quadro di distribuzione elettrica generico. Si tratta di un sistema di controllo elettrico integrato configurato specificamente per una macchina WEDM a movimento alternato. A seconda del produttore e del modello, può includere un’alimentazione a impulsi e un modulo di controllo della scarica, un modulo CNC per il controllo del moto, un’unità di azionamento degli assi e di controllo servo, una logica per il movimento del filo e per il circuito del fluido, interruttori automatici, contattori, relè e componenti filtranti.
L'allocacazione delle funzioni tra CNC, alimentatore ad impulsi, moduli di azionamento e altri controllori varia da macchina a macchina. Un PLC, qualora presente, non deve essere considerato l'intero sistema di controllo. La coerenza nella lavorazione dipende dallo stato combinato del processo di scarica, del fluido di lavoro, del filo elettrodo, del sistema di movimento e dei controlli; l'armadio è importante, ma non è l'unico fattore.
La posizione di installazione deve essere scelta in base ai documenti di installazione del produttore della macchina e all'ambiente effettivo del laboratorio.
In primo luogo, ridurre l’esposizione ambientale. Tenere l’armadio lontano dai percorsi diretti di schizzi del fluido di lavoro, da punti di drenaggio o traboccamento, da umidità persistente, da polvere conduttiva, da forti vibrazioni e da fonti esterne di calore. La nebbia di fluido di lavoro e le contaminazioni conduttive che penetrano nell’involucro possono causare corrosione dei morsetti, degrado dell’isolamento e riduzione del flusso d’aria di raffreddamento. L’armadio non deve essere installato sotto un serbatoio di fluido né in un percorso prevedibile di schizzi, a meno che il progetto originale di installazione non preveda espressamente tale disposizione.
In secondo luogo, garantire accessibilità e flusso d’aria. Lasciare spazio sufficiente per l’apertura sicura dello sportello, per le operazioni, per le ispezioni e per la manutenzione. I margini laterali e posteriori devono rispettare la configurazione dello sportello, il percorso dei cavi, il sistema di raffreddamento e le istruzioni del costruttore della macchina. Non si deve applicare un singolo valore di distanza a tutti gli armadi.
La coerenza operativa a lungo termine dipende da un’adeguata combinazione di raffreddamento, compatibilità elettromagnetica (EMC), messa a terra protettiva e protezione dell’involucro.
I componenti ad alta potenza impulsiva, gli azionamenti e i trasformatori generano calore durante il funzionamento. Mantenere liberi i percorsi d’aria previsti per l’armadio e ispezionare filtri, ventilatori e altri componenti di raffreddamento a intervalli stabiliti dal manuale, dalle ore di funzionamento, dalle condizioni del laboratorio e dai risultati delle ispezioni. Non ostruire le aperture di ventilazione originali né posizionare l’armadio vicino a una fonte esterna di calore. Qualora le condizioni ambientali del laboratorio superino i limiti consentiti dal produttore della macchina, la soluzione di raffreddamento deve essere valutata in base al progetto dell’armadio e alle caratteristiche nominali dei componenti, anziché essere scelta in base a una soglia universale di temperatura.
La scarica ad impulsi ad alta frequenza può generare interferenze elettromagnetiche. I cablaggi di alimentazione e di segnale, la schermatura, il collegamento equipotenziale e il percorso dei cavi devono rispettare i disegni elettrici originali e i requisiti applicabili di installazione. Non si deve presupporre che ogni schermo di cavo richieda lo stesso tipo di terminazione, a un’estremità o a entrambe le estremità. L’armadio di controllo e la struttura della macchina devono essere dotati del collegamento di terra protettivo e del collegamento equipotenziale specificati dal costruttore della macchina e dai requisiti elettrici applicabili.
La configurazione dell’involucro e della tenuta deve corrispondere all’ambiente reale di installazione. Nei casi in cui possano essere presenti nebbia o schizzi del fluido di lavoro oppure polveri conduttive, ispezionare le guarnizioni delle porte, gli ingressi dei cavi e i percorsi di raffreddamento protetti secondo quanto indicato nel manuale e in base alle condizioni osservate. Non assegnare un unico grado di protezione a tutti gli armadi di controllo WEDM.
Gli interruttori automatici, i contattori, gli azionamenti, i componenti per impulsi di potenza e le parti correlate devono essere conformi ai requisiti elettrici nominali della macchina, alle interfacce di controllo e alle specifiche tecniche originali. I ricambi devono soddisfare i requisiti applicabili in materia di certificazione e sicurezza. Non sostituire un componente di potenza superiore o comunque diverso senza averne verificato la compatibilità con il sistema mediante la documentazione originale o l’autorità tecnica competente.
Gli intervalli di ispezione e manutenzione devono essere definiti sulla base del manuale della macchina, delle ore di funzionamento, del carico di lavoro, delle condizioni del laboratorio, della cronologia degli allarmi e dei risultati delle ispezioni. Non applicare un unico programma basato sul calendario a tutti i modelli.
I controlli pre-avvio o pre-turno a livello di operatore possono includere l’osservazione degli allarmi del cabinet, rumori insoliti, lo stato della ventola di raffreddamento (ove osservabile esternamente), danni visibili ai cavi e accumulo di fluido di lavoro intorno al cabinet. Durante la lavorazione, gli operatori devono reagire alle indicazioni di surriscaldamento anomalo, agli allarmi ripetuti, agli odori insoliti, al fumo visibile o alle scintille, conformemente alla procedura di emergenza e di arresto prevista sul sito. Non devono aprire il cabinet né intervenire su parti elettriche, a meno che non siano autorizzati e qualificati per farlo.
La pulizia del filtro e del percorso di raffreddamento, l’ispezione di guarnizioni e cavi, i controlli dei collegamenti, la verifica del collegamento di terra protettivo, il backup dei parametri e la valutazione dello stato dei componenti devono essere eseguiti agli intervalli e da parte del personale specificati nella documentazione della macchina e nel piano di manutenzione del sito. Risultati quali contaminazione, allarmi di temperatura, guarnizioni degradate, comportamento anomalo degli azionamenti o guasti elettrici ricorrenti possono giustificare un’ispezione anticipata.
Qualsiasi intervento all’interno dell’armadio o sui morsetti, sui componenti ad impulso, sui conduttori di terra o sui dispositivi di accumulo di energia deve essere eseguito esclusivamente da personale elettrico qualificato. Prima di iniziare i lavori, seguire la procedura di arresto e isolamento approvata per il sito, impedire il riavviamento involontario, verificare l’assenza di tensione pericolosa e completare la procedura di scarica specificata nella documentazione dell’attrezzatura e dei componenti. Gli strumenti di misura richiesti, i dispositivi di protezione individuale e le modalità di serraggio devono rispettare la procedura applicabile e le specifiche originali.
Per i componenti soggetti a usura o invecchiamento, quali ventilatori di raffreddamento, relè e condensatori, le decisioni di sostituzione devono basarsi sulle indicazioni del costruttore della macchina, sul tempo di funzionamento, sui risultati delle ispezioni e sullo stato misurato. Non è appropriato sostituire tutti i componenti secondo un intervallo temporale universale basato sul calendario.
La rottura del filo, la ridotta efficienza di lavorazione o le variazioni dimensionali non devono essere automaticamente attribuite all’armadio di controllo. Nella macchina a filo elettroerosivo a movimento alternato, la rottura del filo può essere anche collegata ai parametri di scarica, allo stato del fluido di lavoro, alla rimozione dei detriti, alle condizioni delle ruote guida o dei contatti elettrici, alla tensione del filo e all’alimentazione di potenza. Anche l’efficienza di lavorazione può essere influenzata dalle impostazioni degli impulsi, dalla pulizia del fluido di lavoro, dalle condizioni del filo elettrodo, dal materiale e dallo spessore del pezzo in lavorazione, dal tracciamento servo e da altri fattori di processo.
La procedura di risoluzione dei problemi deve quindi esaminare congiuntamente i sistemi elettrico, di scarica, del fluido di lavoro, di avanzamento del filo e meccanico. I controlli sull’armadio di controllo rientrano nel processo completo di diagnosi della macchina, anziché costituire l’unico percorso diagnostico.
Per i siti che gestiscono più macchine, tenere un registro tecnico separato per ogni armadio. Registrare i modelli dei componenti installati, i backup dei parametri approvati, la cronologia degli allarmi, i risultati delle ispezioni, gli interventi di manutenzione e le sostituzioni di parti. Un registro coerente aiuta i tecnici a identificare le modifiche e a ridurre il tempo necessario per l’isolamento dei guasti.
Il funzionamento affidabile dell’armadio di controllo WEDM-HS dipende da componenti compatibili, da un ambiente di installazione adeguato, da un raffreddamento efficace, da corrette pratiche di compatibilità elettromagnetica (EMC) e di messa a terra, nonché da una manutenzione adattata alla macchina reale e alle condizioni operative effettive. Utilizzare i documenti originali della macchina e dei componenti per definire installazione, ispezione, sicurezza elettrica, backup dei parametri e diagnosi dei guasti. Questo approccio basato sulle condizioni reali può ridurre i guasti evitabili e garantire prestazioni di lavorazione costanti, senza considerare un singolo programma di manutenzione o una singola configurazione come universali.
 Notizie in primo piano
2026-11-04
2026-10-28
2026-10-21
2026-09-16
2026-09-09
2026-09-02

 EN