×
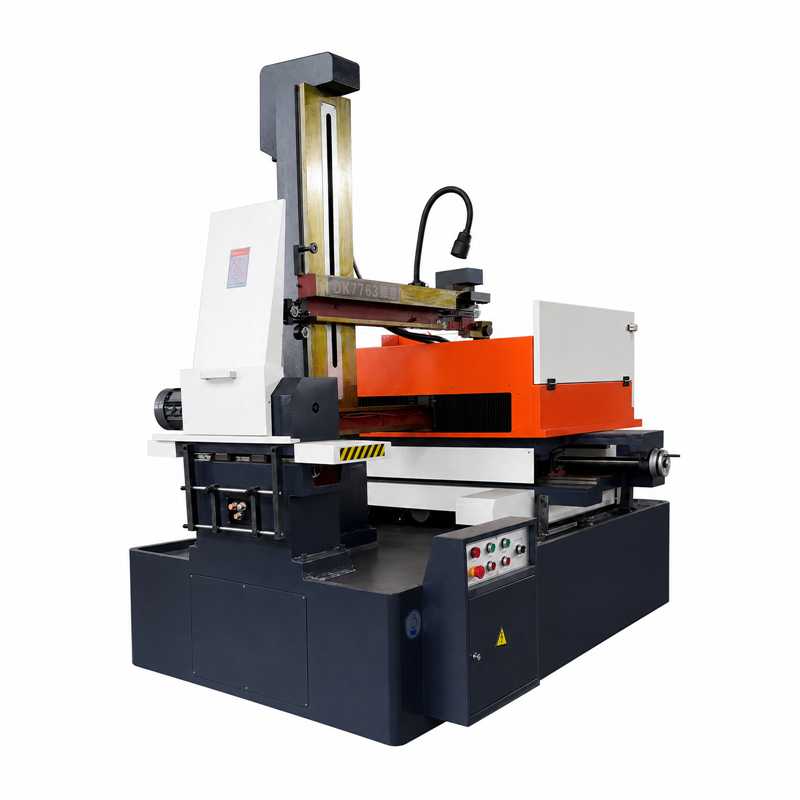
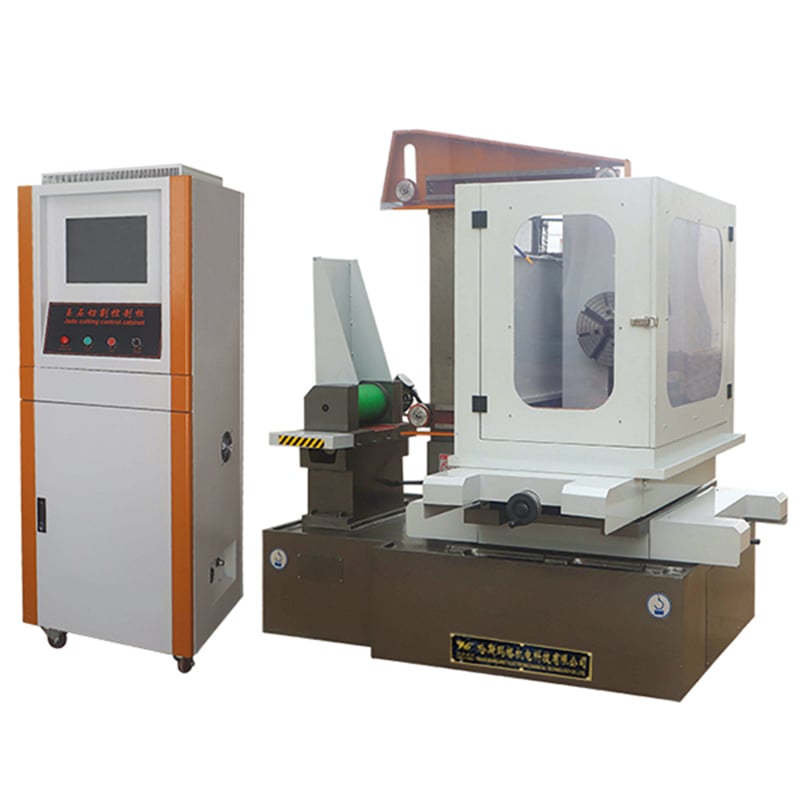
Yüksek hızlı kontrol panosu, yüksek hızlı geri dönüşlü tel kesme elektrik deşarj makinelerinin (WEDM-HS) temel elektrik birimidir. İşletim kararlılığı, darbe deşarjının, tel hareket sisteminin, CNC hareketinin ve genel işlenebilirlik kalitesinin performansını doğrudan belirler. Kalıp imalatı ve donanım işleme sektöründeki işletmeler için kontrol panosunun yetersiz ısı dağıtımına uğraması, gevşek kablolama, elektromanyetik girişim veya anormal parametreler gibi durumlar tel kopmasına, işlenebilirlik veriminde azalmaya, iz sapmasına ve hatta ekipmanın durmasına neden olabilir.
Döner WEDM ekipmanlarının gerçek çalışma koşullarına dayanarak, bu makale yüksek hızlı kontrol kabinlerinin bileşimi, montajı, ısı dağılımı, elektromanyetik uyumluluğu ve günlük bakım anahtar noktalarını sistematik olarak ele alır; böylece işletmelerin ekipman yönetimi için pratik teknik referanslar sağlar. Lütfen belirli yapılandırma ve montaj parametrelerinin makine imalatçısının orijinal elektrik şemalarına ve işletme kılavuzuna tabi olduğunu unutmayınız.
Yüksek hızlı kontrol panosu, genel amaçlı güç dağıtım panosu değil; geri dönüşlü WEDM makineleri için özel olarak tasarlanmış entegre bir elektronik kontrol sistemidir. Temel bileşenleri arasında darbe gücü kaynağı ve deşarj kontrol modülü, CNC hareket kontrol modülü, eksen sürücü ve servo kontrol ünitesi, tel ilerleme ve sıvı devresi mantık kontrol ünitesi ile devre kesiciler, kontaktörler, röleler ve filtreleme bileşenleri gibi temel elektriksel bileşenler yer alır. CNC, darbe gücü kaynağı ve sürücü modüllerinin işlev dağılımı üreticilere göre değişiklik gösterdiğinden PLC, kontrol panosunun tamamını temsil eden tek merkezi unsur olarak kabul edilemez.
Titreşmeli tel eritme ile kesim (WEDM) işleminin işlenebilirlik kararlılığı, kıvılcım boşalması, çalışma sıvısı, elektrot teli ve kontrol sisteminin birlikte oluşturduğu etkinin sonucudur. Kontrol ve enerji çıkışı merkezi olarak çalışan kontrol dolabı, işlenebilirlik verimliliğini ve doğruluğunu doğrudan etkiler; ancak tek etken değildir. Ekipman bakımı ve arıza gidermesi, bu sistemsel anlayışa dayanmalıdır.
Kontrol dolabının kurulum yeri, WEDM atölyesinin çalışma koşullarıyla birlikte değerlendirilerek iki temel ilkeye göre belirlenmelidir.
Öncelikle çevresel risklerden kaçının. Kurulum yeri, çalışma sıvısının doğrudan sıçradığı alanlardan, sıvı tankının drenaj ve taşma deliklerinden uzak olmalı; yüksek nem, biriken metal tozu, şiddetli titreşim ve yüksek sıcaklık kaynakları bulunan bölgelerden de kaçınılmalıdır. Çalışma sıvısı sisinin ve iletken tozun kabin içine uzun süreli girmesi, uç noktaların aşınmasına, yalıtım performansının düşmesine ve ısı dağıtım kanallarının tıkanmasına neden olur; bu da sonunda bileşenlerde kısa devre veya yaşlanma kaynaklı arızalara yol açar. Özellikle kontrol kabini, sıvı tankının tam altında veya sıçrama yolu üzerinde doğrudan kurulmamalıdır.
İkincisi, makul bakım alanı ayırın. Kabinin ön kısmında normal kapı açma, işletme ve bakım işlemleri için yeterli alan bırakılmalıdır. Yan ve arka taraftaki mesafeler, kapı açma yöntemi, arka kablo bağlantısı yapısı, ısı dağıtım tasarımı ve üreticinin gereksinimleri dikkate alınarak bütüncül olarak belirlenmelidir. Tüm ekipmanlar için sabit değerlerle birleştirilmiş zorunlu standart uygulanması önerilmez. Bakım ve ısı dağıtım havalandırmasının sağlanmasını koşul olarak kabul ederek, öncelik üreticinin orijinal montaj çizimlerine verilmelidir.
Kumanda kabini uzun süreli kararlı çalışması, ısı dağıtımının, elektromanyetik uyumluluğun ve giriş koruma sınıfının koordineli uyumuna bağlıdır.
Isı dağıtım optimizasyonu açısından, darbe gücü kaynağı, sürücüler ve transformatörler gibi bileşenler çalışma sırasında sürekli ısı üretir. Uzun süreli yüksek sıcaklık, elektronik bileşenlerin yaşlanmasını hızlandırır ve koruma amaçlı kapanmaya neden olur. Günlük yönetimde dolapta hava giriş ve çıkış kanallarının engelsiz tutulması, toz filtresinin düzenli olarak temizlenmesi, soğutma fanlarının çalıştırma durumunun kontrol edilmesi, orijinal ısı dağıtım deliklerinin kapatılmasının yasaklanması ve dolabın duvara veya ısı kaynaklarına yakın yerleştirilmesinin önlenmesi gerekir. Atölyenin ortam sıcaklığı yüksekse, ekipmanın nominal ortam sıcaklığı ile iç ısı yüküne dayalı bir değerlendirme yapılmalı ve buna göre endüstriyel fanlar, ısı değiştiriciler veya dolap klimaları seçilmelidir. Sabit bir sıcaklık eşiği mekanik olarak uygulanmasına gerek yoktur.
Elektromanyetik uyumluluk (EMC) yönetimi açısından, WEDM'nin kendisine ait yüksek frekanslı darbe deşarjı güçlü bir girişim kaynağıdır ve makinenin kararlı çalışması için mantıklı bir EMC tasarımı anahtardır. Panodaki güçlü ve zayıf akım devreleri, tasarım spesifikasyonlarına göre ayrı ayrı düzenlenmelidir; böylece yüksek girişimli hatlar ile zayıf sinyal hatlarının uzun mesafeli paralel döşenmesi önlenir. Örtülü kabloların koruma katmanları, üreticinin elektriksel çizimlerinde belirtilen gereksinimlere göre topraklanmalıdır; bu nedenle koruma katmanlarının topraklanması için tek uçtan ya da çift uçtan topraklama gibi genelleme yapılamaz. Kontrol panosu ile takım tezgâhı yatağı arasında güvenilir koruma topraklaması ve eşpotansiyel bağlaması kurulmalıdır; bu bağlamda PE iletkenlerinin sürekliliği, sıkı bağlantı uçları ve uygun topraklama kesiti sağlanması önceliklidir. Topraklama direnci, üretici tarafından belirlenen düzenlemelere tabidir.
Giriş koruma sınıfı uyarlama açısından, kabinet koruma sınıfı gerçek montaj ortamına uygun olmalıdır ve tüm kontrol kabinetlerinin tek bir sınıfa ulaşmasını sağlamak mümkün değildir. Çalışma sıvısı sıçraması, yağ sisleri ve metal tozu gibi senaryolarda kabinet kapısı sızdırmazlığına, kablo girişi sızdırmazlığına ve ısı dağıtım kanallarının toz geçirmez tasarımıyla ilgilenmek gerekir; ayrıca kapı sızdırmazlık bantlarının yaşlanma durumu düzenli olarak kontrol edilerek kabinet korumasının etkinliği sağlanmalıdır.
Devrenin kesici, kontaktör ve sürücü gibi kontrol panosundaki bileşenleri, ekipmanın anma gerilimi, akımı ve koruma gereksinimlerine göre seçilmelidir. Zorunlu ürün sertifikasyonu kataloğuna dahil edilen ürünler ilgili sertifikalara sahip olmalıdır; diğer bileşenler ise genel endüstriyel gereksinimlere ve orijinal teknik özelliklere uygun olmalıdır. Yüksek güçlü bileşenlerin keyfi değiştirilmesi yasaktır. Darbe güç modülleri ve sürücüler gibi temel bileşenler değiştirilirken, aynı anda anma parametreleri, kontrol arayüzleri ve sistem uyumluluğu doğrulanmalıdır; ikincil arızaların önlenmesi için bu şart zorunludur.
Ani duruş riskini azaltmanın temel yöntemi, hiyerarşik bir periyodik bakım sistemi kurmaktır. Günlük denetim, operatörler tarafından tamamlanır. Makineyi çalıştırmadan önce kabinde anormal ses olup olmadığını, soğutma fanının normal çalışıp çalışmadığını, alarm göstergelerinin anormal olup olmadığını kontrol edin ve çalışma sıvısının etrafında birikmediğini, kabloların açıkça hasar görmediğini doğrulayın. İşleme sırasında anormal ısınma, sık tekrarlayan tel kopmaları ve alarmlar dikkatle izlenmelidir. Tuhaflık veren bir koku, kıvılcım gibi olaylar oluşursa makine hemen durdurulmalıdır.
Aylık bakım, temizlik ve bağlantıların sıkılaştırılması üzerine odaklanır. Toz filtresini ve ısı dağıtım kanallarındaki tozu temizleyin; kabinet kapısı contalarını, kablo görünümünü ve uç bağlantılarının sıkılığını kontrol edin. Güç terminalleri ve darbe güç kaynağı ile ilgili denetimler, ekipmanın tamamen durdurulması, enerjisi kesilmesi ve deşarjın doğrulanmasından sonra yapılmalıdır. Üç aylık bakım, koruyucu topraklamanın ve eşpotansiyel bağlamaların durumunu doğrulamaya, servo sürücülerin ısı dağıtımını, darbe güç kaynağının çalışma durumunu ve tel ilerleme ile akışkan devre kontrol hatlarının güvenilirliğini kontrol etmeye odaklanır.
Yıllık bakım, durum değerlendirmesine ve risk önlenmesine odaklanır. Her ekipman için elektriksel dosyalar oluşturulması, kontrol programlarının yedeklenmesi, sistem parametrelerinin, sürücü ve darbe gücü parametrelerinin kaydedilmesi ile bileşen modellerinin, değiştirme kayıtlarının ve bakım günlüklerinin tutulması önerilir. Filtre kondansatörleri, soğutma fanları ve röleler gibi ömür azalması gösteren bileşenler için değiştirme stratejisi, çalışma süresi ve gerçek duruma göre belirlenmelidir; tüm bileşenlerin yıllık zorunlu değiştirilmesi gerekmez.
Arıza Giderme ve Sistemli Yönetim
Ekipman bakımı ile ilgili yaygın bir yanlış anlayış, tel kopması ve işlenebilirlik veriminde azalma gibi tüm sorunları kontrol panosuna bağlamaktır. Geri dönüşlü tel kesme (WEDM), karmaşık bir kıvılcım erozyonu işleme sistemidir. Tel kopmasının artması, uygun olmayan kıvılcım parametreleri, çalışma sıvısının normal dışı durumu, talaş uzaklaştırma koşullarının kötü olması, aşınmış kılavuz tekerleği veya iletken bloklar ve güç beslemesindeki anormallıklar gibi çoklu faktörlerle ilişkili olabilir. İşleme verimindeki azalma ise darbe enerjisi, çalışma sıvısının temizliği, elektrot telinin durumu, iş parçası malzemesi ve kalınlığı, servo takibi gibi faktörlerin bir araya gelmesiyle etkilenir.
Dolayısıyla sorun giderme, yalnızca kontrol panosuna yönelik tek bir inceleme yapmak yerine, elektrikli sistemler, deşarj, çalışma sıvısı, tel ilerlemesi ve mekanik sistemler olmak üzere kapsamlı bir şekilde teşhis edilmelidir. Kontrol panosu bakımı, tüm makine arıza teşhis sisteminin bir parçası olarak entegre edilmeli; tüm işlenebilirlik sorunları yalnızca elektrikli kontrol ünitesine bağlanmamalıdır.
Birden fazla ekipmana sahip imalat işletmeleri için günlük denetim, aylık denetim, üç aylık denetim ve yıllık bakım olmak üzere tam bir yönetim sistemi oluşturulabilir. Her kontrol panosu için bağımsız teknik dosyalar hazırlanmalı; bu dosyalarda temel bileşen modelleri, parametre yedekleri, alarm kodları ve bakım kayıtları yer almalıdır. Ekipmanda anormal doğruluk kaybı veya arıza oluştuğunda sorunun kaynağı hızlıca belirlenebilir; bu da sorun giderme sürecindeki durma süresini büyük ölçüde kısaltır.
Ci̇çi kapatma
WEDM için yüksek hızlı kontrol kabinesinin kararlı çalışması, bileşen kalitesi, montaj ortamı, ısı dağıtım tasarımı, elektromanyetik uyumluluk ve genel ekipman bakımı gibi unsurların birlikte etkileşimi sonucu gerçekleşir. İşletmeler, ekipman üreticilerinin orijinal gereksinimleri doğrultusunda montaj ve koruma uygulamalarını gerçekleştirmeli; gerçek çalışma koşullarından kopuk genellemeleri reddetmeli ve montaj, ısı dağıtım, EMC, parametre yedekleme ile tam sistem arıza teşhisi kapsayan eksiksiz bir işletme ve bakım sistemi kurmalıdır. Sadece bu şekilde arıza riski etkili bir şekilde azaltılabilir ve işlemenin verimliliği ile doğruluğunun uzun vadeli kararlılığı sağlanabilir.
 Son Haberler
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13

 EN