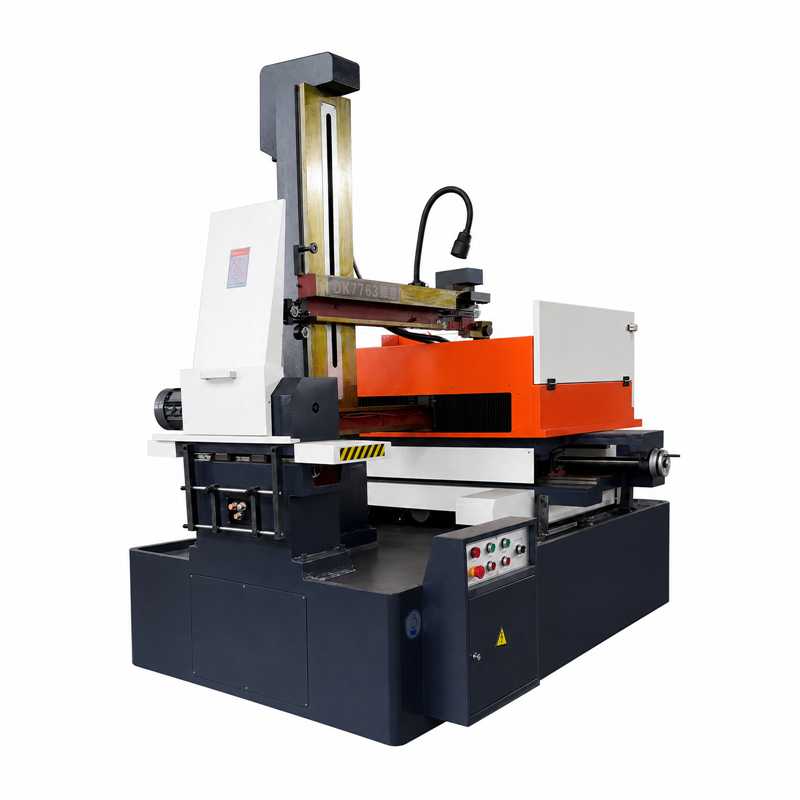
Шкаф высокоскоростного управления — это центральный электрический узел высокоскоростного проволочного электроэрозионного станка с возвратно-поступательным движением (WEDM-HS). Его состояние может влиять на импульсный разряд, движение проволоки, ЧПУ-перемещения и общую стабильность обработки. В производстве пресс-форм и обработке металлоизделий недостаточное охлаждение, ослабленные соединения, электромагнитные помехи или неоптимальные параметры могут приводить к обрыву проволоки, снижению эффективности обработки, отклонению траектории или остановке оборудования.
На основе типичных условий эксплуатации оборудования для электроэрозионной обработки проволочным электродом с возвратно-поступательным движением в данной статье рассматриваются состав шкафа управления, условия его установки, система охлаждения, электромагнитная совместимость и техническое обслуживание. Электрические схемы производителя станка, руководства по эксплуатации и техническому обслуживанию, документация на компоненты и процедуры обеспечения безопасности на месте имеют приоритет над настоящими общими рекомендациями.
Шкаф высокоскоростного управления — это не просто универсальный распределительный щит. Это интегрированная электрическая система управления, специально сконфигурированная для станка электроэрозионной обработки проволочным электродом с возвратно-поступательным движением. В зависимости от производителя и модели в него могут входить импульсный источник питания и модуль управления разрядом, модуль ЧПУ-управления перемещениями, блок привода осей и сервоуправления, логика управления движением проволоки и жидкостной цепью, автоматические выключатели, пускатели, реле и фильтрующие компоненты.
Распределение функций между ЧПУ, импульсным источником питания, модулями привода и другими контроллерами различается в зависимости от станка. ПЛК, если она присутствует, не должна рассматриваться как вся система управления. Стабильность обработки определяется совокупным состоянием процесса разряда, рабочей жидкости, электродной проволоки, системы перемещения и систем управления; шкаф важен, но он не является единственным фактором.
Место установки следует выбирать в соответствии с документацией производителя станка и реальными условиями цеха.
Во-первых, сократите воздействие окружающей среды. Устанавливайте шкаф вдали от прямых траекторий брызг рабочей жидкости, точек стока или перелива, постоянной влажности, токопроводящей пыли, сильных вибраций и внешних источников тепла. Попадание тумана рабочей жидкости и токопроводящих загрязнений внутрь корпуса может вызвать коррозию клемм, ухудшение изоляции и ограничение воздушного потока охлаждения. Шкаф не должен размещаться под резервуаром с жидкостью или в зоне возможного попадания брызг, если проект первоначальной установки явно не предусматривает такое расположение.
Во-вторых, обеспечьте свободный доступ и циркуляцию воздуха. Оставьте достаточное пространство для безопасного открывания дверей, эксплуатации, осмотра и технического обслуживания. Зазоры сбоку и сзади должны соответствовать конфигурации дверей, трассировке кабелей, конструкции системы охлаждения и инструкциям производителя оборудования. Единое значение зазора не следует применять ко всем шкафам без исключения.
Долгосрочная стабильность работы зависит от правильного сочетания систем охлаждения, электромагнитной совместимости (EMC), защитного заземления и защиты корпуса.
Компоненты импульсного питания, приводы и трансформаторы выделяют тепло в процессе эксплуатации. Не нарушайте предназначенные воздушные потоки внутри шкафа и регулярно проверяйте фильтры, вентиляторы и другие элементы системы охлаждения — интервалы между проверками определяются инструкцией, наработкой оборудования, условиями цеха и результатами предыдущих осмотров. Не закрывайте оригинальные вентиляционные отверстия и не размещайте шкаф в непосредственной близости от внешнего источника тепла. Если условия в цехе выходят за допустимые производителем машины пределы, решение по охлаждению должно оцениваться с учётом конструкции шкафа и номинальных характеристик компонентов, а не выбираться исходя из универсального температурного порога.
Импульсный разряд высокой частоты может вызывать электромагнитные помехи. Прокладка силовых и сигнальных кабелей, экранирование, зануление и трассировка кабелей должны выполняться строго в соответствии с исходными электрическими схемами и действующими требованиями к монтажу. Не предполагайте, что для всех кабельных экранов требуется одинаковое оконцевание — одностороннее или двустороннее. Шкаф управления и конструкция станка должны быть оснащены защитным заземлением и уравниванием потенциалов в соответствии с требованиями производителя станка и действующими электротехническими нормами.
Конструкция корпуса и система уплотнения должны соответствовать реальным условиям эксплуатации. В местах, где возможно образование тумана рабочей жидкости, брызг или проводящей пыли, проверяйте уплотнения дверей, вводы кабелей и защищённые пути охлаждения согласно инструкции и фактическому состоянию. Не присваивайте один и тот же класс защиты всем шкафам управления ЭРОС.
Автоматические выключатели, контакторы, приводы, импульсные силовые компоненты и связанные с ними детали должны соответствовать номинальным электрическим параметрам станка, интерфейсам управления и исходным техническим спецификациям. Заменяемые детали должны соответствовать действующим требованиям в области сертификации и безопасности. Не допускается замена компонента на компонент более высокой мощности или иного типа без подтверждения совместимости с системой на основе исходной технической документации или решения уполномоченного технического органа.
Интервалы осмотра и технического обслуживания должны определяться на основе руководства по эксплуатации станка, наработки в часах, характера нагрузки, условий в цехе, истории аварийных сигналов и результатов предыдущих осмотров. Единый график, основанный исключительно на календарном времени, не должен применяться ко всем моделям.
Проверки на уровне оператора до начала работы или смены могут включать наблюдение за аварийными сигналами шкафа, необычным шумом, состоянием охлаждающего вентилятора (если он виден снаружи), видимыми повреждениями кабелей и скоплением рабочей жидкости вокруг шкафа. Во время обработки операторы должны реагировать на признаки аномального нагрева, повторяющиеся аварийные сигналы, необычный запах, видимый дым или искрение в соответствии с аварийной процедурой и процедурой отключения, установленными на объекте. Они не должны открывать шкаф или выполнять работы с электрическими компонентами, если не уполномочены и не имеют соответствующей квалификации для этого.
Очистку фильтров и охлаждающих контуров, осмотр уплотнений и кабелей, проверку соединений, подтверждение наличия защитного заземления, резервное копирование параметров и оценку состояния компонентов следует выполнять через интервалы и силами персонала, указанные в документации станка и плане технического обслуживания объекта. Такие выявленные проблемы, как загрязнение, срабатывание температурных аварийных сигналов, ухудшение состояния уплотнений, аномальное поведение привода или повторяющиеся электрические неисправности, могут служить основанием для проведения проверки ранее установленного срока.
Любые работы внутри шкафа или на клеммах, импульсных силовых компонентах, проводниках заземления или устройствах хранения энергии должны выполняться исключительно квалифицированным электротехническим персоналом. Перед началом работ необходимо соблюдать утверждённую на объекте процедуру отключения и изоляции, предотвратить случайное повторное включение питания, проверить отсутствие опасного напряжения и выполнить процедуру разрядки, указанную в документации на оборудование и компоненты. Требуемые измерительные приборы, средства индивидуальной защиты и методы затяжки должны соответствовать применимой процедуре и исходным техническим спецификациям.
Для компонентов, подверженных износу или старению, таких как вентиляторы охлаждения, реле и конденсаторы, решение о замене должно основываться на рекомендациях производителя оборудования, наработке, результатах осмотра и измеренных параметрах состояния. Замена всех компонентов по единому календарному интервалу нецелесообразна.
Обрыв проволоки, снижение эффективности обработки или отклонения размеров не следует автоматически связывать с шкафом управления. При обратно-поступательной электроэрозионной обработке проволочным электродом обрыв проволоки может также быть связан с параметрами разряда, состоянием рабочей жидкости, удалением продуктов эрозии, состоянием направляющих роликов или контактных элементов подачи тока, натяжением проволоки и подачей энергии. Эффективность обработки также может зависеть от параметров импульсов, чистоты рабочей жидкости, состояния электродной проволоки, материала и толщины заготовки, слежения системы сервопривода и других технологических факторов.
Поэтому диагностика неисправностей должна включать комплексную проверку электрической, разрядной, рабоче-жидкостной, проволоко-транспортной и механической систем. Проверка шкафа управления является лишь одним из этапов полной диагностики станка, а не единственным диагностическим путём.
Для объектов, на которых эксплуатируются несколько станков, ведите отдельную техническую документацию для каждого шкафа. Фиксируйте модели установленных компонентов, утверждённые резервные копии параметров, историю срабатываний аварийных сигналов, результаты осмотров, работы по техническому обслуживанию и замену деталей. Единообразная документация помогает специалистам выявлять изменения и сокращать время локализации неисправностей.
Надёжная работа шкафа управления WEDM-HS зависит от совместимости компонентов, подходящей среды установки, эффективного охлаждения, правильного применения мер ЭМС и заземления, а также технического обслуживания, адаптированного под конкретный станок и условия эксплуатации. Используйте оригинальные документы на станок и компоненты для определения требований к монтажу, осмотру, электробезопасности, резервному копированию параметров и диагностике неисправностей. Такой подход, основанный на реальном состоянии оборудования, позволяет снизить количество предотвратимых отказов и обеспечить стабильность обработки без применения единого графика ТО или универсальной конфигурации.
 Горячие новости
2026-11-04
2026-10-28
2026-10-21
2026-09-16
2026-09-09
2026-09-02

 EN