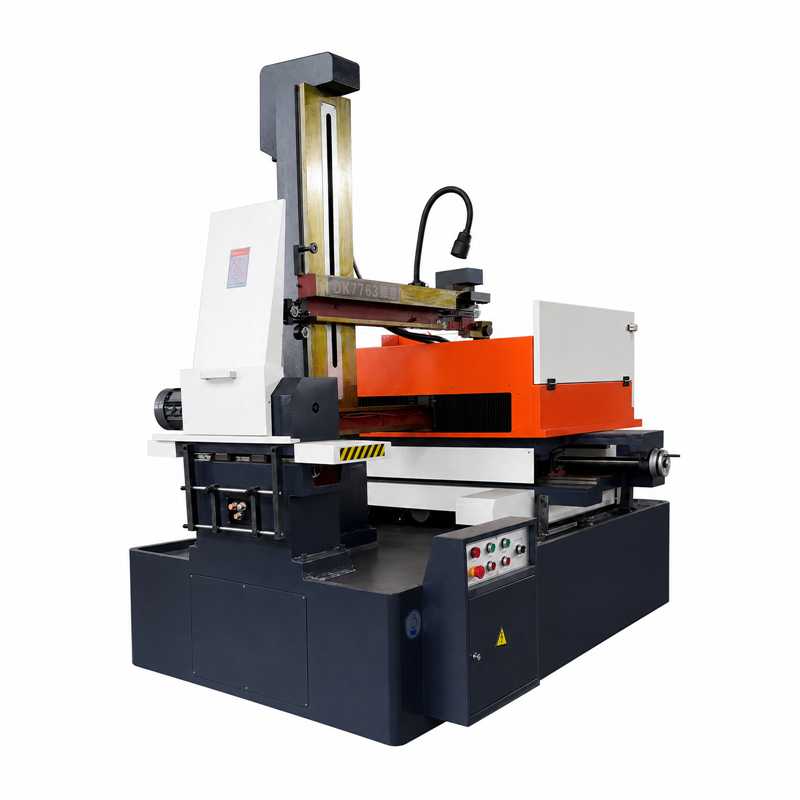
کابینت کنترل پرسرعت، واحد الکتریکی مرکزی ماشین برش تخلیه الکتریکی با سیم رفتوبرگشتی پرسرعت (وِدِم-اچاس) است. وضعیت آن میتواند بر تخلیه پالسی، حرکت سیم، حرکت سیانسی و همچنین ثبات کلی فرآیند ماشینکاری تأثیر بگذارد. در تولید قالب و پردازش قطعات فلزی، خنککنندگی ناکافی، اتصالات شل، تداخل الکترومغناطیسی یا تنظیمات نامناسب ممکن است منجر به پارگی سیم، کاهش بازدهی ماشینکاری، انحراف مسیر برش یا ایستایی دستگاه شوند.
این مقاله بر اساس شرایط کاری معمولی تجهیزات WEDM رفتوبرگشتی، ترکیب کابینت کنترل، محیط نصب، سیستم خنککنندگی، سازگاری الکترومغناطیسی و نگهداری را بررسی میکند. نقشههای برقی سازنده دستگاه، راهنمای راهاندازی و نگهداری، مستندات قطعات و رویههای ایمنی محل نصب، در مقابل این راهنمای کلی اولویت دارند.
کابینت کنترل پرسرعت تنها یک کابینت عمومی توزیع توان نیست؛ بلکه یک سیستم یکپارچه کنترل برقی است که بهطور خاص برای دستگاه WEDM رفتوبرگشتی پیکربندی شده است. بسته به سازنده و مدل، ممکن است شامل منبع تغذیه پالسی و ماژول کنترل تخلیه، ماژول کنترل حرکت CNC، واحد کنترل سروو و درایو محورها، منطق حرکت سیم و مدار مایع، قطعکنندهها، کنتاکتورها، رلهها و اجزای فیلتر باشد.
تخصیص وظایف بین سیانسی، منبع تغذیه پالسی، ماژولهای رانش و سایر کنترلکنندهها در ماشینهای مختلف متفاوت است. در صورت وجود پیالسی، نباید آن را بهعنوان کل سیستم کنترل در نظر گرفت. ثبات فرآیند ماشینکاری از ترکیب وضعیت فرآیند تخلیه، مایع کاری، سیم الکترود، سیستم حرکتی و سیستمهای کنترلی حاصل میشود؛ کابینت اهمیت دارد، اما تنها عامل تعیینکننده نیست.
مکان نصب باید بر اساس اسناد نصب سازنده ماشین و محیط واقعی کارگاه انتخاب شود.
اول، مواجهه با محیط را کاهش دهید. کابینت را از مسیرهای پاشش مستقیم مایع کار، نقاط تخلیه یا سرریز، رطوبت مداوم، گرد و غبار هادی، لرزش شدید و منابع حرارتی خارجی دور نگه دارید. ابرهای مایع کار و آلودگیهای هادی که به درون پوشش نفوذ میکنند، میتوانند به خوردگی ترمینالها، تخریب عایق و محدود شدن جریان هوا برای خنککنندگی منجر شوند. کابینت نباید زیر مخزن مایع یا در مسیر پیشبینیشده پاشش قرار گیرد، مگر اینکه طراحی اولیه نصب بهصورت صریحی چنین آرایشی را پیشبینی کرده باشد.
دوم، دسترسی و جریان هوا را حفظ کنید. فضای کافی برای باز شدن ایمن در، کارکرد، بازرسی و نگهداری در نظر بگیرید. فاصلههای طرفین و پشت باید مطابق با پیکربندی در، مسیریابی کابلها، طراحی خنککنندگی و دستورالعملهای سازنده دستگاه تعیین شوند. یک مقدار ثابت فاصله نباید برای تمام کابینتها اعمال شود.
ثبات عملکرد بلندمدت به ترکیب مناسب سیستم خنککننده، سازگاری الکترومغناطیسی (EMC)، اتصال زمین حفاظتی و محافظت پوسته بستگی دارد.
اجزای توان پالسی، درایوها و ترانسفورماتورها در حین کار گرما تولید میکنند. مسیرهای هوای طراحیشده برای کابینت را باز نگه دارید و فیلترها، فنها و سایر اجزای خنککننده را با فواصلی که در دفترچه راهنمای کاربر، ساعات کارکرد، شرایط کارگاه و نتایج بازرسی تعیین شدهاند، بازرسی کنید. دریچههای تهویه اصلی را مسدود نکنید و کابینت را در برابر منبع گرمایی خارجی قرار ندهید. در مواردی که شرایط محیطی کارگاه از حد مجاز تعیینشده توسط سازنده ماشین فراتر رود، راهحل خنککننده باید بر اساس طراحی کابینت و رتبهبندی اجزا ارزیابی شود، نه اینکه بر اساس آستانه دمایی عمومی انتخاب گردد.
تفريغ پالسي با فراوانی بالا میتواند تداخل الکترومغناطیسی ایجاد کند. سیمکشی برق و سیگنال، زرهپوشی، اتصال به زمین و مسیریابی کابلها باید مطابق نقشههای الکتریکی اصلی و الزامات نصب قابل اعمال انجام شود. فرض نکنید که زره همه کابلها نیازمند انتهای تک یا دوگانه یکسانی است. کابینت کنترل و ساختار ماشین باید زمینکردن حفاظتی و اتصال همپتانسیل را مطابق مشخصات سازنده ماشین و الزامات الکتریکی قابل اعمال داشته باشد.
چیدمان پوشش و درزبندی باید با محیط نصب واقعی هماهنگ باشد. در مواردی که مه، پاشش یا گرد و غبار رسانا از مایع کار ممکن است وجود داشته باشد، درزهای درها، ورودیهای کابل و مسیرهای خنککننده محافظتشده را طبق دستورالعمل و وضعیت مشاهدهشده بازرسی کنید. به همه کابینتهای کنترل WEDM یک درجه حفاظتی واحد اختصاص ندهید.
کلیدهای قطعکننده، کنتاکتورها، درایوها، اجزای توان پالسی و قطعات مرتبط باید با مشخصات الکتریکی نامی دستگاه، رابطهای کنترلی و مشخصات فنی اصلی آن سازگان داشته باشند. قطعات جایگزین باید الزامات مربوط به گواهینامه و ایمنی را برآورده سازند. جایگزینی اجزایی با توان بالاتر یا هرگونه تفاوت دیگر بدون تأیید سازگانی سیستم از طریق مستندات اصلی یا مرجع فنی مسئول مجاز نیست.
بازههای بازرسی و نگهداری باید بر اساس دفترچه راهنمای دستگاه، ساعات کارکرد، بار کاری، شرایط کارگاه، تاریخچه هشدارها و یافتههای بازرسی تعیین شوند. اعمال یک زمانبندی مبتنی صرفاً بر تقویم برای تمام مدلها مناسب نیست.
بررسیهای پیش از شروع کار یا تغییر شیفت در سطح اپراتور ممکن است شامل مشاهدهٔ هشدارهای کابینت، صداهای غیرعادی، وضعیت فنهای خنککننده در صورت قابل مشاهده بودن از بیرون، آسیب دیدگی کابلها و تجمع مایع کار در اطراف کابینت باشد. در حین ماشینکاری، اپراتورها باید در پاسخ به نشانههای گرمشدن غیرعادی، هشدارهای مکرر، بوی غیرمعمول، دود یا جرقهزنی قابل مشاهده، مطابق رویههای اضطراری و خاموشسازی محل عمل کنند. آنها نباید بدون داشتن مجوز و صلاحیت لازم کابینت را باز کنند یا روی قطعات الکتریکی کار کنند.
پاکسازی فیلتر و مسیر خنککننده، بازرسی درزگیرها و کابلها، بررسی اتصالات، تأیید زمینکردن محافظتی، پشتیبانگیری از پارامترها و ارزیابی وضعیت قطعات باید در فواصل زمانی و توسط پرسنلی که در مستندات ماشین و برنامهٔ نگهداری محل تعیین شدهاند، انجام شود. یافتههایی مانند آلودگی، هشدارهای دما، تخریب درزگیرها، رفتار غیرعادی درایوها یا خطاهای الکتریکی مکرر ممکن است ضرورت انجام بازرسی زودتر را توجیه کنند.
هرگونه کاری که در داخل کابینت یا روی ترمینالها، اجزای توان پالسی، هادیهای اتصال به زمین یا دستگاههای ذخیرهکننده انرژی انجام میشود، باید تنها توسط پرسنل الکتریکی صلاحیتدار انجام گیرد. پیش از شروع کار، روش خاموشسازی و جداسازی تأییدشده توسط محل کار را دنبال کنید، از فعالشدن ناخواسته مجدد سیستم جلوگیری کنید، عدم وجود ولتاژ خطرناک را تأیید نمایید و روش تخلیهسازی مشخصشده در مستندات تجهیزات و اجزا را اجرا کنید. ابزارهای آزمون مورد نیاز، تجهیزات حفاظت فردی و روشهای سفتکردن باید مطابق با روشهای اعمالشده و مشخصات اصلی باشند.
برای اجزایی که دچار سایش یا فرسودگی میشوند—مانند فنهای خنککننده، رلهها و خازنها—تصمیم به تعویض باید بر اساس دستورالعملهای سازنده ماشین، زمان کارکرد، نتایج بازرسی و وضعیت اندازهگیریشده گرفته شود. تعویض تمامی اجزا در فواصل زمانی ثابت و یکسان مناسب نیست.
شکستن سیم، کاهش بازده ماشینکاری یا تغییر ابعاد نباید بهطور خودکار به کابینت کنترل نسبت داده شود. در ماشینهای WEDM با حرکت رفتوبرگشتی، شکستن سیم ممکن است همچنین مربوط به پارامترهای تخلیه، وضعیت مایع کاری، حذف ذرات آلاینده، وضعیت غلطکهای هدایتکننده یا تماسدهندهٔ برق، کشش سیم و تغذیهٔ برق باشد. بازده ماشینکاری نیز ممکن است تحت تأثیر تنظیمات پالس، تمیزی مایع کاری، وضعیت سیم الکترود، جنس و ضخامت قطعهکار، ردیابی سروو و سایر عوامل فرآیندی قرار گیرد.
بنابراین، عیبیابی باید سیستمهای الکتریکی، تخلیهای، مایع کاری، حرکت سیم و مکانیکی را بهصورت همزمان بررسی کند. بررسیهای مربوط به کابینت کنترل بخشی از فرآیند تشخیص کامل ماشین هستند و نباید بهتنهایی بهعنوان تنها روش تشخیص در نظر گرفته شوند.
برای سitesهایی که چندین دستگاه را بهصورت همزمان بهرهبرداری میکنند، برای هر کابینت یک سوابق فنی جداگانه نگهداری کنید. مدل قطعات نصبشده، پشتیبانگیریهای پارامترهای تأییدشده، تاریخچهٔ هشدارها، یافتههای بازرسی، کارهای نگهداری و تعویض قطعات را ثبت کنید. حفظ سوابقی یکنواخت به تکنسینها کمک میکند تغییرات را شناسایی کنند و زمان تشخیص عیب را کوتاهتر سازند.
عملکرد قابلاطمینان کابینت کنترل WEDM-HS به اجزای سازگانپذیر، محیط نصب مناسب، سیستم خنککنندگی مؤثر، روشهای مناسب سازگان الکترومغناطیسی (EMC) و اتصال به زمین، و نگهداریای که با شرایط واقعی دستگاه و محیط کار هماهنگ باشد، بستگی دارد. از اسناد اصلی دستگاه و اجزای آن برای تعریف رویههای نصب، بازرسی، ایمنی الکتریکی، پشتیبانگیری پارامترها و تشخیص عیب استفاده کنید. این رویکرد مبتنی بر شرایط میتواند خرابیهای قابل پیشگیری را کاهش دهد و عملکرد پایدار ماشینکاری را بدون اینکه یک برنامهٔ نگهداری یا پیکربندی واحد را برای همهٔ موارد جاری بداند، پشتیبانی کند.
 اخبار داغ
2026-11-04
2026-10-28
2026-10-21
2026-09-16
2026-09-09
2026-09-02

 EN