×
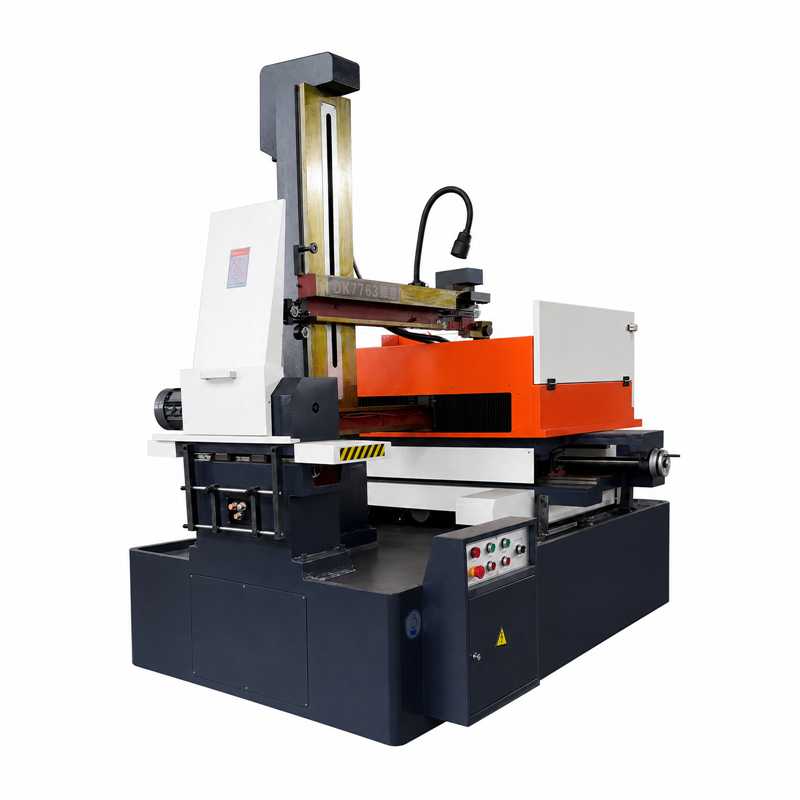
高速制御盤は、高速往復式ワイヤ放電加工機(WEDM-HS)の中心的な電気ユニットです。その状態がパルス放電、ワイヤ走行、CNCによる動き、および全体的な加工品質の安定性に影響を及ぼします。金型製造やハードウェア加工において、冷却不足、接続部の緩み、電磁妨害、または不適切なパラメーター設定などが、ワイヤ切断、加工効率の低下、軌道のずれ、あるいは装置の停止を引き起こす要因となることがあります。
往復式ワイヤー放電加工機の一般的な使用条件を前提として、この記事では制御盤の構成、設置環境、冷却、電磁両立性(EMC)、および保守について解説します。本稿は一般的なガイドラインであり、機械メーカーが提供する電気図面、取扱・保守マニュアル、部品仕様書、および現場の安全手順が最優先されます。
高速制御盤は、単なる汎用の動力分配盤ではありません。これは、往復式ワイヤー放電加工機専用に構成された統合型電気制御システムです。メーカーおよび機種によって異なりますが、パルス電源および放電制御モジュール、CNC運動制御モジュール、軸駆動およびサーボ制御ユニット、ワイヤ走行および作業液回路のロジック制御部、遮断器、接触器、リレー、フィルタリング部品などを含む場合があります。
CNC、パルス電源、ドライブモジュール、その他のコントローラー間での機能割り当ては、機種によって異なります。PLCが搭載されている場合でも、それを制御システム全体と見なしてはなりません。加工の再現性は、放電プロセス、作業液、電極線、運動機構および制御系の総合的な状態によって決まります。制御盤は重要ですが、それだけが要因というわけではありません。
設置場所は、機械メーカーの設置マニュアルおよび実際の工場環境に従って選定してください。
まず、環境への暴露を減らします。キャビネットを作業流体の直接受け口、排水・あふれ出し箇所、長期間にわたる湿気、導電性粉塵、強い振動、外部熱源から離して設置してください。作業流体のミストや導電性汚染物質が筐体内に侵入すると、端子の腐食、絶縁劣化、冷却用空気流の制限を招く可能性があります。キャビネットは、元の設置設計で明示的にその配置を想定していない限り、液体タンクの真下や、予見可能な飛散範囲内に設置してはなりません。
次に、点検・保守のためのアクセス性と冷却空気流を確保します。ドアの安全な開閉、操作、点検および保守作業に十分な空間を確保してください。側面および背面の clearance(隙間)は、ドア構成、配線ルーティング、冷却設計、および機器メーカーの取扱説明書に従って設定する必要があります。すべてのキャビネットに一律の clearance 値を適用してはなりません。
長期的な運転の一貫性は、冷却、電磁両立性(EMC)、保護接地および筐体の保護を適切に組み合わせることに依存します。
パルス電力用部品、ドライブ装置、トランスフォーマーは運転中に熱を発生します。キャビネットの設計上の空気流路を妨げず、フィルター、ファンその他の冷却部品は、取扱説明書に定められた間隔、実際の運転時間、作業場の環境条件および点検結果に基づいて定期的に点検してください。また、元から設けられた換気開口部を塞いだり、キャビネットを外部の熱源に密着させたりしないでください。作業場の環境が機器メーカーが許容する条件を超える場合、冷却対策は、一律の温度閾値ではなく、キャビネットの設計および各部品の定格に基づいて評価しなければなりません。
高周波パルス放電により電磁妨害が発生する可能性があります。電源および信号配線、シールド、ボンディング、ケーブル配線は、元の電気図面および適用される設置要件に従って行う必要があります。すべてのケーブルシールドに対して、一端接地または両端接地のいずれかが一律に適用されるとは考えないでください。制御盤および機械構造体には、機械メーカーおよび適用される電気要件で定められた保護接地および等電位ボンディングを施す必要があります。
筐体および密封構造は、実際の設置環境に適合している必要があります。作業液のミストや飛散、導電性粉塵が存在するおそれがある場所では、取扱説明書および目視確認による状態に基づき、ドアシール、ケーブル貫通部、保護された冷却経路を点検してください。すべてのワイヤーエレクトロディスチャージマシン(WEDM)制御盤に同一の防護等級を適用しないでください。
回路遮断器、接触器、ドライブ装置、パルス電源部品および関連部品は、機械の定格電気仕様、制御インターフェースおよび元の技術仕様書に適合しなければなりません。交換用部品は、適用される認証および安全要件を満たす必要があります。システムの互換性について、元の取扱説明書または責任ある技術担当者による確認が得られるまでは、高出力またはその他の点で異なる部品への置き換えを行わないでください。
点検および保守の実施間隔は、機械の取扱説明書、運転時間、負荷状況、作業場の環境条件、アラーム履歴および点検結果に基づいて定める必要があります。すべての機種に一律にカレンダーに基づくスケジュールを適用してはなりません。
オペレーターが作業開始前またはシフト開始前に実施する点検には、キャビネットのアラーム表示の確認、異常な音の有無、外部から観察可能な冷却ファンの状態、ケーブルの可視的な損傷、およびキャビネット周辺への作動流体の滞留の有無などが含まれます。加工中に異常な発熱、繰り返し発生するアラーム、異常な臭気、可視的な煙や火花などの現象を確認した場合は、現場の緊急時対応手順および緊急停止手順に従って速やかに対応してください。キャビネットの開閉や電気部品への作業は、当該作業を実施する資格と権限を有する者以外は一切行ってはなりません。
フィルターおよび冷却路の清掃、シールおよびケーブルの点検、接続部の確認、保護接地の検証、パラメーターのバックアップ、および部品の状態評価は、機械の取扱説明書および現場の保守計画に定められた間隔および担当者により実施しなければなりません。汚染の存在、温度アラームの発生、シールの劣化、駆動装置の異常動作、あるいは繰り返し発生する電気系の故障などの所見が得られた場合には、予定よりも早期に点検を実施することが必要となる場合があります。
キャビネット内部、端子、パルス電源部品、アース導体、または蓄電デバイスでの作業は、電気工事の資格を有する者に限って実施してください。作業を開始する前に、現場で承認された停電・隔離手順に従い、意図しない再通電を防止し、危険な電圧が存在しないことを確認したうえで、機器および部品の取扱説明書に定められた放電手順を完了させてください。必要な測定器、個人用保護具(PPE)、および締結方法は、適用される手順およびメーカーの仕様に準拠しなければなりません。
冷却ファン、リレー、コンデンサなど、摩耗や経年劣化の影響を受ける部品については、交換の判断を機械メーカーの推奨事項、運転時間、点検結果および実測状態に基づいて行う必要があります。すべての部品を一律のカレンダー期間で交換するのは適切ではありません。
ワイヤーの切断、加工効率の低下、または寸法ばらつきが、自動的に制御キャビネットの問題と断定されるべきではありません。往復式ワイヤーカット放電加工(WEDM)では、ワイヤーの切断は放電パラメーター、作業液の状態、切り屑の排出状況、ガイドローラーや電源接触部の状態、ワイヤー張力、電源供給などとも関係があります。また、加工効率はパルス設定、作業液の清浄度、電極ワイヤーの状態、被加工材の材質および板厚、サーボ追従性その他の工程要因にも影響を受けます。
したがって、トラブルシューティングでは、電気系、放電系、作業液系、ワイヤー走行系、機械系を総合的に点検する必要があります。制御キャビネットの点検は、あくまで機械全体の診断プロセスの一環であり、単独の診断手段として扱われるべきではありません。
複数台の機械を稼働させている現場では、各制御盤ごとに個別の技術記録を管理してください。設置済み部品の型式、承認済みパラメータのバックアップ、アラーム履歴、点検結果、保守作業内容および部品交換記録を記録します。一貫性のある記録は、技術者が変更点を迅速に把握し、故障原因の特定時間を短縮するのに役立ちます。
高精度ワイヤカット放電加工機(WEDM-HS)用制御盤の信頼性ある動作は、互換性のある部品、適切な設置環境、効果的な冷却、適切なEMC対策および接地方法、そして実際の機械状態および作業条件に応じた保守によって支えられます。設置、点検、電気的安全性、パラメータのバックアップ、故障診断については、元の機械および部品の取扱説明書を基準としてください。この状態に基づくアプローチにより、回避可能な故障を減らし、一律の保守スケジュールや設定を万能と見なさず、安定した加工性能を維持できます。
 最新ニュース
2026-11-04
2026-10-28
2026-10-21
2026-09-16
2026-09-09
2026-09-02

 EN