×
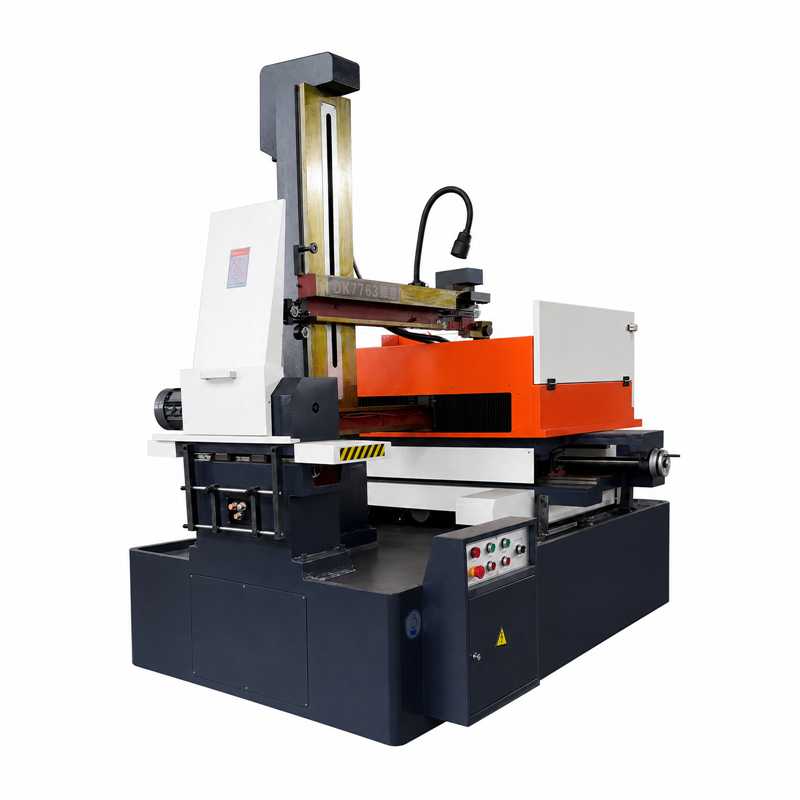
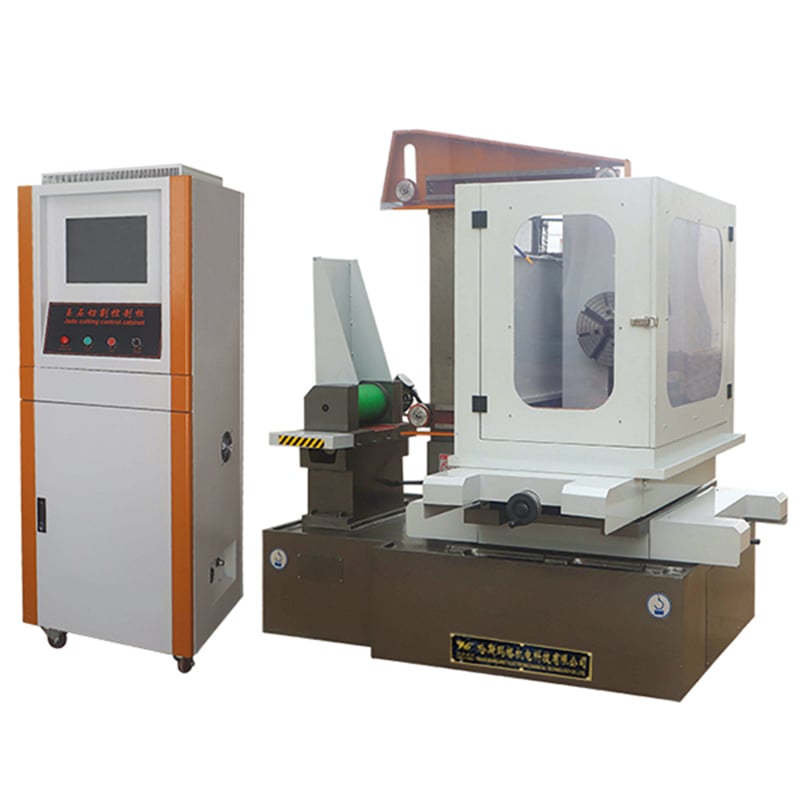
Korkean nopeuden ohjauskaappi on korkean nopeuden palauttavan langanleikkaus-sähkökäyräpurkauksenkoneiden (WEDM-HS) ydin sähköinen yksikkö. Sen toiminnallinen vakaus määrittää suoraan pulssipuron, langan kuljetusjärjestelmän, CNC-liikkeen ja kokonaisvaltaisen koneistuslaatutason. Muotinten valmistukseen ja metalliteollisuuden käsittelyyn erikoistuneille yrityksille huono lämmönpoisto, löysät johtoliitokset, sähkömagneettinen häference tai poikkeavat ohjauskaapin parametrit voivat aiheuttaa langan katkeamista, koneistustehokkuuden laskua, liikeradan poikkeamaa ja jopa laitteiston pysähtymistä.
Tässä artikkelissa järjestetään systemaattisesti nopean ohjauskaapin koostumus, asennus, lämmönpoisto, sähkömagneettinen yhteensopivuus ja päivittäisen huollon keskeiset kohdat perustuen tosiasiallisiin käyttöolosuhteisiin liikkuvassa WEDM-laitteistossa, mikä tarjoaa käytännöllisiä teknisiä viitteitä yritysten laitteistojen hallintaan. Huomaa, että tarkat konfiguraatio- ja asennusparametrit määritellään työstökoneen valmistajan alkuperäisissä sähköpiirikaavioissa ja käyttöoppaassa.
Korkean nopeuden ohjauskaappi ei ole yleiskäyttöinen sähkönsiirtojärjestelmä, vaan se on erityisesti takaisin- ja eteenpäin liikkuvia WEDM-koneita varten mukautettu kokonaisvaltainen elektroninen ohjausjärjestelmä. Sen keskeisiä komponentteja ovat pulssivoimansiirto ja sytytysohjausmoduuli, CNC-liikeohjausmoduuli, akselien ajot- ja servohallintayksikkö, langan kulun ja nestepiirin logiikkaohjausyksikkö sekä perussähkökomponentit, kuten automaattiset sulakkeet, kontaktorit, releet ja suodatinkomponentit. CNC-, pulssivoimansiirto- ja ajomoduulien toimintojen jakautuminen vaihtelee eri valmistajien välillä, joten PLC:tä ei voida yksinkertaisesti pitää koko ohjauskaapin ytimenä.
Vaihtosuuntaisen WEDM:n työstövakaus on purkauksen, työnesteen, elektrodi-langan ja ohjausjärjestelmän yhteisvaikutuksen tulos. Ohjauskaappi toimii ohjauksen ja energian tuottamisen keskuksena, ja sen tila vaikuttaa suoraan työstötehokkuuteen ja tarkkuuteen, mutta se ei ole ainoa vaikutustekijä. Laitteiston huolto ja vianmääritys tulisi perustua tähän systeemiseen ymmärrykseen.
Ohjauskaapin asennuspaikka tulisi määrittää yhdessä WEDM-työpajan työolosuhteiden kanssa noudattaen kahta ydiperiaatetta.
Ensimmäiseksi vältä ympäristöriskiä. Asennuspaikan tulee olla kaukana työnesteen suorasta roiskumisalueesta, nestesäiliön tyhjennys- ja ylivuotoporteista sekä alueista, joissa on korkea kosteus, metallipölyä, voimakasta värähtelyä ja korkealämpöisiä lämmönlähteitä. Työnesteen sumun ja johtavan pölyn pitkäaikainen tunkeutuminen kaappiin aiheuttaa liittimien korroosion, eristystehon heikkenemisen ja lämmönvaihtokanavien tukkeutumisen, mikä lopulta johtaa komponenttien oikosulkuun tai ikääntymisvikaan. Erityisesti ohjauskaappia ei saa asentaa suoraan nestesäiliön alle tai roiskumatkalle.
Toiseksi, varaa riittävä huoltotila. Kaapin edessä on jätettävä riittävästi tilaa oven normaalia avaamista, käyttöä ja huoltoa varten. Sivu- ja takatilat määritellään kokonaisuudessaan oven avaustavasta, takana sijaitsevasta kaapelointirakenteesta, lämmönjakosuunnittelusta ja valmistajan vaatimuksista. Kiinteitä arvoja ei suositella käytettäväksi yleisenä pakollisena standardina kaikille laitteille. Etusija annetaan valmistajan alkuperäisille asennuspiirroksille, kunhan huolto ja lämmönjakovenäytys voidaan taata.
Ohjauskaapin pitkäaikainen vakaa toiminta perustuu lämmönjakoon, sähkömagneettiseen yhteensopivuuteen ja tunkeutumissuojaukseen.
Lämmönjakautumisen optimoinnissa komponentit, kuten pulssivoimansiirtolaitteet, ajurit ja muuntajat, tuottavat lämpöä jatkuvasti käytön aikana. Pitkäaikainen korkea lämpötila kiihdyttää elektronisten komponenttien ikääntymistä ja saattaa aiheuttaa suojakatkaisun. Arkipäiväisessä hallinnassa on varmistettava, että kaapin ilmanotto- ja poistoaukoissa ei ole esteitä, siivota ilmansuodatin säännöllisesti, tarkistaa jäähdytysventilaattorien toiminta, estää alkuperäisten lämmönjakautumisaukkojen tukos sekä välttää kaapin sijoittamista seinän tai lämmönlähteiden läheisyyteen. Jos tehdasalueen ympäristölämpötila on korkea, on arvioitava tilannetta laitteiston nimellisylmpötilan ja sisäisen lämpökuorman perusteella ja valittava tarvittaessa teollisuusventilaattorit, lämmönvaihtimet tai kaappi-ilmanlämmittimet. Kiinteän lämpötilarajan mekaaninen soveltaminen ei ole tarpeen.
Sähkömagneettisen yhteensopivuuden (EMC) hallinnan osalta WEDM:n korkeataajuinen pulssipurkaus on itse asiassa voimakas häiriölähde, ja järkevä EMC-suunnittelu on avain vakaiseen toimintaan. Kaapin sisällä vahvat ja heikot sähköpiirit tulee sijoittaa erillisiksi suunnittelun mukaisesti, jotta vältetään pitkän matkan rinnakkainen asennus korkeahäiriöisiä johtoja ja heikkoja signaalijohtoja pitkin. Suojattujen kaapelien suojakerros tulee maada valmistajan sähköpiirikaavioiden vaatimusten mukaisesti; ei voida yleistää, että suojakerros maaditaan aina vain yhdestä päästä tai molemmista päistä. Ohjauskaapin ja työstökoneen alustan välille tulee luoda luotettava suojausmaadoitus ja potentiaalitasaus, keskittyen erityisesti PE-johtimien jatkuvuuden, tiukkojen liitosliittimien ja hyväksytyn maadoituspinnan varmistamiseen. Maadoitustiedon arvo noudattaa valmistajan määräyksiä.
Kotelojen suojaratkaisujen sovittamisessa sisäänpääsyn estämiseen kotelojen suojaluokan tulee vastata todellista asennusympäristöä, eikä kaikkien ohjauskotelojen vaadita saavuttavan yhtenäistä suojaluokkaa. Tilanteissa, joissa esiintyy työnestettä, öljypilviä ja metallipölyä, on erityisen tärkeää keskittyä koteloventtiilin tiukkuuteen, kaapelisyöttöaukon tiukkuuteen ja lämmönpoistokanavien pölynestoon sekä tarkistaa säännöllisesti oven tiivistystarran ikääntymistä varmistaakseen kotelon suojauksen tehokkuuden.
Ohjauskaapin komponentit, kuten pääkytkimet, kontaktorit ja ajurit, on valittava laitteiston nimellisjännitteen, nimellisvirran ja suojavarauksen perusteella. Pakollisen tuotetodentamiskatalogin sisältämiin tuotteisiin on saatava vastaavat todennukset, ja muut komponentit on valittava yleisten teollisuusvaatimusten ja alkuperäisten teknisten määritelmien mukaisesti. Suuritehoisten komponenttien korvaaminen on kielletty. Kun vaihdetaan keskitettyjä komponentteja, kuten pulssivoimamoduuleja ja ajureita, on samanaikaisesti varmistettava nimellisparametrit, ohjausliittimet ja järjestelmän yhteensopivuus, jotta toissijaisia vikoja voidaan välttää.
Hierarkkisen säännöllisen huollon järjestelmän perustaminen on keskitetty keino vähentää yllättävän pysähtymisen riskiä. Päivittäisen tarkastuksen suorittavat käyttäjät. Ennen koneen käynnistämistä tarkistetaan, esiintyykö kaapissa epänormaalia melua, toimiiko jäähdytyspuhallin normaalisti, onko hälytysmerkintöjä epänormaaleja ja varmistetaan, että työnesteen kertymiä ei ole ympärillä eikä kaapeleissa näy selvää vaurioita. Työstön aikana kiinnitetään huomiota epänormaaliin lämpenemiseen, usein katkeaviin langoihin ja hälytyksiin. Kone pysäytetään välittömästi, jos havaitaan outoa hajua, kipinöintiä tai muita vastaavia ilmiöitä.
Kuukausittainen huolto keskittyy puhdistamiseen ja liitosten kiristämiseen. Puhdista ilmansuodatin ja lämmönjakokanavien pöly, tarkista kaapin oven tiivistysnauhat, kaapelien ulkonäkö sekä johtojen kiinnityksen tila. Virranottopisteitä ja pulssivoimansiirtoa koskevat tarkastukset on suoritettava vasta kun laite on täysin sammutettu, virrat katkaistu ja purkautuminen varmistettu. Neljännesvuosittainen huolto keskittyy suojamaadoituksen ja potentiaalitasapainotuksen tilan tarkistamiseen sekä servomoottorien lämmönjakokyvyn, pulssivoimansiirron toimintatilan ja langan kulun sekä nestepiirin ohjausjohtojen luotettavuuden tarkastamiseen.
Vuotuinen huolto keskittyy tilan arviointiin ja riskien ehkäisemiseen. Suositellaan, että jokaiselle laitteelle luodaan sähköinen tiedosto, johon varmuuskopioidaan ohjausohjelmat, järjestelmäparametrit, moottorin ja pulssivoiman parametrit sekä kirjataan komponenttien mallit, vaihtorekisterit ja huoltolokit. Komponenteille, joilla on käyttöikästä johtuvaa suorituskyvyn heikkenemistä, kuten suodinkondensaattoreille, jäähdytysventtiileille ja releille, vaihtostrategia laaditaan käyttöajan ja todellisen tilan perusteella, eikä kaikkien komponenttien pakollista vuotuista vaihtoa vaadita.
Vianetsintä ja systemaattinen hallinta
Yleinen väärinkäsitys laitteiston huollossa on olettaa, että kaikki ongelmat, kuten johdon katkeaminen ja työstön tehokkuuden lasku, johtuvat ohjauskaapista. Takaisin- ja eteenliikkuvaa WEDM-koneistusta on monimutkainen kipinätyöstöjärjestelmä. Johdon katkeamisen lisääntyminen voi liittyä useisiin tekijöihin, kuten epäasianmukaisiin kipinäparametreihin, poikkeavaan työnesteen tilaan, heikkojen lastunpoiston olosuhteiden, kuluneisiin ohjainpyöräihin tai johtavisiin lohkkoihin sekä epänormaaliin virtasyöttöön. Työstön tehokkuuden laskuun vaikuttavat yhdessä pulssien energia, työnesteen puhtaustaso, elektrodilangan tila, työkappaleen materiaali ja paksuus sekä servon seuranta.
Siksi vianetsintää tulisi suorittaa kattavasti sähkö-, purkauksen, työnesteen, johdon liikkeen ja mekaanisten järjestelmien osalta, jotta vältetään yksinomainen tarkastus vain ohjauskaapissa. Ohjauskaapin huolto tulisi integroida kokonaisen koneen vianetsintäjärjestelmään eikä kaikkia työstöongelmia tulisi pitää sähköisen ohjausyksikön aiheuttamina.
Monen laitteen omistaville valmistusyrityksille voidaan luoda täydellinen hallintajärjestelmä, joka käsittää päivittäisen tarkastuksen, kuukausittaisen tarkastuksen, neljännesvuosittaisen tarkastuksen ja vuosittaisen huollon. Jokaiselle ohjauskaapille tulee luoda erilliset tekniset tiedostot, joissa rekisteröidään keskeisten komponenttien mallit, parametrien varmuuskopiot, hälytyskoodit ja huoltotiedot. Kun laitteessa esiintyy poikkeavaa tarkkuutta tai vikoja, ongelman lähtökohta voidaan paikantaa nopeasti, mikä lyhentää huomattavasti vianetsintään tarvittavaa käyttökeskeytysaikaa.
C- Ei
Korkean nopeuden ohjauskaapin vakaa toiminta WEDM-koneissa on komponenttien laadun, asennusympäristön, lämmönhäviön suunnittelun, sähkömagneettisen yhteensopivuuden ja kokonaislaitteiston huollon yhteisvaikutuksen tulos. Yritysten tulee toteuttaa asennus ja suojaus valmistajan alkuperäisten vaatimusten mukaisesti, hylätä yleistävät johtopäätökset, jotka eivät perustu todellisiin työolosuhteisiin, ja luoda kattava käyttö- ja huoltokäytäntö, joka kattaa asennuksen, lämmönhäviön, sähkömagneettisen yhteensopivuuden, parametrien varmuuskopiointiin ja kokonaiskoneen vian diagnosoimiseen. Vain näin vikaantumisriski voidaan tehokkaasti vähentää ja koneistusprosessin tehokkuuden ja tarkkuuden pitkäaikainen vakaus taata.
 Uusimmat uutiset
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13

 EN