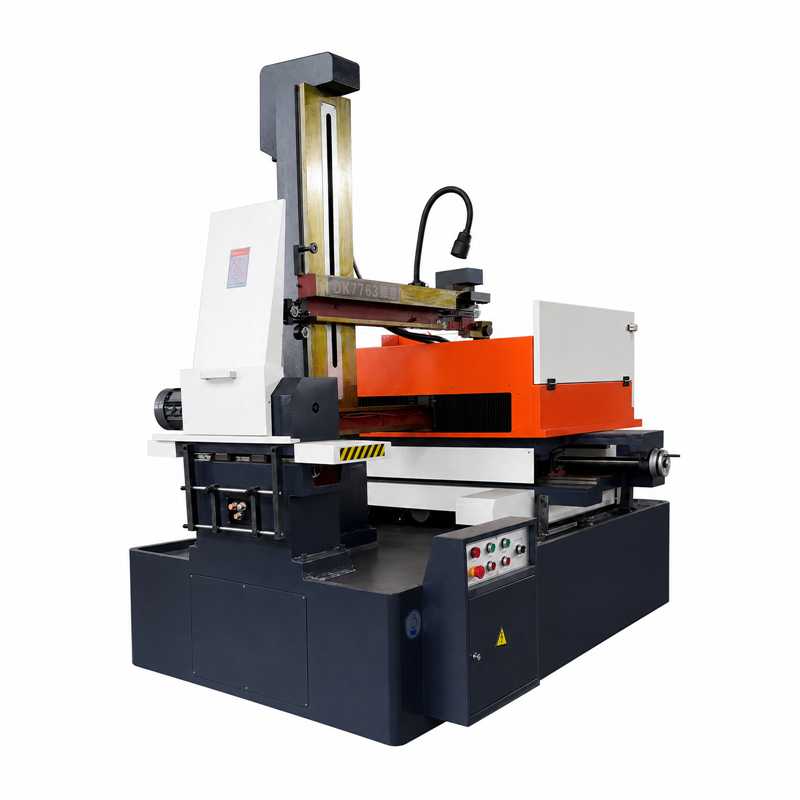
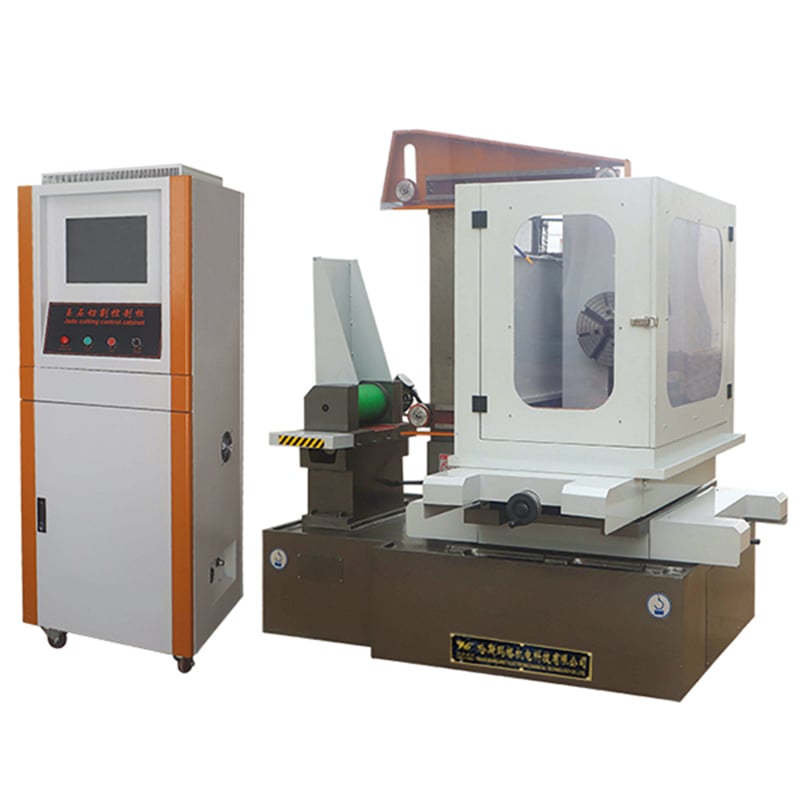
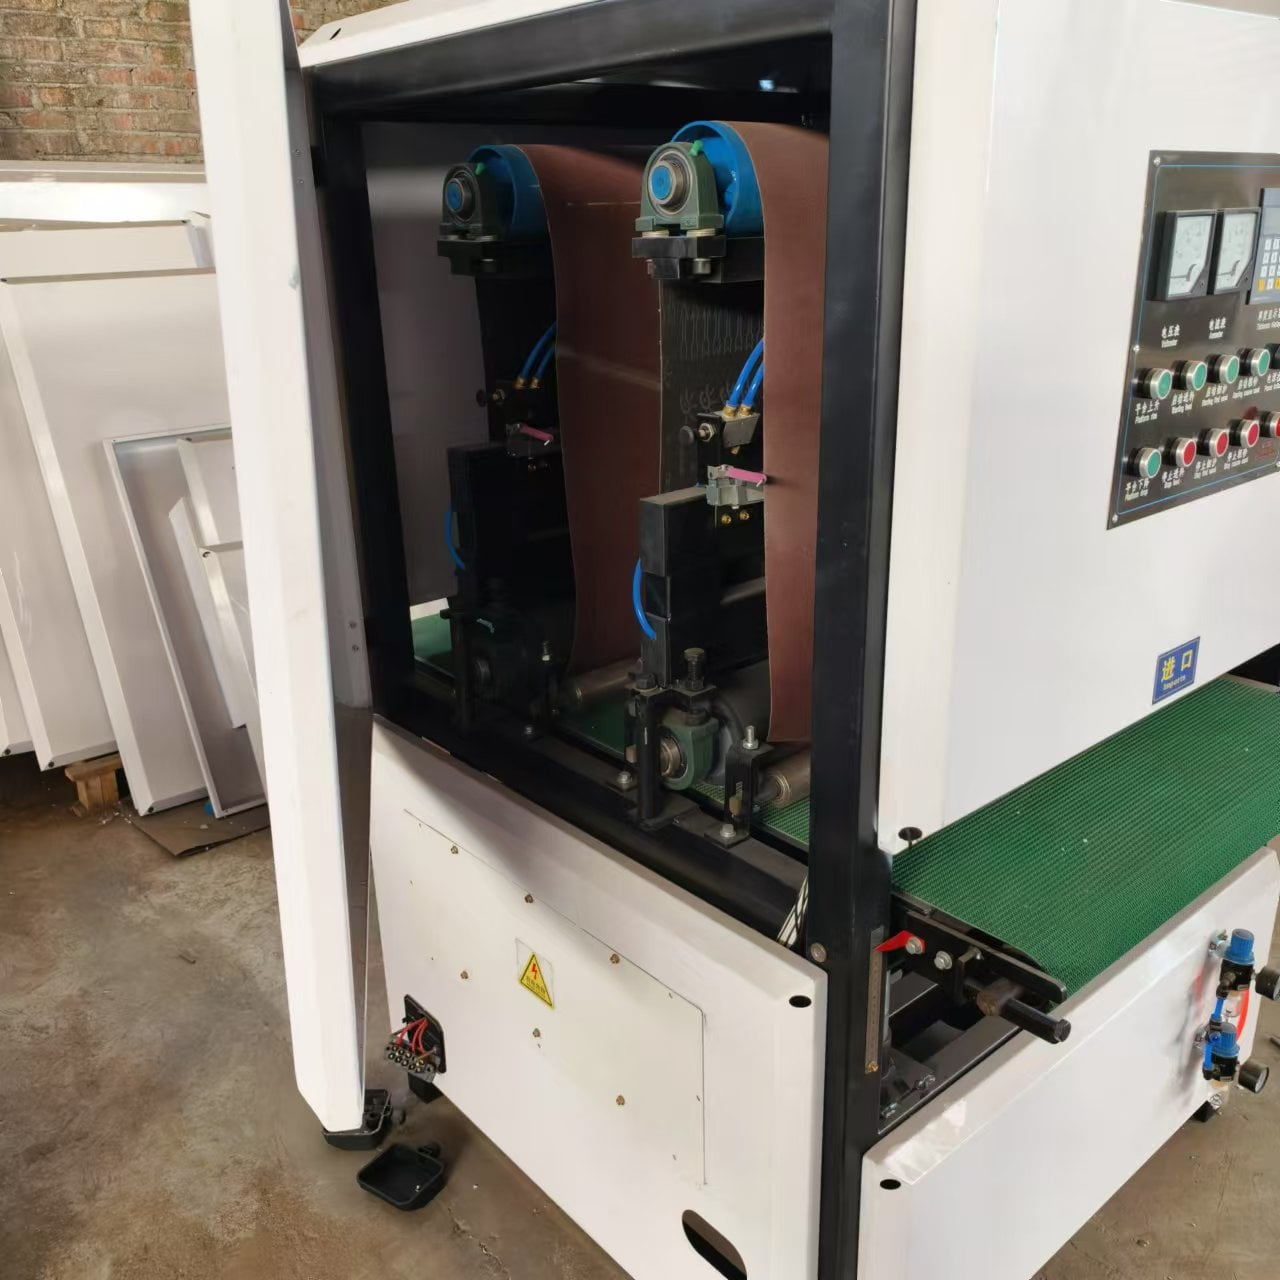
Høyhastighetskontrollskapet er den sentrale elektriske enheten i høyhastighets-oscillerende trådskjærende elektrisk utladningsmaskiner (WEDM-HS). Driftsstabiliteten til skapet avgjør direkte ytelsen til pulsutladningen, trådbewegelsessystemet, CNC-bevegelsen og den totale bearbeidingskvaliteten. For bedrifter innen formproduksjon og metallbearbeiding kan dårlig varmeavledning, løse kabelforbindelser, elektromagnetisk forstyrrelse eller avvikende parametere i kontrollskapet føre til trådbrudd, redusert bearbeidingseffektivitet, avvik i bevegelsesbanen og til og med maskinstans.
Basert på de faktiske driftsforholdene for svingende WEDM-utstyr sorterer denne artikkelen systematisk ut hovedkomponentene, installasjonen, varmeavledningen, elektromagnetiske kompatibilitetskrav og nøkelpunktene for daglig vedlikehold av hurtigkontrollkabinettene, og gir praktiske tekniske referanser for bedriftens utstyrsstyring. Merk at den spesifikke konfigurasjonen og installasjonsparameterne skal følge de opprinnelige elektriske tegningene og bruksanvisningen fra maskinvareprodusenten.
Høyhastighetskontrollskapet er ikke et allmennkraftfordelingsskap, men et integrert elektronisk kontrollsystem som er tilpasset svingende WEDM-maskiner. Kjernekomponentene inkluderer pulsstrømforsyning og utladningskontrollmodul, CNC-bevegelseskontrollmodul, akstdriv- og servokontrollenhet, trådhastighets- og væskekretsløpslogikkontrollenhet samt grunnleggende elektriske komponenter som sikringer, kontaktorer, reléer og filtreringskomponenter. Funksjonsfordelingen mellom CNC-, pulsstrømforsyning- og drivmoduler varierer mellom ulike produsenter, så PLC kan ikke enkelt betraktas som hele kjerne i kontrollskapet.
Stabiliteten til gjentakende WEDM-behandling er resultatet av samspillet mellom utladning, arbeidsvæske, elektrode-tråd og kontrollsystem. Som sentrum for kontroll og energiutgang påvirker tilstanden til kontrollskapet direkte bearbeidingshastigheten og nøyaktigheten, men det er ikke den eneste påvirkningsfaktoren. Vedlikehold og feilsøking av utstyr bør baseres på denne systematiske forståelsen.
Installasjonsstedet for kontrollskapet skal bestemmes i kombinasjon med arbeidsforholdene i WEDM-verkstedet, i henhold til to grunnleggende prinsipper.
Først: Unngå miljørisiko. Installasjonsstedet skal ligge langt unna områder der arbeidsvæske kan sples direkte, samt fra avløps- og overstrømningsåpninger på væskebeholderen, og unngå områder med høy fuktighet, akkumulert metallstøv, kraftig vibrasjon og varmekilder med høy temperatur. Langvarig inntrengning av arbeidsvæske-sprøyt og ledende støv i skapet vil føre til korrosjon av terminaler, redusert isolasjonsytelse og tilstoppede varmeavføringskanaler, og til slutt kortslutning eller aldringsrelaterte svikt hos komponenter. Spesielt må kontrollskapet ikke monteres direkte under væskebeholderen eller i sprøytbanen.
For det andre: Reserver et rimelig vedlikeholdsrom. Det må være nok plass foran skapet til normal døråpning, drift og vedlikehold. Avstanden på sidene og bak skal bestemmes ut fra døråpningsmetoden, kablingen bak, varmeavføringens design og produsentens krav. Det anbefales ikke å bruke faste verdier som en enhetlig obligatorisk standard for all utstyr. Foretrekk de opprinnelige monteringsplanene fra produsenten, så lenge vedlikehold og varmeavføring med lufting er sikret.
Langsiktig stabil drift av kontrollskapet avhenger av samordnet tilpasning av varmeavføring, elektromagnetisk kompatibilitet og inngangsbeskermingsgrad.
Når det gjelder optimalisering av varmeavledning, genererer komponenter som pulskraftforsyning, drivere og transformatorer varme kontinuerlig under drift. Langvarig høy temperatur vil akselerere aldringsprosessen for elektroniske komponenter og utløse beskyttelsesavstengning. I daglig drift må luftinntaks- og -utgangskanaler i kabinettet holdes frie, støvfilteret må rengjøres regelmessig, driftstatusen til kjølevifter må sjekkes, opprinnelige varmeavledningsåpninger må ikke blokkeres, og kabinettet må ikke plasseres nær veggen eller varmekilder. Hvis omgivelsestemperaturen i verkstedet er høy, må dette vurderes ut fra utstyrets nominelle omgivelsestemperatur og den indre varmelasten, og industrielle vifter, varmevekslere eller kabinettklimaanlegg må velges på grunnlag av denne vurderingen. Det er ikke nødvendig å mekanisk anvende en fast temperaturgrense.
Når det gjelder styring av elektromagnetisk kompatibilitet (EMC), utgjør den høyfrekvente pulsutladningen fra WEDM i seg selv en kraftig forstyrrelseskilde, og en rimelig EMC-konstruksjon er avgjørende for stabil drift. Sterkstrøms- og svakstrømskretser inne i skapet skal plasseres separat i henhold til konstruksjonskravene, for å unngå langdistanses parallelllegging av kretser med høy forstyrrelse og svake signalledninger. Skjermingslaget på skjermede kabler skal jordkes i henhold til kravene i produsentens elektriske tegninger; det kan ikke generaliseres til enten enkelt-endet eller dobbelt-endet jording. Det må etableres pålitelig beskyttelsesjording og ekvipotensialtilkobling mellom kontrollskapet og maskinens seng, med særlig fokus på å sikre kontinuitet i PE-ledere, stramme tilkoblingspunkter og godkjent tverrsnitt for jording. Jordingsmotstanden skal følge produsentens spesifikasjoner.
Når det gjelder tilpasning av inngangsbeskjermingsklassen, må kabinettets beskjermingsklasse tilsvare den faktiske installasjonsmiljøet, og det er umulig å kreve at alle styringskabinetter oppnår én felles klasse. I scenarier med sprutende arbeidsvæske, oljeskum og metallstøv må fokuset ligge på tetting av kabinettets dør, tetting av kabelforbindelser og støvbeskyttelse i varmeavføringskanaler, samt regelmessig kontroll av aldring av dørtetningslister for å sikre effektiv kabinettbeskyttelse.
Komponenter i kontrollskapet, som sikringsbrytere, kontaktorer og drivere, skal velges i henhold til utstyrets nominelle spenning, strøm og beskyttelseskrav. Produkter som inngår i katalogen over obligatorisk produktsertifisering må ha tilsvarende sertifikater, og andre komponenter må oppfylle generelle bransjekrav og opprinnelige tekniske spesifikasjoner. Det er forbudt å bytte ut høyeffektkomponenter etter eget forgodtbefinnende. Når kjernekomponenter som pulskraftmoduler og drivere erstattes, må nominelle parametere, kontrollgrensesnitt og systemtilpasning bekreftes samtidig for å unngå sekundære feil.
Å etablere et hierarkisk system for periodisk vedlikehold er den viktigste måten å redusere risikoen for plutselig nedstengning på. Daglig inspeksjon utføres av operatører. Før maskinen startes, sjekk om det er uvanlig støy fra kabinettet, om kjøleviften kjører normalt, om alarmindikasjonen er unormal, og bekreft at det ikke har samlet seg arbeidsvæske rundt og at kablene ikke har noen tydelig skade. Under bearbeiding bør man være oppmerksom på uvanlig oppvarming, hyppig trådbrudd og alarmer. Stopp maskinen umiddelbart hvis det oppstår en uvanlig lukt, gnister eller lignende fenomener.
Månedlig vedlikehold fokuserer på rengjøring og stramming av tilkoblinger. Rengjør støvfilteret og støvet i varmeavledningskanalene, og sjekk tettningslister på skapdøren, kablers utseende og fastdrivingsstatus for terminaler. Inspeksjoner som involverer strømterminaler og pulsstrømforsyning må utføres etter at utstyret er fullstendig slått av, strømmen er kuttet og utladning er bekreftet. Kvartalsvis vedlikehold fokuserer på å verifisere statusen til beskyttende jording og ekvipotensialtilkobling, samt å sjekke varmeavledningen til servodrivere, driftsstatusen til pulsstrømforsyningen og påliteligheten til ledninger for trådføring og væskekretsløpskontroll.
Årlig vedlikehold fokuserer på tilstandsbedømmelse og risikoprevenasjon. Det anbefales å opprette elektriske filer for hver enhet, sikkerhetskopiere kontrollprogrammer, systemparametre, driver- og pulskraftparametre, samt dokumentere komponentmodeller, utskiftingslogger og vedlikeholdslogger. For komponenter med livsforfallsegenskaper – som filterkondensatorer, kjølevifter og releer – skal utskiftningsstrategien utarbeides basert på driftstid og faktisk tilstand; obligatorisk årlig utskifting av alle komponenter er ikke nødvendig.
Feilsøking og systematisk styring
En vanlig misoppfatning ved vedlikehold av utstyr er å tilskrive alle problemer, som trådbrudd og redusert bearbeidlingseffektivitet, kontrollkabinettet. Oscillerende WEDM er et komplekst utladningsbearbeidingssystem. Økt trådbrudd kan være relatert til flere faktorer, som urimelige utladningsparametre, unormale forhold for arbeidsvæske, dårlige forhold for spånhåndtering, slitt veivhjul eller ledende blokker samt unormale forhold for strømforsyning. Reduksjon i bearbeidlingseffektivitet påvirkes av pulsenergi, renhet i arbeidsvæske, tilstanden til elektrodetråden, verkstykkmateriale og -tykkelse, servosporing og andre faktorer.
Derfor bør feilsøking gjennomføres på en omfattende måte, med diagnoser av elektriske systemer, utladningssystemer, arbeidsvæske, ledersystem og mekaniske systemer, for å unngå at man bare inspiserer kontrollkabinettet. Vedlikehold av kontrollkabinettet bør integreres i det totale maskinfeildiagnosesystemet, i stedet for å tilskrive alle bearbeidingsproblemer den elektriske kontrollenheten.
For produsenter med flere enheter kan et komplett administrasjonssystem opprettes, med daglige, månedlige, kvartalsvise og årlige vedlikeholdsinspeksjoner. Det skal opprettes separate tekniske filer for hvert kontrollkabinett, der man registrerer modeller på kjernekomponenter, sikkerhetskopier av parametere, alarmkoder og vedlikeholdslogger. Når utstyret viser unormale nøyaktighetsavvik eller feil, kan problemets kilde raskt identifiseres, noe som betydelig forkorter nedtid under feilsøking.
Ckonklusjon
Stabil drift av høyhastighetskontrollskapet for WEDM er resultatet av samspillet mellom komponentkvalitet, installasjonsmiljø, avkjølingsdesign, elektromagnetisk kompatibilitet og vedlikehold av hele utstyret. Bedrifter bør gjennomføre installasjon og beskyttelse i tråd med produsentens opprinnelige krav, unngå generelle konklusjoner som ikke tar hensyn til faktiske driftsforhold, og etablere et komplett drifts- og vedlikeholdssystem som dekker installasjon, avkjøling, EMC, parameterbackup og feildiagnostikk for hele maskinen. Kun på denne måten kan feilrisikoen reduseres effektivt, og langvarig stabilitet når det gjelder bearbeidingshastighet og nøyaktighet sikres.
 Siste nytt
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13

 EN