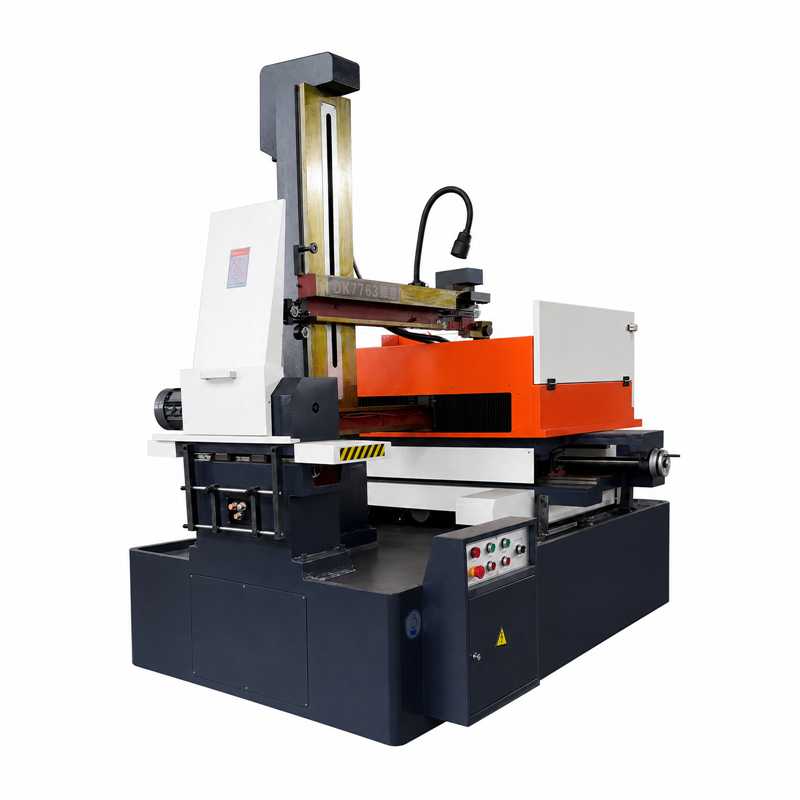
Բարձրագույն արագությամբ կառավարման տաղավարը բարձրագույն արագությամբ շրջադարձային լարային էլեկտրական արտանյութման մեքենայի (WEDM-HS) կենտրոնական էլեկտրական միավորն է: Նրա վիճակը կարող է ազդել իմպուլսային արտանյութման, լարի շարժման, CNC շարժման և ընդհանուր մշակման համատեղելիության վրա: Կտրուկ ձևավորման և մետաղական մշակման ժամանակ անբավարար սառեցումը, թույլ միացումները, էլեկտրամագնիսական միջամտությունը կամ անհարմար պարամետրերը կարող են նպաստել լարի կտրվելուն, մշակման արդյունավետության նվազմանը, շարժման ուղղության շեղմանը կամ սարքի անջատմանը:
Այս հոդվածը վերլուծում է հակադարձ շարժման WEDM սարքավորումների տիպիկ շահագործման պայմանների հիման վրա կառավարման տախտակի կազմությունը, տեղադրման միջավայրը, սառեցումը, էլեկտրամագնիսական համատեղելիությունը և սպասարկումը: Սարքավորման արտադրողի էլեկտրական նկարագրությունները, շահագործման և սպասարկման ձեռնարկները, բաղադրիչների վերաբերյալ փաստաթղթերը և վայրի անվտանգության ընթացակարգերը այս ընդհանուր ուղեցույցից բարձր պրիորիտետ ունեն:
Բարձրարագ կառավարման տախտակը պարզապես ընդհանուր նշանակության հզորության բաշխման տախտակ չէ: Դա WEDM սարքավորման հակադարձ շարժման համար կազմավորված ինտեգրված էլեկտրական կառավարման համակարգ է: Արտադրողի և մոդելի կախվածությամբ այն կարող է ներառել իմպուլսային հզորության մատակարարում և վարագույրի կառավարման մոդուլ, CNC շարժման կառավարման մոդուլ, առանցքի շարժման և սերվո-կառավարման միավոր, լարի շարժման և հեղուկային շղթայի տրամաբանություն, շղթայի մարտկոցներ, կոնտակտորներ, ռելեներ և ֆիլտրավորման բաղադրիչներ:
Ֆունկցիաների բաշխումը թվային կառավարման համակարգի (CNC), իմպուլսային էլեկտրամատակարարման սարքի, շարժման մոդուլների և այլ կառավարիչների միջև տարբերվում է մեքենաների միջև: Եթե առկա է PLC, ապա այն չպետք է դիտարկվի որպես ամբողջ կառավարման համակարգ: Մշակման համատեղելիությունը ստացվում է այրման գործընթացի, աշխատանքային հեղուկի, էլեկտրոդային լարի, շարժման համակարգի և կառավարման համակարգերի համատեղված վիճակից. վանդակը կարևոր է, սակայն դա միակ գործոնը չէ:
Տեղադրման վայրը պետք է ընտրվի մեքենայի արտադրողի տեղադրման փաստաթղթերի և իրական արտադրամասի միջավայրի հիման վրա:
Առաջինը՝ նվազեցրեք շրջակա միջավայրի ազդեցությունը: Պահեք սարքատուփը աշխատանքային հեղուկի ուղղակի ցայտաղացման ճանապարհներից, ջրհեղեղի կամ վերահավաքման կետերից, մշտական խոնավությունից, հաղորդիչ փոշուց, ուժեղ թրթռումից և արտաքին ջերմության աղբյուրներից: Աշխատանքային հեղուկի մառախուղը և հաղորդիչ աղտոտումը, որոնք ներխուժում են սարքատուփի մեջ, կարող են նպաստել վերջատակների կոռոզիային, մեկուսացման վատացմանը և սառեցման օդի հոսքի սահմանափակմանը: Սարքատուփը չպետք է տեղադրվի հեղուկի տանկի տակ կամ կանխատեսելի ցայտաղացման ճանապարհում, եթե սկզբնական տեղադրման նախագծում այդ դասավորությունը հստակ չի նախատեսված:
Երկրորդը՝ պահպանեք մուտքը և օդի հոսքը: Ապահովեք բավարար տարածք անվտանգ դռների բացման, շահագործման, ստուգման և սպասարկման համար: Կողային և հետին միջակայքը պետք է համապատասխանի դռների կառուցվածքին, կաբելների տեղադրման սխեմային, սառեցման նախագծին և սարքի արտադրողի ցուցումներին: Մեկ միջակայքի արժեքը չպետք է կիրառվի բոլոր սարքատուփերի համար:
Երկարաժամկետ աշխատանքային համապատասխանությունը կախված է սառեցման, էլեկտրամագնիսային համատեղելիության (EMC), պաշտպանիչ հողավորման և կապսուլավորման պաշտպանության ճիշտ համադրությունից:
Իմպուլսային հզորության բաղադրիչները, շարժիչները և տրանսֆորմատորները աշխատանքի ընթացքում ջերմություն են արտադրում: Պահպանեք սարքավորման նախատեսված օդի հոսանքները անարգել, և ստուգեք սեղմանի ցանցերը, օդափոխիչները և այլ սառեցման բաղադրիչները ձեր ձեռնարկում նշված ժամկետներով, աշխատանքային ժամերով, արհեստանոցի պայմաններով և ստուգման արդյունքներով: Մի փակեք սկզբնական օդափոխման բացվածքները և մի տեղադրեք սարքավորումը արտաքին ջերմության աղբյուրի մոտ: Եթե արհեստանոցի միջավայրը գերազանցում է սարքի արտադրողի թույլատրված պայմանները, ապա սառեցման լուծումը պետք է գնահատվի սարքավորման նախագծի և բաղադրիչների վարկանիշների հիման վրա՝ ոչ թե ընտրվի համընդհանուր ջերմաստիճանի շեմից:
Բարձրհաճախական պուլսային ազատման դեպքում կարող է առաջանալ էլեկտրամագնիսական միջամտություն: Էլեկտրական մատակարարման և սիգնալային միացումները, էկրանավորումը, միացումը և կաբելների տեղադրումը պետք է հետևեն սկզբնական էլեկտրական նկարագրություններին և գործող տեղադրման պահանջներին: Չպետք է ենթադրել, որ յուրաքանչյուր կաբելի էկրանավորումը պահանջում է նույն մեկ կամ երկու ծայրերով միացում: Կառավարման տանիկը և մեքենայի կառուցվածքը պետք է ունենան մեքենայի արտադրողի կողմից սահմանված պաշտպանիչ հողավորում և հավասարապոտենցիալ միացում, ինչպես նաև գործող էլեկտրական պահանջները:
Պաշտպանիչ կափարիչը և կնքման համակարգը պետք է համապատասխանեն իրական տեղադրման միջավայրին: Այնտեղ, որտեղ կարող են առաջանալ աշխատանքային հեղուկի մառախուղ, ցայտում կամ հաղորդական փոշի, պետք է ստուգել դռան կնքումը, կաբելների մուտքը և պաշտպանված սառեցման ճանապարհները՝ համաձայն ձեռնարկի և դիտված վիճակի: Չպետք է մեկ պաշտպանության աստիճան նշանակել բոլոր WEDM կառավարման տանիկների համար:
Շրջանային մեկուսիչները, կոնտակտորները, շարժիչները, պուլսային հզորության բաղադրիչները և դրանց հետ կապված մասերը պետք է համապատասխանեն սարքի նոմինալ էլեկտրական պահանջներին, կառավարման ինտերֆեյսներին և սկզբնական տեխնիկական սպեցիֆիկացիաներին: Փոխարինման մասերը պետք է բավարարեն գործող սերտիֆիկացման և անվտանգության պահանջներին: Չպետք է փոխարինել ավելի բարձր հզորությամբ կամ այլ կերպ տարբերվող բաղադրիչով՝ առանց համակարգի համատեղելիությունը հաստատելու սկզբնական փաստաթղթերով կամ պատասխանատու տեխնիկական մարմնով:
Ստուգման և սպասարկման ընդմիջումները պետք է սահմանվեն սարքի ձեռնարկից, շահագործման ժամերից, աշխատաբեռնվածությունից, արհեստանոցի պայմաններից, զգուշացման պատմությունից և ստուգման արդյունքներից: Մեկ օրացուցային գրաֆիկ չպետք է կիրառվի բոլոր մոդելների համար:
Օպերատորի մակարդակի նախնական ստուգումները կամ շիֆտի սկզբի ստուգումները կարող են ներառել վանդակի հայտարարագրերի դիտումը, անսովոր ձայնի լսումը, սառեցման օդափոխիչի վիճակի ստուգումը (եթե դա հնարավոր է արտաքինից), տեսանելի կաբելների վնասվածքների և աշխատանքային հեղուկի վանդակի շուրջ կուտակման դիտումը: Մշակման ընթացքում օպերատորները պետք է արձագանքեն անսովոր տաքացման ցուցմունքներին, կրկնվող հայտարարագրերին, անսովոր հոտին, տեսանելի մուրացումին կամ ճարսանային արագացման՝ համաձայն տվյալ վայրի արտակարգ իրավիճակների և կանգնեցման ընթացակարգերի: Նրանք չպետք է բացեն վանդակը կամ աշխատեն էլեկտրական մասերի վրա, եթե չեն լիազորված և որակավորված դա անելու համար:
Ֆիլտրի և սառեցման ճանապարհի մաքրումը, սեղմանի և կաբելների ստուգումը, միացումների ստուգումը, պաշտպանիչ հողավորման ստուգումը, պարամետրերի պահեստավորումը և բաղադրիչների վիճակի գնահատումը պետք է կատարվեն սարքի տեխնիկական փաստաթղթերում և վայրի սպասարկման ծրագրում նշված ժամանակահատվածներում և այդ նպատակների համար նշված անձնակազմի կողմից: Այնպիսի գտնված արդյունքներ, ինչպես օրինակ՝ աղտոտվածությունը, ջերմաստիճանի հայտարարագրերը, վատացած սեղմանները, անսովոր շարժիչի վարքագիծը կամ կրկնվող էլեկտրական խափանումները, կարող են հիմնավորել ավելի վաղ ստուգում:
Ցանկացած աշխատանք սարքավորման ներսում կամ վերջատակերում, իմպուլսային հզորության բաղադրիչների վրա, հողավորման հաղորդիչների վրա կամ էներգիայի պահման սարքերի վրա թույլատրվում է միայն որակավորված էլեկտրատեխնիկական անձնակազմի կողմից: Աշխատանքն սկսելուց առաջ պետք է հետևել տեղամասում հաստատված անջատման և մեկուսացման ընթացակարգին, կանխել անսպասելի վերամիացումը, հաստատել վտանգավոր լարման բացակայությունը և կատարել սարքավորման և բաղադրիչների փաստաթղթերով սահմանված լիցքաթափման ընթացակարգը: Պահանջվող փորձարկման սարքերը, անձնական պաշտպանության միջոցները և ամրացման մեթոդները պետք է համապատասխանեն համապատասխան ընթացակարգին և սկզբնական սպեցիֆիկացիաներին:
Մաշվելու կամ տարիքային փոփոխության ենթակա բաղադրիչների համար, օրինակ՝ սառեցման օդափոխիչների, ռելեների և կոնդենսատորների, փոխարինման որոշումները պետք է հիմնված լինեն սարքավորման արտադրողի ցուցումների, շահագործման ժամանակի, ստուգման արդյունքների և չափված վիճակի վրա: Բոլոր բաղադրիչների փոխարինումը մեկ ընդհանուր օրացուցային միջակայքով չի համապատասխանում պահանջներին:
Սարքի վերահսկման տուփին չպետք է ավտոմատաբար վերագրել լարի կտրվելը, մշակման արդյունավետության նվազումը կամ չափսերի շեղումը: Շրջանային լարային էլեկտրաէրոզիոն մշակման ժամանակ լարի կտրվելը կարող է նաև կապված լինել արձակման պարամետրերի, աշխատանքային հեղուկի վիճակի, մնացորդների հեռացման, ուղեցույցի անվայի կամ հզորության կապի վիճակի, լարի լարվածության և հզորության մատակարարման հետ: Մշակման արդյունավետության վրա ազդել կարող են նաև իմպուլսային կարգավորումները, աշխատանքային հեղուկի մաքրությունը, էլեկտրոդային լարի վիճակը, մշակվող մասի նյութը և հաստությունը, սերվո-հետևման համակարգը և այլ գործընթացային գործոնները:
Հետևաբար, խնդրի լուծման ընթացքում անհրաժեշտ է միաժամանակ ստուգել էլեկտրական, արձակման, աշխատանքային հեղուկի, լարի շարժման և մեխանիկական համակարգերը: Վերահսկման տուփի ստուգումները պետք է կատարվեն որպես ամբողջ սարքի ախտորոշման մաս, այլ ոչ թե միակ ախտորոշման ճանապարհ:
Կայաններում, որտեղ գործում են մի քանի սարքեր, յուրաքանչյուր վանդակի համար պետք է վարել առանձին տեխնիկական մատյան: Գրանցել տեղադրված բաղադրիչների մոդելները, հաստատված պարամետրերի պահեստավորման տվյալները, զգուշացման պատմությունը, ստուգման արդյունքները, սպասարկման աշխատանքները և մասերի փոխարինումները: Համապատասխան մատյանը կարող է օգնել տեխնիկներին նույնացնել փոփոխությունները և կրճատել սխալների տեղայնացման ժամանակը:
Հավաստի WEDM-HS կառավարման վանդակի աշխատանքը կախված է համատեղելի բաղադրիչներից, հարմար տեղադրման միջավայրից, արդյունավետ սառեցման համակարգից, ճիշտ EMC և հողավորման մեթոդներից և սպասարկման աշխատանքներից՝ համապատասխանեցված իրական սարքի և աշխատանքային պայմաններին: Օգտագործել սկզբնական սարքի և բաղադրիչների փաստաթղթերը՝ սահմանելու տեղադրման, ստուգման, էլեկտրական անվտանգության, պարամետրերի պահեստավորման և սխալների ախտորոշման կանոնները: Այս վիճակի վրա հիմնված մոտեցումը կարող է նվազեցնել խուսափելի սխալները և ապահովել մշտական մեքենայացման արդյունքները՝ առանց մեկ սպասարկման գրաֆիկի կամ կարգավորման համընդհանուր համարելու:
 Թեժ նորություններ
2026-11-04
2026-10-28
2026-10-21
2026-09-16
2026-09-09
2026-09-02

 EN