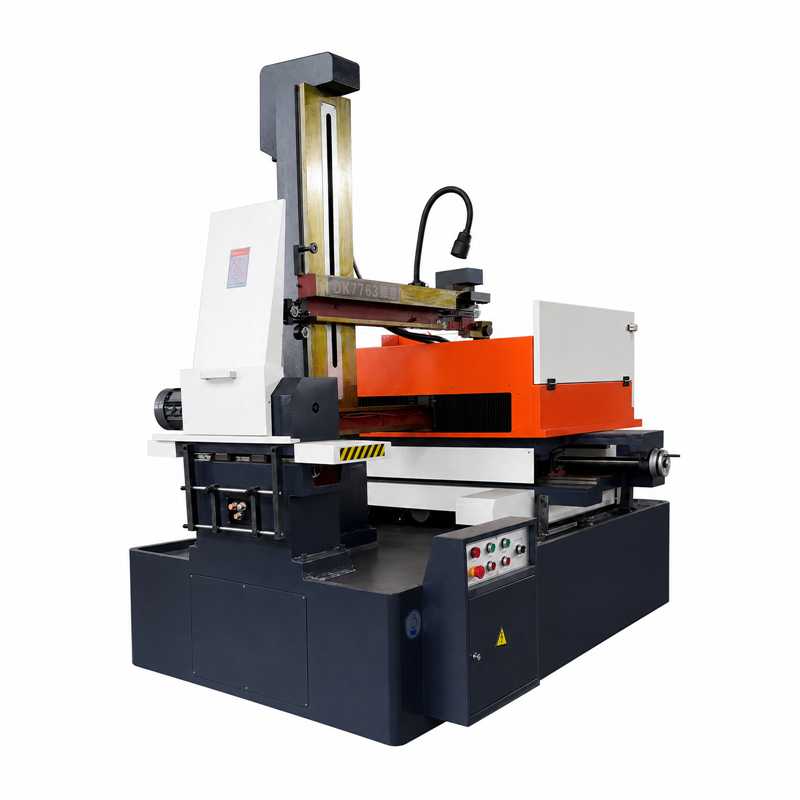
Vysokorychlostní řídicí skříň je střední elektrickou jednotkou vysokorychlostního drátového elektroerozivního stroje s reciprokujícím drátem (WEDM-HS). Její stav může ovlivnit pulsující výboj, pohyb drátu, CNC pohyb a celkovou konzistenci obrábění. Při výrobě forem a zpracování kovových dílů mohou být příčinou přerušení drátu, snížené obráběcí účinnosti, odchylky dráhy nebo výpadku zařízení nedostatečné chlazení, uvolněné spoje, elektromagnetické rušení nebo nevhodné parametry.
Na základě typických provozních podmínek pro zařízení WEDM s reciprokujícím drátem tento článek shrnuje složení řídicí skříně, instalaci do prostředí, chlazení, elektromagnetickou kompatibilitu a údržbu. Elektrické výkresy výrobce stroje, provozní a údržbové příručky, dokumentace jednotlivých komponentů a bezpečnostní postupy na místě mají přednost před touto obecnou doporučenou praxí.
Vysokorychlostní řídicí skříň není pouze obecnou rozvaděčovou skříní. Je to integrovaný elektrický řídicí systém konfigurovaný pro stroj WEDM s reciprokujícím drátem. V závislosti na výrobci a modelu může obsahovat pulzní napájecí zdroj a modul řízení výboje, CNC modul řízení pohybu, pohonné a servoregulační jednotky os, logiku pohybu drátu a kapalinového okruhu, jističe, stykače, relé a filtrační komponenty.
Rozdělení funkcí mezi CNC, pulzní zdroj napájení, pohonné moduly a jiné řídicí jednotky se u různých strojů liší. Pokud je k dispozici PLC, nesmí být považováno za celý řídicí systém. Konzistence obrábění vyplývá ze současného stavu procesu výboje, pracovní kapaliny, elektrodového drátu, pohybového systému a řídicích prvků; rozvaděč je důležitý, ale není jediným rozhodujícím faktorem.
Umístění instalace by mělo být vybráno podle instalačních dokumentů výrobce stroje a skutečných podmínek ve výrobní hale.
Za prvé snižte expozici prostředí. Skříň udržujte mimo přímé stříkací dráhy pracovní kapaliny, odvodňovací nebo přetékací body, trvalou vlhkost, vodivý prach, silné vibrace a vnější zdroje tepla. Mlha pracovní kapaliny a vodivé kontaminanty, které proniknou do skříně, mohou přispět ke korozi svorek, zhoršení izolace a omezení proudění chladicího vzduchu. Skříň nesmí být umístěna pod nádobou s kapalinou ani v předvídatelné stříkací dráze, pokud původní návrh instalace tuto uspořádání výslovně nepřipouští.
Za druhé zajistěte přístup a proudění vzduchu. Nechte dostatek místa pro bezpečné otevírání dveří, provoz, kontrolu a údržbu. Vzdálenosti po stranách a zezadu musí odpovídat konfiguraci dveří, vedení kabelů, chladicímu návrhu a pokynům výrobce stroje. Jediná hodnota vzdálenosti nesmí být použita pro každou skříň.
Dlouhodobá provozní spolehlivost závisí na vhodné kombinaci chlazení, elektromagnetické kompatibility (EMC), ochranného uzemnění a ochrany skříně.
Součásti pro pulzní výkon, pohony a transformátory při provozu generují teplo. Udržujte určené průchody vzduchu ve skříni nezakryté a filtry, ventilátory a další chladicí součásti pravidelně kontrolujte v intervalech stanovených v návodu, počtem provozních hodin, podmínkami dílny a výsledky kontrol. Původní větrací otvory nesmí být zakryty ani skříň umístěna přímo proti vnějšímu zdroji tepla. Pokud podmínky v dílně překračují povolené limity stanovené výrobcem stroje, musí být řešení chlazení posouzeno ve vztahu ke konstrukci skříně a katalogovým hodnotám součástí, nikoli vybráno na základě univerzální teplotní hranice.
Vysokofrekvenční pulzní vybíjení může způsobit elektromagnetické rušení. Napájecí a signálové vedení, stínění, spojování a trasování kabelů musí odpovídat původním elektrickým schématům a platným požadavkům na instalaci. Nepředpokládejte, že každé stínění kabelu vyžaduje stejnou jednostrannou nebo oboustrannou ukončovací úpravu.
Krytí a těsnicí uspořádání musí odpovídat skutečnému prostředí instalace. Pokud je možná přítomnost mlhy pracovní kapaliny, rozstřikování nebo vodivého prachu, zkontrolujte těsnění dveří, vstupy kabelů a chráněné chladicí cesty podle návodu a pozorovaného stavu. Nepřiřazujte všem řídicím skříním WEDM stejnou stupeň krytí.
Jističe, stykače, pohony, součástky pro pulzní napájení a související díly musí odpovídat jmenovitým elektrickým požadavkům stroje, rozhraním řízení a původním technickým specifikacím. Náhradní díly musí splňovat příslušné certifikační a bezpečnostní požadavky. Nepoužívejte součástku s vyšším výkonem nebo jinou součástku bez potvrzení kompatibility systému prostřednictvím původní dokumentace nebo odpovědné technické autority.
Intervaly pro kontrolu a údržbu je třeba stanovit na základě návodu k obsluze stroje, provozních hodin, zátěže, podmínek ve dílně, historie poplachů a závěrů kontrol. Jednotný časový plán založený pouze na kalendáři nesmí být uplatněn u všech modelů.
Kontroly před spuštěním nebo na začátku směny na úrovni obsluhy mohou zahrnovat pozorování poplachových signálů v rozvaděči, neobvyklého hluku, stavu chladicího ventilátoru (pokud je viditelný zvenku), viditelného poškození kabelů a hromadění pracovní kapaliny kolem rozvaděče. Během obrábění musí obsluha reagovat na indikace abnormálního zahřívání, opakující se poplachy, neobvyklý zápach, viditelný kouř nebo jiskření v souladu s nouzovým a vypínacím postupem platným na daném pracovišti. Nesmí otevírat rozvaděč ani pracovat na elektrických částech, pokud není k tomu oprávněna a kvalifikovaná.
Čištění filtrů a chladicích cest, kontrola těsnění a kabelů, kontrola spojů, ověření ochranného uzemnění, zálohování parametrů a posouzení stavu komponentů je třeba provádět v intervalech a osobami uvedenými v dokumentaci stroje a v plánu údržby pracoviště. Zjištění, jako je například kontaminace, teplotní poplachy, zhoršený stav těsnění, abnormální chování pohonu nebo opakující se elektrické poruchy, mohou odůvodnit dřívější kontrolu.
Veškeré práce uvnitř skříně nebo na svorkách, součástkách pro pulzní výkon, uzemňovacích vodičích nebo zařízeních se zásobníkem energie smí provádět pouze kvalifikovaný elektrický personál. Před zahájením prací dodržte schválený postup vypnutí a izolace pro dané místo, zabraňte neúmyslnému opětovnému napájení, ověřte nepřítomnost nebezpečného napětí a proveďte vybíjecí postup stanovený dokumentací zařízení a jeho součástí. Požadované měřicí přístroje, osobní ochranné prostředky a metody utahování musí odpovídat příslušnému postupu a původním specifikacím.
U součástí podléhajících opotřebení nebo stárnutí, jako jsou chladicí ventilátory, relé a kondenzátory, by mělo rozhodnutí o jejich výměně vycházet z pokynů výrobce stroje, doby provozu, výsledků kontrol a naměřeného stavu. Výměna všech součástí v jednotném kalendářním intervalu není vhodná.
Přerušení drátu, nižší obráběcí účinnost nebo odchylky rozměrů by se neměly automaticky připisovat řídicí skříni. U reciprokujících WEDM strojů může dojít k přerušení drátu také v důsledku parametrů výboje, stavu pracovní kapaliny, odstraňování třísky, stavu vodících kolíků nebo kontaktů pro přívod proudu, napnutí drátu a přívodu energie. Obráběcí účinnost může být také ovlivněna nastavením pulsů, čistotou pracovní kapaliny, stavem elektrodového drátu, materiálem a tloušťkou obrobku, servosledováním a dalšími procesními faktory.
Diagnostika poruch by proto měla zahrnovat současnou kontrolu elektrických, výbojových, kapalinových, dopravních (drátových) a mechanických systémů. Kontrola řídicí skříně patří do komplexního procesu diagnostiky stroje, nikoli do jediné možné diagnostické cesty.
U provozních míst s více stroji udržujte pro každou skříň samostatný technický záznam. Zaznamenejte modely nainstalovaných komponentů, schválené zálohy parametrů, historii poplachů, výsledky kontrol, údržbové práce a výměny dílů. Konzistentní záznam pomůže technikům identifikovat změny a zkrátit dobu lokalizace poruch.
Spolehlivý provoz řídicí skříně WEDM-HS závisí na kompatibilních komponentech, vhodném prostředí pro instalaci, účinném chlazení, příslušných postupech elektromagnetické kompatibility (EMC) a uzemnění a údržbě přizpůsobené skutečnému stroji a provozním podmínkám. K definování instalace, kontrol, elektrické bezpečnosti, zálohování parametrů a diagnostiky poruch použijte původní dokumentaci stroje a komponentů. Tento přístup založený na stavu může snížit nepotřebné poruchy a podporovat konzistentní obráběcí výkon, aniž by se jediný plán údržby nebo konfigurace považoval za univerzální.
 Nejnovější zprávy
2026-11-04
2026-10-28
2026-10-21
2026-09-16
2026-09-09
2026-09-02

 EN