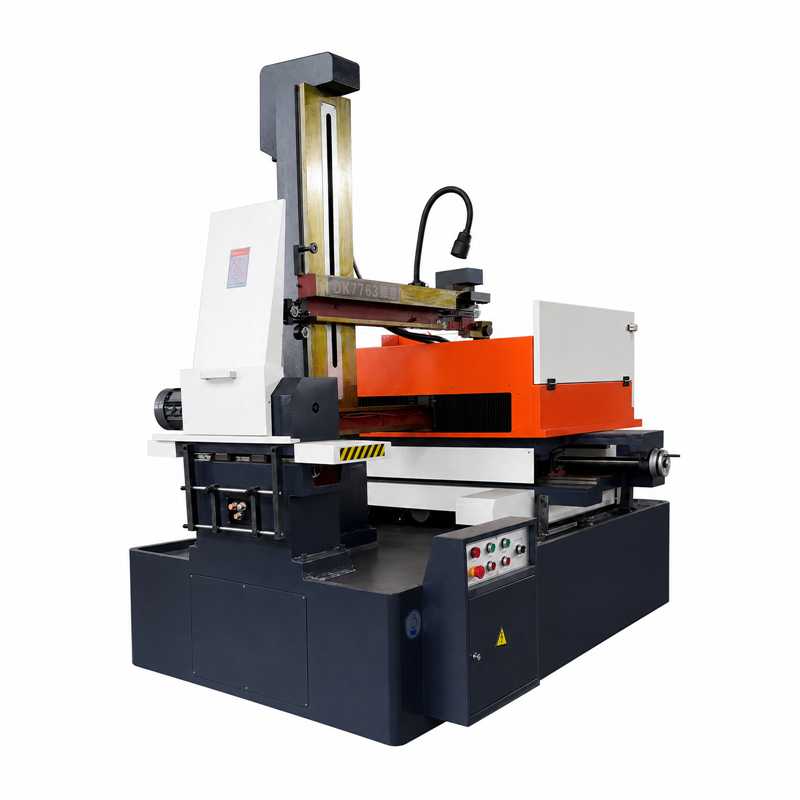
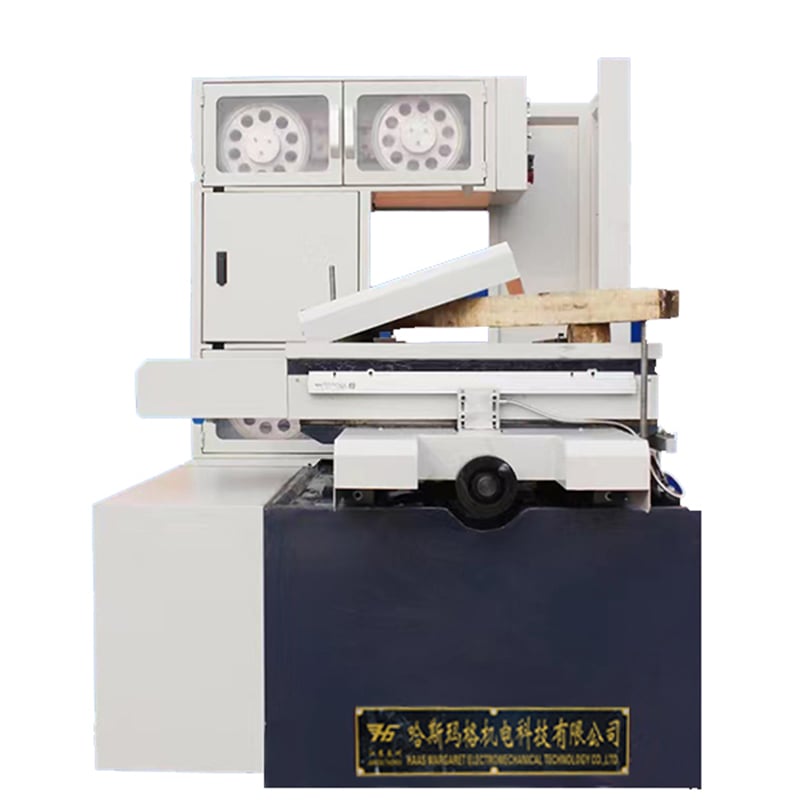
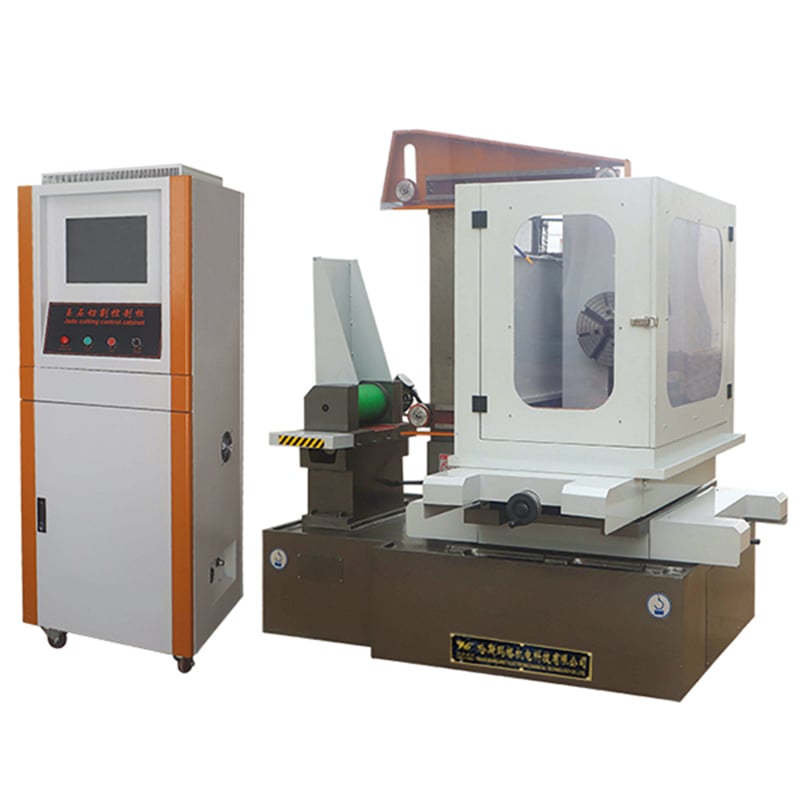
Швидкодіючий керуючий шафет — це основна електрична одиниця швидкодіючих зворотно-поступальних електроерозійних верстатів для різання дротом (WEDM-HS). Його експлуатаційна стабільність безпосередньо визначає характеристики імпульсного розряду, системи руху дроту, ЧПК-руху та загальної якості обробки. Для підприємств у галузі виготовлення прес-форм та обробки металевих виробів погана тепло-віддача, ненадійне підключення проводів, електромагнітні перешкоди або відхилення параметрів керуючого шафета можуть призвести до обриву дроту, зниження ефективності обробки, відхилення траєкторії руху та навіть повної зупинки обладнання.
На основі реальних умов експлуатації обладнання для електроерозійної обробки з обертовим електродом ця стаття систематично аналізує склад, монтаж, відведення тепла, електромагнітну сумісність та ключові аспекти щоденного технічного обслуговування швидкодіючих керуючих шаф, надаючи практичні технічні рекомендації для управління обладнанням на підприємствах. Зверніть увагу: конкретна конфігурація та параметри монтажу мають відповідати оригінальним електричним кресленням і експлуатаційному посібнику виробника верстата.
Швидкодіючий керуючий шафет не є універсальним розподільним шафетом, а представляє собою інтегровану електронну систему керування, спеціально розроблену для зворотно-поступальних верстатів ЕРОЗ. До його основних компонентів належать імпульсне джерело живлення та модуль керування розрядом, модуль ЧПУ керування рухом, блок керування приводом осей та сервоприводами, блок логічного керування рухом дроту та рідинною схемою, а також базові електричні компоненти, зокрема автоматичні вимикачі, контактори, реле та фільтруючі елементи. Розподіл функцій між модулями ЧПУ, імпульсного джерела живлення та приводів відрізняється у різних виробників, тому ПЛК не можна просто вважати повним ядром керуючого шафета.
Стабільність обробки при зворотно-поступальному електроерозійному дротовому різанні є результатом спільної дії розряду, робочої рідини, електродного дроту та системи керування. Як центр керування й виведення енергії, стан шафи керування безпосередньо впливає на ефективність та точність обробки, але не є єдиним чинником впливу. Обслуговування обладнання й усунення несправностей мають ґрунтуватися на такому системному розумінні.
Місце встановлення шафи керування слід визначати з урахуванням умов роботи цеху з електроерозійного дротового різання, дотримуючись двох основних принципів.
По-перше, уникайте екологічних ризиків. Місце встановлення має бути розташоване подалі від зон безпосереднього розбризкування робочої рідини, дренажних та переливних отворів резервуара з рідиною й уникати зон з високою вологістю, накопиченням металевого пилу, сильними вібраціями та джерелами високої температури. Тривалий проникнення туману робочої рідини та провідного пилу в шафу призводить до корозії клем, зниження ізоляційних характеристик і забивання каналів тепловідведення, що врешті-решт спричиняє коротке замикання або старіння компонентів. Зокрема, шафу керування заборонено встановлювати безпосередньо під резервуаром з рідиною або в зоні розбризкування.
По-друге, передбачте достатній простір для технічного обслуговування. Попереду шафи має залишатися достатньо місця для звичайного відкривання дверець, експлуатації та обслуговування. Відстань з боків і ззаду визначається комплексно з урахуванням способу відкривання дверець, конструкції заднього підключення, рішення щодо відведення тепла та вимог виробника. Не рекомендується встановлювати фіксовані значення як єдиний обов’язковий стандарт для всього обладнання. Пріоритет слід надавати оригінальним кресленням встановлення від виробника, за умови забезпечення можливості обслуговування та вентиляції для відведення тепла.
Тривала стабільна робота шафи керування залежить від узгодженої взаємодії систем відведення тепла, електромагнітної сумісності та ступеня захисту від проникнення.
Щодо оптимізації відведення тепла: компоненти, такі як імпульсні джерела живлення, драйвери та трансформатори, постійно виділяють тепло під час роботи. Тривала експлуатація при високій температурі прискорює старіння електронних компонентів і може спричинити аварійне вимикання у захисному режимі. У повсякденному обслуговуванні необхідно забезпечувати вільний доступ повітря до вхідних і вихідних отворів шафи, регулярно очищати повітряний фільтр від пилу, перевіряти стан роботи вентиляторів охолодження, заборонено закривати оригінальні отвори для відведення тепла, а також уникати розміщення шафи поблизу стіни чи джерел тепла. Якщо температура навколишнього середовища в цеху висока, потрібно провести оцінку на основі номінальної температури навколишнього середовища для обладнання та внутрішнього теплового навантаження й відповідно обрати промислові вентилятори, теплообмінники або кондиціонери для шаф. Не слід механічно застосовувати фіксований температурний поріг.
Щодо управління електромагнітною сумісністю (EMC), високочастотний імпульсний розряд WEDM сам по собі є потужним джерелом перешкод, а раціональне проектування EMC є ключовим для стабільної роботи. Сильні та слабкі струмові ланцюги всередині шафи мають бути розташовані окремо згідно з проектними вимогами, щоб уникнути тривалого паралельного прокладання ліній із високим рівнем перешкод та ліній слабких сигналів. Екрануючий шар екранованих кабелів має бути заземлений згідно з вимогами електричних креслень виробника; не можна узагальнювати це як одностороннє чи двостороннє заземлення. Між керуючою шафою та ліжком верстата мають бути забезпечені надійне захисне заземлення та вирівнювання потенціалів, з акцентом на забезпечення неперервності провідників PE, щільності з’єднань у клемах та відповідності перерізу заземлення встановленим вимогам. Опір заземлення має відповідати регламенту виробника.
Щодо адаптації ступеня захисту від проникнення, ступінь захисту шафи має відповідати реальним умовам її встановлення; неможливо вимагати, щоб усі шафи керування мали єдиний ступінь захисту. У сценаріях із розбризкуванням робочого середовища, масляним туманом та металевим пилом необхідно зосередитися на ущільненні дверцят шафи, ущільненні вводів кабелів та пилозахисному проектуванні каналів охолодження, а також регулярно перевіряти старіння ущільнювальних смужок дверцят, щоб забезпечити ефективність захисту шафи.
Компоненти в шафі керування, такі як автоматичні вимикачі, контактори та приводи, мають бути вибрані з урахуванням номінальної напруги, струму та вимог щодо захисту обладнання. Продукти, включені до каталогу обов’язкової сертифікації продукції, повинні мати відповідні сертифікати; інші компоненти мають відповідати загальним галузевим вимогам та оригінальним технічним специфікаціям. Заміна компонентів великої потужності заборонена. При заміні ключових компонентів, таких як імпульсні модулі живлення та приводи, необхідно одночасно підтвердити номінальні параметри, інтерфейси керування та сумісність із системою, щоб уникнути вторинних несправностей.
Створення ієрархічної періодичної системи технічного обслуговування є основним засобом зниження ризику раптового вимкнення. Щоденний огляд виконують оператори. Перед запуском верстата перевірте, чи немає незвичайних шумів у шафі, чи нормально працює вентилятор охолодження, чи відсутні аномальні сигнали тривоги, а також переконайтеся, що навколо немає накопиченого робочого середовища й очевидних пошкоджень кабелів. Під час обробки звертайте увагу на надмірне нагрівання, часті обриви дроту та спрацьовування сигналів тривоги. Негайно зупиніть верстат у разі виникнення специфічного запаху, іскріння тощо.
Щомісячне технічне обслуговування зосереджене на очищенні та підтягуванні з’єднань. Очистіть фільтр від пилу й пил у каналах відведення тепла, а також перевірте стан ущільнювальних смужок дверцят шафи, зовнішній вигляд кабелів і затягнутість клем. Перевірку, що стосується силових клем і імпульсного джерела живлення, слід проводити лише після повного вимкнення обладнання, відключення його від мережі та підтвердження розряду. Квартальне технічне обслуговування зосереджене на перевірці стану захисного заземлення й зрівнювання потенціалів, а також на контролі відведення тепла сервоприводами, робочого стану імпульсного джерела живлення й надійності ліній керування подачею дроту й рідинною схемою.
Річне технічне обслуговування зосереджене на оцінці стану обладнання та запобіганні ризикам. Рекомендується вести електронні файли для кожного пристрою, робити резервні копії керуючих програм, параметрів системи, параметрів драйверів та імпульсних джерел живлення, а також фіксувати моделі компонентів, історію їх заміни та журнали технічного обслуговування. Для компонентів із характеристиками поступового зношування — наприклад, фільтрувальних конденсаторів, вентиляторів охолодження та реле — стратегію заміни слід розробляти на основі часу експлуатації та фактичного стану; щорічна примусова заміна всіх компонентів не потрібна.
Усунення несправностей та системне управління
Поширеною помилкою під час обслуговування обладнання є приписування всіх проблем — наприклад, обриву дроту та зниження ефективності обробки — шафі керування. Зворотно-поступальне електроерозійне дротове різання (WEDM) є складною системою обробки розрядом. Збільшення кількості обривів дроту може бути пов’язане з кількома факторами: нераціональними параметрами розряду, аномальним станом робочої рідини, поганими умовами видалення стружки, зношеними направляючими роликами або провідними блоками, а також аномальним живленням енергією. Зниження ефективності обробки визначається спільним впливом таких факторів, як енергія імпульсу, чистота робочої рідини, стан електродного дроту, матеріал і товщина заготовки, а також робота сервосистеми слідкування.
Тому діагностику несправностей слід проводити комплексно — з урахуванням електричної системи, системи розряду, робочої рідини, руху дроту та механічної системи, щоб уникнути перевірки лише шафи керування. Обслуговування шафи керування має бути інтегроване в загальну систему діагностики несправностей обладнання, а не всі проблеми з обробкою матеріалів мають приписуватися лише електричному блоку керування.
Для виробничих підприємств із кількома одиницями обладнання можна створити повну систему управління, що передбачає щоденні, щомісячні, щоквартальні перевірки та щорічне технічне обслуговування. Для кожної шафи керування мають бути створені окремі технічні файли, у яких фіксуються моделі ключових компонентів, резервні копії параметрів, коди аварійних сигналів та записи про проведене обслуговування. Коли обладнання демонструє аномальну точність або виходить із ладу, джерело проблеми можна швидко виявити, значно скоротивши час простою під час усунення несправностей.
Cвисновок
Стабільна робота швидкодіючого керуючого шафового пристрою для електроерозійного оброблення дротовим електродом є результатом спільної дії якості компонентів, умов встановлення, конструкції системи охолодження, електромагнітної сумісності та загального технічного обслуговування обладнання. Підприємства мають здійснювати встановлення й захист з урахуванням первинних вимог виробників обладнання, відмовитися від узагальнених висновків, що не ґрунтуються на реальних умовах експлуатації, і створити повну систему експлуатації та технічного обслуговування, яка охоплює встановлення, охолодження, ЕМС, резервне копіювання параметрів та діагностику несправностей усього верстата. Лише таким чином можна ефективно знизити ризик відмов та забезпечити тривалу стабільність продуктивності й точності обробки.
 Гарячі новини
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13

 EN