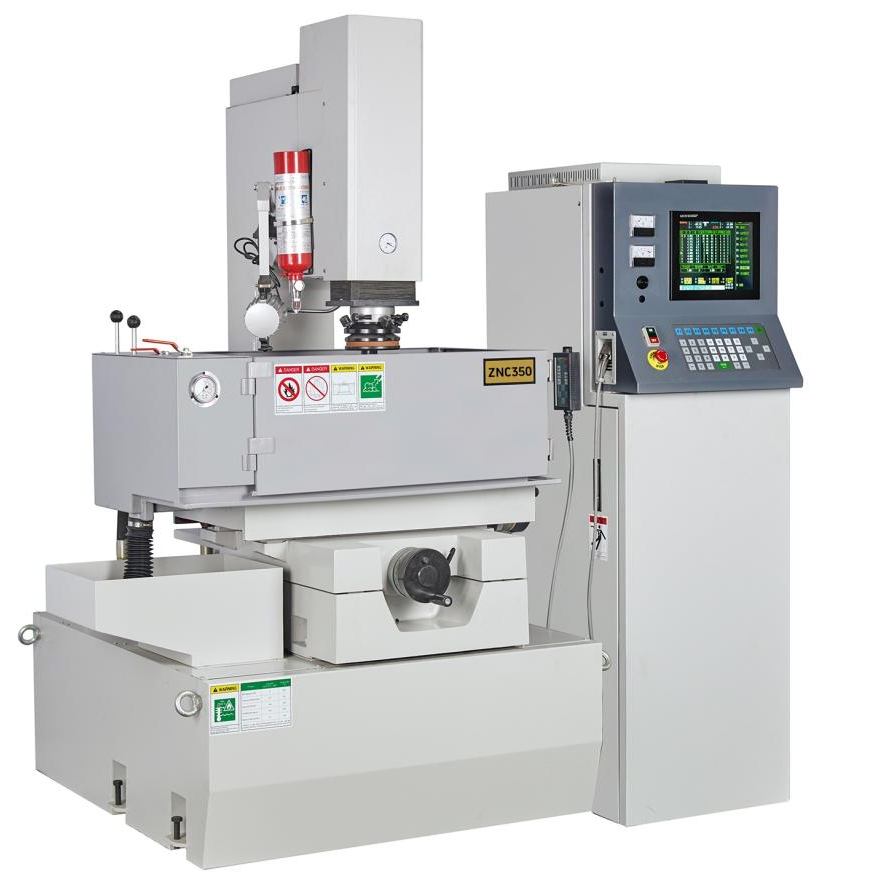
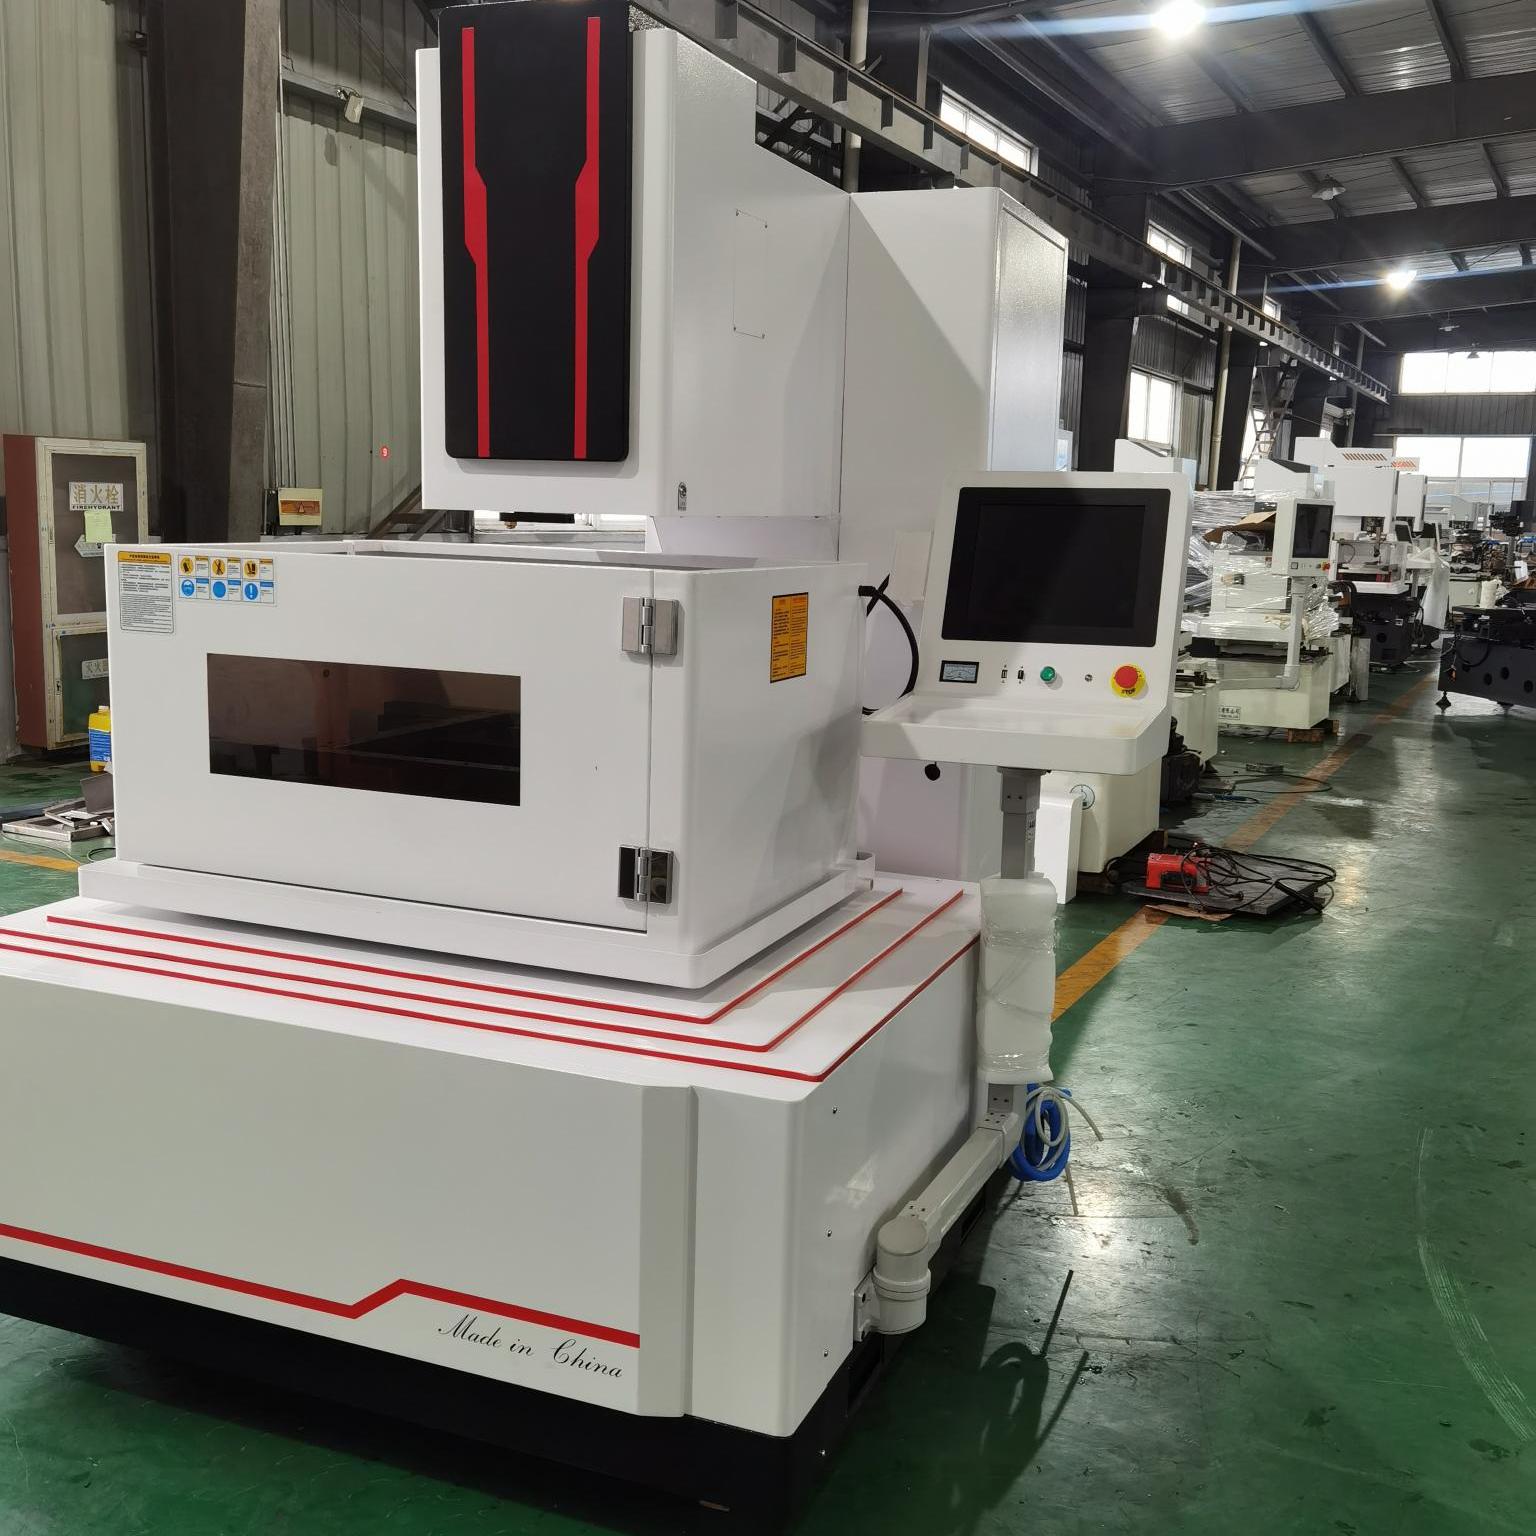
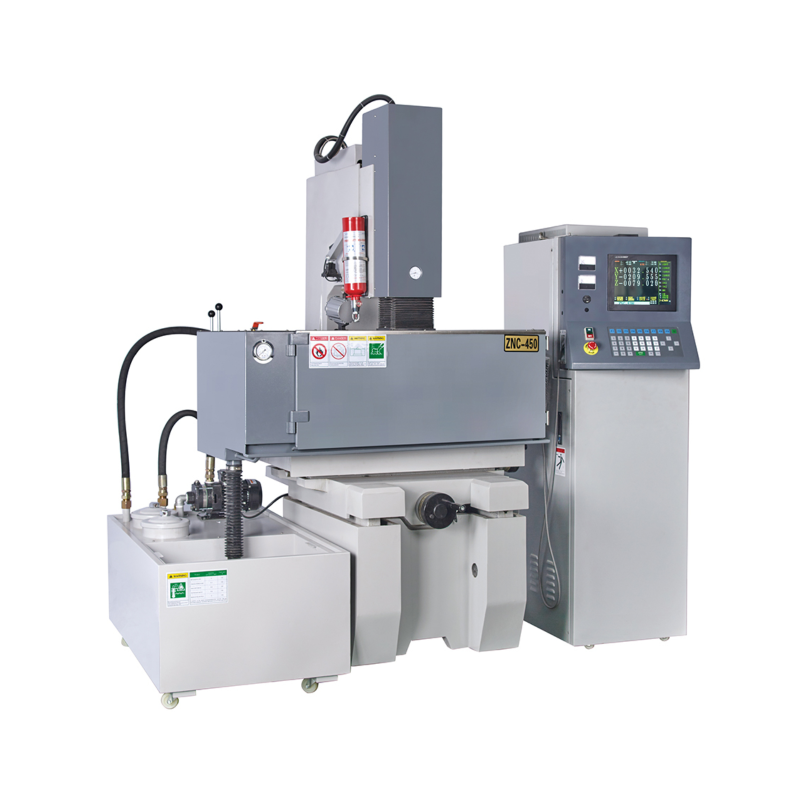
У сучасному точному виробництві та нетрадиційному обробленні матеріалів електроерозійне свердлильне обладнання для малих отворів (EDM — Electrical Discharge Machining, також відоме як «пробивачі отворів» або електроерозійні установки для свердлення тонких отворів) відіграє ключову роль. Від отворів для протягування дроту в глибоких штампах і вентиляційних отворів у литтєвих формах до спіннеретів у виробництві синтетичних волокон, форсунок паливного вприску в автомобільних системах і отворів для плівкового охолодження в турбінних лопатках авіаційних двигунів — електроерозійне свердлильне обладнання для малих отворів є основним і незамінним інструментом для обробки мікроотворів у матеріалах з високою твердістю й великим відношенням глибини до діаметра.
Електроерозійне свердлильне обладнання для малих отворів принципово відрізняється від традиційного механічного свердлення, що ґрунтується на фізичному різанні інструментом. Його основа — безконтактна електрична ерозія (Electrical Discharge Machining).
Під час фактичного оброблення обладнання підключає негативний полюс високочастотного імпульсного джерела живлення до порожнистого електрода з високошвидкісним обертанням (зазвичай виготовленого з латуні або міді), а позитивний полюс — до заготовки. За точного керування сервосистемою ЧПК між кінцем електрода та мікроскопічними виступами на поверхні заготовки постійно підтримується динамічний мікрозазор (зазвичай 0,01–0,05 мм).
Коли імпульсна напруга пробиває діелектричну рідину між електродом і заготовкою, у зазорі утворюється надтонкий канал іскрового розряду. Миттєва температура плазми всередині каналу розряду сягає 8 000–12 000 °C, а її надвисока густина енергії призводить до миттєвого плавлення або навіть випаровування локального металу протягом мікросекунд.
Одночасно високотисковий обертальний вузол, встановлений на шпинделі, подає деіонізовану воду (або спеціальну робочу рідину на водяній основі) під тиском 5–10 МПа через внутрішню порожнину трубчастого електрода. У поєднанні з високошвидкісним обертанням електрода, що приводиться в рух шпинделем зі швидкістю від сотень до тисяч об/хв, цей процес промивання не лише охолоджує зону розряду, а й, що важливіше, примусово видаляє розплавлені продукти електричного розряду з надзвичайно вузького зазору, запобігаючи вторинним розрядам і залипанню електрода.
Оскільки весь процес ерозії повністю залежить від перетворення електричної енергії на теплову, між інструментальним електродом та заготовкою немає фізичного контакту. Внаслідок цього процес обробки не створює жодної механічної різальної сили. Ця фізична особливість дозволяє EDM для свердлення малих отворів без зусиль проникати в будь-який високопровідний матеріал — наприклад, упрочнену сталь, карбід, титанові сплави та нікелеві суперсплави (Inconel) — без виникнення механічної деформації від напружень або утворення різальних заусінців на тонкостінних компонентах.
У промисловому виробництві мікроотворів поширені технічні підходи включають EDM для свердлення малих отворів, традиційне механічне свердлення та сучасне лазерне свердлення. Ці три процеси мають чіткі відмінності у механізмах обробки, сферах застосування та фізичних характеристиках.
Порівняно з традиційним механічним свердленням, механічне свердлення значною мірою залежить від твердості й жорсткості самого різального інструменту. При обробці важкооброблюваних матеріалів, таких як загартована сталь або суперсплави, механічні свердла піддаються сильному зносу або ламаються. Зі збільшенням глибини отвору видалення стружки стає надзвичайно складним, що обмежує співвідношення глибини до діаметра (aspect ratio) значенням 20:1, а різальні сили часто викликають деформацію тонкостінних заготовок. Натомість електроерозійне свердлення малих отворів (EDM) повністю усуває обмеження, пов’язані з твердістю матеріалу, ефективно обробляючи будь-який матеріал за умови його електропровідності. Оскільки різальні сили відсутні, цей метод має значну перевагу при обробці тонкостінних деталей; завдяки поєднанню адаптивного періодичного подавання електроду (adaptive peck-feed) та механізмів високотискового промивання він надійно забезпечує співвідношення глибини до діаметра в діапазоні 20:1–100:1 у стандартному промисловому виробництві — а за екстремальних параметрів на високоточному ЧПК-обладнанні — навіть до 200:1. Проте механічне свердлення забезпечує вищу чисту швидкість видалення матеріалу при обробці м’яких металів (наприклад, алюмінієвих сплавів або незагартованої сталі), залишаючи стінку отвору повністю вільною від зони термічного впливу (HAZ).
Порівняно з лазерним свердленням, лазерне свердлення використовує світлові пучки з високою щільністю енергії для плавлення або випаровування матеріалу. Його найбільшою перевагою є надзвичайно висока швидкість обробки та здатність обробляти як провідні, так і непровідні діелектричні матеріали (наприклад, кераміку та композити), при цьому вплив тепла мінімальний у разі застосування ультрашвидких лазерів (пікосекундних/фемтосекундних). Однак під час свердлення глибоких отворів у товстих плитах лазери стикаються з проблемами фокусування та розфокусування пучка, що призводить до значного конусоподібного розширення отвору на виході, непрямолінійності стінок отвору, а також до високих капітальних витрат на обладнання й витрат на його технічне обслуговування. Натомість електроерозійне свердлення малих отворів (EDM) використовує напрямну електродну трубку та адаптивне керування міжелектродною відстанню, забезпечуючи вищу стабільність й економічну ефективність при проникненні крізь товсті плити, гарантуючи пряму лінійність отворів та контроль сталості їхнього діаметра. Проте слід об’єктивно відзначити, що EDM залишає на стінках отвору мікроскопічний надтонкий шар переплавленого матеріалу та мікротріщини, а інструментальний електрод зношується під час обробки, тому потрібні алгоритми компенсації для коригування розмірів.
Оцінка загальної продуктивності та точності обробки електроерозійного верстата для свердлення малих отворів вимагає виходу за межі оцінки конструктивної рами й передбачає глибоку технічну оцінку чотирьох основних модулів:
Високочастотне імпульсне джерело живлення та інтелектуальна адаптивна система керування. Імпульсне джерело живлення є «серцем» обладнання й безпосередньо визначає ефективність обробки, шорсткість поверхні та швидкість зносу електрода. Сучасні імпульсні джерела живлення мають цифрове високочастотне керування розрядом і поєднують виявлення короткого замикання з адаптивними високочастотними алгоритмами промивання з періодичним подаванням. Коли накопичення відходів у зазорі призводить до аномального падіння напруги, система керування миттєво коригує тривалість імпульсу або спонукає шпиндель швидко відвести електрод, щоб промити відходи перед відновленням подавання — це запобігає дуговому спалаху на заготовці.
Головка обертального шпинделя високого тиску. Головка обертального шпинделя — це найважливіший мехатронний компонент у верстаті електроерозійного свердлення малих отворів. Вона має забезпечувати абсолютне ущільнення під час впливу потоку води під високим тиском (від 5 МПа до понад 10 МПа) при високих швидкостях обертання й одночасно гарантувати стабільну подачу імпульсних струмів високої частоти до обертового електрода. Зносостійкість та стійкість ущільнень до тиску, а також стабільність контакту провідних вуглецевих щіток безпосередньо визначають стабільність тривалої безперервної роботи верстата та його здатність до глибокого свердлення.
Лінія високотискової деіонізованої води та система тонкого фільтрування. При електроерозійному обробленні зі свердлильним електродом з малими отворами переважно використовується деіонізована вода як діелектрик і рідина для промивання. Провідність робочої рідини має вирішальне значення для фокусування енергії розряду й відновлення ізоляції між електродами. Комплексна система повинна включати високотискові водяні насоси, колони з іонообмінною смолою для деіонізації та багатоступеневі фільтрувальні елементи з мікронним класом фільтрації, щоб забезпечити циркуляцію рідини з високою чистотою й відповідною провідністю, запобігаючи вторинним розрядам або закупорці електродної трубки через мікрочастинки.
Багатовісна ЧПК-зв’язка та інтеграція автоматизації. Для простого оброблення одиночних отворів або отворів з нарізанням різьби достатньо одноосевих ЧПК-верстатів або ручних верстатів. Однак для складних отворів з охолодженням плівкою у лопатках авіаційних двигунів (що передбачають отвори під складним кутом і тривимірні просторові масиви) або багатоотворових форм необхідні триосеві або п’ятиосеві зв’язані (ЧПК) системи. У поєднанні з автоматичним визначенням краю, автоматичним налаштуванням інструменту, автоматичними змінниками інструментів (ATC) та системами контролю розрядного проміжку ці функції мінімізують помилки оператора й забезпечують необслуговуване, високоточне й стабільне виробництво.
Оскільки виробництво рухається до точності, мініатюризації та інтелектуалізації, електроерозійне свердлення малих отворів продовжує технічну еволюцію. Прориви в керуванні розрядом на рівні мікронів дозволяють зменшувати діаметр отворів (наприклад, нижче $\varnothing$0.1 мм), одночасно ефективно обмежуючи товщину шару переплавленого матеріалу. У той самий час інтеграція цього обладнання з промисловими роботами та автоматизованими системами завантаження/розвантаження сприяє переходу цієї традиційної нетрадиційної технології обробки до повністю автоматизованих гнучких виробничих систем (FMS).
Використовуючи свою безконтактну обробку, незалежність від твердості матеріалу та здатність створювати отвори з надвисоким співвідношенням висоти до діаметра, електроерозійне свердлення малих отворів залишається незамінним «спеціалістом з мікроотворів» у сучасному машинобудуванні. Глибоке розуміння фізики розряду в цьому процесі, об’єктивна оцінка його ефективності порівняно з іншими методами обробки та точний підбір відповідних технічних конфігурацій є ключовим фундаментом для забезпечення якості складних деталей та підвищення конкурентоспроможності підприємств у основних напрямках виробництва.
 Гарячі новини
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13

 EN