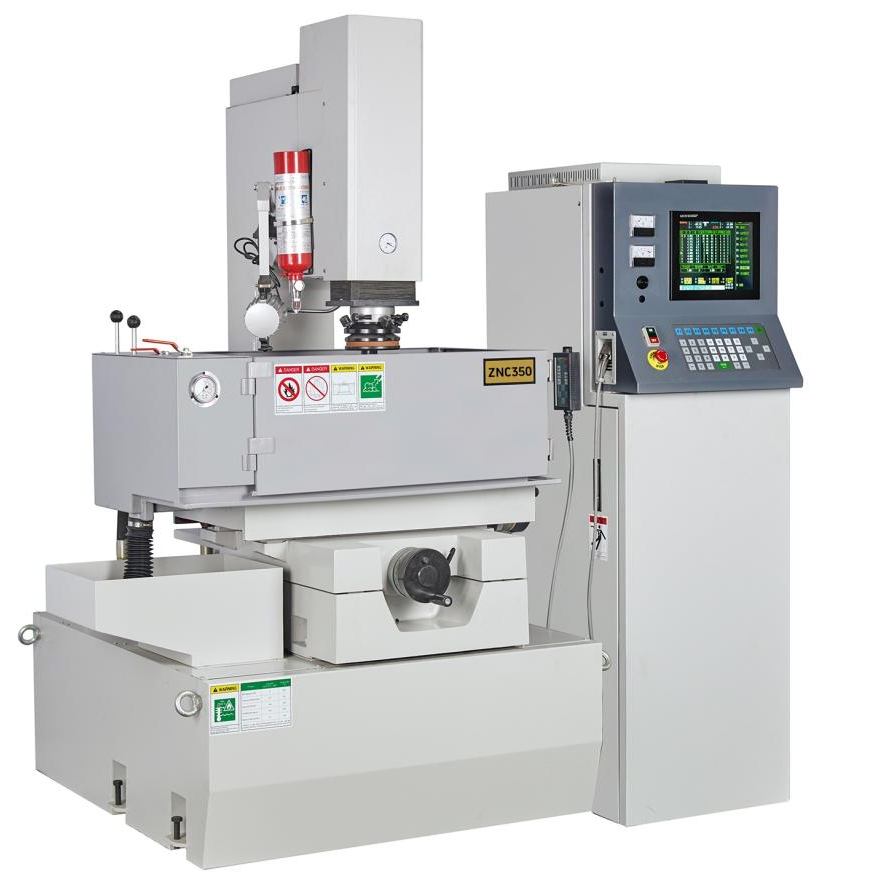
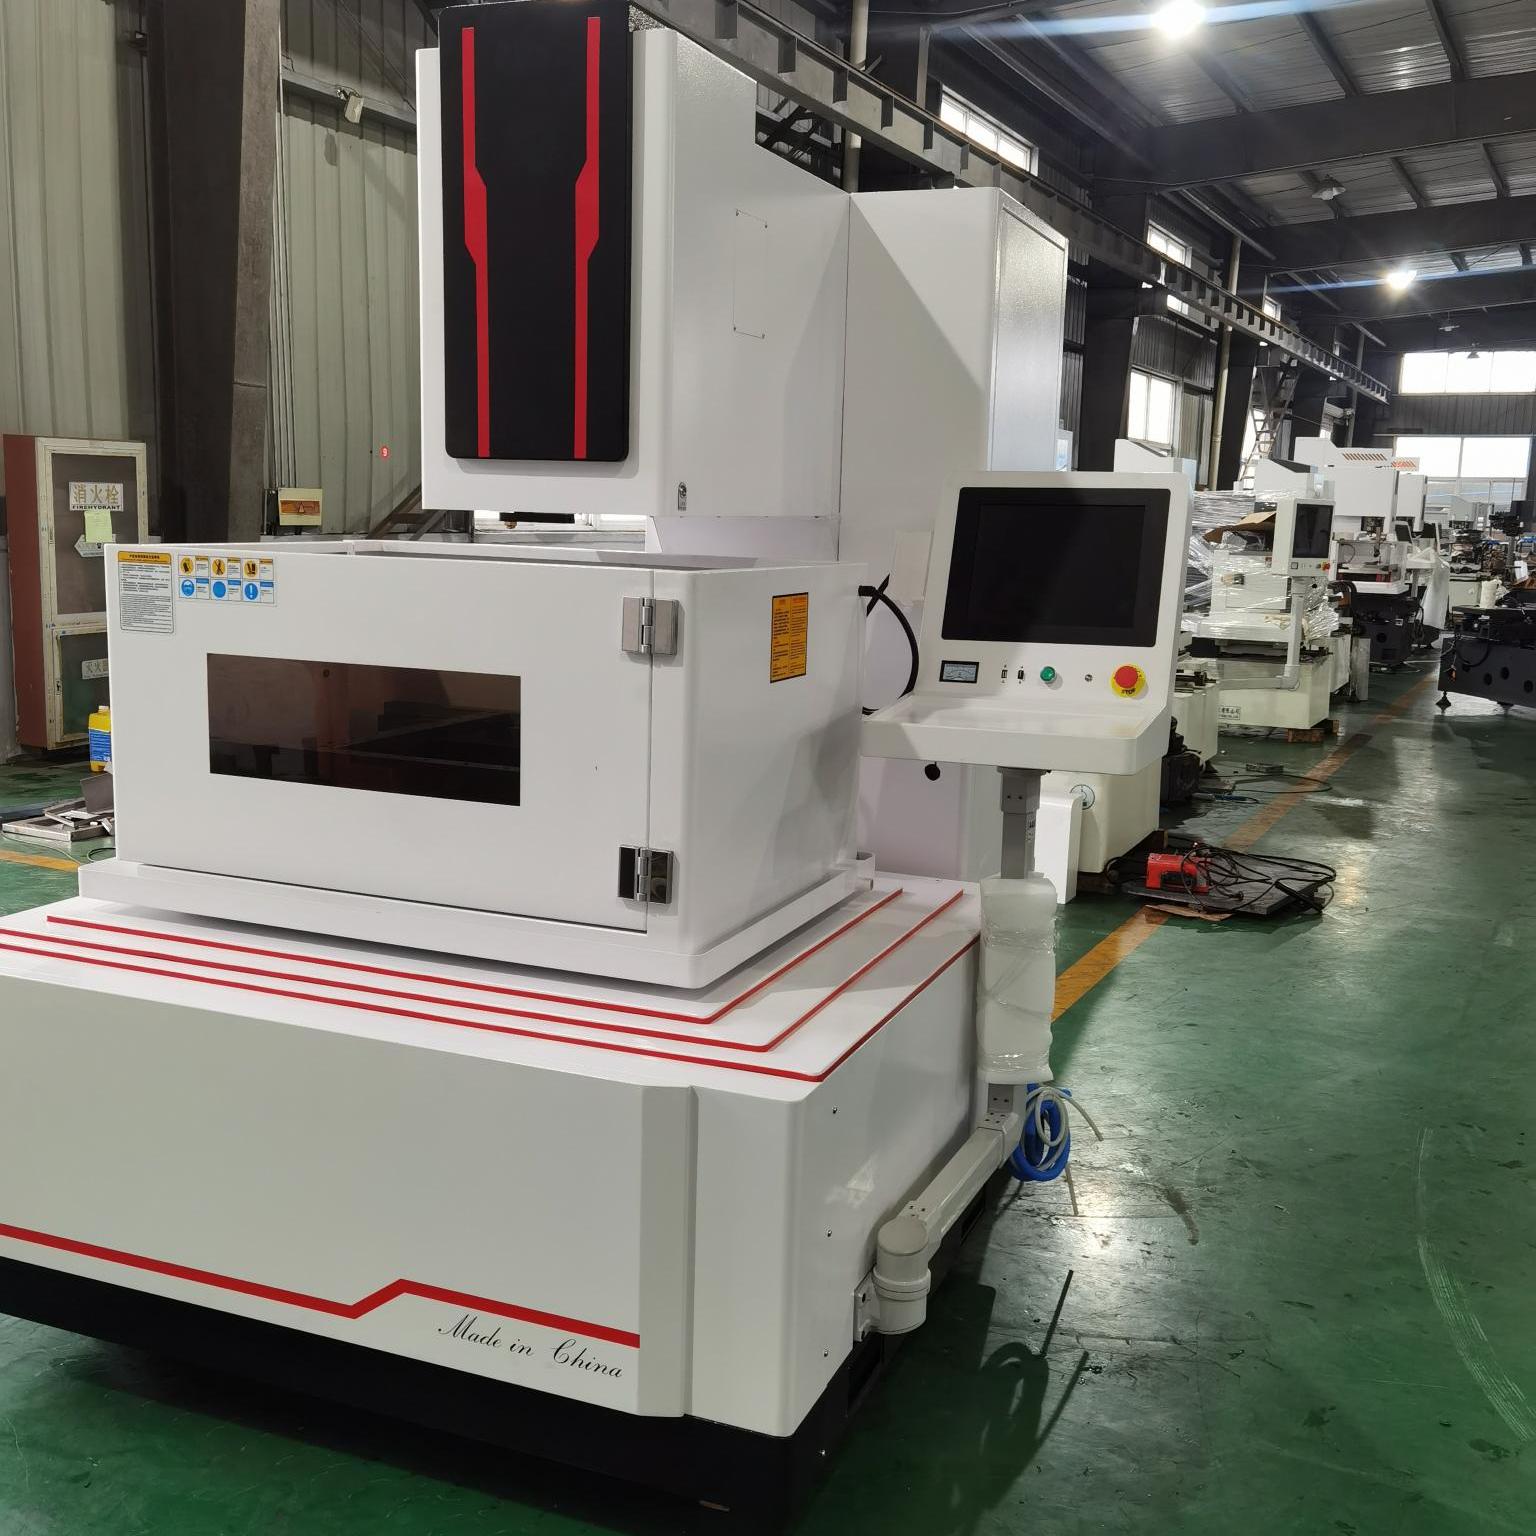
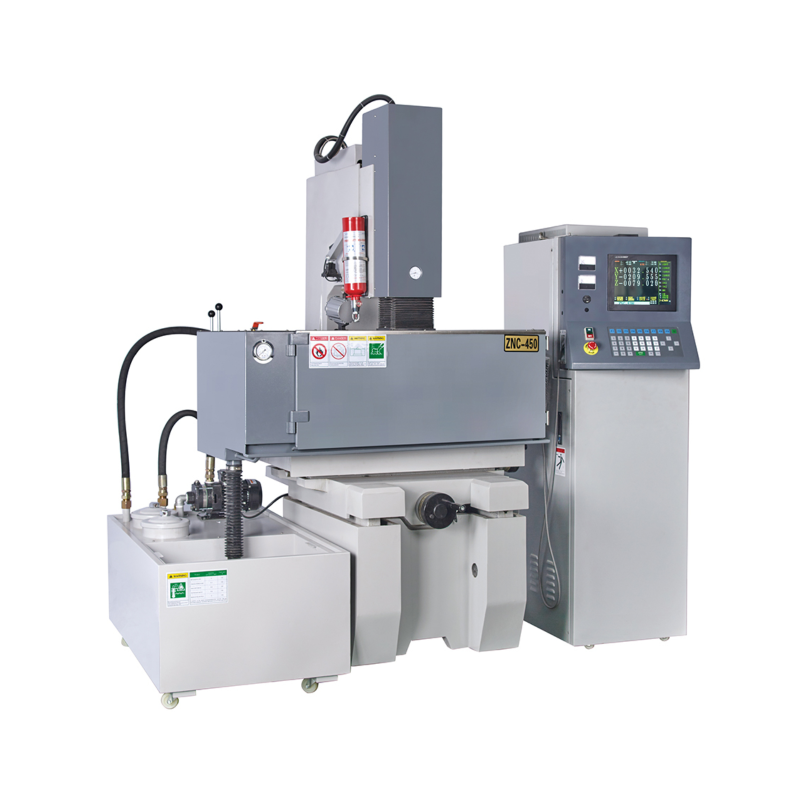
Sa modernong pagmamanupaktura na may mataas na kahusayan at sa di-karaniwang pagpapatakbo ng makina, ang Small Hole Drilling EDM (Electrical Discharge Machining, na kilala rin bilang hole poppers o fine-hole discharge machines) ay gumaganap ng napakahalagang papel. Mula sa mga butas para sa pagsisidlang ng wire sa malalim na dies, mga butas para sa vent sa mga injection mold, at mga spinneret sa industriya ng sintetikong hibla, hanggang sa mga nozzle ng fuel injection sa mga sistema ng sasakyan at mga butas para sa film cooling sa mga turbine blade ng aerospace, ang small hole drilling EDM ay nagsisilbing pangunahing at mahalagang kagamitan sa paggawa ng mga mikro-butas sa mga materyales na may mataas na kahigpit at mataas na aspeto-rasyo.
Ang small hole drilling EDM ay lubos na nagkakaiba mula sa tradisyonal na mekanikal na pagbuburak na umaasa sa pisikal na pagputol ng tool. Ang sentro nito ay nakabase sa non-contact electrical discharge erosion (Electrical Discharge Machining).
Sa panahon ng aktwal na pagmamachine, ang kagamitan ay nag-uugnay sa negatibong terminal ng isang mataas na dalas na pulse power supply sa isang mataas na bilis na umiikot na hollow tube electrode (karaniwang gawa sa brass o tanso) at sa positibong terminal sa workpiece. Sa ilalim ng tiyak na pagpapagalaw ng isang CNC servo system, isang patuloy na pinapanatili ang dynamic micro-gap (karaniwang 0.01 mm hanggang 0.05 mm) sa pagitan ng dulo ng electrode at ng mga mikroskopikong mataas na punto sa ibabaw ng workpiece.
Kapag binabagtas ng pulse voltage ang dielectric fluid sa pagitan ng electrode at ng workpiece, nabubuo ang isang napakalinang spark discharge channel sa loob ng gap. Ang sandaliang plasma temperature sa loob ng discharge channel ay umaabot sa 8,000°C hanggang 12,000°C, at ang kanyang napakataas na energy density ay nagdudulot ng instant na pagtunaw o kahit pag-uusok ng lokal na metal sa loob lamang ng mga mikrosecond.
Kasabay nito, ang mataas na presyong rotary head na nakakabit sa spindle ay pumipilit ng deionized na tubig na may mataas na presyon (o espesyal na tubig na pangtrabaho) sa presyon na 5 MPa hanggang 10 MPa palabas sa loob ng hollow electrode tube. Kasama ang mataas na bilis na pag-ikot ng electrode na pinapagalitan ng spindle sa daan-daang hanggang sa libo-libong RPM, ang flushing action na ito ay hindi lamang nagpapalamig sa discharge zone kundi, mas mahalaga pa, ay pumipilit din na tanggalin ang mga nasunog na debris mula sa electrical discharge mula sa napakapitik na agwat, upang maiwasan ang secondary discharge at electrode binding.
Dahil ang buong proseso ng pagkakalbo ay umaasa nang buo sa pagbabago ng enerhiyang elektrikal sa enerhiyang thermal, walang pisikal na pagtatalaga sa pagitan ng elektrodo ng kagamitan at ng gawain. Kaya naman, ang proseso ng pagmamasakay ay lumilikha ng zero na pwersa sa mekanikal na pagputol. Ang pisikal na katangiang ito ang nagpapahintulot sa small hole drilling EDM na madaling tumagos sa anumang highly conductive na materyal—tulad ng hardened steel, carbide, titanium alloys, at nickel-based superalloys (Inconel)—nang hindi nagdudulot ng deformation dahil sa mekanikal na stress o nag-iwan ng mga cutting burrs sa mga komponenteng may manipis na pader.
Sa industriyal na paggawa ng micro-hole, ang karaniwang teknikal na ruta ay kinabibilangan ng small hole drilling EDM, tradisyonal na mekanikal na pagbuburak, at modernong laser drilling. Ang tatlong prosesong ito ay nagpapakita ng malinaw na pagkakaiba sa mga mekanismo ng pagmamasakay, saklaw ng aplikasyon, at mga pisikal na katangian.
Kumpara sa tradisyonal na mekanikal na pag-drill, ang mekanikal na pag-drill ay umaasa nang husto sa kahigpit at kakaiba ng pagkakabuo ng cutting tool mismo. Kapag hinaharap ang mga materyales na mahirap i-proseso tulad ng hardened steel o superalloys, ang mga mekanikal na drill bit ay nakakaranas ng matinding wear o nababasag. Habang tumataas ang lalim ng butas, ang pag-alis ng mga chip ay naging napakahirap, na naglilimita sa aspect ratio sa loob ng 20:1, samantalang ang mga cutting forces ay may tendensya na ipaikot ang mga workpiece na may manipis na pader. Sa kabaligtaran, ang small hole drilling EDM ay ganap na inaalis ang mga limitasyon dulot ng kahigpit ng materyales, na epektibong nangpoproproseso ng anumang materyales basta’t ito ay electrically conductive. Dahil wala nang cutting forces, ito ay nagbibigay ng malaking pakinabang sa mga bahagi na may manipis na pader, at sa ilalim ng pagsasama-sama ng adaptive peck-feed at high-pressure flushing mechanisms, ito ay maaasahan na nakakamit ng aspect ratios na 20:1 hanggang 100:1 sa karaniwang industrial production—na umaabot hanggang 200:1 sa ilalim ng extreme parameters sa high-end CNC equipment. Gayunpaman, ang mekanikal na pag-drill ay nakakamit ng mas mataas na pure material removal rates sa mga soft metals (tulad ng aluminum alloys o unhardened steel), na ini-iwan ang pader ng butas na ganap na walang heat-affected zone (HAZ).
Kumpara sa laser drilling, ang laser drilling ay gumagamit ng mataas na densidad ng enerhiya na mga sinag ng liwanag upang tumunaw o mapalabas ang materyal. Ang pinakamalaking kalamangan nito ay ang napakabilis nitong bilis ng pagpoproseso at ang kakayahang i-proseso ang parehong mga conductive at non-conductive na insulating materials (tulad ng ceramics at composites), na may napakaliit na epekto ng init kapag ginagamit ang ultrafast lasers (picosecond/femtosecond). Gayunpaman, kapag nagda-drill ng malalim na butas sa makapal na mga plato, ang mga laser ay nahihirapan sa pagfo-focus at pag-defocus ng sinag, na nagdudulot ng malaking exit taper at hindi tuwid na pader ng butas, kasama ang mataas na gastos sa kagamitan at pangangalaga. Kumpara dito, ang small hole drilling EDM ay gumagamit ng gabay ng electrode tube at adaptive gap control upang magbigay ng mas mahusay na katatagan at kabisaan sa gastos sa pagpapasok sa makapal na mga plato, na nag-aaseguro ng tuwid na butas at kontrolado ang pagkakapareho ng diameter. Gayunpaman, dapat obhetibong tandaan na ang EDM ay ini-iwan ang isang mikroskopikong, ultra-haput na recast layer at micro-cracks sa pader ng butas, at ang tool electrode ay sumasailalim sa wear habang pinoproseso, kaya kailangan ng mga algorithm sa kompensasyon upang i-correct ang mga sukat.
Ang pagsusuri sa kabuuang pagganap at kahusayan sa pagmamakinis ng isang small hole drilling EDM machine ay nangangailangan ng pagtingin lampas sa istrukturang balangkas upang maisagawa ang malalim na teknikal na pagsusuri sa kanyang apat na pangunahing module:
High-Frequency Pulse Power Supply at Intelligent Adaptive Control System Ang pulse power supply ang nagsisilbing "puso" ng kagamitan, na direktang tumutukoy sa kahusayan sa pagmamakinis, surface roughness, at rate ng pagsusuot ng electrode. Ang mga advanced na pulse power supply ay may digital high-frequency discharge control at nagsasama ng short-circuit detection kasama ang adaptive high-frequency peck-feed flushing algorithms. Kapag ang pag-akumula ng debris sa gapping ay nagdudulot ng hindi normal na pagbaba ng voltage, ang control system ay agad na nag-a-adjust ng pulse width o kaya’y pinapabilis ang pagretract ng spindle upang linisin ang debris bago muling simulan ang feed, kaya’t napipigilan ang arc burning sa workpiece.
Umaapaw na Pindutan ng Mataas na Presyur Ang ulo ng pindutan ay ang pinakamahalagang mechatronic na bahagi sa isang makina ng EDM para sa pagpapakalawang ng maliit na butas. Dapat nitong panatilihin ang ganap na selyo habang tinatanggap ang mga epekto ng mataas na presyur na daloy ng tubig na 5 MPa hanggang sa higit pa sa 10 MPa sa mataas na bilis ng pag-ikot, samantalang kailangan din nitong tiyakin ang matatag na pagdaloy ng mataas na dalas na pulso ng kasalukuyan sa umiikot na electrode. Ang pagtutol sa pagsuot at pagtutol sa presyur ng mga selyo, kasama ang katatagan ng kontak ng mga carbon brush na nagpapadaloy ng kuryente, ay direktang nagsasabi kung gaano katagal at kung gaano kalalim ang maaaring gawin ng makina sa patuloy na operasyon.
Linya ng Mataas na Presyur na Deionized na Tubig at Sistema ng Mabuting Pag-filter. Ang pangunahing paggamit ng EDM para sa pagpapakalawang ng maliit na butas ay ang deionized na tubig bilang dielectric at pamagat na daluyan. Ang conductivity ng likido ng trabaho ay mahalaga upang tuusin ang enerhiya ng discharge at ibalik ang insulation ng puwang. Ang isang kumpletong sistema ay dapat kasama ang mataas na presyur na tubig na bomba, mga haligi ng palitan ng deionizing na resin, at mga elemento ng maramihang yugto ng micron na pag-filter upang matiyak na ang umiikot na likido ay nananatiling may mataas na kalinisan at angkop na conductivity, na nagpipigil sa mikro-debris na magdulot ng sekondaryang discharge o pagkablock sa tubo ng electrode.
Multi-Axis na CNC Linkage at Pagsasama ng Automation Para sa simpleng pagmamachine ng iisang butas o butas na may wire-threading, sapat ang iisang axis na CNC o mga manu-manong makina. Gayunpaman, para sa mga kumplikadong butas na may film cooling sa mga palakol ng aero-engine (na kinasasangkutan ng mga butas na may compound angle at 3D spatial arrays) o mga mold na may maraming butas, kinakailangan ang mga sistema ng 3-axis o 5-axis linkage (CNC). Kapag pinagsama na kasama ang awtomatikong edge finding, awtomatikong tool setting, awtomatikong tool changers (ATC), at mga sistema ng gap discharge monitoring, ang mga tampok na ito ay binabawasan ang pagkakamali ng operator at nagpapahintulot ng walang pangangalaga, napakatumpak, at lubos na pare-parehong produksyon.
Dahil ang paggawa ay umuunlad patungo sa kahusayan, pagpapaliit ng sukat, at katalinuhan, ang EDM para sa pagbuho ng maliit na butas ay patuloy na sumusulong sa teknikal na aspeto. Ang mga pagkamit sa kontrol ng pagsabog sa antas ng micron ay nagpapaliit ng diameter ng mga butas (halimbawa, sa ilalim ng $\varnothing$0.1 mm) habang epektibong pinipigilan ang kapal ng recast layer. Samantala, ang pagsasama ng kagamitang ito sa mga robot ng industriya at mga awtomatikong sistema para sa paglo-load at pag-unload ay humahantong sa teknolohiyang ito—na isang tradisyonal na hindi tradisyonal na pamamaraan ng paggawa—sa mga ganap na awtomatikong flexible manufacturing systems (FMS).
Sa pamamagitan ng kanyang hindi direktang proseso ng pagpapatakbo, kalayaan mula sa kahigpit ng materyal, at kakayahang magbigay ng napakataas na aspeto ng ratio, ang small hole drilling EDM ay nananatiling isang hindi mapapalitan na "espesyalista sa mikro-butasya" sa modernong inhinyeriyang pangmfg. Ang malalim na pag-unawa sa pisika ng kanyang discharge, obhetibong pagtataya ng kanyang pagganap kung ihahambing sa iba pang proseso, at eksaktong pagpili ng angkop na teknikal na konpigurasyon ang bumubuo sa pangunahing pundasyon para sa mga negosyo upang garantiyahan ang kalidad ng mga kumplikadong bahagi at palakasin ang pangunahing kumpetisyon sa pagmamanupaktura.
 Mainit na Balita
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13
Ang Taizhou HarsMarg Electromechenical Co. Ltd. ay nagbibigay ng mga advanced na solusyon sa EDM para sa machining sa industriya. Ang aming high-speed wire EDM at mga makina sa pagbabarena ng CNC ay nagtataguyod ng mataas na katiyakan, pagkakapagkakatiwalaan, at kahusayan. Pinagkakatiwalaan sa buong mundo. Humiling ng quote ngayon.

 EN