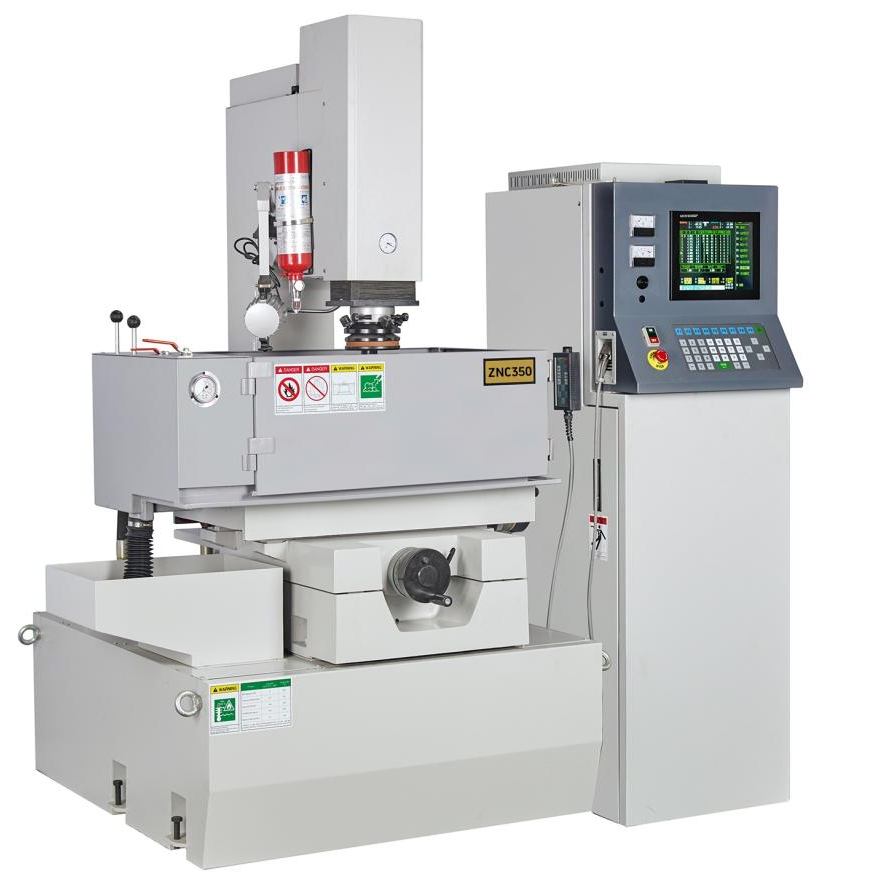
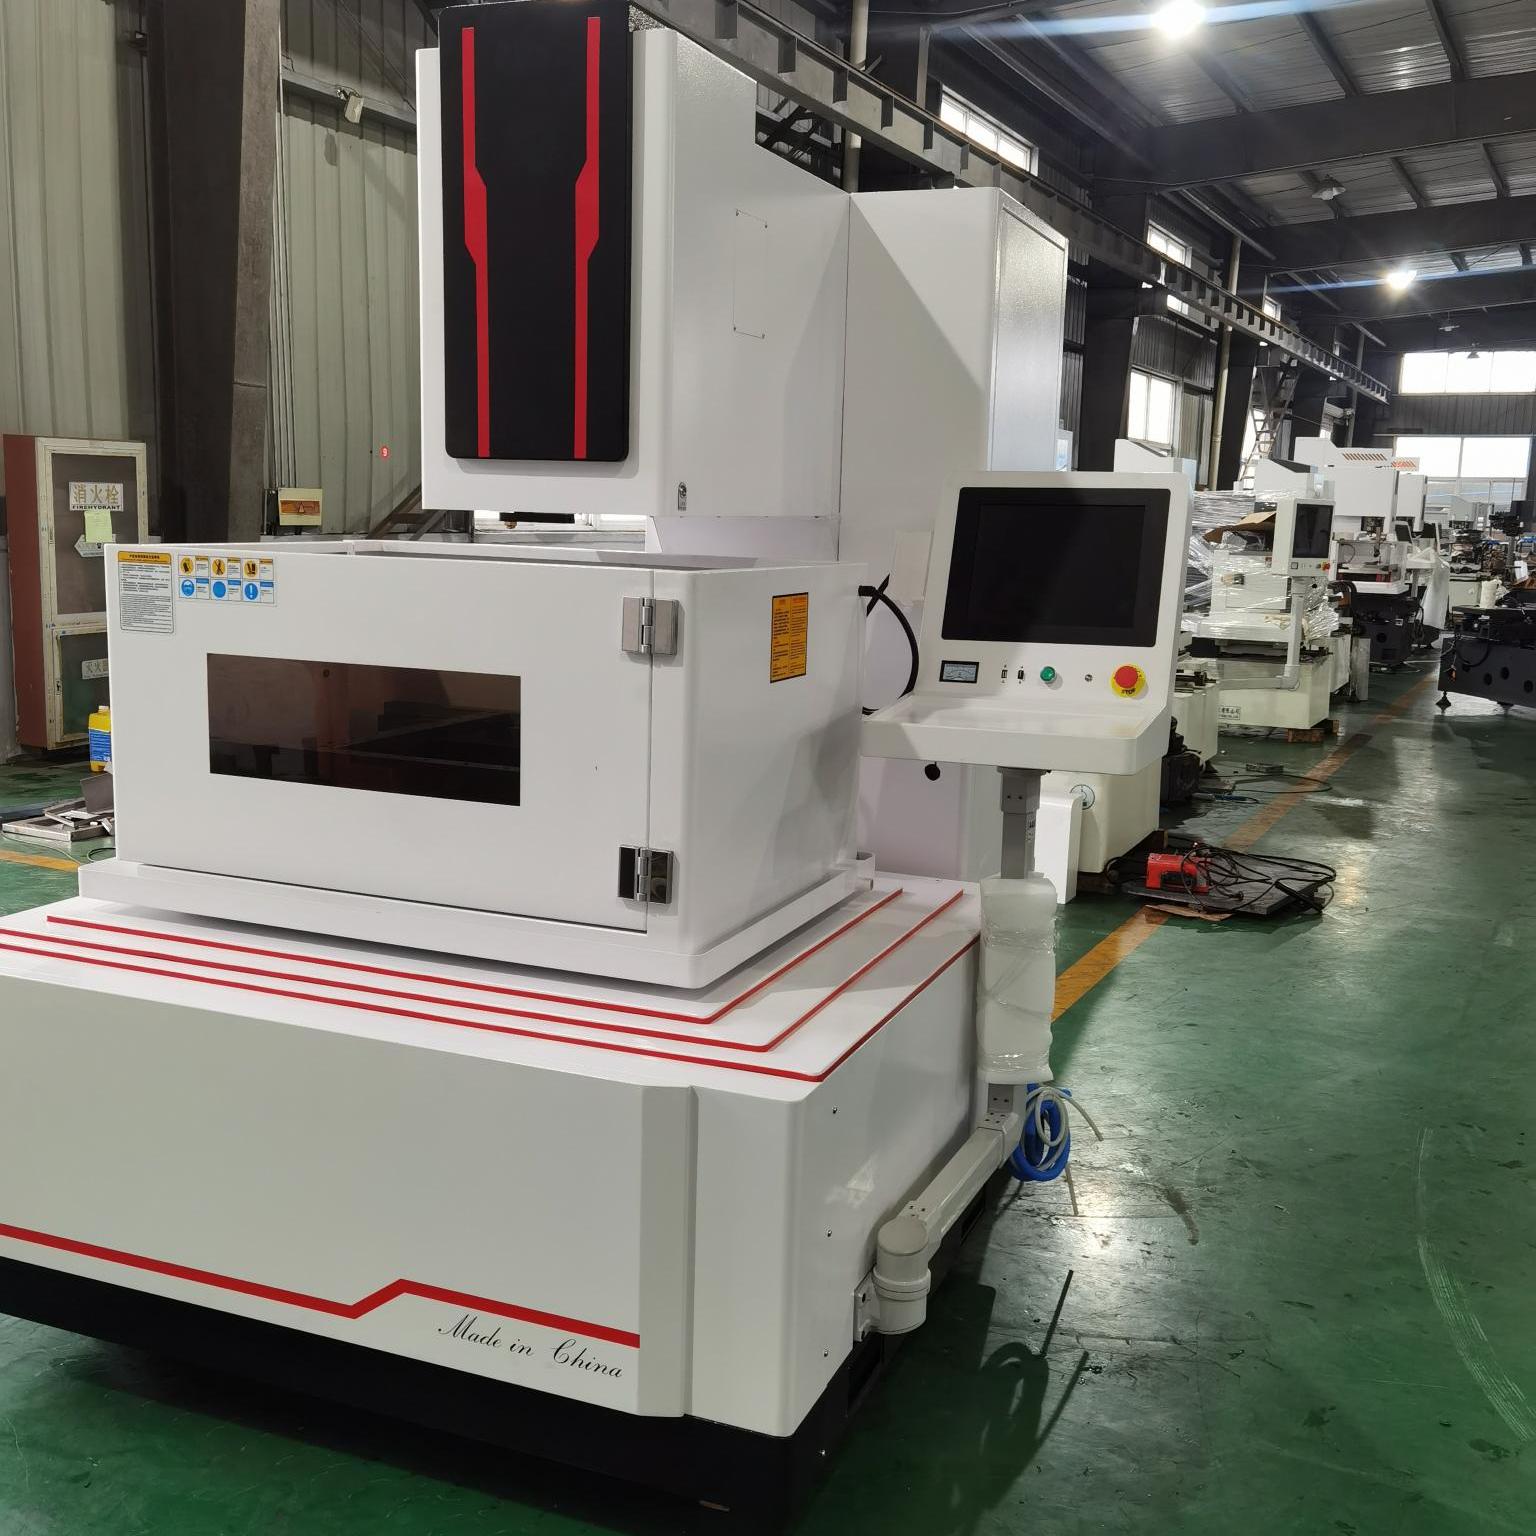
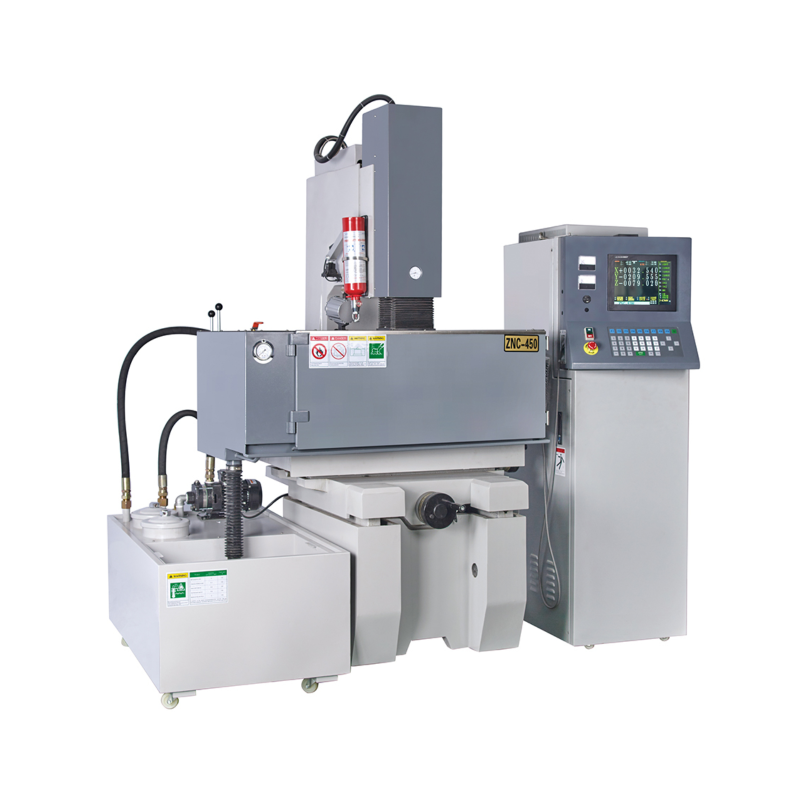
Inom modern precisionstillverkning och icke-konventionell bearbetning spelar EDM för borrning av små hål (Electrical Discharge Machining, även känd som hole poppers eller finhålsutladningsmaskiner) en avgörande roll. Från trådgenomföringshål i djupa stansverk, ventilationshål i injekteringsformar och spinneretter inom syntetfibrindustrin till bränsleinsprutningsmunstycken i fordonssystem och filmkylhål i luft- och rymdfarts turbinblad är EDM för borrning av små hål kärn- och nödvändig utrustning för bearbetning av mikrohål i material med hög hårdhet och hög höjd-bredd-förhållande.
EDM för borrning av små hål skiljer sig fundamentalt från traditionell mekanisk borrning, som bygger på fysisk verktygsbegränsning. Dess kärna utgörs av icke-kontaktutladningserosion (Electrical Discharge Machining).
Under verklig bearbetning ansluter utrustningen den negativa polen från en högfrekvent pulskraftförsörjning till en höghastighetsroterande ihålig rörelektrod (vanligtvis tillverkad av mässing eller koppar) och den positiva polen till arbetsstycket. Under exakt styrning av ett CNC-servosystem upprätthålls kontinuerligt ett dynamiskt mikromellanrum (vanligtvis 0,01 mm till 0,05 mm) mellan elektrodens spets och de mikroskopiska högpunkterna på arbetsstyckets yta.
När pulsspänningen bryter ned dielektriska vätskan mellan elektroden och arbetsstycket bildas en extremt fin gnisturladdningskanal i mellanrummet. Den momentana plasma-temperaturen inuti urladdningskanalen når 8 000 °C till 12 000 °C, och dess extremt höga energitäthet orsakar att lokalt metallmomentant smälter eller till och med förångas inom mikrosekunder.
Samtidigt tvingar ett högtrycksroterande huvud, monterat på spindeln, ut högtryckssjälvrengörande vatten (eller en specialanpassad vattenbaserad arbetvätska) med tryck mellan 5 MPa och 10 MPa genom insidan av den ihåliga elektrodröret. Tillsammans med den höghastighetsroterande elektroden, som drivs av spindeln vid hundratals till tusentals rpm, kyls inte bara urladdningszonen av denna spolning, utan smält urladdningsavfall tvättas även kraftfullt bort ur den extremt smala glipan, vilket förhindrar sekundärurladdning och elektrodinfångning.
Eftersom hela erosionprocessen helt och hållet bygger på omvandling av elektrisk energi till värmeenergi sker ingen fysisk kontakt mellan verktygselektroden och arbetsstycket. Därför genererar bearbetningsprocessen noll mekanisk skärkraft. Denna fysiska egenskap gör att EDM för små hål lätt kan tränga igenom vilket som helst högledande material – till exempel härdad stål, volframkarbid, titanlegeringar och nickelbaserade superlegeringar (Inconel) – utan att orsaka mekanisk spänningsdeformation eller lämna skärburrar på tunnväggiga komponenter.
I industriell mikrohålstillverkning omfattar vanliga tekniska vägar EDM för små hål, traditionell mekanisk borrning och modern laserborrning. Dessa tre processer skiljer sig åt tydligt när det gäller bearbetningsmekanism, tillämpningsområde och fysiska egenskaper.
Jämfört med traditionell mekanisk borrning bygger mekanisk borrning kraftigt på hårdheten och styvheten hos själva skärverktyget. När man stöter på svårbearbetade material, som härdad stål eller superlegeringar, upplever mekaniska borrkärnor allvarlig slitage eller sprickor. När borrningsdjupet ökar blir avlägsnandet av spån extraordinärt svårt, vilket begränsar förhållandet mellan djup och diameter till maximalt 20:1, medan skräfkrafterna tenderar att deformera tunnväggiga arbetsstycken. I motsats till detta eliminerar EDM-borrning av små hål helt och hållet begränsningarna från materialets hårdhet och kan effektivt bearbeta vilket material som helst så länge det är elektriskt ledande. På grund av frånvaron av skräfkrafter erbjuder den en betydande fördel vid bearbetning av tunnväggiga delar, och tack vare samverkan mellan adaptiv stegvis matning och högtrycksavspolning kan den pålitligt uppnå förhållanden mellan djup och diameter på 20:1 till 100:1 i standard industriell produktion – och upp till 200:1 under extrema parametrar på högpresterande CNC-utrustning. Mekanisk borrning uppnår dock högre ren materialborttagshastighet vid mjuka metaller (till exempel aluminiumlegeringar eller ouphärdad stål) och lämnar en hålvägg helt fri från en värmpåverkad zon (HAZ).
Jämfört med laserborrning använder laserborrning ljusstrålar med hög energitäthet för att smälta eller förånga material. Dess största fördel ligger i den extremt snabba bearbetningshastigheten och förmågan att bearbeta både ledande och icke-ledande isolerande material (till exempel keramik och kompositmaterial), med minimal värmpåverkan vid användning av ultrakorta laserpulser (picosekund/femtosekund). Vid borrning av djupa hål i tjocka plattor uppstår dock problem med fokus och defokus av ljusstrålen, vilket leder till betydlig utgående konicitet och icke-raka hålväggar, tillsammans med höga investerings- och underhållskostnader för utrustningen. I jämförelse använder EDM-borrning av små hål elektrodrörets styrning och adaptiv gapsstyrning för att uppnå överlägsen stabilitet och kostnadseffektivitet vid genomborrning av tjocka plattor, vilket säkerställer rakt hål och kontroll av diameterkonsekvens. Det måste emellertid objektivt noteras att EDM lämnar en mikroskopiskt tunn återstelningslager och mikrospännrissningar på hålväggen, och verktygselektroden slits under bearbetningen, vilket kräver kompenseringsalgoritmer för att korrigera måtten.
För att utvärdera den totala prestandan och bearbetningsprecisionen hos en EDM-maskin för borrning av små hål krävs det att gå bortom den strukturella ramen och utföra en ingående teknisk utvärdering av dess fyra kärnmoduler:
Högfrekvent pulskraftförsörjning och intelligent adaptiv kontrollsystem. Pulskraftförsörjningen fungerar som utrustningens "hjärta" och avgör direkt bearbetningseffektiviteten, ytråheten och elektrodförslitningshastigheten. Avancerade pulskraftförsörjningar har digital högfrekvent urladdningskontroll och integrerar kortslutningsdetektering med adaptiva högfrekventa peck-feed-spülalgoritmer. När ansamling av restmaterial i gapet orsakar en ovanlig spänningsminskning justerar kontrollsystemet omedelbart pulsbredden eller driver spindeln att snabbt återzdra sig, vilket spolar bort restmaterialet innan bearbetningen återupptas, så att bågbränning på arbetsstycket förhindras.
Högtrycksroterande spindelhuvud Spindelroteringshuvudet är den mest kritiska mekatroniska komponenten i en EDM-maskin för borrning av små hål. Det måste bibehålla en absolut täthet samtidigt som det utsätts for högtrycksvattenströmmar på 5 MPa till över 10 MPa vid höga rotationshastigheter, samt samtidigt säkerställa stabil ledning av högfrekventa pulselströmmar till den roterande elektroden. Slitstabiliteten och trycktåligheten hos tätningarna, liksom kontaktstabiliteten hos de ledande kolbrytarna, avgör direkt maskinens långsiktiga kontinuerliga driftstabilitet och förmåga att borra djupa hål.
Högtrycksavjoniserat vattensystem och finfiltreringssystem. Vid EDM med små hål används främst avjoniserat vatten som dielektrikum och spolvätska. Ledningsförmågan hos arbetsvätskan är avgörande för att fokusera urladdningsenergin och återställa isoleringen i gapet. Ett omfattande system måste inkludera högtryckspumpar för vatten, utbytbara kolonner med avjoniserande harz samt flerstegs mikronfiltreringsdelar för att säkerställa att den cirkulerande vätskan bibehåller hög renhet och lämplig ledningsförmåga, vilket förhindrar att mikroavfall orsakar sekundärurladdning eller blockerar elektrodens rör.
Flerrutig CNC-sammanlänkning och automatiseringsintegration. För enkel bearbetning av enskilda hål eller trådgängade hål räcker det med enkelaxlig CNC- eller manuella maskiner. För komplexa filmkylhål i turbinblad till luftströmsmotorer (med sammansatta vinkelhål och tredimensionella hålarrangemang) eller för flerhålsformar krävs dock 3-axliga eller 5-axliga sammanlänkade CNC-system. I kombination med automatisk kantidentifiering, automatisk verktygsinställning, automatiska verktygsbytare (ATC) och övervakningssystem för gnistgap minimeras operatörsfel och möjliggör obemannad, högt konsekvent precisionstillverkning.
När tillverkningen utvecklas mot större precision, miniatyrisering och intelligens fortsätter EDM-borrning av små hål att utvecklas tekniskt. Genombrott inom mikronnivåns urladdningskontroll minskar håldiametrarna (t.ex. under $\varnothing$0,1 mm) samtidigt som tjockleken på omformad skiktminskas effektivt. Samtidigt driver integrationen av denna utrustning med industrirobotar och automatiserade lastnings-/urlastningssystem denna traditionella icke-traditionella bearbetningsteknik mot fullständigt automatiserade flexibla tillverkningssystem (FMS).
Genom att utnyttja sin icke-kontaktprocessning, oberoende från materialhårdhet och förmåga att skapa extremt höga förhållanden mellan håldjup och diameter är EDM för små hål fortfarande en oumbärlig 'specialist för mikrohål' inom modern tillverkningsingenjörskonst. En ingående förståelse av dess urladdningsfysik, en objektiv bedömning av dess prestanda i förhållande till andra processer samt en exakt val av matchande tekniska konfigurationer utgör den avgörande grunden för företag att garantera kvaliteten på komplexa delar och stärka sin kärnkompetens inom tillverkning.
 Senaste nytt
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13

 EN