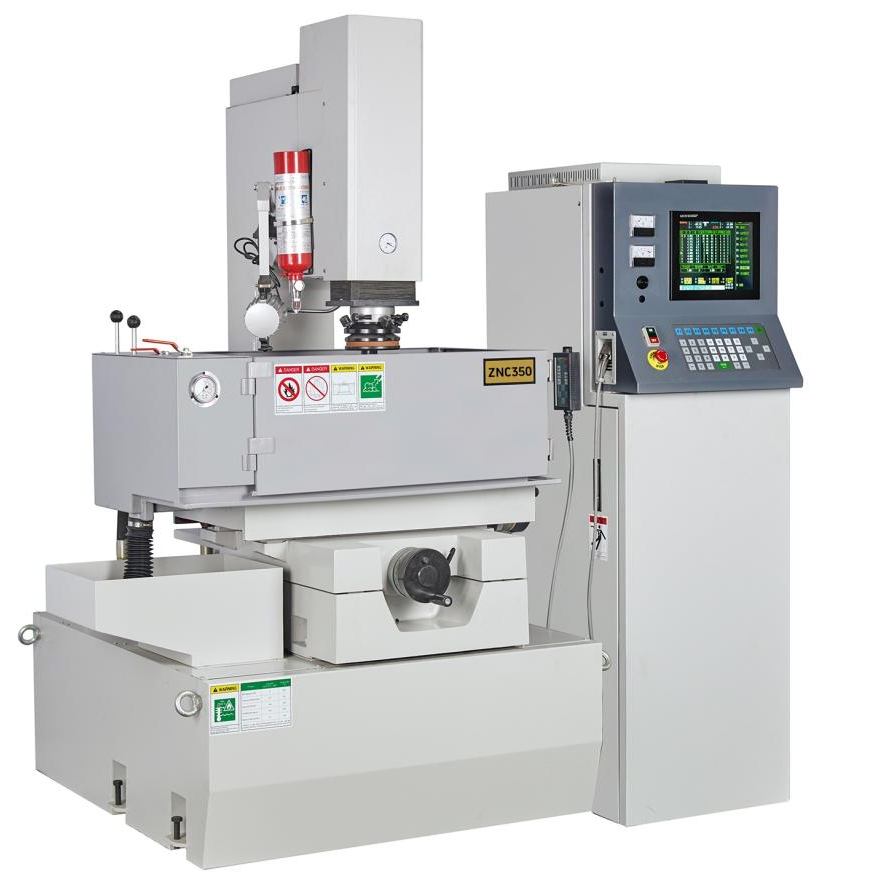
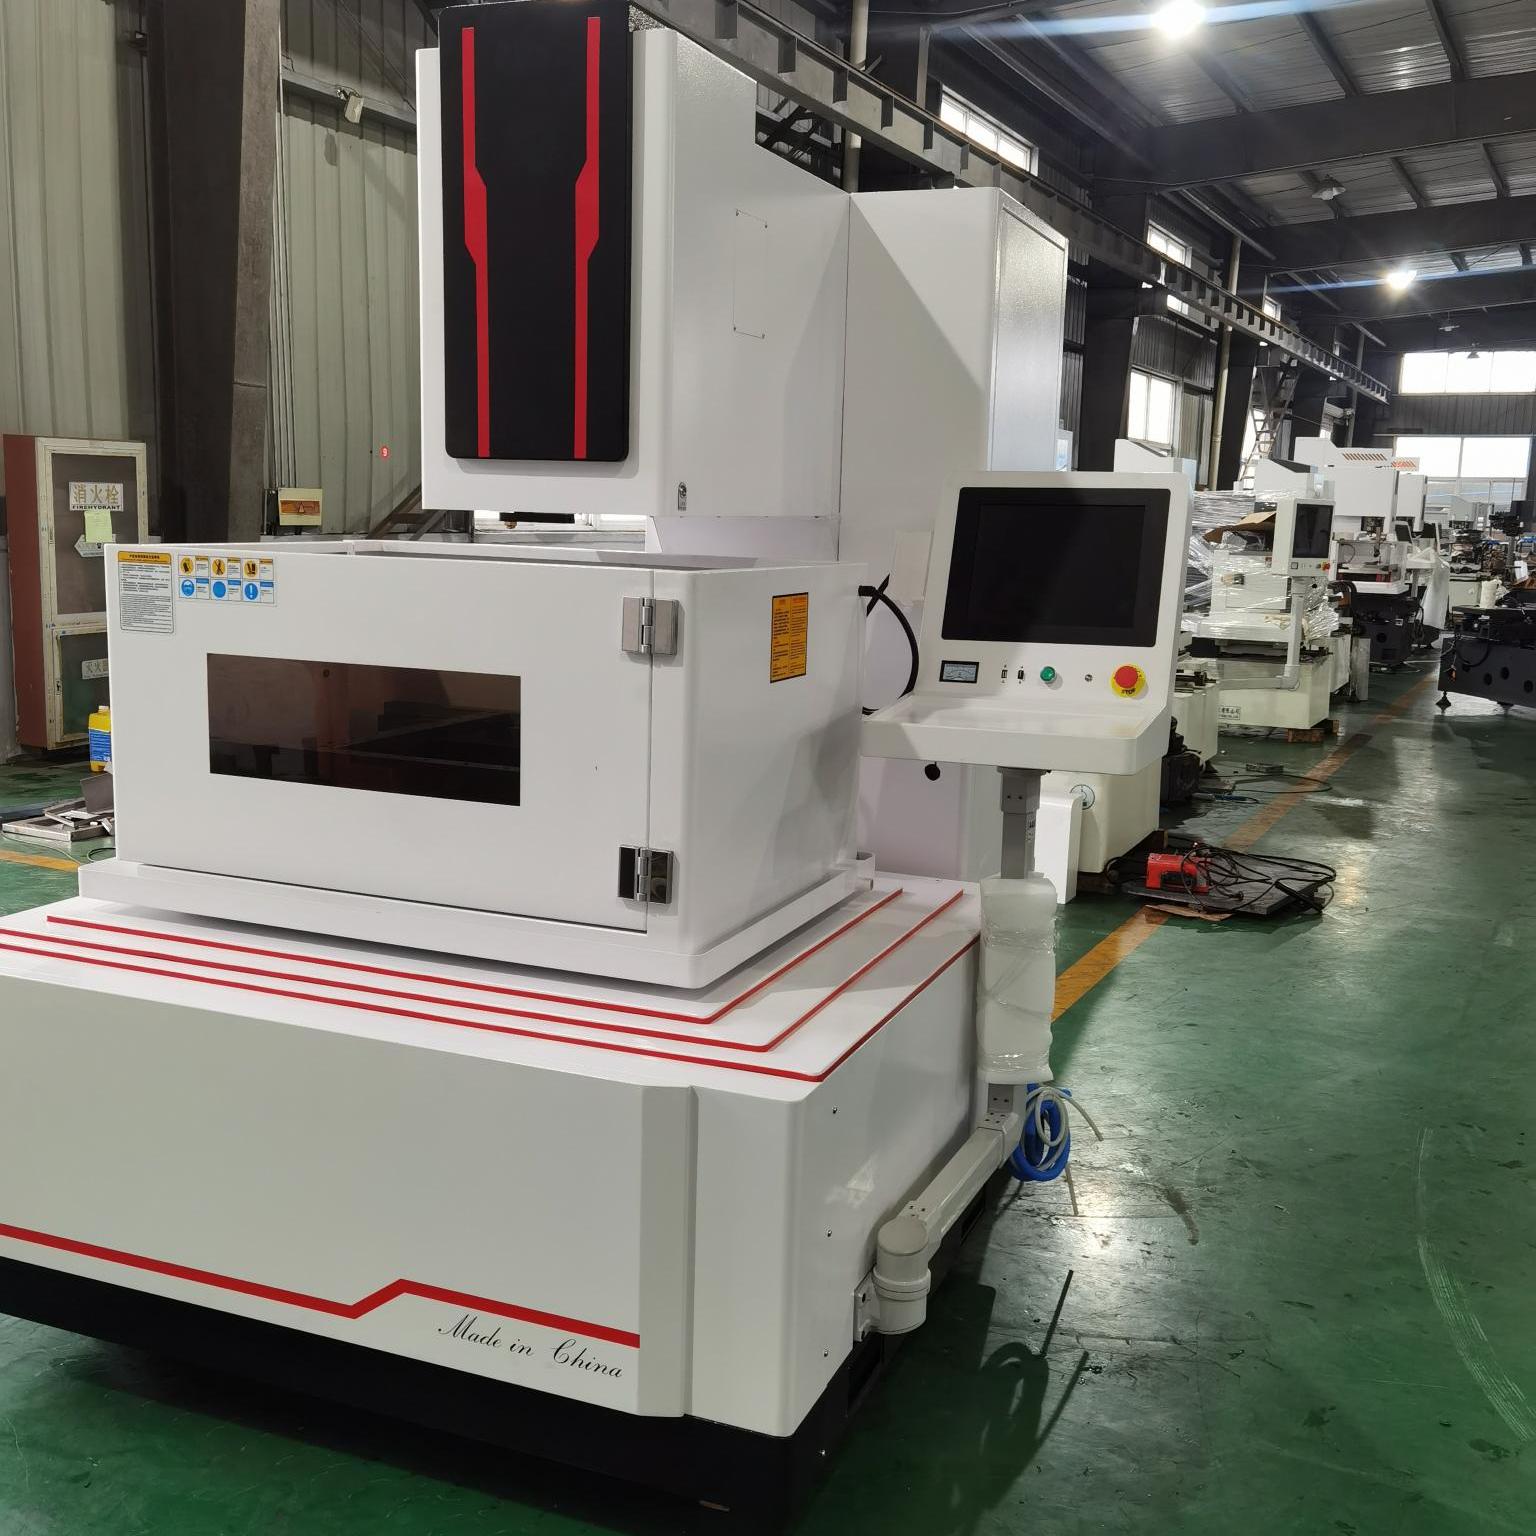
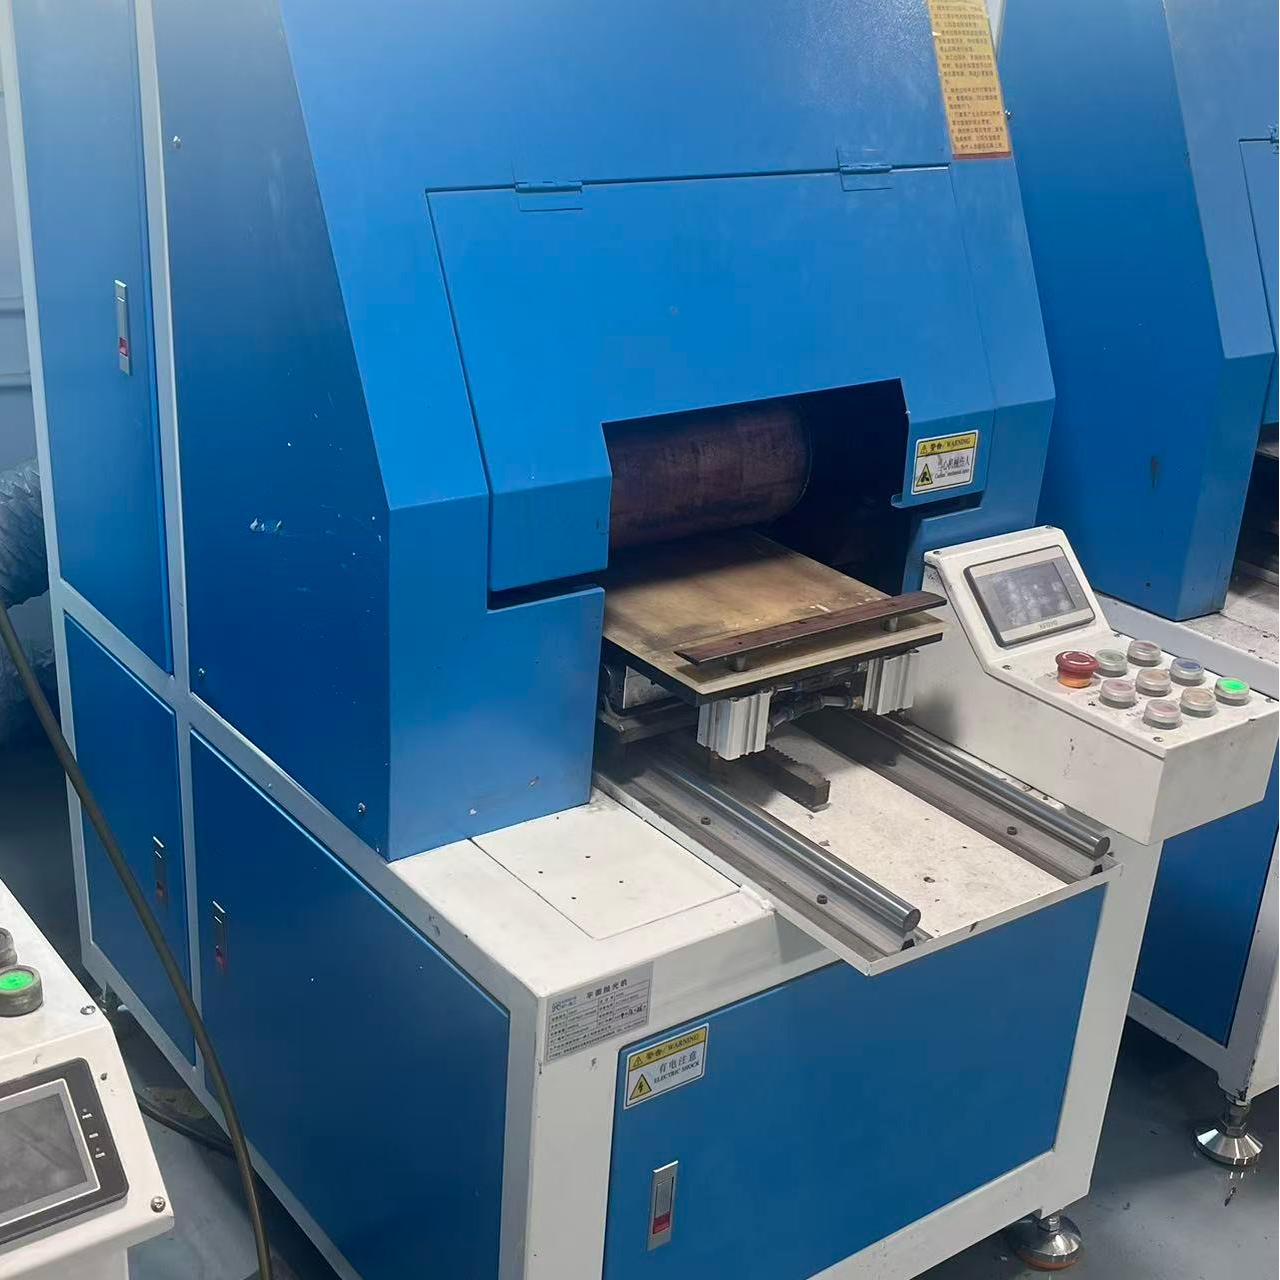
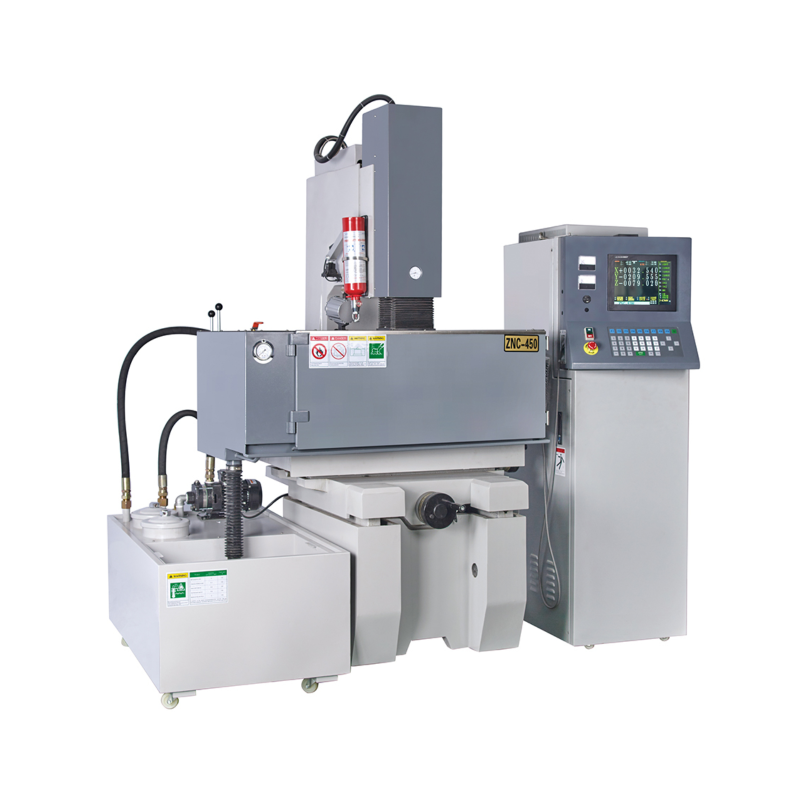
En la fabricación de precisión moderna y en los procesos de mecanizado no convencionales, el electroerosionado para perforación de pequeños orificios (EDM, por sus siglas en inglés Electrical Discharge Machining, también conocido como máquinas perforadoras de orificios o máquinas de electroerosión para orificios finos) desempeña un papel fundamental. Desde orificios para el paso de alambres en matrices profundas, orificios de ventilación en moldes de inyección y hilos capilares en la industria de fibras sintéticas, hasta boquillas de inyección de combustible en sistemas automotrices y orificios de refrigeración por película en álabes de turbinas aeroespaciales, el electroerosionado para perforación de pequeños orificios constituye un equipo esencial y central para mecanizar microorificios en materiales de alta dureza con altas relaciones de aspecto.
El electroerosionado para perforación de pequeños orificios difiere fundamentalmente del taladrado mecánico convencional, que se basa en el corte físico mediante herramientas. Su núcleo se fundamenta en la erosión por descarga eléctrica sin contacto (Electrical Discharge Machining).
Durante el mecanizado real, el equipo conecta el terminal negativo de una fuente de alimentación de pulsos de alta frecuencia a un electrodo tubular hueco que gira a alta velocidad (típicamente fabricado en latón o cobre) y el terminal positivo a la pieza de trabajo. Bajo la conducción precisa de un sistema servo CNC, se mantiene continuamente un microespacio dinámico (típicamente de 0,01 mm a 0,05 mm) entre la punta del electrodo y los puntos microscópicos elevados de la superficie de la pieza de trabajo.
Cuando el voltaje de pulso rompe el fluido dieléctrico entre el electrodo y la pieza de trabajo, se forma en la brecha un canal de descarga por chispa extremadamente fino. La temperatura instantánea del plasma dentro del canal de descarga alcanza de 8.000 °C a 12.000 °C, y su densidad energética extremadamente alta provoca la fusión instantánea —o incluso la vaporización— del metal local en microsegundos.
Al mismo tiempo, una cabeza giratoria de alta presión montada en el husillo fuerza agua desionizada (o un fluido de trabajo acuoso especializado) a alta presión, entre 5 MPa y 10 MPa, a través del interior del tubo hueco del electrodo. Combinada con la rotación a alta velocidad del electrodo, impulsada por el husillo a cientos o miles de rpm, esta acción de lavado no solo enfría la zona de descarga, sino que, lo más importante, expulsa con fuerza los residuos fundidos generados por la descarga eléctrica desde el espacio extremadamente estrecho, evitando así descargas secundarias y la soldadura del electrodo.
Como todo el proceso de erosión depende completamente de la conversión de energía eléctrica en energía térmica, no existe contacto físico entre el electrodo-herramienta y la pieza de trabajo. Por consiguiente, el proceso de mecanizado genera una fuerza de corte mecánica nula. Esta característica física permite que el EDM para perforación de microagujeros penetre con facilidad cualquier material altamente conductor —como acero endurecido, carburo, aleaciones de titanio y superaleaciones a base de níquel (Inconel)— sin provocar deformación por estrés mecánico ni dejar rebabas de corte en componentes de paredes delgadas.
En la fabricación industrial de microagujeros, las rutas técnicas comunes incluyen el EDM para perforación de microagujeros, la perforación mecánica tradicional y la perforación láser moderna. Estos tres procesos presentan diferencias notables en sus mecanismos de mecanizado, su ámbito de aplicación y sus características físicas.
En comparación con la perforación mecánica tradicional, esta última depende en gran medida de la dureza y rigidez de la propia herramienta de corte. Al enfrentarse a materiales de difícil mecanizado, como aceros endurecidos o superaleaciones, las brocas mecánicas sufren un desgaste severo o incluso se rompen. A medida que aumenta la profundidad del agujero, la evacuación de virutas se vuelve extraordinariamente difícil, limitando la relación de aspecto a menos de 20:1, mientras que las fuerzas de corte tienden a deformar piezas con paredes delgadas. Por el contrario, la perforación de pequeños agujeros mediante descarga eléctrica (EDM) elimina por completo las restricciones impuestas por la dureza del material, procesando eficientemente cualquier material siempre que sea eléctricamente conductor. Debido a la ausencia de fuerzas de corte, ofrece una ventaja significativa en piezas con paredes delgadas, y, gracias a la sinergia entre alimentación intermitente adaptativa y mecanismos de limpieza a alta presión, logra de forma fiable relaciones de aspecto de 20:1 a 100:1 en la producción industrial estándar —alcanzando hasta 200:1 bajo parámetros extremos en equipos CNC de gama alta. No obstante, la perforación mecánica alcanza mayores tasas puras de remoción de material en metales blandos (como aleaciones de aluminio o acero sin endurecer), dejando la pared del agujero completamente libre de zona afectada térmicamente (HAZ).
En comparación con el taladrado por láser, este último utiliza haces de luz de alta densidad energética para fundir o vaporizar el material. Su mayor ventaja radica en su velocidad de procesamiento extremadamente elevada y su capacidad para mecanizar tanto materiales conductores como aislantes no conductores (por ejemplo, cerámicas y compuestos), con un impacto térmico mínimo al emplear láseres ultrarrápidos (picosegundos/femtosegundos). Sin embargo, al perforar agujeros profundos en placas gruesas, los láseres presentan problemas de enfoque y desenfoque del haz, lo que provoca una conicidad significativa en la salida y paredes de agujero no rectas, además de altos costos de inversión y mantenimiento del equipo. Por contraste, el electroerosionado por chispa para perforación de pequeños agujeros aprovecha la guía del tubo electrodo y el control adaptativo del entrehierro para ofrecer una estabilidad y relación costo-efectividad superiores al atravesar placas gruesas, garantizando la rectitud del agujero y el control de la consistencia del diámetro. No obstante, debe señalarse objetivamente que el electroerosionado deja una capa recast microscópica y ultradelgada, así como microgrietas en la pared del agujero, y el electrodo herramienta experimenta desgaste durante el procesamiento, lo que requiere algoritmos de compensación para corregir las dimensiones.
Evaluar el rendimiento general y la precisión de mecanizado de una máquina EDM de perforación de orificios pequeños requiere ir más allá del bastidor estructural para realizar una evaluación técnica profunda de sus cuatro módulos fundamentales:
Fuente de Alimentación de Pulsos de Alta Frecuencia y Sistema Inteligente de Control Adaptativo. La fuente de alimentación de pulsos actúa como el «corazón» del equipo, determinando directamente la eficiencia de mecanizado, la rugosidad superficial y las tasas de desgaste del electrodo. Las fuentes de alimentación avanzadas incorporan control digital de descarga de alta frecuencia e integran detección de cortocircuitos junto con algoritmos adaptativos de alimentación intermitente de alta frecuencia con purga. Cuando la acumulación de residuos en el entrehierro provoca una caída anómala de voltaje, el sistema de control ajusta instantáneamente el ancho de pulso o impulsa la rápida retracción del husillo, eliminando los residuos mediante purga antes de reanudar la alimentación, evitando así la formación de arcos quemantes sobre la pieza de trabajo.
Cabezal giratorio de husillo de alta presión. El cabezal giratorio del husillo es el componente mecatrónico más crítico en una máquina EDM de perforación de orificios pequeños. Debe mantener un sellado absoluto mientras resiste los impactos de flujo de agua a alta presión de 5 MPa a más de 10 MPa a altas velocidades de rotación, y al mismo tiempo garantizar una conducción estable de corrientes de pulso de alta frecuencia al electrodo giratorio. La resistencia al desgaste y la tolerancia a la presión de los sellos, junto con la estabilidad del contacto de las escobillas de carbón conductoras, determinan directamente la estabilidad de la operación continua a largo plazo de la máquina y sus capacidades de perforación de orificios profundos.
Tubería de agua desionizada a alta presión y sistema de filtración fina. En el proceso de perforación de orificios pequeños mediante descarga eléctrica (EDM), se utiliza principalmente agua desionizada como dieléctrico y medio de limpieza. La conductividad del fluido de trabajo es fundamental para enfocar la energía de la descarga y restablecer el aislamiento en la brecha. Un sistema integral debe incluir bombas de agua a alta presión, columnas de intercambio con resina desionizante y elementos de filtración micrométrica de múltiples etapas, con el fin de garantizar que el fluido circulante mantenga una alta pureza y una conductividad adecuada, evitando así que los microresiduos provoquen descargas secundarias o obstruyan el tubo del electrodo.
Vinculación de CNC de múltiples ejes e integración de automatización. Para mecanizados sencillos de un solo orificio o de roscado por hilo, bastan máquinas CNC de un solo eje o máquinas manuales. Sin embargo, para orificios complejos de refrigeración por película en álabes de motores aeroespaciales (que implican orificios con ángulos compuestos y matrices espaciales tridimensionales) o para moldes con múltiples orificios, son indispensables sistemas de vinculación CNC de 3 ejes o de 5 ejes. Combinados con localización automática de bordes, ajuste automático de herramientas, cambiadores automáticos de herramientas (ATC) y sistemas de monitoreo de descarga por holgura, estas funciones reducen al mínimo los errores del operador y permiten una producción precisa, altamente consistente y sin supervisión.
A medida que la fabricación avanza hacia la precisión, la miniaturización y la inteligencia, el electroerosionado por chispa para perforación de pequeños orificios sigue evolucionando técnicamente. Los avances en el control de descargas a escala micrométrica están reduciendo los diámetros de los orificios (por ejemplo, por debajo de $\varnothing$0.1 mm) y, al mismo tiempo, limitando eficazmente el espesor de la capa recristalizada. Asimismo, la integración de este equipo con robots industriales y sistemas automatizados de carga/descarga está incorporando esta tecnología de mecanizado no convencional tradicional en sistemas de fabricación flexible totalmente automatizados (FMS).
Al aprovechar su procesamiento sin contacto, su independencia de la dureza del material y sus capacidades de relación de aspecto ultraelevada, el electroerosionado por chispa para perforación de orificios pequeños sigue siendo un «especialista en microorificios» indispensable en la ingeniería de fabricación moderna. Comprender a fondo su física de descarga, evaluar objetivamente su rendimiento en comparación con otros procesos y seleccionar con precisión las configuraciones técnicas adecuadas constituyen la base fundamental para que las empresas garanticen la calidad de piezas complejas y potencien su competitividad manufacturera central.
 Noticias destacadas
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13

 EN