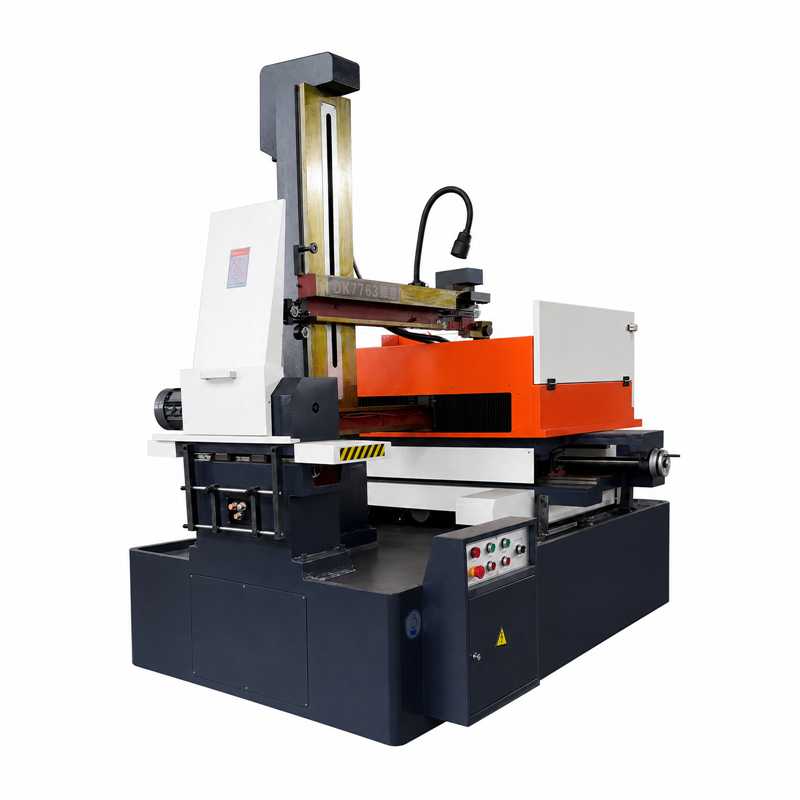
El armario de control de alta velocidad es la unidad eléctrica central de una máquina de electroerosión por hilo reciprocante de alta velocidad (WEDM-HS). Su estado puede afectar la descarga por pulsos, el desplazamiento del hilo, el movimiento CNC y la coherencia general del mecanizado. En la fabricación de moldes y el procesamiento de componentes metálicos, una refrigeración inadecuada, conexiones flojas, interferencias electromagnéticas o parámetros inadecuados pueden provocar roturas del hilo, menor eficiencia de mecanizado, desviaciones en la trayectoria o paradas del equipo.
Basado en las condiciones operativas típicas de los equipos WEDM de avance y retroceso, este artículo analiza la composición del armario de control, el entorno de instalación, la refrigeración, la compatibilidad electromagnética y el mantenimiento. Los planos eléctricos del fabricante de la máquina, los manuales de operación y mantenimiento, la documentación de los componentes y los procedimientos de seguridad en el sitio prevalecen sobre esta orientación general.
Un armario de control de alta velocidad no es simplemente un armario de distribución de energía de uso general. Se trata de un sistema eléctrico de control integrado configurado específicamente para una máquina WEDM de avance y retroceso. Según el fabricante y el modelo, puede incluir una fuente de alimentación de impulsos y un módulo de control de descarga, un módulo de control numérico por computadora (CNC) del movimiento, una unidad de accionamiento de ejes y control servo, lógica de desplazamiento del hilo y del circuito de fluido, interruptores automáticos, contactores, relés y componentes de filtrado.
La asignación de funciones entre la CNC, la fuente de alimentación de pulsos, los módulos de accionamiento y otros controladores varía entre las máquinas. Cuando está presente, un PLC no debe considerarse como todo el sistema de control. La consistencia en el mecanizado resulta del estado combinado del proceso de descarga, el fluido de trabajo, el hilo electrodo, el sistema de movimiento y los controles; el armario es importante, pero no es el único factor.
La ubicación de instalación debe seleccionarse según los documentos de instalación del fabricante de la máquina y el entorno real del taller.
Primero, reduzca la exposición ambiental. Mantenga el armario alejado de las trayectorias directas de salpicaduras del fluido de trabajo, de puntos de drenaje o desbordamiento, de humedad persistente, de polvo conductor, de vibraciones intensas y de fuentes externas de calor. La niebla del fluido de trabajo y la contaminación conductora que penetren en el recinto pueden contribuir a la corrosión de los terminales, al deterioro del aislamiento y a la restricción del flujo de aire refrigerante. El armario no debe colocarse debajo de un tanque de fluido ni en una trayectoria previsible de salpicaduras, a menos que el diseño original de instalación contemple expresamente dicha disposición.
Segundo, conserve el acceso y el flujo de aire. Deje suficiente espacio para abrir la puerta con seguridad, operar, inspeccionar y realizar mantenimiento. El espacio libre lateral y posterior debe ajustarse a la configuración de la puerta, al trazado de los cables, al diseño de refrigeración y a las instrucciones del fabricante de la máquina. No se debe aplicar un único valor de espacio libre a todos los armarios.
La coherencia operativa a largo plazo depende de una combinación adecuada de refrigeración, compatibilidad electromagnética (EMC), puesta a tierra protectora y protección de la carcasa.
Los componentes de potencia por pulsos, los accionamientos y los transformadores generan calor durante su funcionamiento. Mantenga despejados los recorridos de aire previstos para el armario e inspeccione los filtros, ventiladores y otros componentes de refrigeración con la frecuencia indicada en el manual, según las horas de funcionamiento, las condiciones del taller y los resultados de las inspecciones. No obstruya las aberturas de ventilación originales ni coloque el armario frente a una fuente externa de calor. Cuando las condiciones ambientales del taller superen los límites permitidos por el fabricante de la máquina, la solución de refrigeración deberá evaluarse en función del diseño del armario y de las calificaciones de los componentes, y no seleccionarse únicamente según un umbral universal de temperatura.
La descarga de pulsos de alta frecuencia puede introducir interferencias electromagnéticas. El cableado de potencia y señales, el apantallamiento, la conexión equipotencial y el trazado de cables deben seguir los planos eléctricos originales y los requisitos de instalación aplicables. No se debe asumir que cada blindaje de cable requiere la misma terminación en un extremo o en ambos extremos. El armario de control y la estructura de la máquina deben contar con la puesta a tierra de protección y la conexión equipotencial especificadas por el fabricante de la máquina y por los requisitos eléctricos aplicables.
El diseño del recinto y el sistema de sellado deben corresponder al entorno real de instalación. Donde pueda haber niebla, salpicaduras o polvo conductor del fluido de trabajo, se deben inspeccionar las juntas de las puertas, las entradas de cables y las vías protegidas de refrigeración según lo indicado en el manual y el estado observado. No se debe asignar una única clasificación de protección a todos los armarios de control de WEDM.
Los interruptores automáticos, contactores, variadores de frecuencia, componentes de potencia por pulsos y piezas relacionadas deben cumplir con los requisitos eléctricos nominales de la máquina, sus interfaces de control y sus especificaciones técnicas originales. Las piezas de repuesto deben cumplir con los requisitos aplicables de certificación y seguridad. No sustituya un componente de mayor potencia ni de otro tipo distinto sin confirmar la compatibilidad del sistema mediante la documentación original o la autoridad técnica responsable.
Los intervalos de inspección y mantenimiento deben definirse a partir del manual de la máquina, las horas de funcionamiento, la carga de trabajo, las condiciones del taller, el historial de alarmas y los resultados de las inspecciones. No debe aplicarse un calendario único basado únicamente en fechas a todos los modelos.
Las revisiones previas al inicio de la operación o al cambio de turno a nivel de operador pueden incluir la observación de alarmas del armario, ruidos inusuales, estado del ventilador de refrigeración (cuando sea observable externamente), daños visibles en los cables y acumulación de fluido de trabajo alrededor del armario. Durante el mecanizado, los operadores deben responder ante indicaciones de calentamiento anormal, alarmas repetidas, olores inusuales, humo visible o chispas, de acuerdo con el procedimiento de emergencia y parada de emergencia del sitio. No deben abrir el armario ni trabajar en componentes eléctricos a menos que estén autorizados y calificados para hacerlo.
La limpieza del filtro y de la ruta de refrigeración, la inspección de juntas y cables, la verificación de las conexiones, la comprobación de la conexión a tierra de protección, la copia de seguridad de los parámetros y la evaluación del estado de los componentes deben realizarse con la frecuencia y por el personal especificados en la documentación de la máquina y en el plan de mantenimiento del sitio. Hallazgos tales como contaminación, alarmas de temperatura, juntas deterioradas, comportamiento anormal del accionamiento o fallos eléctricos repetidos pueden justificar una inspección anticipada.
Cualquier trabajo dentro del armario o sobre los terminales, los componentes de potencia por pulsos, los conductores de puesta a tierra o los dispositivos de almacenamiento de energía debe realizarse únicamente por personal eléctrico calificado. Antes de comenzar el trabajo, siga el procedimiento de apagado y aislamiento aprobado para el sitio, evite la realimentación no intencionada, verifique la ausencia de tensión peligrosa y lleve a cabo el procedimiento de descarga especificado en la documentación del equipo y de los componentes. Los instrumentos de prueba requeridos, el equipo de protección personal y los métodos de apriete deben cumplir con el procedimiento aplicable y con las especificaciones originales.
Para los componentes sujetos a desgaste o envejecimiento, como los ventiladores de refrigeración, los relés y los condensadores, las decisiones de sustitución deben basarse en las indicaciones del fabricante de la máquina, el tiempo de funcionamiento, los resultados de la inspección y el estado medido. No es adecuado sustituir todos los componentes según un intervalo de calendario universal.
La rotura del hilo, la menor eficiencia de mecanizado o las variaciones dimensionales no deben atribuirse automáticamente al armario de control. En el mecanizado por electroerosión con hilo alternativo, la rotura del hilo también puede estar relacionada con los parámetros de descarga, el estado del fluido de trabajo, la eliminación de residuos, el estado de las ruedas guía o de los contactos eléctricos, la tensión del hilo y la alimentación de energía. La eficiencia de mecanizado también puede verse afectada por la configuración de los pulsos, la limpieza del fluido de trabajo, el estado del hilo electrodo, el material y el espesor de la pieza de trabajo, el seguimiento servo y otros factores del proceso.
Por lo tanto, la resolución de problemas debe examinar conjuntamente los sistemas eléctrico, de descarga, de fluido de trabajo, de desplazamiento del hilo y mecánico. Las comprobaciones del armario de control forman parte del proceso integral de diagnóstico de la máquina, y no constituyen una vía diagnóstica exclusiva.
Para los sitios que operan varias maquinas, mantenga un registro tecnico separado para cada gabinete. Registre los modelos de componentes instalados, las copias de seguridad de parametros aprobadas, el historial de alarmas, los hallazgos de inspeccion, los trabajos de mantenimiento y los reemplazos de piezas. Un registro consistente puede ayudar a los tecnicos a identificar cambios y reducir el tiempo de aislamiento de fallas.
El funcionamiento confiable del gabinete de control WEDM-HS depende de componentes compatibles, un entorno de instalacion adecuado, una refrigeracion eficaz, practicas apropiadas de compatibilidad electromagnetica (EMC) y puesta a tierra, y un mantenimiento adaptado a la maquina real y a las condiciones de trabajo. Utilice los documentos originales de la maquina y de los componentes para definir la instalacion, la inspeccion, la seguridad electrica, la copia de seguridad de parametros y el diagnostico de fallas. Este enfoque basado en las condiciones puede reducir las fallas evitables y apoyar un rendimiento constante en el mecanizado, sin tratar un programa de mantenimiento o una configuracion como universales.
 Noticias destacadas
2026-11-04
2026-10-28
2026-10-21
2026-09-16
2026-09-09
2026-09-02

 EN