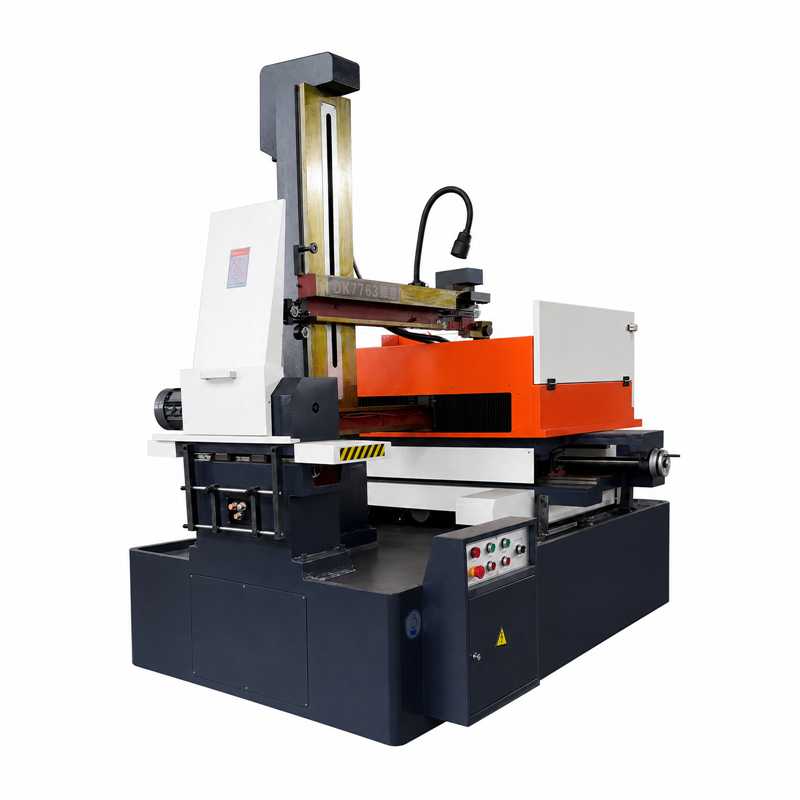
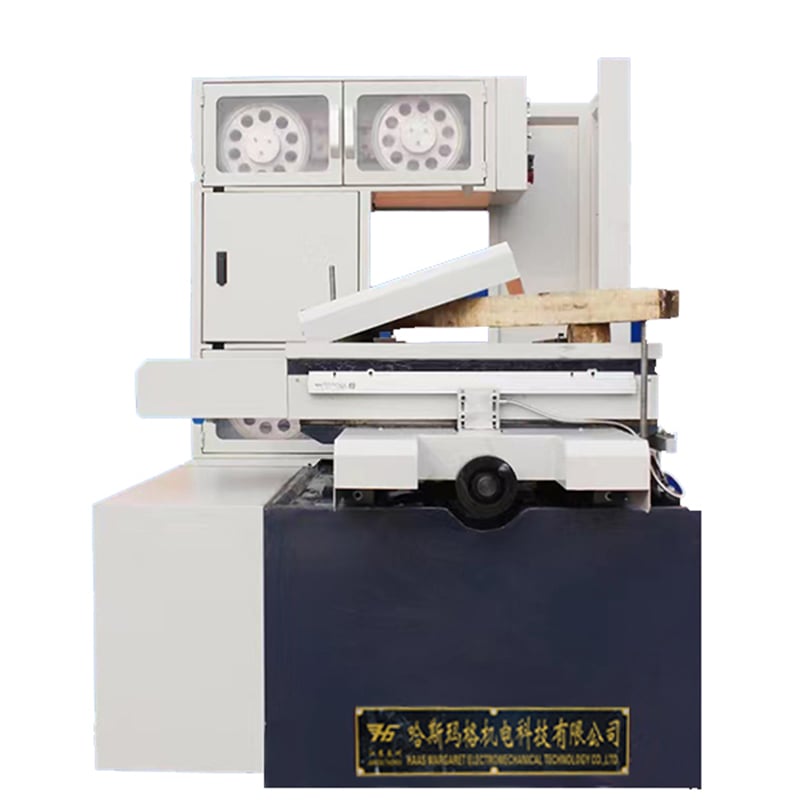
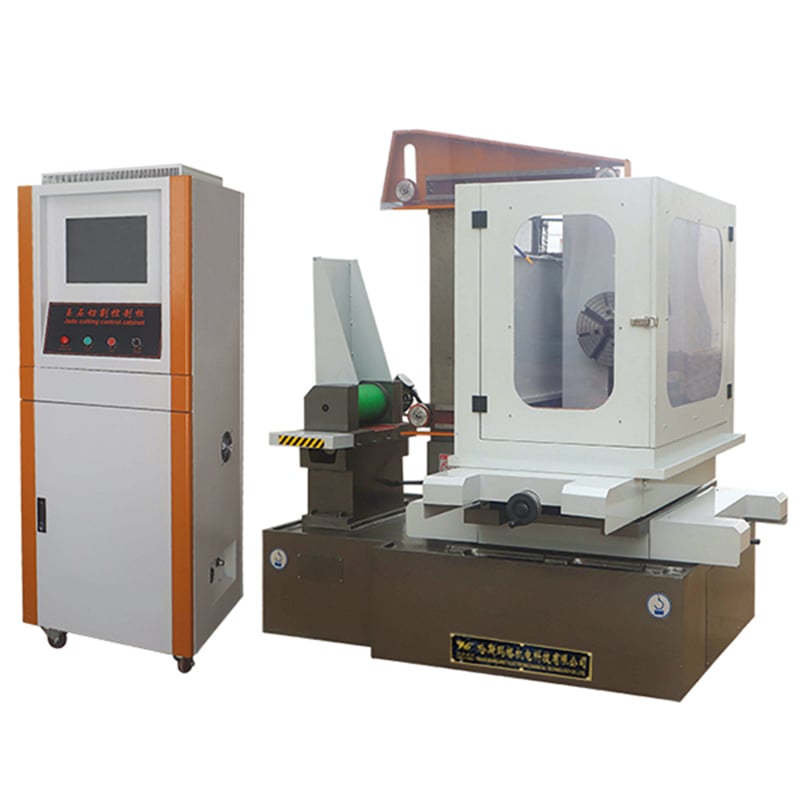
Високоскоростният контролен шкаф е основната електрическа единица на високоскоростните електроерозионни машини за рязане с обратно движение на жицата (WEDM-HS). Стабилността на неговата работа директно определя производителността на импулсната ерозия, системата за движение на жицата, ЧПУ-движението и общото качество на обработката. За предприятията в областта на производството на форми и обработка на метални изделия лошото отвеждане на топлината, разхлабените електрически връзки, електромагнитните смущения или аномалните параметри на контролния шкаф могат да доведат до прекъсване на жицата, намаляване на ефективността на обработката, отклоняване на траекторията и дори спиране на оборудването.
Въз основа на реалните работни условия на връщащото се оборудване за електроерозионно фрезоване с жична електрода (WEDM) в тази статия системно се структурират съставът, монтажът, отвеждането на топлината, електромагнитната съвместимост и ключовите точки за ежедневно поддържане на високоскоростните контролни шкафове, като се предоставят практически технически справочни материали за управлението на оборудването в предприятията. Обърнете внимание, че конкретната конфигурация и параметрите за монтаж трябва да се определят според оригиналните електрически чертежи и ръководството за експлоатация на производителя на машината.
Високоскоростната управляваща кутия не е обща разпределителна кутия за електрозахранване, а интегрирана електронна управляваща система, персонализирана за върнателни WEDM машини. Основните ѝ компоненти включват импулсно захранване и модул за контрол на разрядите, CNC модул за контрол на движението, модул за задвижване на осите и сервоконтрол, логически контролен модул за движение на жицата и течността, както и основни електрически компоненти като прекъсвачи, контактори, реле и филтриращи компоненти. Разпределението на функциите между CNC, импулсното захранване и задвижващите модули варира при различните производители, поради което PLC не може да се счита просто за цялото ядро на управляващата кутия.
Стабилността при машинната обработка с въртящ се WEDM е резултат от комбинираното действие на разрядите, работната течност, електродната жица и системата за управление. Като център на управлението и изхода на енергия състоянието на шкафа за управление директно влияе върху ефективността и точността на обработката, но не е единственият определящ фактор. Поддръжката и диагностицирането на оборудването трябва да се основават на това системно разбиране.
Мястото за инсталиране на шкафа за управление трябва да се определи в комбинация с работните условия в работилницата за WEDM, като се следват две основни принципа.
Първо, избягвайте екологичните рискове. Мястото за инсталиране трябва да е на значително разстояние от зоните, където работната течност може директно да пръска, от дренажните и преливните отвори на резервоара за течност и от области с висока влажност, натрупана метална прах, силни вибрации и източници на висока температура. Дълготрайното проникване на мъгла от работна течност и проводяща прах в шкафа води до корозия на терминалите, намаляване на изолационната способност и запушване на каналите за отвеждане на топлината, което в крайна сметка предизвиква късо съединение или остаряване и повреда на компонентите. По-специално контролният шкаф не трябва да се инсталира директно под резервоара за течност или по пътя на пръскането.
Второ, резервирайте подходящо място за поддръжка. Отпред кабинетът трябва да има достатъчно пространство за нормално отваряне на вратата, експлоатация и поддръжка. Разстоянието отстрани и отзад се определя комплексно според начина на отваряне на вратата, конструкцията на задното кабелно свързване, дизайна за отвеждане на топлината и изискванията на производителя. Не се препоръчва да се прилагат фиксирани стойности като единно задължително стандартизирано изискване за всички устройства. Предимство имат оригиналните монтажни чертежи на производителя, стига да са осигурени поддръжката и вентилацията за отвеждане на топлината.
Дългосрочната стабилна експлоатация на контролния кабинет зависи от координираната адаптация на системата за отвеждане на топлината, електромагнитната съвместимост и степента на защита срещу проникване.
Що се отнася до оптимизирането на топлоотделянето, компоненти като импулсни източници на захранване, драйвери и трансформатори генерират топлина непрекъснато по време на работа. Дълготрайната висока температура ускорява стареенето на електронните компоненти и предизвиква автоматично изключване поради защита. При ежедневното управление е необходимо входните и изходните въздушни канали на шкафа да остават незастроени, филтърът за прах да се почиства редовно, да се проверява работното състояние на вентилаторите за охлаждане, да се забрани запушването на оригиналните отвори за топлоотделяне и да се избягва поставянето на шкафа близо до стена или източници на топлина. Ако температурата в цеха е висока, трябва да се направи оценка въз основа на номиналната температура на заобикалящата среда за оборудването и вътрешната топлинна натовареност, след което съответно да се изберат промишлени вентилатори, топлообменници или въздушни кондиционери за шкафове. Не е необходимо механично прилагане на фиксирана температурна граница.
От гледна точка на управлението на електромагнитната съвместимост (EMC), високочестотният импулсен разряд при WEDM сам по себе си представлява силно помехово източник, а разумното EMC проектиране е ключът към стабилна работа. Силовите и слаботоковите вериги в шкафа трябва да бъдат разположени отделно според проектните спецификации, за да се избегне дълготрайно успоредно полагане на високопомехови линии и линии със слаб сигнал. Екраниращият слой на екранираните кабели трябва да бъде заземен според изискванията в електрическите чертежи на производителя и не може да се обобщава като едностранно или двустранно заземяване. Между контролния шкаф и основата на машината трябва да бъде осигурено надеждно защитно заземяване и уравнително свързване, като се насочи внимание върху непрекъснатостта на PE проводниците, плътните връзки на клемите и подходящото напречно сечение на заземяването. Съпротивлението на заземяването трябва да отговаря на регулациите на производителя.
Що се отнася до адаптирането на класа на защита срещу проникване, класът на защита на шкафа трябва да съответства на действителната среда за инсталиране и е невъзможно да се изисква всички контролни шкафове да постигнат единен клас. За сценарии с пръскане на работна течност, маслен мъглив облак и метален прах е необходимо да се обърне специално внимание на уплътняването на вратата на шкафа, уплътняването на кабелните входове и прахозащитното проектиране на канали за охлаждане; освен това трябва да се проверява редовно остаряването на уплътнителните ленти на вратата, за да се гарантира ефективността на защитата на шкафа.
Компонентите в контролното табло, като прекъсвачи, контактори и драйвери, трябва да се избират според номиналното напрежение, ток и изискванията за защита на оборудването. Продуктите, включени в задължителния каталог за сертифициране на продукти, трябва да притежават съответстващи сертификати, а другите компоненти трябва да отговарят на общите индустриални изисквания и първоначалните технически спецификации. Забранено е произволно заместване на високомощни компоненти. При заместване на ключови компоненти, като импулсни модули за захранване и драйвери, е необходимо едновременно да се потвърдят номиналните параметри, интерфейсите за управление и съвместимостта с системата, за да се избегнат вторични повреди.
Създаването на йерархична периодична система за поддръжка е основният начин за намаляване на риска от изведнъж спиране. Ежедневната инспекция се извършва от операторите. Преди стартиране на машината проверете дали има необичаен шум от кабинета, дали охладителният вентилатор работи нормално, дали алармените индикации са необичайни и потвърдете, че няма натрупана работна течност около машината и че кабелите нямат видими повреди. По време на обработката обърнете внимание на необичайно нагряване, често прекъсване на жицата и аларми. Спрете машината веднага при появата на странен мирис, искри и други подобни явления.
Месечното поддържане се фокусира върху почистване и затягане на връзките. Почистете филтъра за прах и праха в канали за отвеждане на топлината и проверете уплътнителните ленти на вратата на шкафа, външния вид на кабелите и състоянието на затягане на клемите. Инспекцията на силовите клеми и импулсния източник на енергия трябва да се извърши след пълното изключване на оборудването, изключване на захранването и потвърждение на разреждането. Тримесечното поддържане се фокусира върху проверка на състоянието на защитното заземяване и еквипотенциалното свързване, както и върху проверка на отвеждането на топлината от сервоприводите, работното състояние на импулсния източник на енергия и надеждността на контролния кабел за движение на жицата и контролния кабел за течността.
Годишното поддържане се фокусира върху оценка на състоянието и предотвратяване на рискове. Препоръчва се да се създадат електрически файлове за всяко оборудване, да се направят резервни копия на контролни програми, системни параметри, параметри на двигателите и импулсните източници на захранване, както и да се регистрират моделите на компонентите, записите за замяна и протоколите за поддръжка. За компоненти с характеристики на намаляване на жизнения цикъл — като филтриращи кондензатори, охладителни вентилатори и релета — стратегията за замяна трябва да се определя въз основа на времето на експлоатация и действителното състояние; задължителната годишна замяна на всички компоненти не е необходима.
Отстраняване на неизправности и системно управление
Често срещано недоразумение при поддръжката на оборудването е да се приписват всички проблеми – като прекъсване на жицата и намаляване на ефективността на обработката – на контролния шкаф. Реверсивната WEDM е сложна система за електроерозионна обработка. Увеличеното прекъсване на жицата може да е свързано с множество фактори, като например нерационални параметри на разрядите, аномално състояние на работната течност, лоши условия за отвеждане на стружката, износени водачи или проводящи блокове и аномално захранване. Намаляването на ефективността на обработката се влияе едновременно от енергията на импулса, чистотата на работната течност, състоянието на електродната жица, материала и дебелината на заготовката, както и от сервопроследяването.
Следователно диагностицирането на неизправности трябва да се извършва комплексно – от електрическата, разрядната, работната течност, движението на жицата и механичните системи, за да се избегне проверка само върху контролния шкаф. Поддръжката на контролния шкаф трябва да бъде интегрирана в общата система за диагностика на неизправности на машината, а не всички проблеми при обработката да се приписват единствено на електрическото управляващо устройство.
За производствени предприятия с множество машини може да се създаде пълна система за управление, включваща ежедневни, месечни, тримесечни и годишни поддръжки. За всеки контролен шкаф трябва да се създават самостоятелни технически досиета, в които се записват моделите на ключовите компоненти, резервните копия на параметрите, кодовете на алармите и записите за поддръжка. Когато оборудването показва аномална точност или неизправност, източникът на проблема може бързо да бъде локализиран, което значително намалява времето за просто стояне при диагностициране.
Cнаключване
Стабилната работа на високоскоростния контролен шкаф за електроерозионно рязане с жица (WEDM) е резултат от съвместното въздействие на качеството на компонентите, монтажната среда, дизайна за отвеждане на топлината, електромагнитната съвместимост (EMC) и поддръжката на цялото оборудване. Предприятията трябва да осъществяват монтажа и защитата в съответствие с първоначалните изисквания на производителите на оборудването, да отхвърлят общи заключения, които не са свързани с реалните работни условия, и да създадат пълна система за експлоатация и поддръжка, която обхваща монтажа, отвеждането на топлината, EMC, резервното копиране на параметри и диагностика на неизправности на цялата машина. Само по този начин може ефективно да се намали рисковият фактор от повреди и да се гарантира дългосрочната стабилност на ефективността и точността при машинната обработка.
 Горещи новини
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13
Taizhou HarsMarg Електромеханична Co. Ltd. предлага напреднали решения за обработка с електрозабиване за индустриална обработка. Нашите машини за обработка с волфрамова жица с висока скорост и CNC машини за пробиване осигуряват висока прецизност, надеждност и ефективност. Доверяван от клиенти по света. Заявка за оферта днес.

 EN