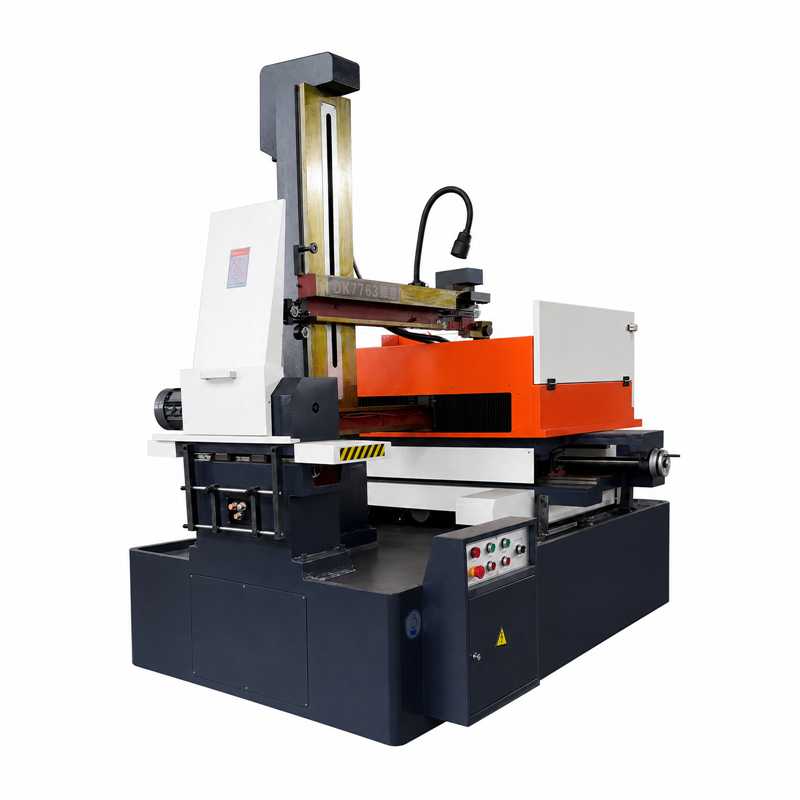
L’armoire de commande haute vitesse constitue l’unité électrique centrale d’une machine à fil coupant à décharge électrique haute vitesse à va-et-vient (WEDM-HS). Son état peut influencer la décharge par impulsions, le déplacement du fil, le mouvement CNC et la cohérence globale de l’usinage. Dans la fabrication de moules et le traitement des composants mécaniques, un refroidissement insuffisant, des connexions desserrées, des interférences électromagnétiques ou des paramètres inadaptés peuvent provoquer la rupture du fil, une réduction de l’efficacité d’usinage, des écarts de trajectoire ou l’arrêt de l’équipement.
Sur la base des conditions d’exploitation typiques des machines à électro-érosion par fil allant et venant (WEDM), cet article passe en revue la composition de l’armoire de commande, l’environnement d’installation, le refroidissement, la compatibilité électromagnétique et la maintenance. Les schémas électriques du constructeur de la machine, les manuels d’exploitation et de maintenance, la documentation des composants ainsi que les procédures de sécurité sur site prévalent sur les présentes recommandations générales.
Une armoire de commande haute vitesse n’est pas simplement une armoire de distribution électrique à usage général. Il s’agit d’un système de commande électrique intégré configuré spécifiquement pour une machine à électro-érosion par fil allant et venant (WEDM). Selon le fabricant et le modèle, elle peut comprendre une alimentation impulsionnelle, un module de contrôle de la décharge, un module de commande numérique (CNC) des mouvements, une unité de commande des axes et des servomoteurs, une logique de déplacement du fil et de circuit fluide, des disjoncteurs, des contacteurs, des relais et des composants de filtrage.
La répartition des fonctions entre la commande numérique par ordinateur (CNC), l’alimentation électrique à impulsions, les modules d’entraînement et les autres contrôleurs varie d’une machine à l’autre. Lorsqu’un automate programmable (PLC) est présent, il ne doit pas être considéré comme l’ensemble du système de commande. La constance de l’usinage résulte de l’état combiné du procédé d’étincelage, du fluide de travail, du fil électrode, du système de mouvement et des commandes ; l’armoire de commande est importante, mais elle n’est pas le seul facteur.
L’emplacement d’installation doit être choisi conformément aux documents d’installation fournis par le constructeur de la machine et à l’environnement réel de l’atelier.
Premièrement, réduire l’exposition à l’environnement. Éloigner l’armoire des trajectoires directes d’éclaboussures de fluide de travail, des points d’écoulement ou de débordement, de l’humidité persistante, des poussières conductrices, des vibrations fortes et des sources de chaleur externes. Les brouillards de fluide de travail et les contaminations conductrices pénétrant dans l’enceinte peuvent provoquer la corrosion des bornes, la dégradation de l’isolation et une restriction du flux d’air de refroidissement. L’armoire ne doit pas être installée sous un réservoir de fluide ni dans une trajectoire d’éclaboussure prévisible, sauf si la conception d’origine de l’installation prévoit expressément cet agencement.
Deuxièmement, préserver l’accès et le flux d’air. Prévoir suffisamment d’espace pour l’ouverture sécurisée des portes, l’exploitation, l’inspection et la maintenance. Les dégagements latéraux et arrière doivent respecter la configuration des portes, le cheminement des câbles, la conception du système de refroidissement et les instructions du fabricant de la machine. Une seule valeur de dégagement ne doit pas être appliquée à toutes les armoires.
La cohérence opérationnelle à long terme dépend d’une combinaison adéquate de refroidissement, de compatibilité électromagnétique (CEM), de mise à la terre de protection et de protection de l’enceinte.
Les composants à puissance impulsionnelle, les variateurs et les transformateurs génèrent de la chaleur en fonctionnement. Veillez à ce que les trajets d’air prévus pour l’armoire restent dégagés, et inspectez les filtres, les ventilateurs et les autres composants de refroidissement à des intervalles déterminés par le manuel, les heures de fonctionnement, les conditions de l’atelier et les résultats des inspections. Ne bouchez pas les ouvertures de ventilation d’origine ni ne placez l’armoire contre une source de chaleur externe. Lorsque les conditions ambiantes de l’atelier dépassent celles autorisées par le constructeur de la machine, la solution de refroidissement doit être évaluée en fonction de la conception de l’armoire et des caractéristiques nominales des composants, plutôt que d’être choisie sur la base d’un seuil universel de température.
La décharge pulsée à haute fréquence peut provoquer des interférences électromagnétiques. Le câblage d’alimentation et de signal, le blindage, la liaison équipotentielle et le routage des câbles doivent respecter les schémas électriques d’origine et les exigences d’installation applicables. Ne pas supposer que chaque blindage de câble requiert nécessairement une terminaison unilatérale ou bilatérale identique. L’armoire de commande et la structure de la machine doivent être munies de la mise à la terre de protection et de la liaison équipotentielle spécifiées par le constructeur de la machine ainsi que par les exigences électriques applicables.
L’enceinte et la disposition d’étanchéité doivent correspondre à l’environnement d’installation réel. Lorsque des brouillards, des projections ou des poussières conductrices de fluide de travail peuvent être présents, inspecter les joints des portes, les entrées de câbles et les trajets de refroidissement protégés conformément au manuel et à l’état observé. Ne pas attribuer un seul indice de protection à toutes les armoires de commande WEDM.
Les disjoncteurs, les contacteurs, les variateurs de vitesse, les composants à impulsions et les pièces associées doivent correspondre aux caractéristiques électriques nominales de la machine, à ses interfaces de commande et à ses spécifications techniques d’origine. Les pièces de rechange doivent satisfaire aux exigences applicables en matière de certification et de sécurité. Il est interdit de remplacer un composant par un autre de puissance supérieure ou autrement différent sans avoir préalablement vérifié la compatibilité du système à l’aide de la documentation d’origine ou de l’autorité technique compétente.
Les intervalles d’inspection et de maintenance doivent être définis à partir du manuel de la machine, des heures de fonctionnement, de la charge de travail, des conditions d’atelier, de l’historique des alarmes et des résultats des inspections. Un calendrier unique fondé uniquement sur le temps écoulé ne doit pas être appliqué à tous les modèles.
Les vérifications préalables au démarrage ou au début d’un poste de travail, effectuées par l’opérateur, peuvent inclure l’observation des alarmes du coffret, des bruits inhabituels, de l’état du ventilateur de refroidissement (lorsqu’il est observable de l’extérieur), des dommages visibles sur les câbles et de l’accumulation de fluide de fonctionnement autour du coffret. Pendant l’usinage, l’opérateur doit réagir aux indications de surchauffe anormale, aux alarmes répétées, aux odeurs inhabituelles, à la fumée visible ou aux étincelles, conformément à la procédure d’urgence et d’arrêt d’urgence en vigueur sur le site. Il ne doit pas ouvrir le coffret ni intervenir sur des composants électriques, sauf s’il y est autorisé et qualifié.
Le nettoyage du filtre et du circuit de refroidissement, l’inspection des joints et des câbles, la vérification des connexions, la confirmation de la mise à la terre de protection, la sauvegarde des paramètres et l’évaluation de l’état des composants doivent être réalisés aux intervalles prescrits et par le personnel désigné dans la documentation machine et dans le plan de maintenance du site. Des observations telles que la contamination, les alarmes de température, la dégradation des joints, un comportement anormal des variateurs ou des pannes électriques répétées peuvent justifier une inspection anticipée.
Tout travail à l’intérieur de l’armoire ou sur les bornes, les composants à puissance impulsionnelle, les conducteurs de mise à la terre ou les dispositifs de stockage d’énergie doit être effectué uniquement par du personnel électrique qualifié. Avant le début des travaux, appliquer la procédure d’arrêt et de mise à l’isolement approuvée sur site, empêcher toute réenclenchement involontaire, vérifier l’absence de tension dangereuse et exécuter la procédure de décharge spécifiée dans la documentation relative à l’équipement et aux composants. Les instruments de mesure requis, les équipements de protection individuelle et les méthodes de serrage doivent respecter la procédure applicable ainsi que les spécifications d’origine.
Pour les composants soumis à l’usure ou au vieillissement, tels que les ventilateurs de refroidissement, les relais et les condensateurs, les décisions de remplacement doivent reposer sur les recommandations du constructeur de la machine, la durée de fonctionnement, les résultats des inspections et l’état mesuré. Le remplacement systématique de tous les composants selon un intervalle calendaire universel n’est pas approprié.
La rupture du fil, une efficacité d’usinage réduite ou des variations dimensionnelles ne doivent pas être automatiquement attribuées à l’armoire de commande. Dans les machines à fil coupant à va-et-vient (WEDM), la rupture du fil peut également résulter de paramètres d’étincelage, de l’état du fluide de travail, de l’évacuation des déchets, de l’état des roulettes-guides ou des contacts électriques, de la tension du fil et de l’alimentation en énergie. L’efficacité d’usinage peut aussi être affectée par les réglages des impulsions, la propreté du fluide de travail, l’état du fil-électrode, le matériau et l’épaisseur de la pièce usinée, le suivi servo et d’autres facteurs liés au procédé.
Le dépannage doit donc examiner conjointement les systèmes électrique, d’étincelage, du fluide de travail, de déplacement du fil et mécanique. Les vérifications de l’armoire de commande s’inscrivent dans le cadre d’un diagnostic complet de la machine, et non comme unique voie de diagnostic.
Pour les sites exploitant plusieurs machines, tenir un registre technique distinct pour chaque armoire. Noter les modèles des composants installés, les sauvegardes de paramètres approuvées, l’historique des alarmes, les résultats des inspections, les travaux d’entretien et les remplacements de pièces. Un registre cohérent permet aux techniciens d’identifier rapidement les modifications et de réduire le temps d’isolation des pannes.
Le fonctionnement fiable de l’armoire de commande WEDM-HS dépend de composants compatibles, d’un environnement d’installation adapté, d’un refroidissement efficace, de bonnes pratiques en matière de CEM et de mise à la terre, ainsi que d’un entretien adapté à la machine réelle et aux conditions de travail. Utiliser les documents d’origine de la machine et des composants pour définir l’installation, les inspections, la sécurité électrique, la sauvegarde des paramètres et le diagnostic des pannes. Cette approche fondée sur l’état réel permet de réduire les pannes évitables et de garantir des performances d’usinage stables, sans appliquer indifféremment un même calendrier ou une même configuration d’entretien à toutes les situations.
 Actualités chaudes
2026-11-04
2026-10-28
2026-10-21
2026-09-16
2026-09-09
2026-09-02

 EN