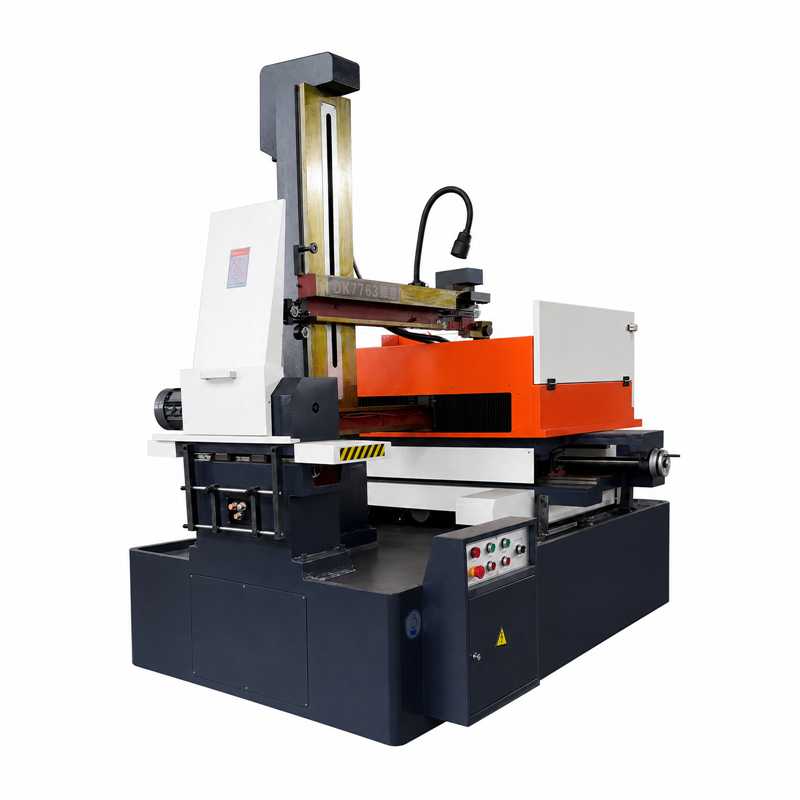
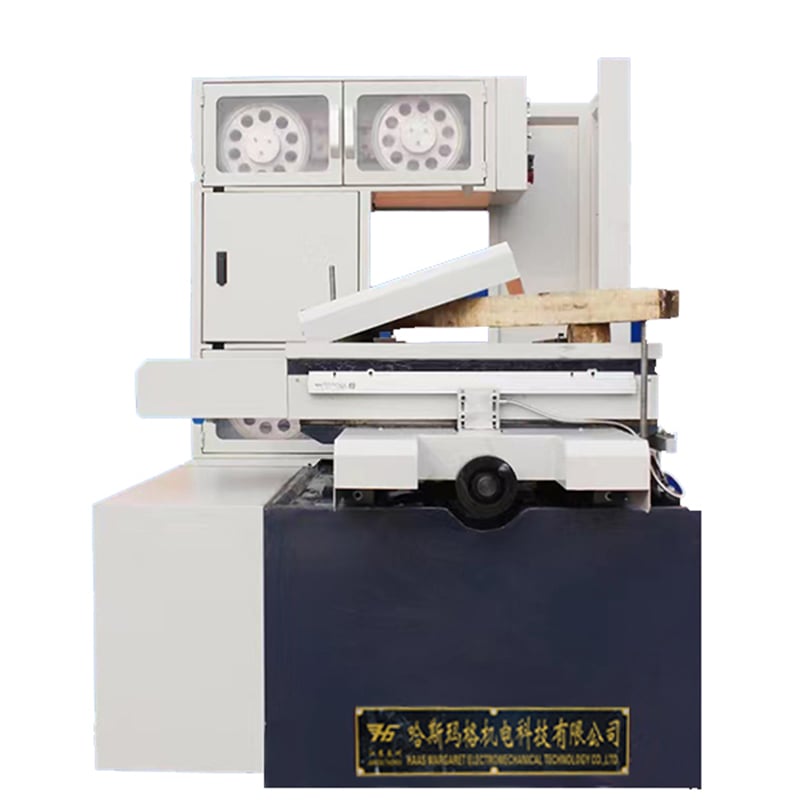
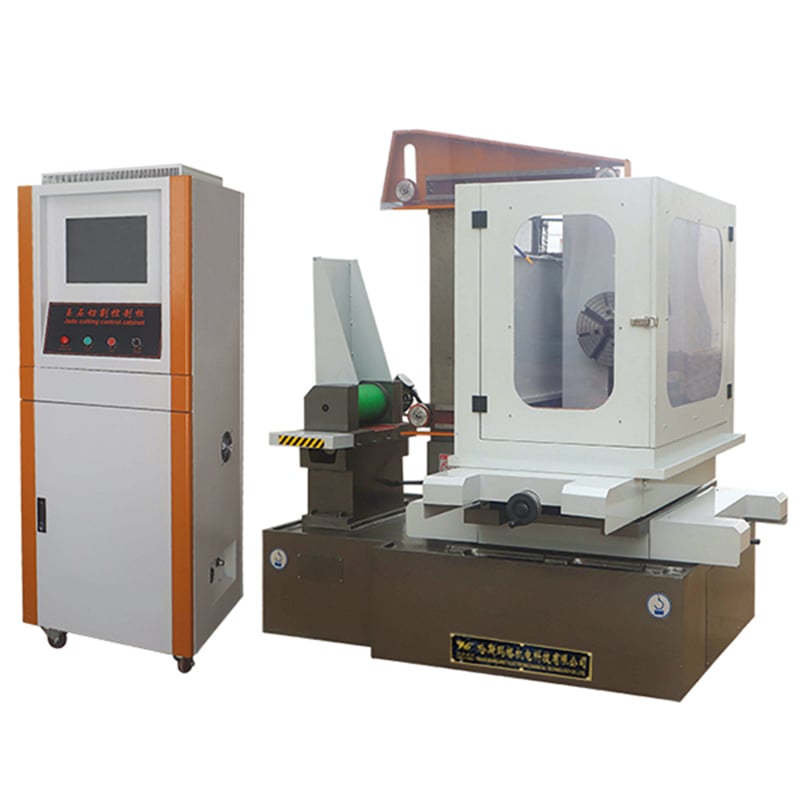
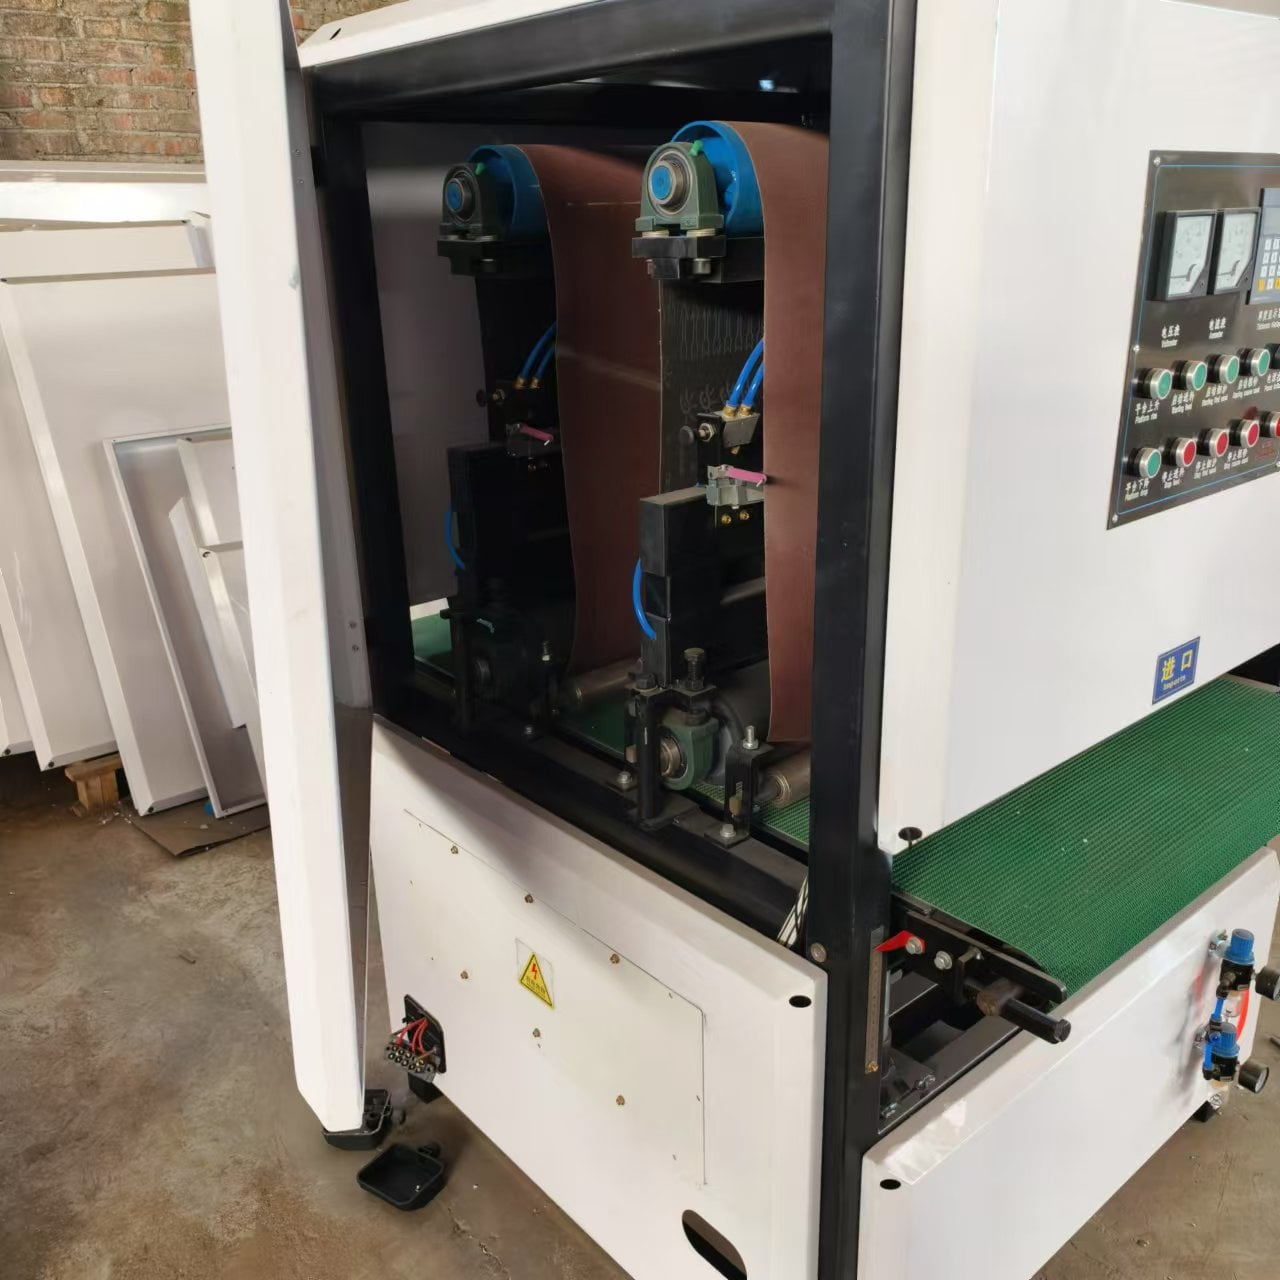
Tủ điều khiển tốc độ cao là đơn vị điện tử cốt lõi của các máy cắt dây xung điện phóng điện chạy ngược chiều tốc độ cao (WEDM-HS). Độ ổn định hoạt động của tủ này trực tiếp quyết định hiệu suất của quá trình phóng điện xung, hệ thống di chuyển dây, chuyển động CNC và chất lượng gia công tổng thể. Đối với các doanh nghiệp trong lĩnh vực sản xuất khuôn và gia công cơ khí, việc tản nhiệt kém, đấu nối dây lỏng lẻo, nhiễu điện từ hoặc thông số bất thường của tủ điều khiển có thể gây đứt dây, giảm hiệu suất gia công, lệch quỹ đạo và thậm chí làm thiết bị ngừng hoạt động.
Dựa trên điều kiện làm việc thực tế của thiết bị WEDM kiểu reciprocating, bài viết này hệ thống hóa một cách có tổ chức các điểm then chốt liên quan đến thành phần cấu tạo, lắp đặt, tản nhiệt, tương thích điện từ và bảo trì hàng ngày của tủ điều khiển tốc độ cao, từ đó cung cấp các tài liệu tham khảo kỹ thuật thực tiễn cho công tác quản lý thiết bị tại doanh nghiệp. Lưu ý rằng thông số cấu hình và lắp đặt cụ thể phải tuân theo bản vẽ điện gốc và hướng dẫn vận hành do nhà sản xuất máy công cụ cung cấp.
Tủ điều khiển tốc độ cao không phải là tủ phân phối điện thông dụng, mà là một hệ thống điều khiển điện tử tích hợp được thiết kế riêng cho các máy cắt dây xung điện (WEDM) kiểu chuyển động qua lại. Các thành phần cốt lõi của nó bao gồm nguồn xung và mô-đun điều khiển phóng điện, mô-đun điều khiển chuyển động CNC, bộ điều khiển trục và bộ điều khiển servo, bộ điều khiển logic cho vận chuyển dây và mạch chất lỏng, cũng như các linh kiện điện cơ bản như cầu dao, công tắc tơ, rơ-le và linh kiện lọc. Việc phân bổ chức năng giữa các mô-đun CNC, nguồn xung và mô-đun điều khiển khác nhau tùy theo nhà sản xuất, do đó không thể đơn giản coi PLC là toàn bộ phần lõi của tủ điều khiển.
Độ ổn định gia công của phương pháp cắt dây điện xung (WEDM) kiểu tịnh tiến là kết quả của sự tác động tổng hợp từ hiện tượng phóng điện, dung dịch làm việc, dây điện cực và hệ thống điều khiển. Là trung tâm điều khiển và đầu ra năng lượng, trạng thái của tủ điều khiển ảnh hưởng trực tiếp đến hiệu suất và độ chính xác gia công; tuy nhiên, đây không phải là yếu tố duy nhất gây ảnh hưởng. Việc bảo trì và xử lý sự cố thiết bị cần dựa trên sự hiểu biết hệ thống như vậy.
Vị trí lắp đặt tủ điều khiển cần được xác định dựa trên điều kiện làm việc cụ thể tại xưởng WEDM, tuân theo hai nguyên tắc cốt lõi.
Thứ nhất, tránh các rủi ro môi trường. Vị trí lắp đặt phải ở xa các khu vực bị bắn tung tóe trực tiếp bởi chất lỏng làm việc, các cổng xả và tràn của bình chứa chất lỏng, đồng thời tránh những nơi có độ ẩm cao, bụi kim loại tích tụ, rung động mạnh và nguồn nhiệt có nhiệt độ cao. Việc chất lỏng làm việc dạng sương mù và bụi dẫn điện xâm nhập vào tủ trong thời gian dài sẽ gây ăn mòn đầu nối, làm giảm hiệu suất cách điện và tắc nghẽn các kênh tản nhiệt, cuối cùng dẫn đến ngắn mạch hoặc hỏng lão hóa các linh kiện. Đặc biệt, tủ điều khiển không được lắp đặt trực tiếp bên dưới bình chứa chất lỏng hoặc trong vùng bị bắn tung tóe.
Thứ hai, dự trữ không gian bảo trì hợp lý. Phía trước tủ phải để lại đủ khoảng trống để cửa mở bình thường, vận hành và bảo trì. Khoảng cách ở hai bên và phía sau cần được xác định tổng hợp dựa trên phương thức mở cửa, cấu trúc đi dây phía sau, thiết kế tản nhiệt và yêu cầu của nhà sản xuất. Không nên áp dụng các giá trị cố định như một tiêu chuẩn bắt buộc thống nhất cho mọi thiết bị. Ưu tiên sử dụng bản vẽ lắp đặt gốc do nhà sản xuất cung cấp, miễn là đảm bảo được việc bảo trì cũng như thông gió và tản nhiệt.
Việc vận hành ổn định lâu dài của tủ điều khiển phụ thuộc vào sự phối hợp thích ứng giữa khả năng tản nhiệt, tương thích điện từ (EMC) và xếp hạng bảo vệ chống xâm nhập (IP).
Về tối ưu hóa tản nhiệt, các thành phần như nguồn điện xung, bộ điều khiển và biến áp sinh nhiệt liên tục trong quá trình vận hành. Nhiệt độ cao kéo dài sẽ làm gia tốc quá trình lão hóa linh kiện điện tử và kích hoạt chế độ tắt bảo vệ. Trong quản lý hàng ngày, cần đảm bảo các kênh hút và xả khí của tủ không bị cản trở, thường xuyên làm sạch bộ lọc bụi, kiểm tra trạng thái hoạt động của quạt làm mát, không được bịt kín các lỗ tản nhiệt gốc và tránh đặt tủ sát tường hoặc gần các nguồn nhiệt. Nếu nhiệt độ môi trường trong xưởng cao, cần đánh giá dựa trên nhiệt độ môi trường định mức của thiết bị và tải nhiệt bên trong, từ đó lựa chọn quạt công nghiệp, bộ trao đổi nhiệt hoặc điều hòa không khí cho tủ một cách phù hợp. Không nên áp dụng cứng nhắc một ngưỡng nhiệt độ cố định.
Về quản lý tương thích điện từ (EMC), hiện tượng phóng xung tần số cao của máy cắt dây WEDM bản thân nó là một nguồn nhiễu mạnh; do đó, thiết kế EMC hợp lý là yếu tố then chốt đảm bảo hoạt động ổn định. Các mạch điện mạnh và điện yếu bên trong tủ điều khiển phải được bố trí riêng biệt theo quy định thiết kế, nhằm tránh việc đi song song trên quãng đường dài giữa các dây dẫn gây nhiễu mạnh và các dây dẫn tín hiệu yếu. Lớp chắn của cáp có vỏ bọc chắn cần được nối đất theo yêu cầu ghi trong bản vẽ điện của nhà sản xuất; không thể áp dụng chung chung phương pháp nối đất một đầu hoặc hai đầu. Cần thiết lập hệ thống nối đất bảo vệ đáng tin cậy và nối đẳng thế giữa tủ điều khiển và giường máy, tập trung đảm bảo tính liên tục của dây dẫn PE, các đầu nối được siết chặt và tiết diện dây nối đất đạt tiêu chuẩn. Điện trở nối đất phải tuân theo quy định của nhà sản xuất.
Về việc thích ứng với xếp hạng bảo vệ chống xâm nhập, xếp hạng bảo vệ của tủ điều khiển phải phù hợp với môi trường lắp đặt thực tế; không thể yêu cầu tất cả các tủ điều khiển đều đạt cùng một xếp hạng. Trong các tình huống có chất lỏng làm việc bắn tung tóe, sương dầu và bụi kim loại, cần tập trung vào việc bịt kín cửa tủ, bịt kín đầu vào cáp và thiết kế kênh tản nhiệt chống bụi; đồng thời thường xuyên kiểm tra độ lão hóa của các dải gioăng bịt cửa nhằm đảm bảo hiệu quả bảo vệ của tủ.
Các thành phần trong tủ điều khiển như cầu dao, công tắc tơ và bộ điều khiển phải được lựa chọn dựa trên điện áp định mức, dòng điện định mức và yêu cầu bảo vệ của thiết bị. Các sản phẩm nằm trong danh mục chứng nhận bắt buộc phải có chứng nhận tương ứng; các thành phần khác phải tuân thủ các yêu cầu chung của ngành và thông số kỹ thuật ban đầu. Việc thay thế tùy tiện các thành phần công suất cao là bị cấm. Khi thay thế các thành phần then chốt như mô-đun nguồn xung và bộ điều khiển, cần đồng thời xác nhận các thông số định mức, giao diện điều khiển và khả năng tương thích với hệ thống nhằm tránh các sự cố thứ cấp.
Thiết lập hệ thống bảo trì định kỳ theo cấp bậc là phương pháp cốt lõi nhằm giảm thiểu rủi ro ngừng hoạt động đột ngột. Kiểm tra hàng ngày do người vận hành thực hiện. Trước khi khởi động máy, cần kiểm tra xem tủ có phát ra tiếng ồn bất thường hay không, quạt làm mát có đang hoạt động bình thường hay không, đèn báo cảnh báo có hiển thị bất thường hay không, đồng thời xác nhận không có chất lỏng làm việc tích tụ xung quanh và không có hư hỏng rõ ràng trên dây cáp. Trong quá trình gia công, cần chú ý đến các hiện tượng như nóng bất thường, đứt dây điện thường xuyên và cảnh báo liên tục. Ngừng máy ngay lập tức nếu xuất hiện mùi lạ, tia lửa hoặc các hiện tượng khác tương tự.
Bảo trì hàng tháng tập trung vào việc làm sạch và siết chặt các mối nối. Làm sạch bộ lọc bụi và bụi bẩn trong các kênh tản nhiệt, đồng thời kiểm tra gioăng cao su bịt kín cửa tủ, tình trạng bên ngoài của cáp và độ siết của các đầu nối. Việc kiểm tra liên quan đến các đầu nối điện và nguồn xung phải được thực hiện sau khi thiết bị đã tắt hoàn toàn, cắt nguồn và xác nhận đã xả điện. Bảo trì quý tập trung vào việc xác minh trạng thái tiếp đất bảo vệ và nối đẳng thế, đồng thời kiểm tra khả năng tản nhiệt của bộ điều khiển servo, tình trạng hoạt động của nguồn xung và độ tin cậy của dây dẫn di chuyển cũng như dây điều khiển mạch chất lỏng.
Bảo trì hàng năm tập trung vào đánh giá tình trạng và phòng ngừa rủi ro. Nên lập hồ sơ điện cho từng thiết bị, sao lưu chương trình điều khiển, thông số hệ thống, thông số bộ điều khiển và thông số nguồn xung, đồng thời ghi chép lại mã mẫu linh kiện, lịch sử thay thế và nhật ký bảo trì. Đối với các linh kiện có đặc tính suy giảm tuổi thọ như tụ lọc, quạt làm mát và rơ-le, chiến lược thay thế cần được xây dựng dựa trên thời gian vận hành và tình trạng thực tế; không bắt buộc thay thế toàn bộ linh kiện mỗi năm.
Xử lý sự cố và Quản lý hệ thống
Một sự nhầm lẫn phổ biến trong bảo trì thiết bị là quy tất cả các vấn đề như đứt dây và giảm hiệu suất gia công cho tủ điều khiển. Máy cắt dây xung điện (WEDM) kiểu chuyển động qua lại là một hệ thống gia công phóng điện phức tạp. Việc tăng tần suất đứt dây có thể liên quan đến nhiều yếu tố như thông số phóng điện không hợp lý, trạng thái dung dịch làm việc bất thường, điều kiện thoát phoi kém, bánh xe dẫn hướng hoặc khối dẫn điện bị mòn, và cấp điện bất thường. Việc giảm hiệu suất gia công chịu ảnh hưởng đồng thời bởi năng lượng xung, độ sạch của dung dịch làm việc, trạng thái dây điện cực, vật liệu và độ dày phôi, cũng như khả năng bám sát servo.
Do đó, việc chẩn đoán sự cố cần được thực hiện một cách toàn diện từ các hệ thống điện, xả, chất lỏng làm việc, di chuyển dây và cơ khí, nhằm tránh việc chỉ kiểm tra riêng tủ điều khiển. Việc bảo trì tủ điều khiển cần được tích hợp vào hệ thống chẩn đoán sự cố tổng thể của máy, thay vì quy tất cả các vấn đề gia công cho bộ điều khiển điện.
Đối với các doanh nghiệp sản xuất có nhiều thiết bị, có thể thiết lập một hệ thống quản lý đầy đủ bao gồm kiểm tra hàng ngày, kiểm tra hàng tháng, kiểm tra hàng quý và bảo trì hàng năm. Mỗi tủ điều khiển cần có hồ sơ kỹ thuật độc lập, ghi chép lại các mô hình linh kiện cốt lõi, sao lưu thông số, mã cảnh báo và nhật ký bảo trì. Khi thiết bị có độ chính xác bất thường hoặc gặp sự cố, nguồn gốc vấn đề có thể được xác định nhanh chóng, giúp rút ngắn đáng kể thời gian ngừng hoạt động để xử lý sự cố.
Ckhông bao gồm
Việc vận hành ổn định của tủ điều khiển tốc độ cao dành cho máy cắt dây WEDM là kết quả của sự phối hợp giữa chất lượng linh kiện, môi trường lắp đặt, thiết kế tản nhiệt, khả năng tương thích điện từ (EMC) và bảo trì tổng thể thiết bị. Các doanh nghiệp cần thực hiện lắp đặt và bảo vệ theo đúng yêu cầu gốc của nhà sản xuất thiết bị, loại bỏ các kết luận chung chung không dựa trên điều kiện làm việc thực tế, đồng thời xây dựng một hệ thống vận hành và bảo trì toàn diện bao gồm lắp đặt, tản nhiệt, EMC, sao lưu tham số và chẩn đoán sự cố toàn bộ máy. Chỉ khi đó, rủi ro xảy ra sự cố mới có thể được giảm thiểu hiệu quả và độ ổn định lâu dài về năng suất gia công cũng như độ chính xác mới được đảm bảo.
 Tin nóng
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13

 EN