 ×
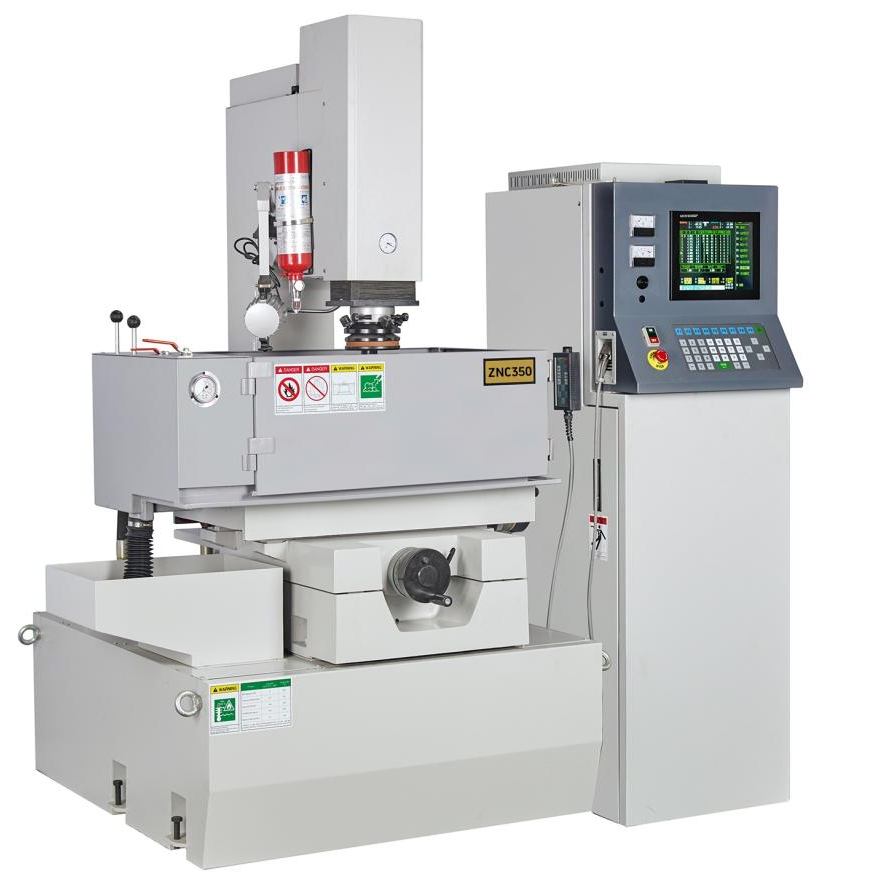
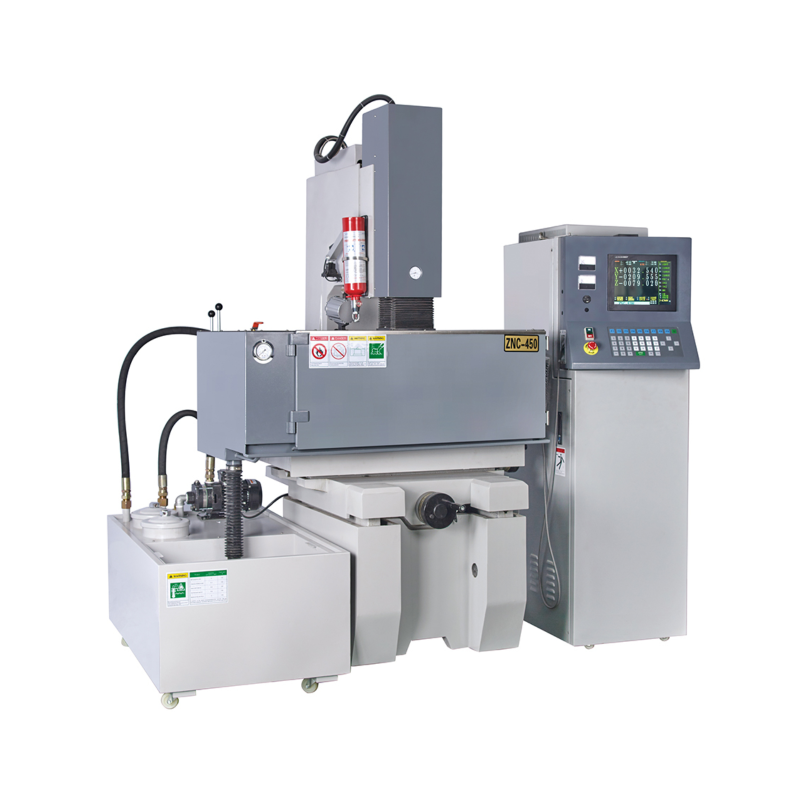
現代の高精度製造および非伝統的加工において、小径穴放電加工機(EDM:Electrical Discharge Machining。別名「ホール・ポッパー」または「微細穴放電加工機」)は極めて重要な役割を果たしています。深さのある金型へのワイヤ通し穴、射出成形用金型のベンチレーション穴、合成繊維産業におけるスピナレット、自動車システムの燃料噴射ノズル、航空宇宙分野のタービンブレードに施されるフィルム冷却穴など、あらゆる用途で、高硬度・高アスペクト比材料へのマイクロ穴加工を実現する、不可欠な基幹設備です。
小径穴放電加工機は、物理的な工具による切削に依存する従来の機械式ドリル加工とは根本的に異なります。その核となるのは、非接触式の放電浸食(Electrical Discharge Machining)です。
実際の加工中、装置は高周波パルス電源のマイナス端子を高速回転する中空管状電極(通常は真鍮または銅製)に接続し、プラス端子を加工物に接続します。CNCサーボシステムによる精密な駆動により、電極先端と加工物表面の微細な凸部との間に、常に動的な微小ギャップ(通常0.01~0.05 mm)が維持されます。
電極と加工物の間の絶縁流体がパルス電圧によって絶縁破壊されると、ギャップ内に極めて微細な火花放電チャネルが形成されます。この放電チャネル内の瞬間プラズマ温度は8,000~12,000℃に達し、その極めて高いエネルギー密度により、局所的な金属が数マイクロ秒という短時間で瞬時に溶融、あるいは気化します。
同時に、スピンドルに取り付けられた高圧ロータリーヘッドが、5~10 MPaの高圧脱イオン水(または専用の水系加工液)を中空電極管の内側から噴出させる。さらに、スピンドルによって数百~数千rpmで高速回転する電極と連動したこの洗浄作用は、放電部の冷却だけでなく、極めて狭いギャップ内に生じた溶融放電生成物を強制的に排出し、二次放電や電極の固着を防止する。
侵食加工全体のプロセスは、電気エネルギーを熱エネルギーに変換することに完全に依存しているため、工具電極とワークピースの間に物理的な接触がありません。その結果、加工中に機械的な切削力は一切発生しません。この物理的特性により、微小穴用放電加工(EDM)は、硬化鋼、カーバイド、チタン合金、ニッケル基超合金(インコネル)などの高導電性材料を、薄肉部品への機械的応力による変形やバリの発生を伴わずに、容易に貫通加工できます。
産業用微小穴製造では、微小穴用放電加工(EDM)、従来の機械式ドリル加工、および最新のレーザー加工が主な技術ルートとして用いられます。これら3つのプロセスは、加工原理、適用範囲、物理的特性のいずれにおいても明確な違いを示します。
従来の機械式ドリル加工と比較して、機械式ドリル加工は切削工具自体の硬度および剛性に大きく依存します。焼入鋼や超合金などの難加工材を加工する際には、ドリル刃が著しく摩耗したり、破損したりする場合があります。また、穴深さが増すにつれて、切屑の排出が極めて困難になり、アスペクト比(穴深さ/穴径)は20:1以内に制限されます。さらに、切削力によって薄肉ワークピースが変形しやすくなります。これに対し、小径穴用放電加工(EDM)では、材料の硬度による制約が全くなく、電気伝導性を有する材料であれば、あらゆる材質を効率的に加工できます。切削力が発生しないため、薄肉部品の加工において大きな利点があり、アダプティブ・ペックフィード(適応的間欠送り)と高圧洗浄機構の相乗効果により、標準的な産業用生産現場で確実にアスペクト比20:1~100:1を達成可能です。高性能CNC装置を用い、極限条件で加工すれば、最大で200:1まで到達します。ただし、機械式ドリル加工は、アルミニウム合金や非焼入鋼などの軟質金属に対しては、純粋な材料除去速度がより高く、熱影響部(HAZ)を一切残さない穴内面を実現できます。
レーザー穿孔と比較して、レーザー穿孔は高エネルギー密度の光ビームを用いて材料を溶融または蒸発させます。その最大の利点は、極めて高速な加工速度と、導電性・非導電性の絶縁材料(セラミックスや複合材料など)の両方を加工できる点にあります。特にピコ秒/フェムト秒といった超短パルスレーザーを用いる場合、熱影響が極めて小さいという特長もあります。一方、厚板への深穴加工では、レーザー光の集光・脱焦問題により、出口側のテーパーが大きくなったり、穴壁が真直でなくなったりする課題があります。また、装置導入コストおよび保守費用も高額です。これに対し、微小穴用放電加工(EDM)は、電極チューブによるガイド機能とアダプティブギャップ制御を活用することで、厚板貫通加工において優れた安定性とコストパフォーマンスを実現し、穴の真直性や直径の一貫性を確保できます。ただし、客観的に見て、EDMでは穴壁に微視的かつ極薄の再凝固層および微小亀裂が生じるほか、工具電極が加工中に摩耗するため、寸法補正のための補償アルゴリズムが必要となります。
小穴用放電加工機の総合性能および加工精度を評価するには、構造フレームにとどまらず、その4つの主要モジュールについて技術的に深く検討する必要があります。
高周波パルス電源およびインテリジェント適応制御システム パルス電源は装置の「心臓部」であり、加工効率、表面粗さ、電極摩耗率を直接左右します。先進的なパルス電源は、デジタル高周波放電制御を備え、短絡検出機能と高周波ペックフィード洗浄アルゴリズムを統合した適応制御を実現しています。放電ギャップ内に加工屑が堆積し、異常な電圧降下が発生した場合、制御システムは即座にパルス幅を調整したり、スピンドルを急速に後退させたりして加工屑を洗浄し、その後再び送りを開始します。これにより、ワークピースへのアーク焼けを防止します。
高圧回転スピンドルヘッド スピンドル回転ヘッドは、小径穴用放電加工機において最も重要なメカトロニクス部品です。高速回転下で5 MPaから10 MPaを超える高圧水流の衝撃に耐えながら、絶対的なシール性を維持する必要があります。さらに、回転する電極へ高周波パルス電流を安定して供給することも求められます。シール部の耐摩耗性・耐圧性および導電用カーボンブラシの接触安定性は、装置の長期連続運転の信頼性や深穴加工性能を直接左右します。
高圧脱イオン水ラインおよび精密フィルトレーションシステム 微小穴加工用放電加工機(EDM)では、主に脱イオン水を誘電体および洗浄媒体として使用します。作業液の導電率は、放電エネルギーを集中させ、放電ギャップの絶縁性を回復させる上で極めて重要です。このため、高圧給水ポンプ、脱イオン樹脂交換カラム、および多段式マイクロンフィルターを含む包括的なシステムが必要です。これにより、循環する作業液が高純度および適切な導電率を維持され、微細な加工屑による二次放電や電極チューブの詰まりを防止できます。
多軸CNC連動および自動化統合 単一の穴加工やワイヤースレッド加工など比較的単純な作業には、単軸CNC機械や手動機械で十分です。しかし、航空機エンジン用ブレードに見られる複雑なフィルムクーリング穴(複合角度穴や3次元空間配列を含む)や、複数穴を有する金型の加工には、3軸または5軸連動CNCシステムが不可欠です。さらに、自動エッジファインダー、自動工具設定機能、自動工具交換装置(ATC)、ギャップ放電モニタリングシステムなどを組み合わせることで、オペレーターによる誤りを最小限に抑え、無人運転による高精度・高再現性の生産が可能になります。
製造技術が高精度化・小型化・知能化へと進展する中、小径穴加工用放電加工機(EDM)も技術的に継続的に進化しています。マイクロメートルレベルの放電制御における画期的な進展により、穴径はさらに微細化(例:φ0.1 mm未満)が実現され、同時に再凝固層の厚さを効果的に抑制できるようになりました。また、この装置を産業用ロボットや自動搬送・自動装填システムと統合することで、従来型とは異なるこの非伝統的加工技術は、完全自動化された柔軟な製造システム(FMS)へと進化しつつあります。
非接触加工、材質の硬さに左右されない特性、および極めて高いアスペクト比を実現できる点を活かし、小径穴加工用放電加工機は、現代の製造エンジニアリングにおいて不可欠な「マイクロ穴加工の専門家」であり続けています。その放電物理現象を深く理解し、他の加工法と比較した客観的な性能評価を行い、適切な技術構成を正確に選定することが、企業が複雑形状部品の品質を確保し、製造におけるコア競争力を高めるための鍵となる基盤です。
 最新ニュース
2026-09-16
2026-09-09
2026-09-02
2026-08-26
2026-08-19
2026-08-13

 EN