
 EN



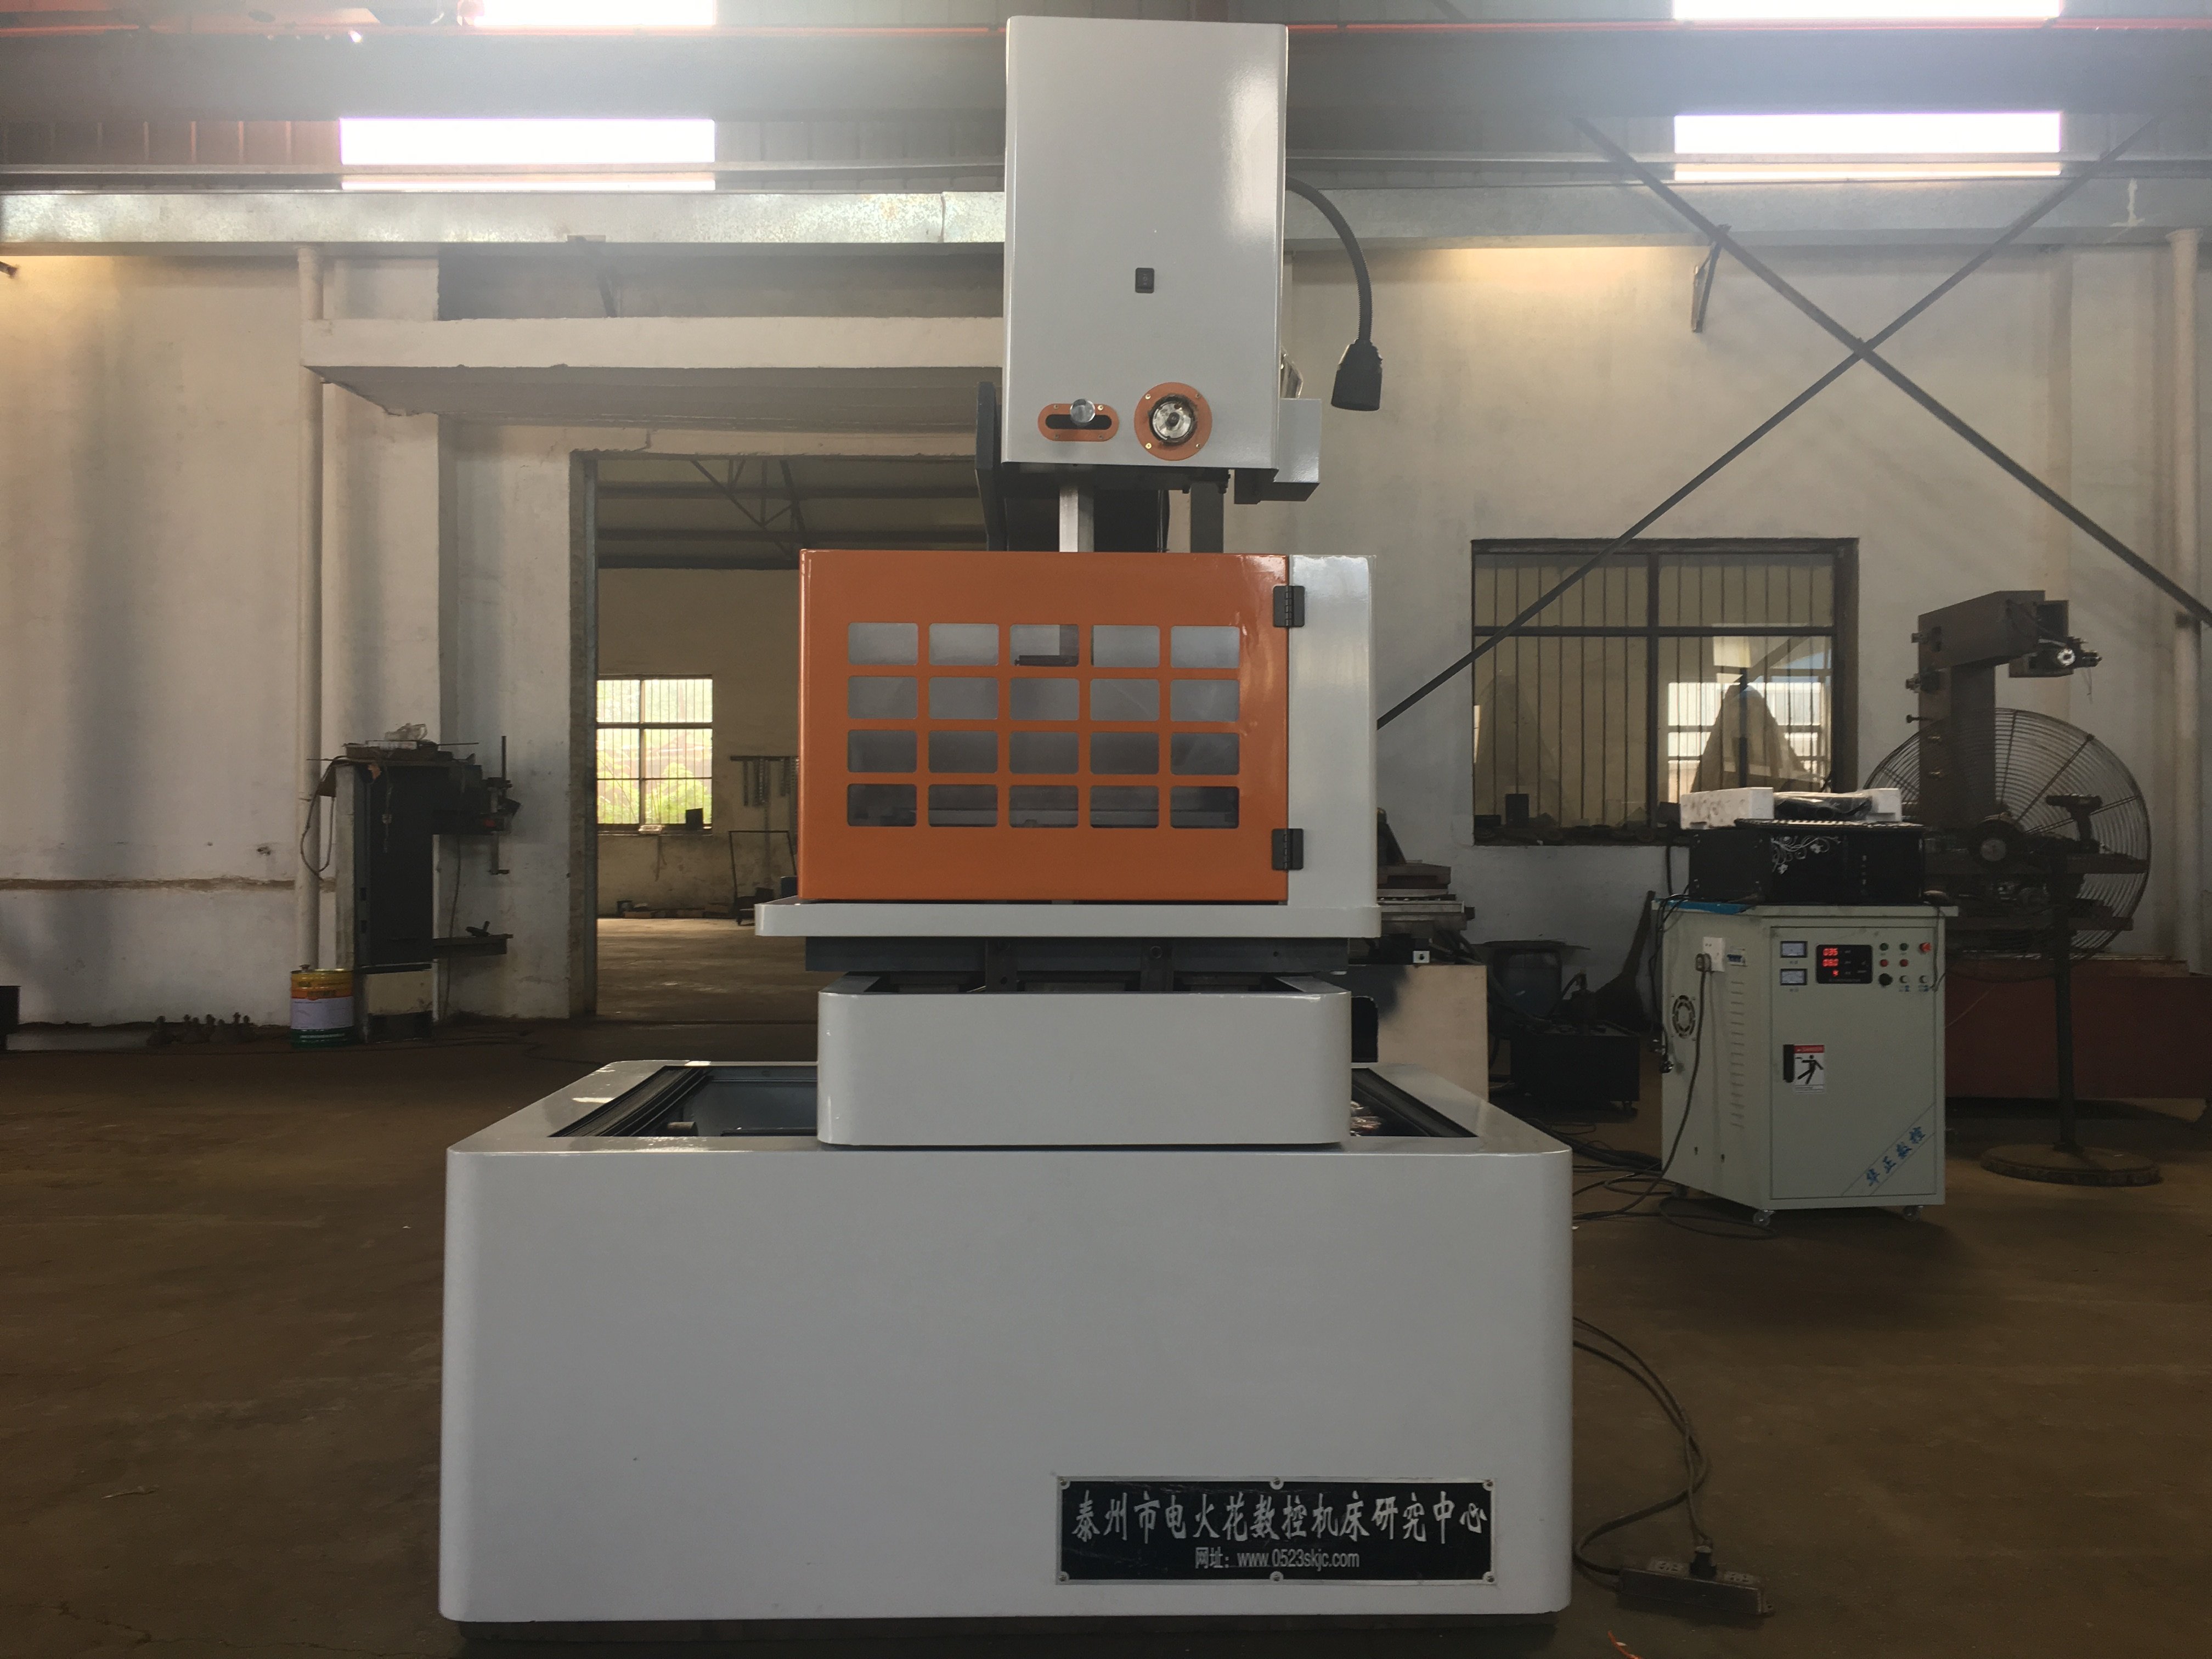
Pontos összetett kontúr tervezése
Vezeték eróziós vágóberendezés összetett profilok esetén szóba jöhetnek alkalmas vezetőképes munkadaraboknál. A vezetékelektróda egy programozott pályán mozog, miközben a vezérelt elektromos kisülések távolítják el az anyagot. Egy pontos eredmény érdekében lehetséges vágási útvonalra, megfelelő gépbeállításra és a rajz szerinti ellenőrzésre van szükség; a forma vagy tengelyek száma önmagában nem határozza meg a kész alkatrész tűréshatárait.
Kezdje azzal, hogy megadja az anyag minőségét, vastagságát, a szükséges kontúrokat, méreteket és felületi követelményeket. Foglalja magában a sarkok sugarát, a keskeny réseket, valamint – ha releváns – a felső és alsó profilokat. Vizsgálja meg, hogyan lép be a vezeték a vágásba, hogyan rögzítik a munkadarabot, és mi történik akkor, amikor egy rész leválik. A nem érintkező vágás nem bizonyítja, hogy minden geometria hozzáférhető vagy mentes a méretbeli ingadozástól.
Huzalelektródás szikrafúrási rendszerek alapvető elemei
A vezeték specifikációja és a vágási útvonal
Erősítse meg a vezetékmozgatási rendszert, az engedélyezett vezetékanyagot és -átmérőt a javasolt gép esetében. Vizsgálja át a vezeték belépési útvonalát és az esetleg szükséges kezdőlyukat belső profil esetén. Egy ingamozgásos vezetékrendszert nem szabad egyirányú friss vezetékrendszerként leírni, és az automatikus fűzést nem szabad kizárólag a CNC-vezérlés alapján feltételezni.
Válassza ki a gép engedélyezett műszaki adatain belül elérhető vezetéket, és értékelje azt a megkövetelt anyagon, vastagságon és kontúron. A vezeték összetétele, egy bevonat vagy egy feszítési beállítás önmagában nem határozza meg a elérhető méreteket vagy felületminőséget. Tartsa meg a kiválasztott vezetéket és vágási feltételeket a képviselő alkatrész ellenőrzési jegyzékében.
Munkafolyadék és öblítés
Erősítse meg a megadott munkafolyadékot, szűrési és karbantartási követelményeket a tényleges berendezéshez. Vizsgálja át a kontúr és a rögzítőelem körüli lemosáshoz szükséges hozzáférést. Ne alkalmazza minden vezetékes szikraforgácsolási (wire EDM) tervezésre a desztillált víz specifikációját vagy egy olajalapú rendszer követelményeit.
Ha áramlási, nyomási, hőmérsékleti vagy folyadékállapot-szabályozás érhető el, azonosítsa, mit mérnek és állítanak be. Kövesse a gép kezelési utasításait a megfelelő körülmények fenntartásához. Ezek a funkciók támogathatják a javasolt folyamatot a hatáskörükön belül, de nem garantálják a kontúr pontosságát vagy a folyamatos vágást.
Pontossági Szabályozás és Mozgásrendszerek
Programreferenciapont és pozicionálás
Készítse elő a CNC-pályát a szükséges geometriából, és ellenőrizze a referenciapontot, a rögzítőberendezést és a gépbeállításokat. Igazolja, hogyan veszi figyelembe a program a vezeték méretét és a javasolt kisülési rés engedélyezett értékét. Tartsa külön a parancsfelbontást, a pozicionálási pontosságot, az ismételhetőséget és a vágott alkatrész méreteit; egy pozicionálási specifikáció nem jelenti azt, hogy minden vágott jellemző megfelel a rajznak.
Amennyiben adaptív kisülési vagy folyamatvezérlési rendszer érhető el, ellenőrizze a bemeneteit, a megengedett beállításokat és az üzemelési határokat. A megmunkálási feltételek kiválasztása vagy beállítása nem azonos azzal, ha a rendszer automatikusan azonosítja minden anyagfajtát vagy méri a kész alkatrész kontúrját. Az alkatrészt az egyeztetett méreti és felületi követelmények szerint kell ellenőrizni.
Tengelykonfiguráció és lejtés
Szögmetszések esetén azonosítsa a ténylegesen szabályozott tengelyeket, a vezetőrendszer elrendezését és a megkövetelt munkadarab-magasságnál érvényes lejtési határokat. Ha a felső és az alsó kontúr eltér egymástól, vizsgálja át mindkét profilhoz tartozó mozgást és a javasolt mozgási pályát együttesen. A tengelyek száma nem írja le, hogy mely mozgások végezhetők el egyszerre, illetve hogy milyen összetett alakzatok gyárthatók le.
Ellenőrizze az útvonalon keresztül a mozgási távolságot, a befogók szabad helyét, a vezetékek hozzáférését és a munkadarab támasztását. Ha hőmérséklet-szabályozás vagy -kiegyenlítés érhető el, ellenőrizze annak hatáskörét és a szükséges környezeti feltételeket. Értékelje a teljes kontúrt, ne tekintse a merevséget vagy a kiegyenlítést hosszú idejű, állandó pontosság garanciájának.
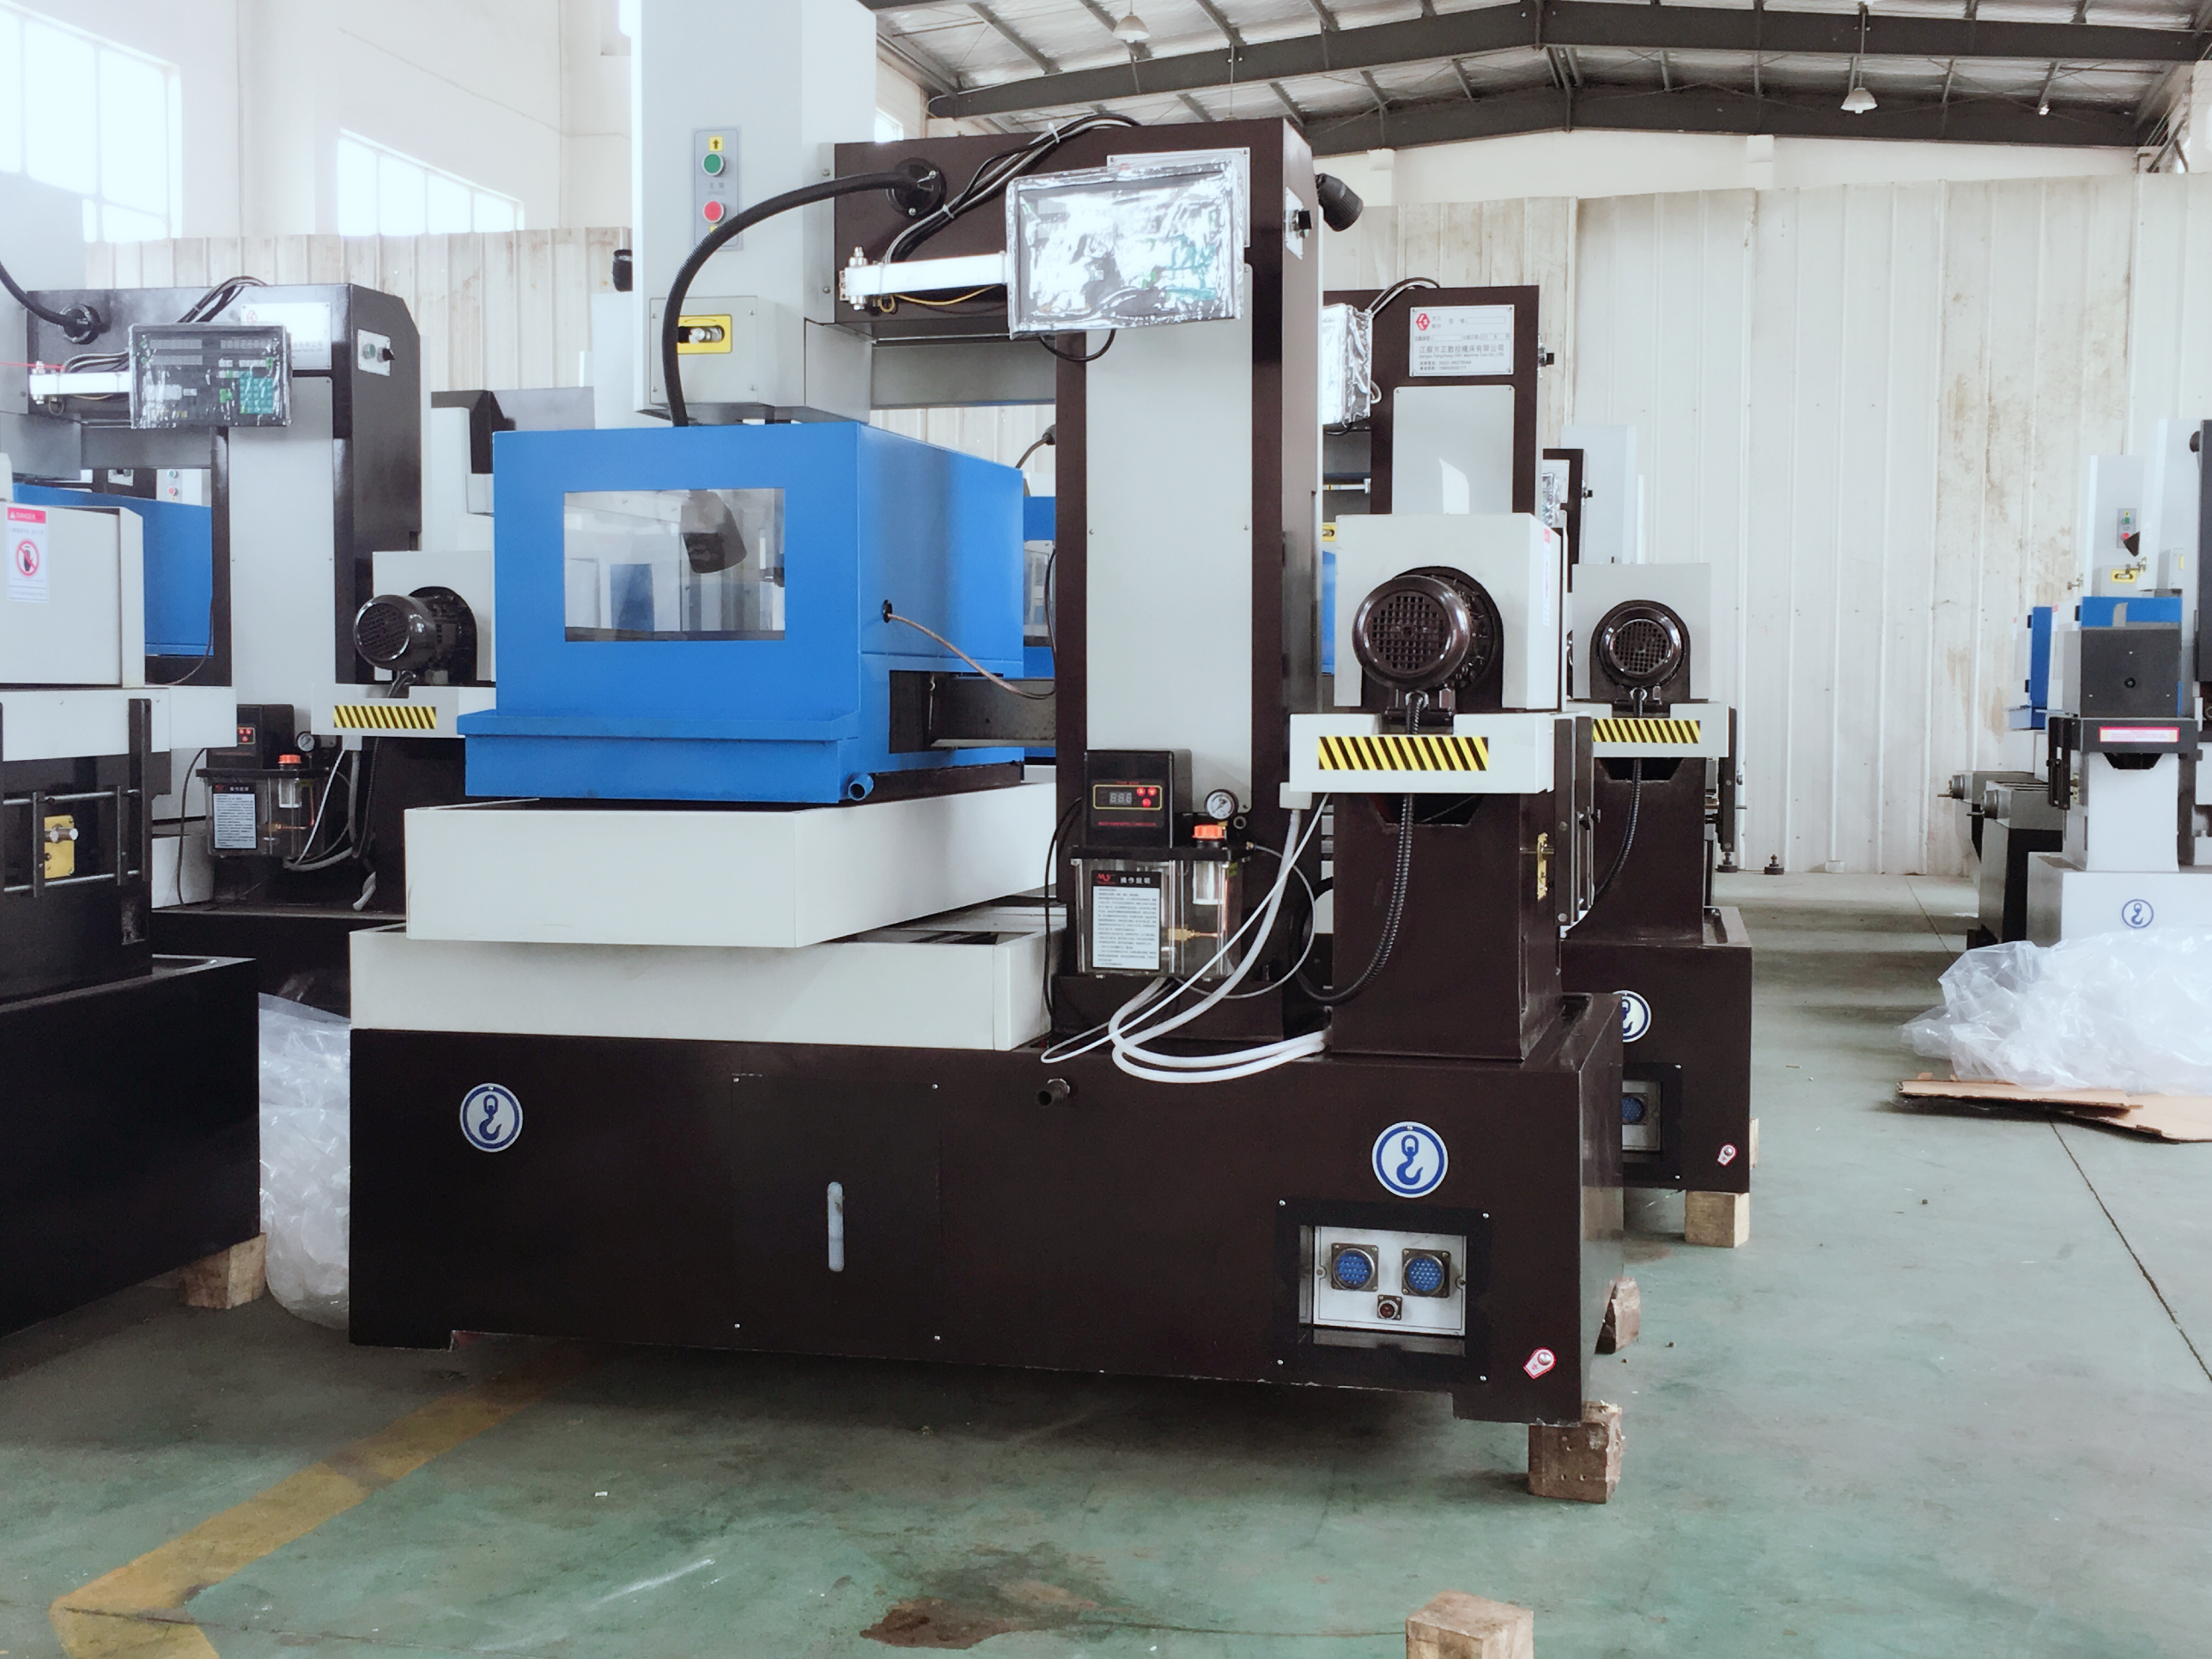
Felületminőség és pontosság ellenőrzése
Vágási menetek és alkatrész elfogadása
Válassza ki a vágási meneteket és a leürítési beállításokat a gép által támogatott folyamat keretein belül a feladathoz. A méreti tűrés, a felületi érdesség és a felületi integritás különálló elfogadási követelmények. Egy simának tűnő vágás vagy egyedül az érdesség értéke nem igazolja az alkatrész pontosságát vagy megfelelőségét.
Bármely javasolt sebesség- vagy felületminőség-javítás összehasonlítása a megadott feltételek mellett: anyag, vastagság, drót, kontúr, vágási menetek száma, beállítások és mérési módszer. A megfelelő megmunkálási útvonalat a szükséges utómegmunkálás is tartalmazza. A megfelelő egyensúly a rajz és az elfogadási kritériumok alapján határozható meg, nem pedig univerzálisan a legjobb felületminőség vagy vágási sebesség alapján.
Menetkészítés és helyreállítási feltételek
Ha automatikus menetkészítést vagy újratöltést javasolnak, erősítsék meg a támogatott kezdőlyukat, drótpályát és munkadarab-feltételeket. Tervezzék meg, hogyan kezelik a megszakításokat és a leválasztott magokat a berendezés utasításai szerint. Egy bemutatott menetkészítési ciklus nem bizonyítja, hogy minden összetett profil zavarmentesen, operátori beavatkozás nélkül futtatható.
A dróttörés vagy más megszakítás után kövessék az engedélyezett helyreállítási eljárást. Ellenőrizzék a újraindítási területet és a befejezett alkatrészt az elfogadás előtt. A folyamatszabályozás és paraméter-ellenőrzés nem zárja ki a hibák lehetőségét, és nem helyettesíti a vágott méretek és felület ellenőrzését.
Gyakran Ismételt Kérdések
Mekkora a drótsüvítő berendezésekkel elérhető maximális vágási pontosság?
Nincs egyetlen, minden gépre és alkatrészekre érvényes vágási pontossági érték. A pozícionálási pontosság a gép mozgását írja le; az elkészült alkatrész pontosságát a vágott geometrián kell ellenőrizni, a felületi érdesség pedig külön felületi mérési paraméter. Adja meg a szükséges tűrést, az anyagot, a vastagságot és a kontúrt, majd erősítse meg a javasolt konfigurációt, folyamatot és ellenőrzési módszert. A karbantartási és környezeti feltételek továbbra is lényegesek.
Hogyan kezeli a huzalelektromos szikrafúró berendezés a különböző anyagfajtákat?
Az elektromos vezetőképesség csak kezdeti szűrőfeltétel, nem garantálja, hogy minden anyag ugyanolyan eredménnyel vágódik. Erősítse meg az anyag minőségét, hőkezelési állapotát, vastagságát és a szükséges geometriát. Használjon megfelelő drótot, folyadékot és vágási feltételeket a tényleges gépen; a vágási idő, a felületminőség és a méreti eredmények a feladattól függenek, és külön kell őket értékelni.
Milyen karbantartási igényei vannak a huzalelektromos szikrafúró berendezésnek?
Kövesse a gép karbantartási utasításait a vezetékkezelő alkatrészek, a munkafolyadék, a szűrés, a vezetők és a mozgási rendszer ellenőrzésére vonatkozóan. Bármilyen szükséges kalibrációhoz vagy beállításhoz szakképzett szervizt használjon. Ha állapotfigyelés érhető el, ellenőrizze annak jeleit és válaszait; egy emlékeztető vagy figyelő kijelző nem szolgál bizonyítékként az előrejelző karbantartásról vagy minden váratlan leállás elleni védelemről.
