
 EN



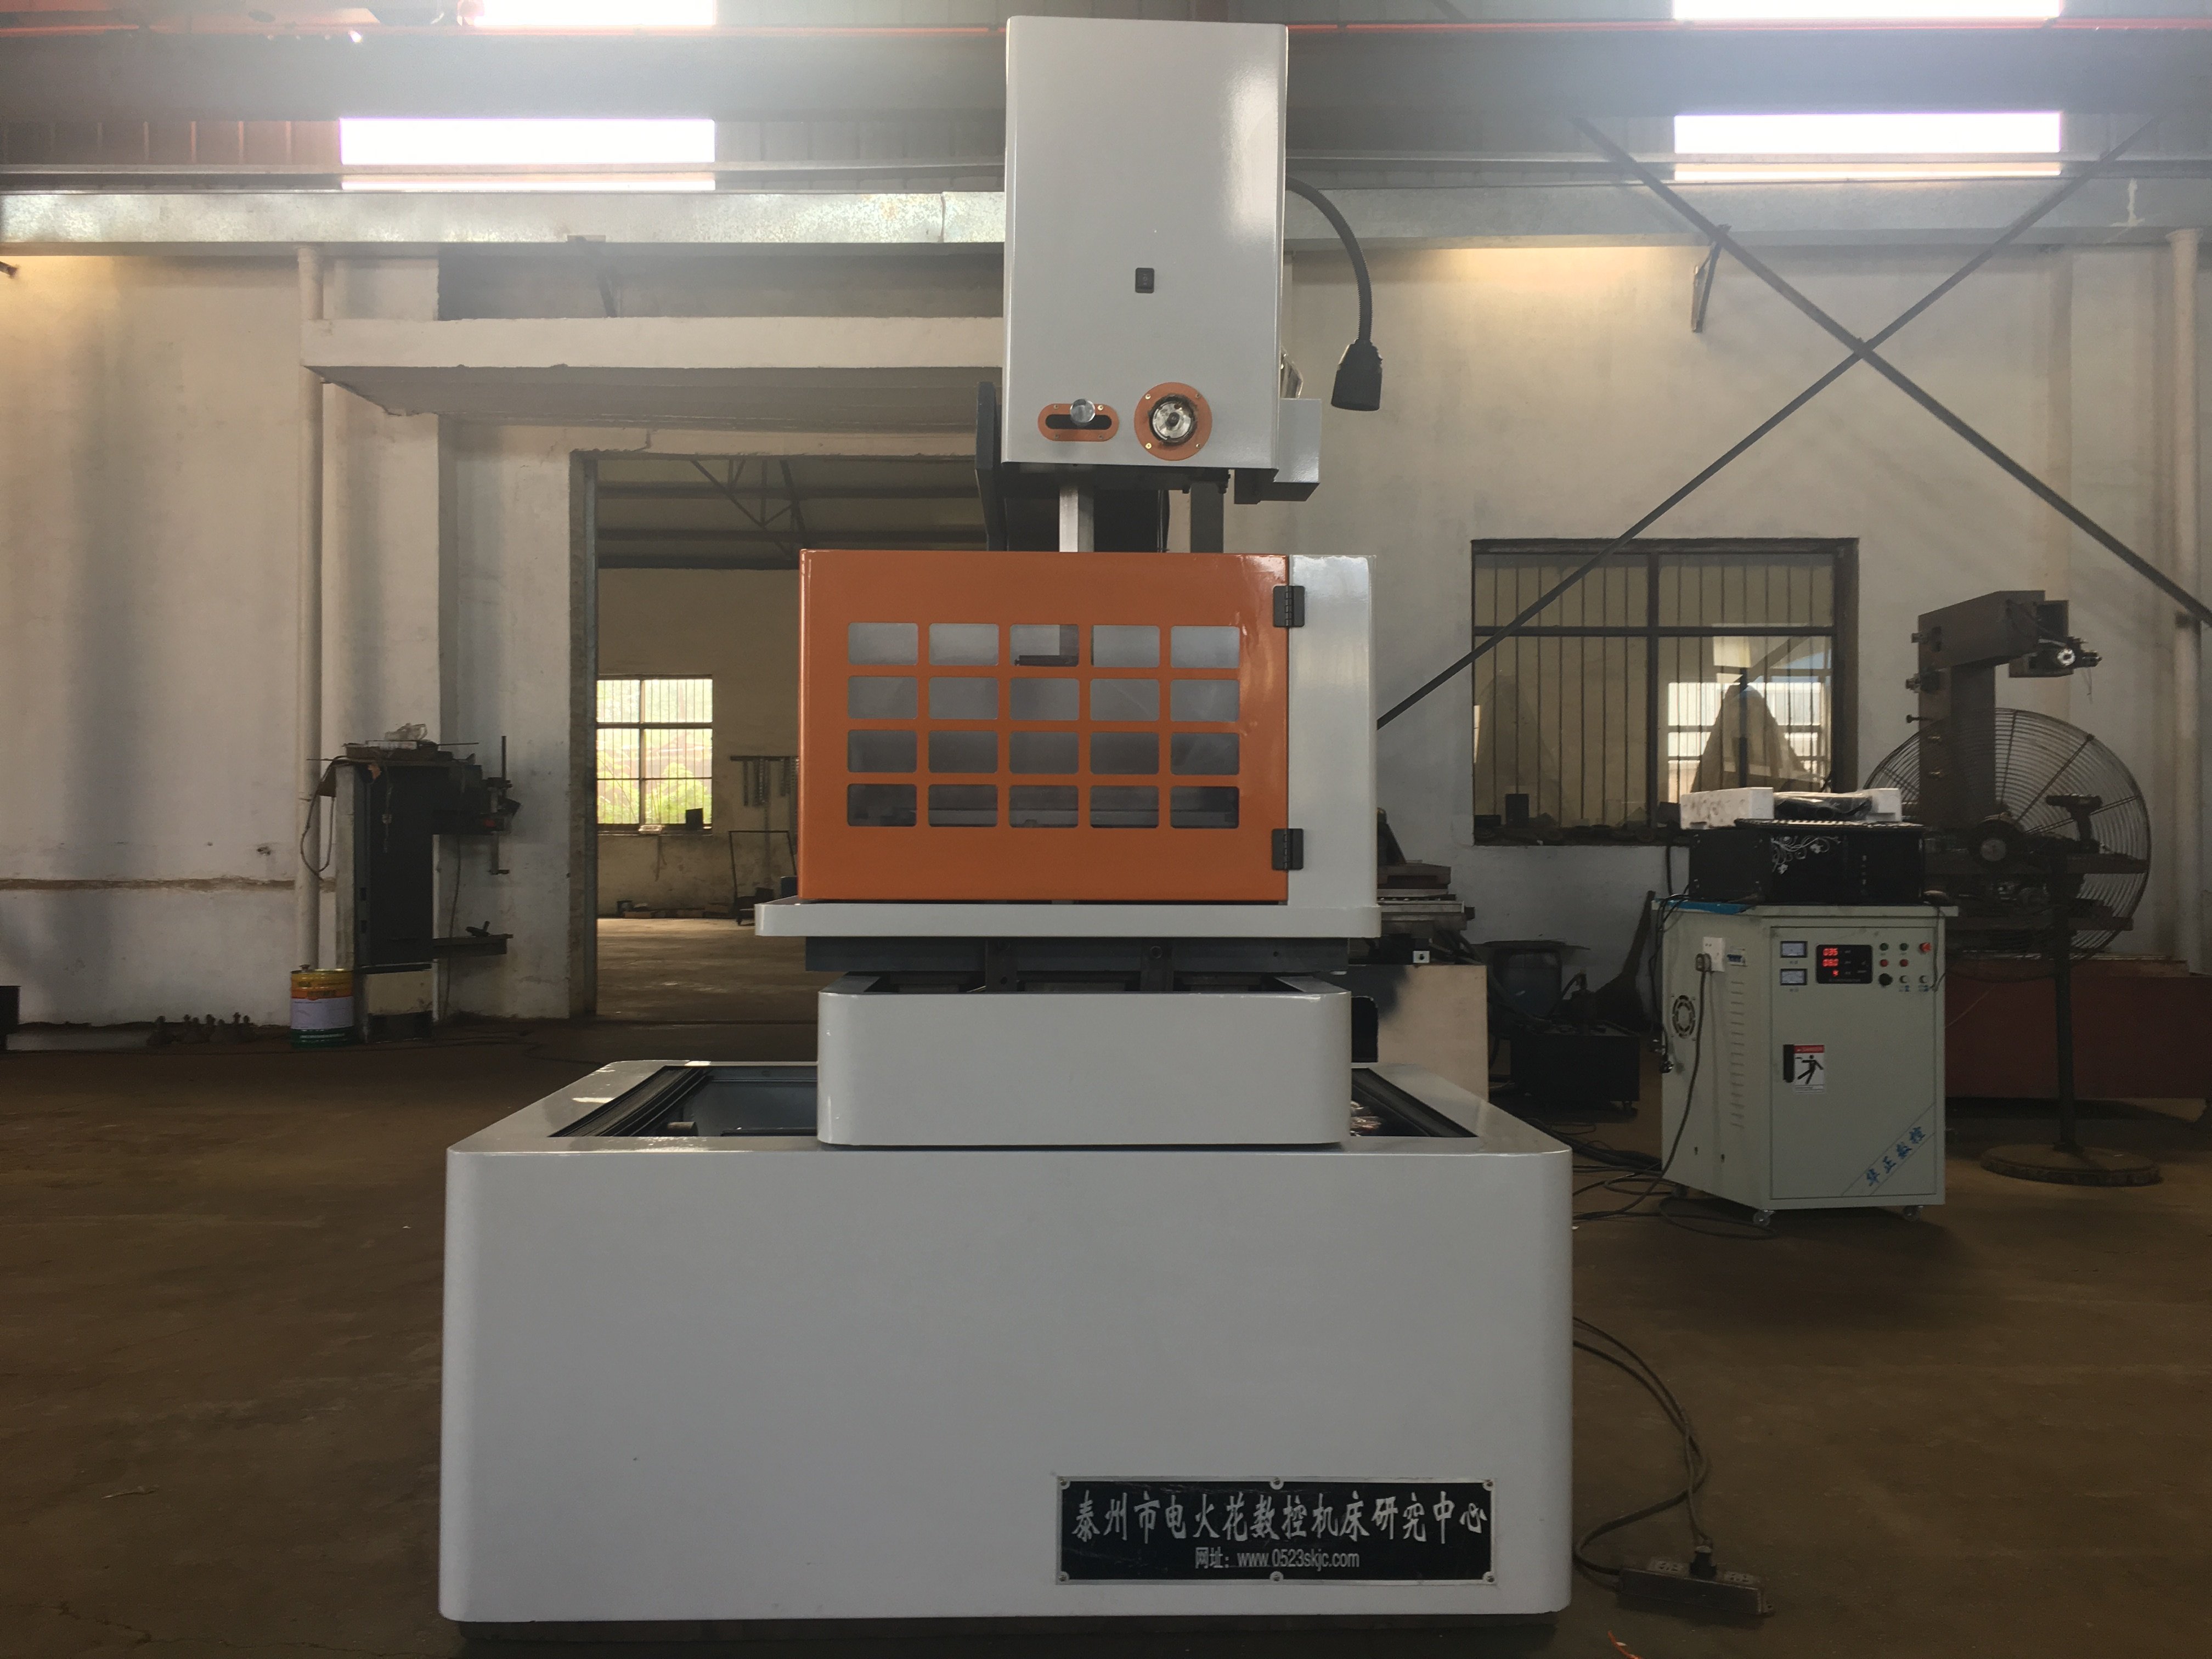
Planlegging av en nøyaktig kompleks profil
Tråd edm-utstyr kan vurderes for komplekse profiler i egnet ledende verktøystykke. Trådelektroden følger en programmert bane mens kontrollerte elektriske utladninger fjerner materiale. Et nøyaktig resultat krever en gjennomførbar skjærebane, en egnet maskinkonfigurasjon og inspeksjon mot tegningen; formen eller antallet akser alene fastslår ikke toleransen for ferdigdelen.
Start med å spesifisere materialkvalitet, tykkelse, nødvendige profiler, mål og overflatekrav. Inkluder hjørneradier, smale spalter og topp- og bunnprofiler der det er relevant. Gjennomgå hvordan tråden kommer inn i skjæret, hvordan delen holdes på plass og hva som skjer når en del løsner seg. Ikke-kontakt-skjæring er ikke et bevis på at all geometri er tilgjengelig eller fri for dimensjonale variasjoner.
Kjernekomponenter i trådspåringsystemer
Trådspesifikasjon og skjærebane
Bekreft wiresystemet for bevegelse, godkjent wiremateriale og -diameter for den foreslåtte maskinen. Gjennomgå veien som wiren føres inn på og eventuelle nødvendige starthull for en indre profil. Et svingende wireanordningssystem skal ikke beskrives som et enkeltriktet fersk-wiresystem, og automatisk tråding skal ikke antas utelukkende basert på CNC-styring.
Velg wire innenfor maskinens tillatte spesifikasjoner og vurder den på det nødvendige materialet, tykkelsen og konturen. Wirens sammensetning, en belægning eller en spenninnstilling etablerer ikke i seg selv de oppnåelige målene eller overflatekvaliteten. Behold den valgte wiren og skjærevilkårene sammen med inspeksjonsprotokollen for representativt del.
Arbeidsvæske og spyling
Bekreft den angitte arbeidsvæsken, filtreringskravene og vedlikeholdsbehovene for den faktiske utstyret. Gjennomgå tilgangen til skylling rundt konturen og festet. Overfør ikke krav til avionisert vann eller et oljebasert system til alle wire-EDM-konstruksjoner.
Hvis strømning, trykk, temperatur eller væskeforholdskontroll tilbys, identifiser hva som måles og justeres. Følg maskinens instruksjoner for å opprettholde passende forhold. Disse funksjonene kan støtte den foreslåtte prosessen innenfor sitt område, men garanterer ikke nøyaktigheten til konturen eller uavbrutt skjæring.
Presisjonskontroll og bevegelsessystemer
Programmer referansepunkt og posisjonering
Forbered CNC-stien fra den nødvendige geometrien og verifiser referansepunktet, festetilstanden og maskininnstillingene. Bekreft hvordan programmet tar høyde for trådstørrelsen og den foreslåtte utladningsgap-tillatelsen. Hold kommandoresolusjon, posisjonsnøyaktighet, gjentagbarhet og dimensjoner på skåret del adskilt; en spesifikasjon for posisjonering innebærer ikke at hver skåret detalj oppfyller tegningen.
Hvor tilpasset utladning eller prosesskontroll er levert, bekreft inngangene, tillatte justeringer og driftsgrenser. Å velge eller justere bearbeidingsforhold er ikke det samme som å automatisk identifisere alle materialer eller måle den ferdige konturen. Insperer delen ved hjelp av de avtalte dimensjonelle og overflatekriteriene.
Akselkonfigurasjon og konisitet
For vinklede skjæringer, identifiser de faktiske styrte akslene, veiledningsanordningen og konisitetsgrensene ved den nødvendige arbeidsstykkets høyde. Hvis øvre og nedre konturer avviker, gjennomgå begge profilene og den foreslåtte bevegelsen sammen. Et akselantall er ikke en beskrivelse av hvilke bevegelser som kan utføres samtidig eller hvilke komplekse former som kan fullføres.
Sjekk bevegelsesområde, festeavklaring, tilgang til kabler og støtte for arbeidsstykket gjennom hele banen. Hvor det finnes temperaturkontroll eller kompensasjon, bekreft omfanget og de nødvendige miljøforholdene. Vurder den ferdige konturen i stedet for å behandle stivhet eller kompensasjon som en garanti for konstant nøyaktighet over en lang produksjonsperiode.
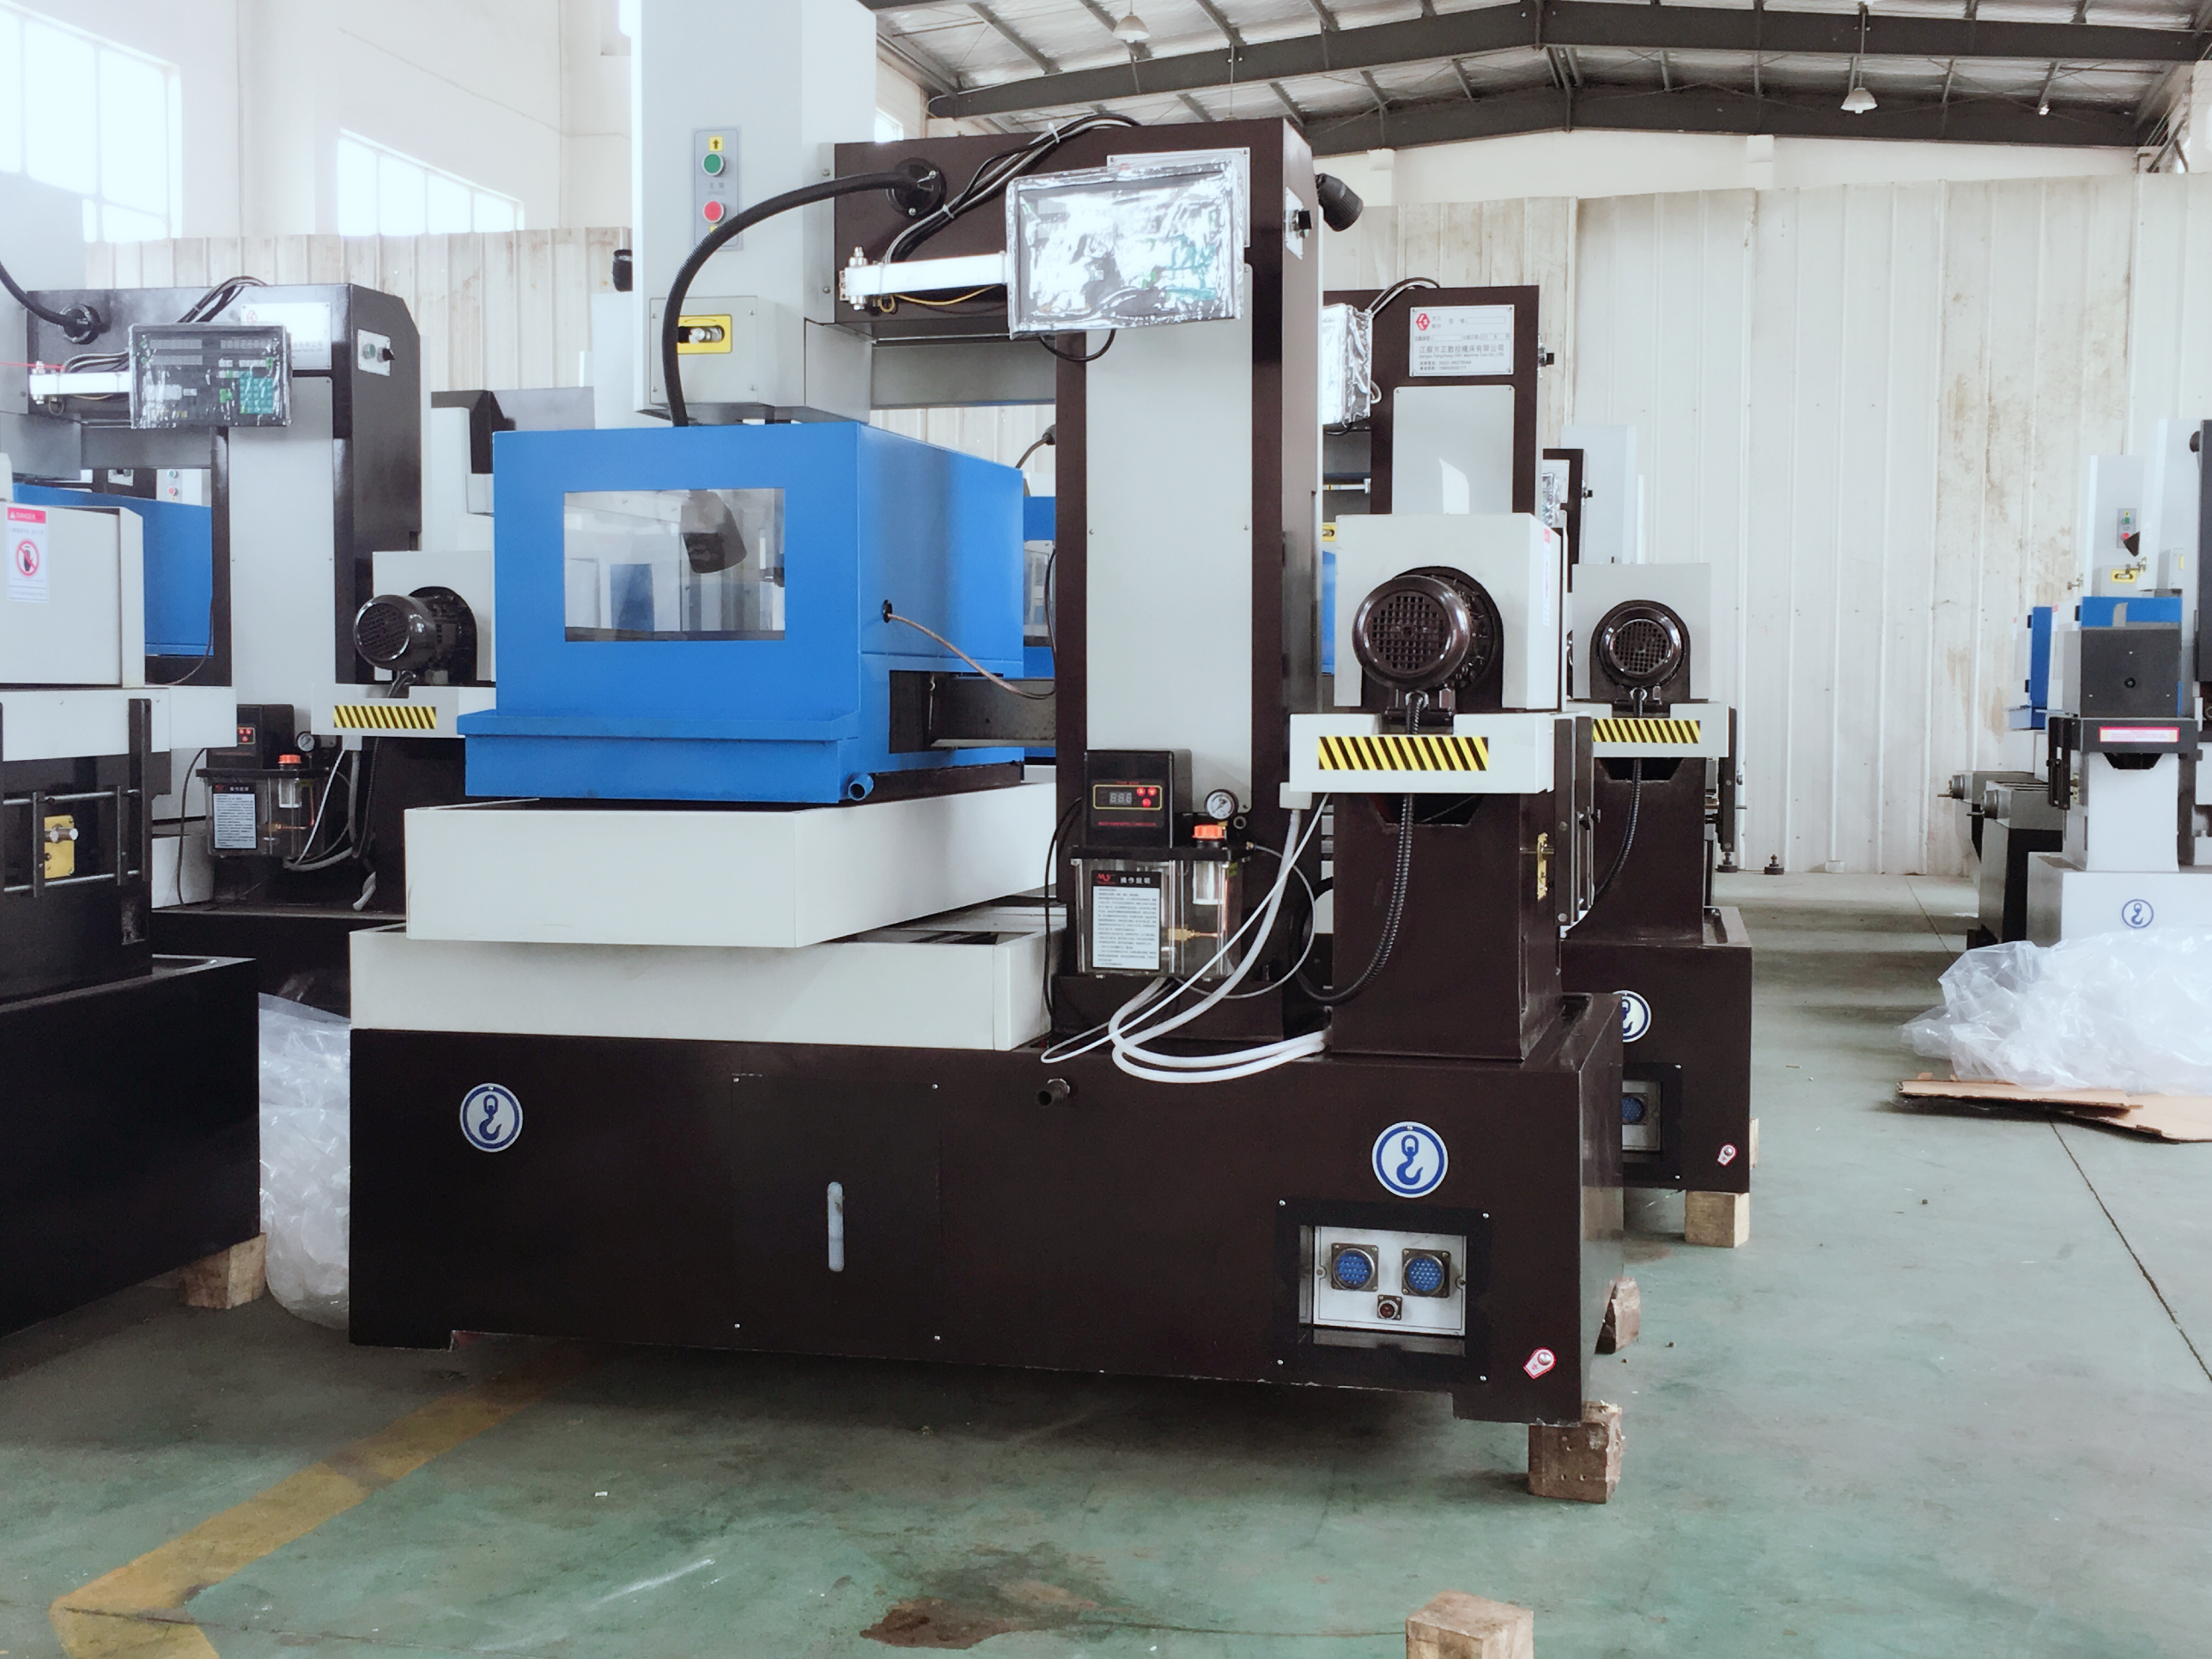
Overflatekvalitet og nøyaktighetsverifikasjon
Skjærepas og godkjennelse av deler
Velg skjærepas og utløsningsinnstillinger innenfor maskinens støttede prosess for oppgaven. Dimensjonstoleranse, ruhet og overflateintegritet er separate godkjenningskrav. En glatt utseende på et skjær eller en enkelt ruhetsverdi bekrefter ikke nøyaktigheten eller egnetheten til delen.
Sammenlign alle foreslåtte forbedringer av hastighet eller overflatekvalitet under angitte betingelser: materiale, tykkelse, tråd, kontur, skjæringsslag og innstillinger samt målemetode. Inkluder nødvendig etterbehandling i fremgangsmåten. Den passende balansen avhenger av tegningen og godkjenningskriteriene, ikke av en universell beste overflatekvalitet eller skjærehastighet.
Gjenngang og gjenopprettingsbetingelser
Hvis automatisk gjenngang eller gjenstart av tråden foreslås, bekreft de støttede betingelsene for starthull, trådbane og verkstykke. Planlegg hvordan avbrytelser og adskilte kjerner håndteres i henhold til utstyrets instruksjoner. En demonstrert gjenngangssyklus er ikke bevis på at alle komplekse profiler kan kjøres uten operatørinngrep.
Følg den godkjente gjenopprettingsprosedyren etter trådbrudd eller annen avbrytelse. Kontroller området der skjæringen gjenopptas og det ferdige delen før godkjenning. Overvåking og parameterkontroll eliminerer ikke muligheten for feil og erstatter ikke inspeksjon av skåret dimensjon og overflate.
Ofte stilte spørsmål
Hva er den maksimale skjæreprosisionen som kan oppnås med tråd-EDM-utstyr?
Det finnes ingen enkelt verdi for skjærenøyaktighet som gjelder for hver maskin og hver del. Posisjonsnøyaktighet beskriver maskinens bevegelse; nøyaktigheten til den ferdige delen må sjekkes på den skårede geometrien, og ruhet er et separat overflatemål. Angi den nødvendige toleransen, materialet, tykkelsen og konturen, deretter bekreft den foreslåtte konfigurasjonen, prosessen og inspeksjonsmetoden. Vedlikehold og miljøforhold er fortsatt relevante.
Hvordan håndterer trådspenningsskæring (wire EDM) utstyr ulike materialtyper?
Elektrisk ledningsevne er et innledende screeningkriterium, ikke en garanti for at alle materialer kan skjæres med samme resultat. Bekreft materialekvaliteten, varmebehandlingsstatusen, tykkelsen og den nødvendige geometrien. Bruk passende tråd, væske og skjæreparametere for den aktuelle maskinen; skjæretid, overflatekvalitet og dimensjonelle resultater avhenger av oppgaven og bør vurderes separat.
Hvilke vedlikeholdsbehov er nødvendige for trådspenningsskæring (wire EDM) utstyr?
Følg maskinens vedlikeholdsinstruksjoner for deler som håndterer ledninger, arbeidsvæske, filtrering, veiledere og bevegelsessystemsjekker. Bruk kvalifisert service for eventuell kalibrering eller justering. Hvis tilstandsovervåking er tilgjengelig, bekreft dens signaler og respons; en påminnelse eller overvåkingsdisplay er ikke et bevis på prediktiv vedlikehold eller beskyttelse mot alle uventede stopp.
