
 EN



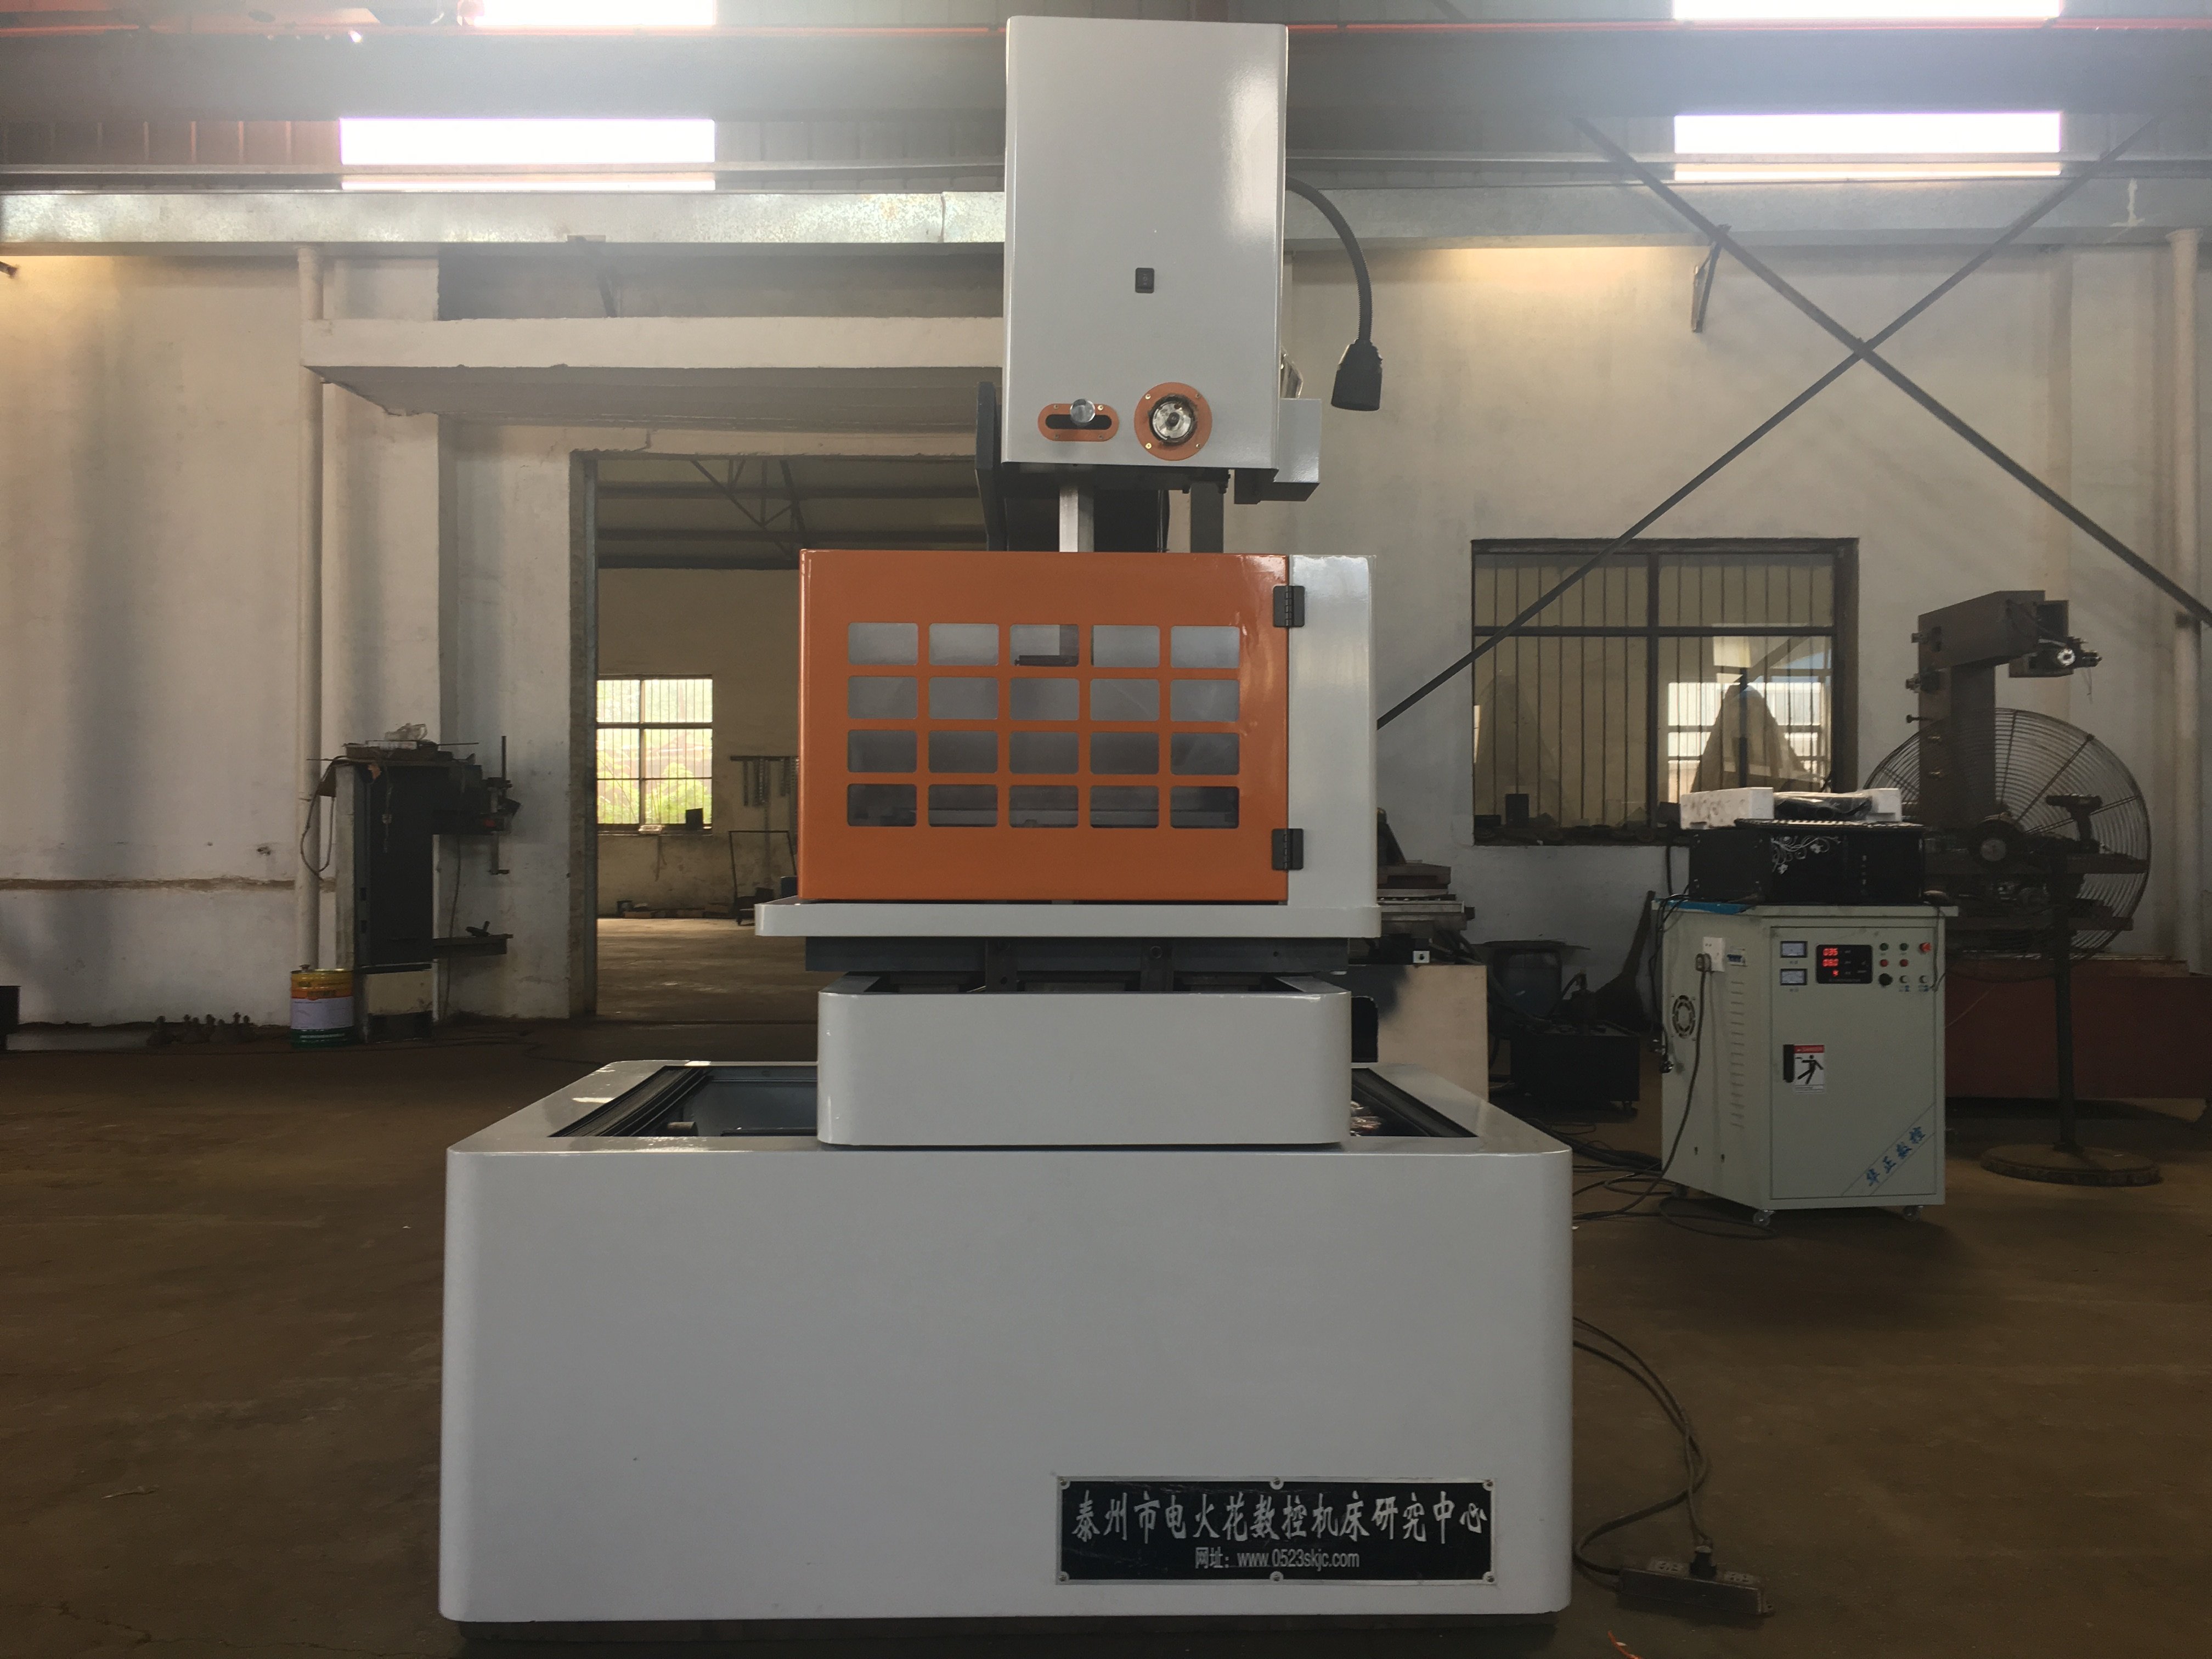
Pianificare un contorno complesso con precisione
Attrezzatura edm a filo può essere presa in considerazione per profili complessi su pezzi conduttivi adatti. L’elettrodo filiforme segue un percorso programmato mentre le scariche elettriche controllate asportano materiale. Un risultato preciso richiede un percorso di taglio fattibile, una configurazione adeguata della macchina e un controllo conforme al disegno; la sola forma o il numero di assi non determinano la tolleranza finale del pezzo.
Inizia specificando la qualità del materiale, lo spessore, i contorni richiesti, le dimensioni e i requisiti superficiali. Includi i raggi d’angolo, le fessure strette e i profili superiore e inferiore, ove rilevanti. Esamina come il filo entra nel taglio, come viene fissato il pezzo e cosa accade quando una sezione si stacca. Il taglio senza contatto non garantisce che ogni geometria sia accessibile né che sia esente da variazioni dimensionali.
Componenti principali dei sistemi a filo EDM
Specifiche del filo e percorso di taglio
Confermare il sistema di movimento del filo, il materiale e il diametro del filo approvati per la macchina proposta. Esaminare il percorso di ingresso del filo e qualsiasi foro di partenza richiesto per un profilo interno. Un sistema a filo alternato non deve essere descritto come un sistema a filo fresco monodirezionale, e la filatura automatica non deve essere data per scontata soltanto sulla base del controllo CNC.
Scegliere il filo entro le specifiche consentite dalla macchina e valutarlo sul materiale, lo spessore e il contorno richiesti. La composizione del filo, un rivestimento o un valore di tensione non determinano di per sé le dimensioni ottenibili né la finitura superficiale. Conservare il filo selezionato e le condizioni di taglio insieme al verbale di ispezione del pezzo rappresentativo.
Fluido di lavoro e spurgo
Confermare il fluido di lavoro specificato, i requisiti di filtrazione e manutenzione per l’effettiva attrezzatura. Esaminare l’accessibilità per il lavaggio intorno al contorno e al dispositivo di fissaggio. Non trasferire una specifica per acqua deionizzata o i requisiti di un sistema a base d’olio a ogni progetto di macchina a filo EDM.
Se è previsto il controllo di flusso, pressione, temperatura o condizioni del fluido, identificare quali parametri vengono misurati e regolati. Seguire le istruzioni della macchina per mantenere condizioni adeguate. Queste funzioni possono supportare il processo proposto entro i loro limiti, ma non garantiscono l’accuratezza del contorno né un taglio continuo.
Sistemi di Controllo e Movimento di Precisione
Datum di programmazione e posizionamento
Preparare il percorso CNC sulla base della geometria richiesta e verificare il datum, il sistema di fissaggio e le impostazioni della macchina. Confermare in che modo il programma tiene conto del diametro del filo e della tolleranza prevista per il gap di scarica. Tenere distinti la risoluzione dei comandi, l’accuratezza di posizionamento, la ripetibilità e le dimensioni del pezzo tagliato; una specifica di posizionamento non implica che ogni caratteristica tagliata rispetti il disegno.
Qualora siano forniti sistemi di scarica adattiva o di controllo del processo, confermare gli ingressi, le regolazioni consentite e i limiti operativi. La selezione o la regolazione delle condizioni di lavorazione non equivale all’identificazione automatica di ogni materiale né alla misurazione del profilo finale. Ispezionare il pezzo utilizzando i criteri dimensionali e superficiali concordati.
Configurazione degli assi e conicità
Per tagli angolari, identificare gli assi effettivamente controllati, la disposizione delle guide e i limiti di conicità all’altezza richiesta del pezzo in lavorazione. Se i profili superiore e inferiore differiscono, esaminare entrambi i profili e il movimento proposto nel loro insieme. Il numero di assi non descrive quali movimenti possono operare simultaneamente né quali forme complesse possono essere realizzate.
Verificare il percorso di lavoro, lo spazio disponibile per i dispositivi di fissaggio, l’accesso ai cavi e il supporto del pezzo in lavorazione lungo tutto il tragitto. Qualora sia disponibile il controllo o la compensazione della temperatura, confermarne la portata e le condizioni ambientali richieste. Valutare il contorno completato, anziché considerare la rigidità o la compensazione come garanzia di accuratezza costante durante un lungo ciclo di produzione.
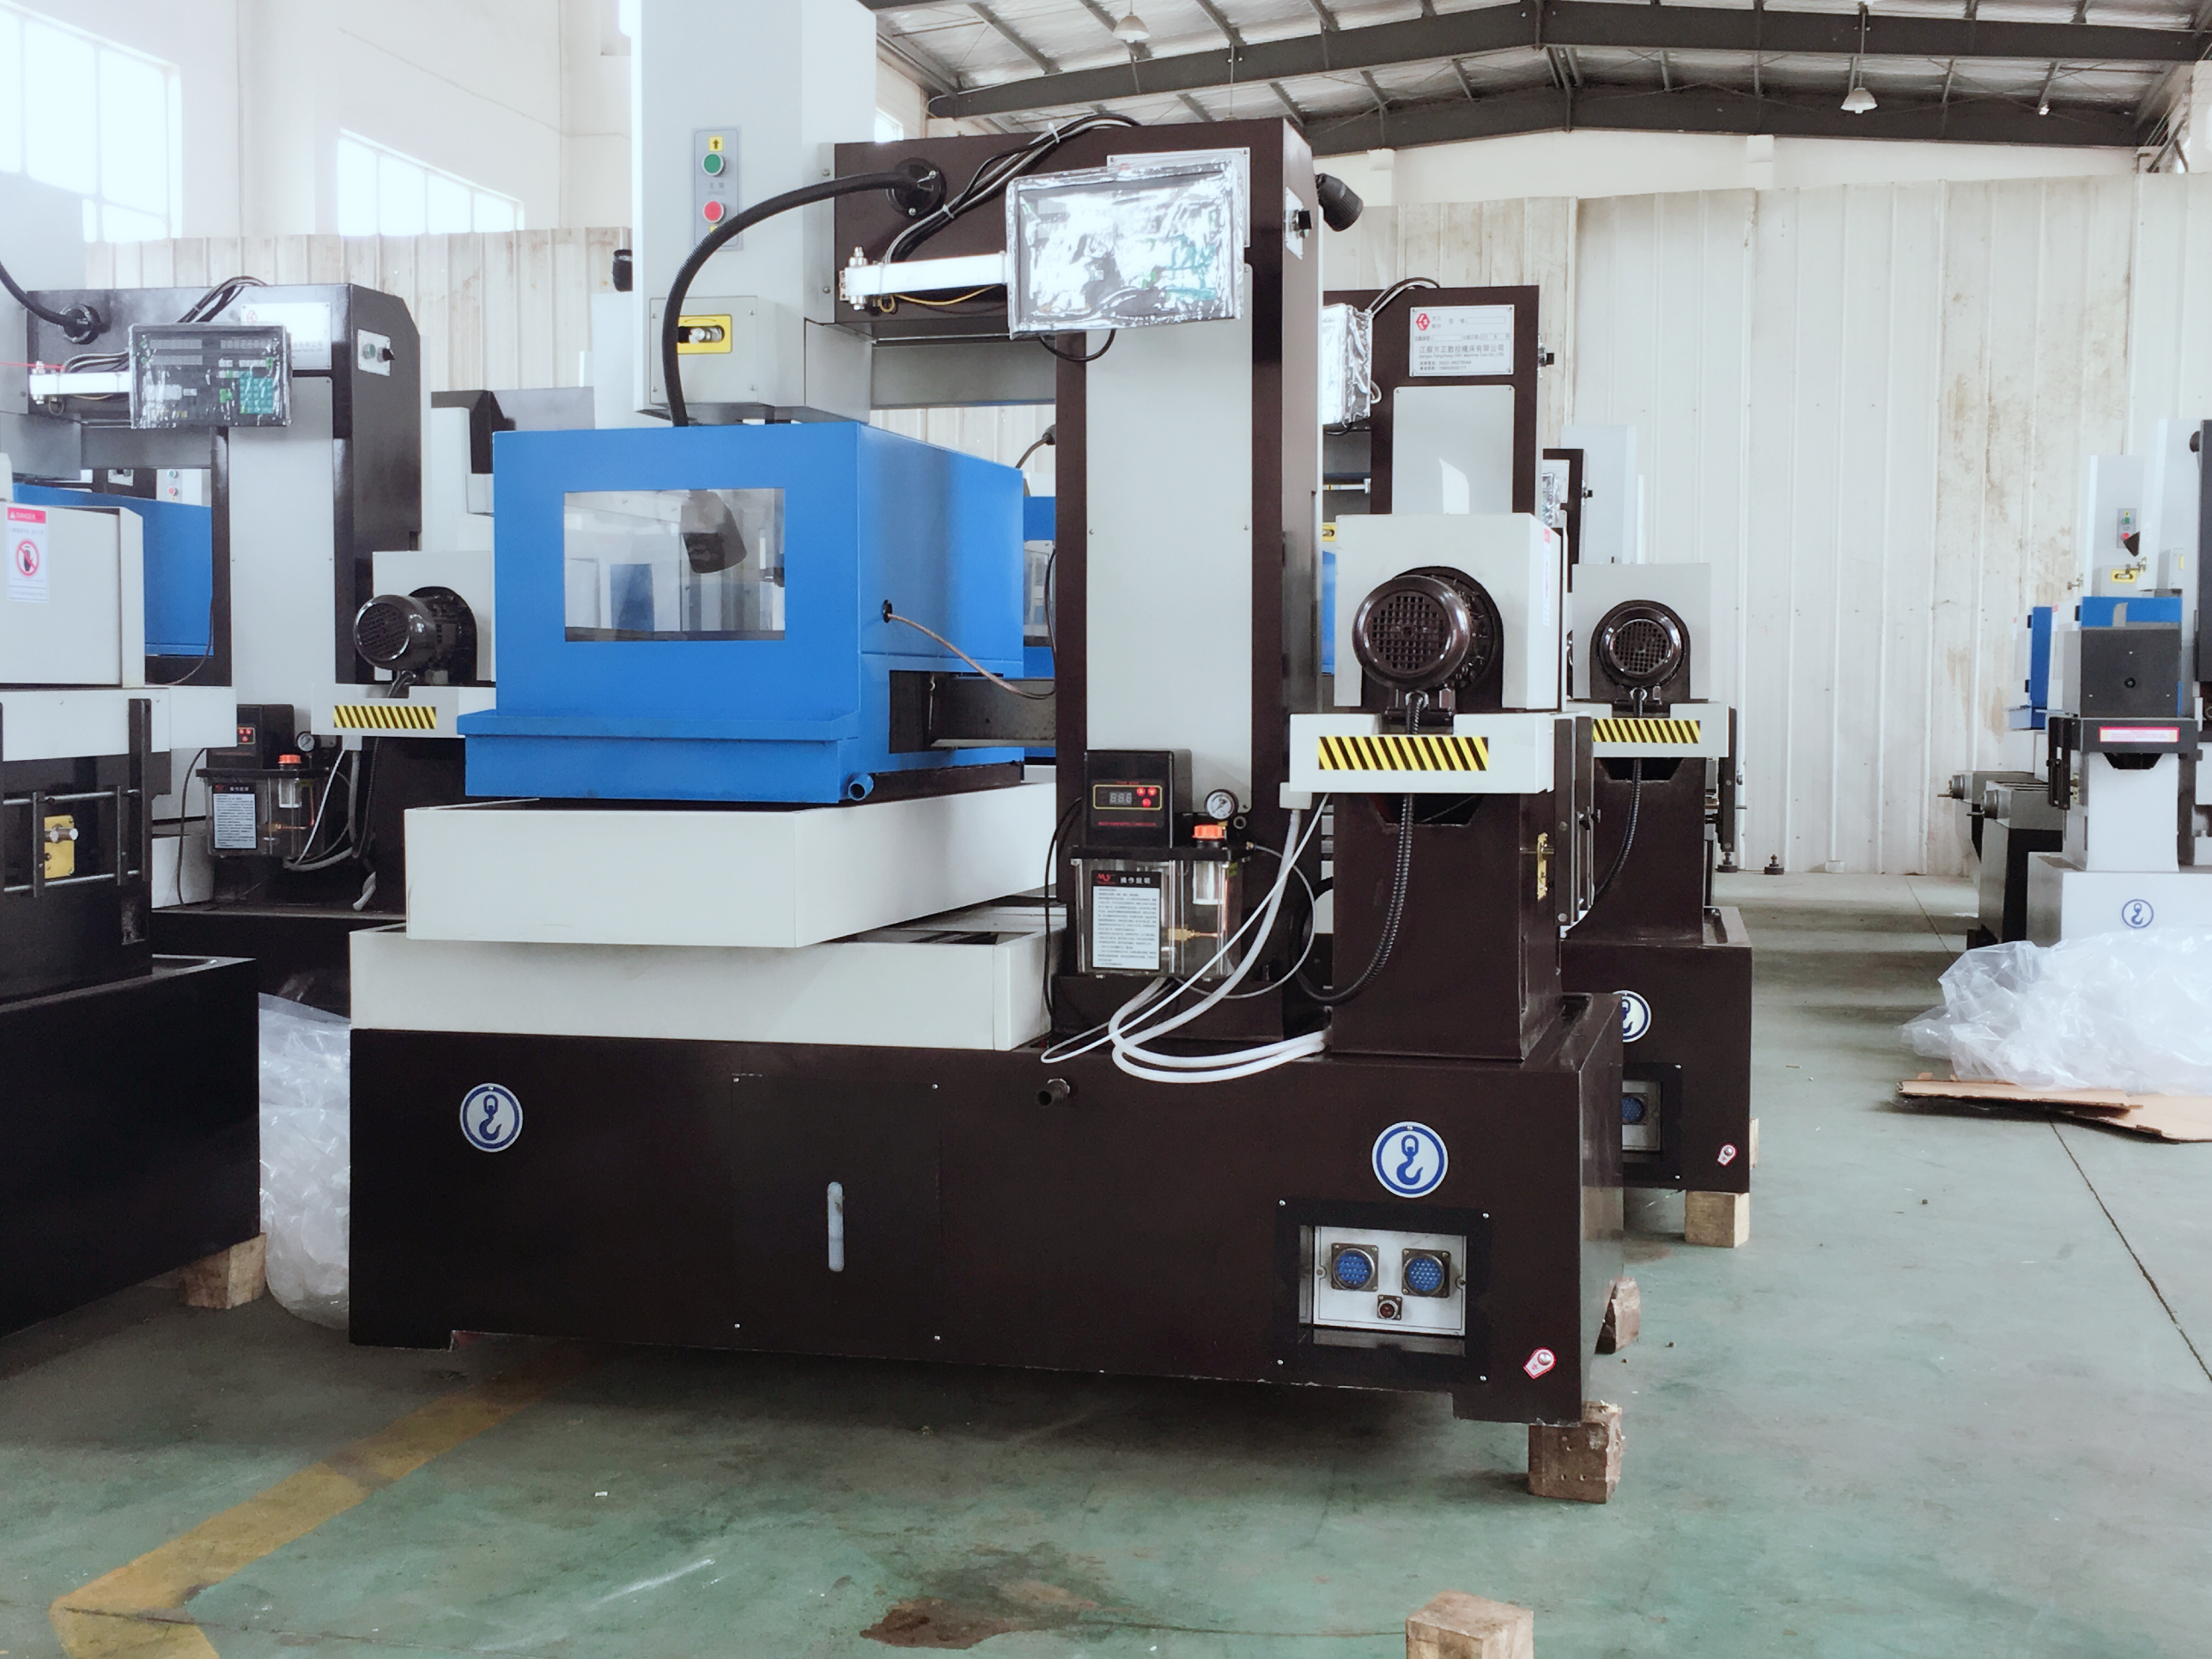
Verifica della qualità superficiale e dell’accuratezza
Passaggi di taglio e accettazione del pezzo
Scegliere i passaggi di taglio e le impostazioni di scarico entro il processo supportato dalla macchina per il lavoro in esecuzione. La tolleranza dimensionale, la rugosità e l’integrità superficiale sono requisiti di accettazione distinti. Un taglio dall’aspetto liscio o un semplice valore di rugosità non confermano da soli l’accuratezza o l’idoneità del pezzo.
Confrontare qualsiasi miglioramento proposto della velocità o della finitura, nelle condizioni specificate: materiale, spessore, filo, profilo, passaggi di taglio, impostazioni e metodo di misurazione. Includere nella sequenza di lavorazione le operazioni di finitura richieste. L’equilibrio ottimale dipende dal disegno tecnico e dai criteri di accettazione, non da una finitura superficiale universale o da una velocità di taglio assolutamente massima.
Condizioni di filettatura e di ripresa
Se viene proposta una filettatura o una riautofilettatura automatica, confermare le condizioni supportate per il foro iniziale, il percorso del filo e il pezzo in lavorazione. Pianificare come gestire le interruzioni e i nuclei staccati, seguendo le istruzioni fornite con l’attrezzatura. Un ciclo di filettatura dimostrato non costituisce prova che ogni profilo complesso possa essere eseguito senza intervento dell’operatore.
Seguire la procedura di ripresa approvata dopo la rottura del filo o un’altra interruzione. Verificare la zona di riavvio e il pezzo già lavorato prima dell’accettazione. Il monitoraggio e il controllo dei parametri non eliminano la possibilità di difetti né sostituiscono l’ispezione delle dimensioni tagliate e della finitura superficiale.
Domande frequenti
Qual è la massima precisione di taglio raggiungibile con le macchine EDM a filo?
Non esiste un singolo valore di precisione di taglio applicabile a tutte le macchine e a tutti i pezzi. La precisione di posizionamento descrive il movimento della macchina; la precisione del pezzo finito va verificata sulla geometria tagliata, mentre la rugosità è una misura superficiale distinta. Fornire la tolleranza richiesta, il materiale, lo spessore e il contorno, quindi confermare la configurazione proposta, il processo e il metodo di ispezione. La manutenzione e le condizioni ambientali restano rilevanti.
Come gestisce l'attrezzatura a filo EDM i diversi tipi di materiale?
La conducibilità elettrica è una condizione iniziale di screening, non una garanzia che ogni materiale possa essere tagliato con lo stesso risultato. Confermare la qualità del materiale, lo stato di trattamento termico, lo spessore e la geometria richiesta. Utilizzare filo, fluido e condizioni di taglio adeguati per la macchina effettiva; il tempo di taglio, la finitura e i risultati dimensionali dipendono dal lavoro specifico e vanno valutati separatamente.
Quali sono i requisiti di manutenzione necessari per l'attrezzatura a filo EDM?
Seguire le istruzioni per la manutenzione della macchina relative alle parti per la gestione del filo, al fluido di lavoro, alla filtrazione, ai controlli delle guide e del sistema di movimento. Utilizzare un servizio qualificato per ogni calibrazione o regolazione necessaria. Se è disponibile il monitoraggio delle condizioni, verificarne i segnali e la risposta; un promemoria o un display di monitoraggio non costituiscono una prova di manutenzione predittiva né una protezione contro ogni arresto imprevisto.
