
 EN



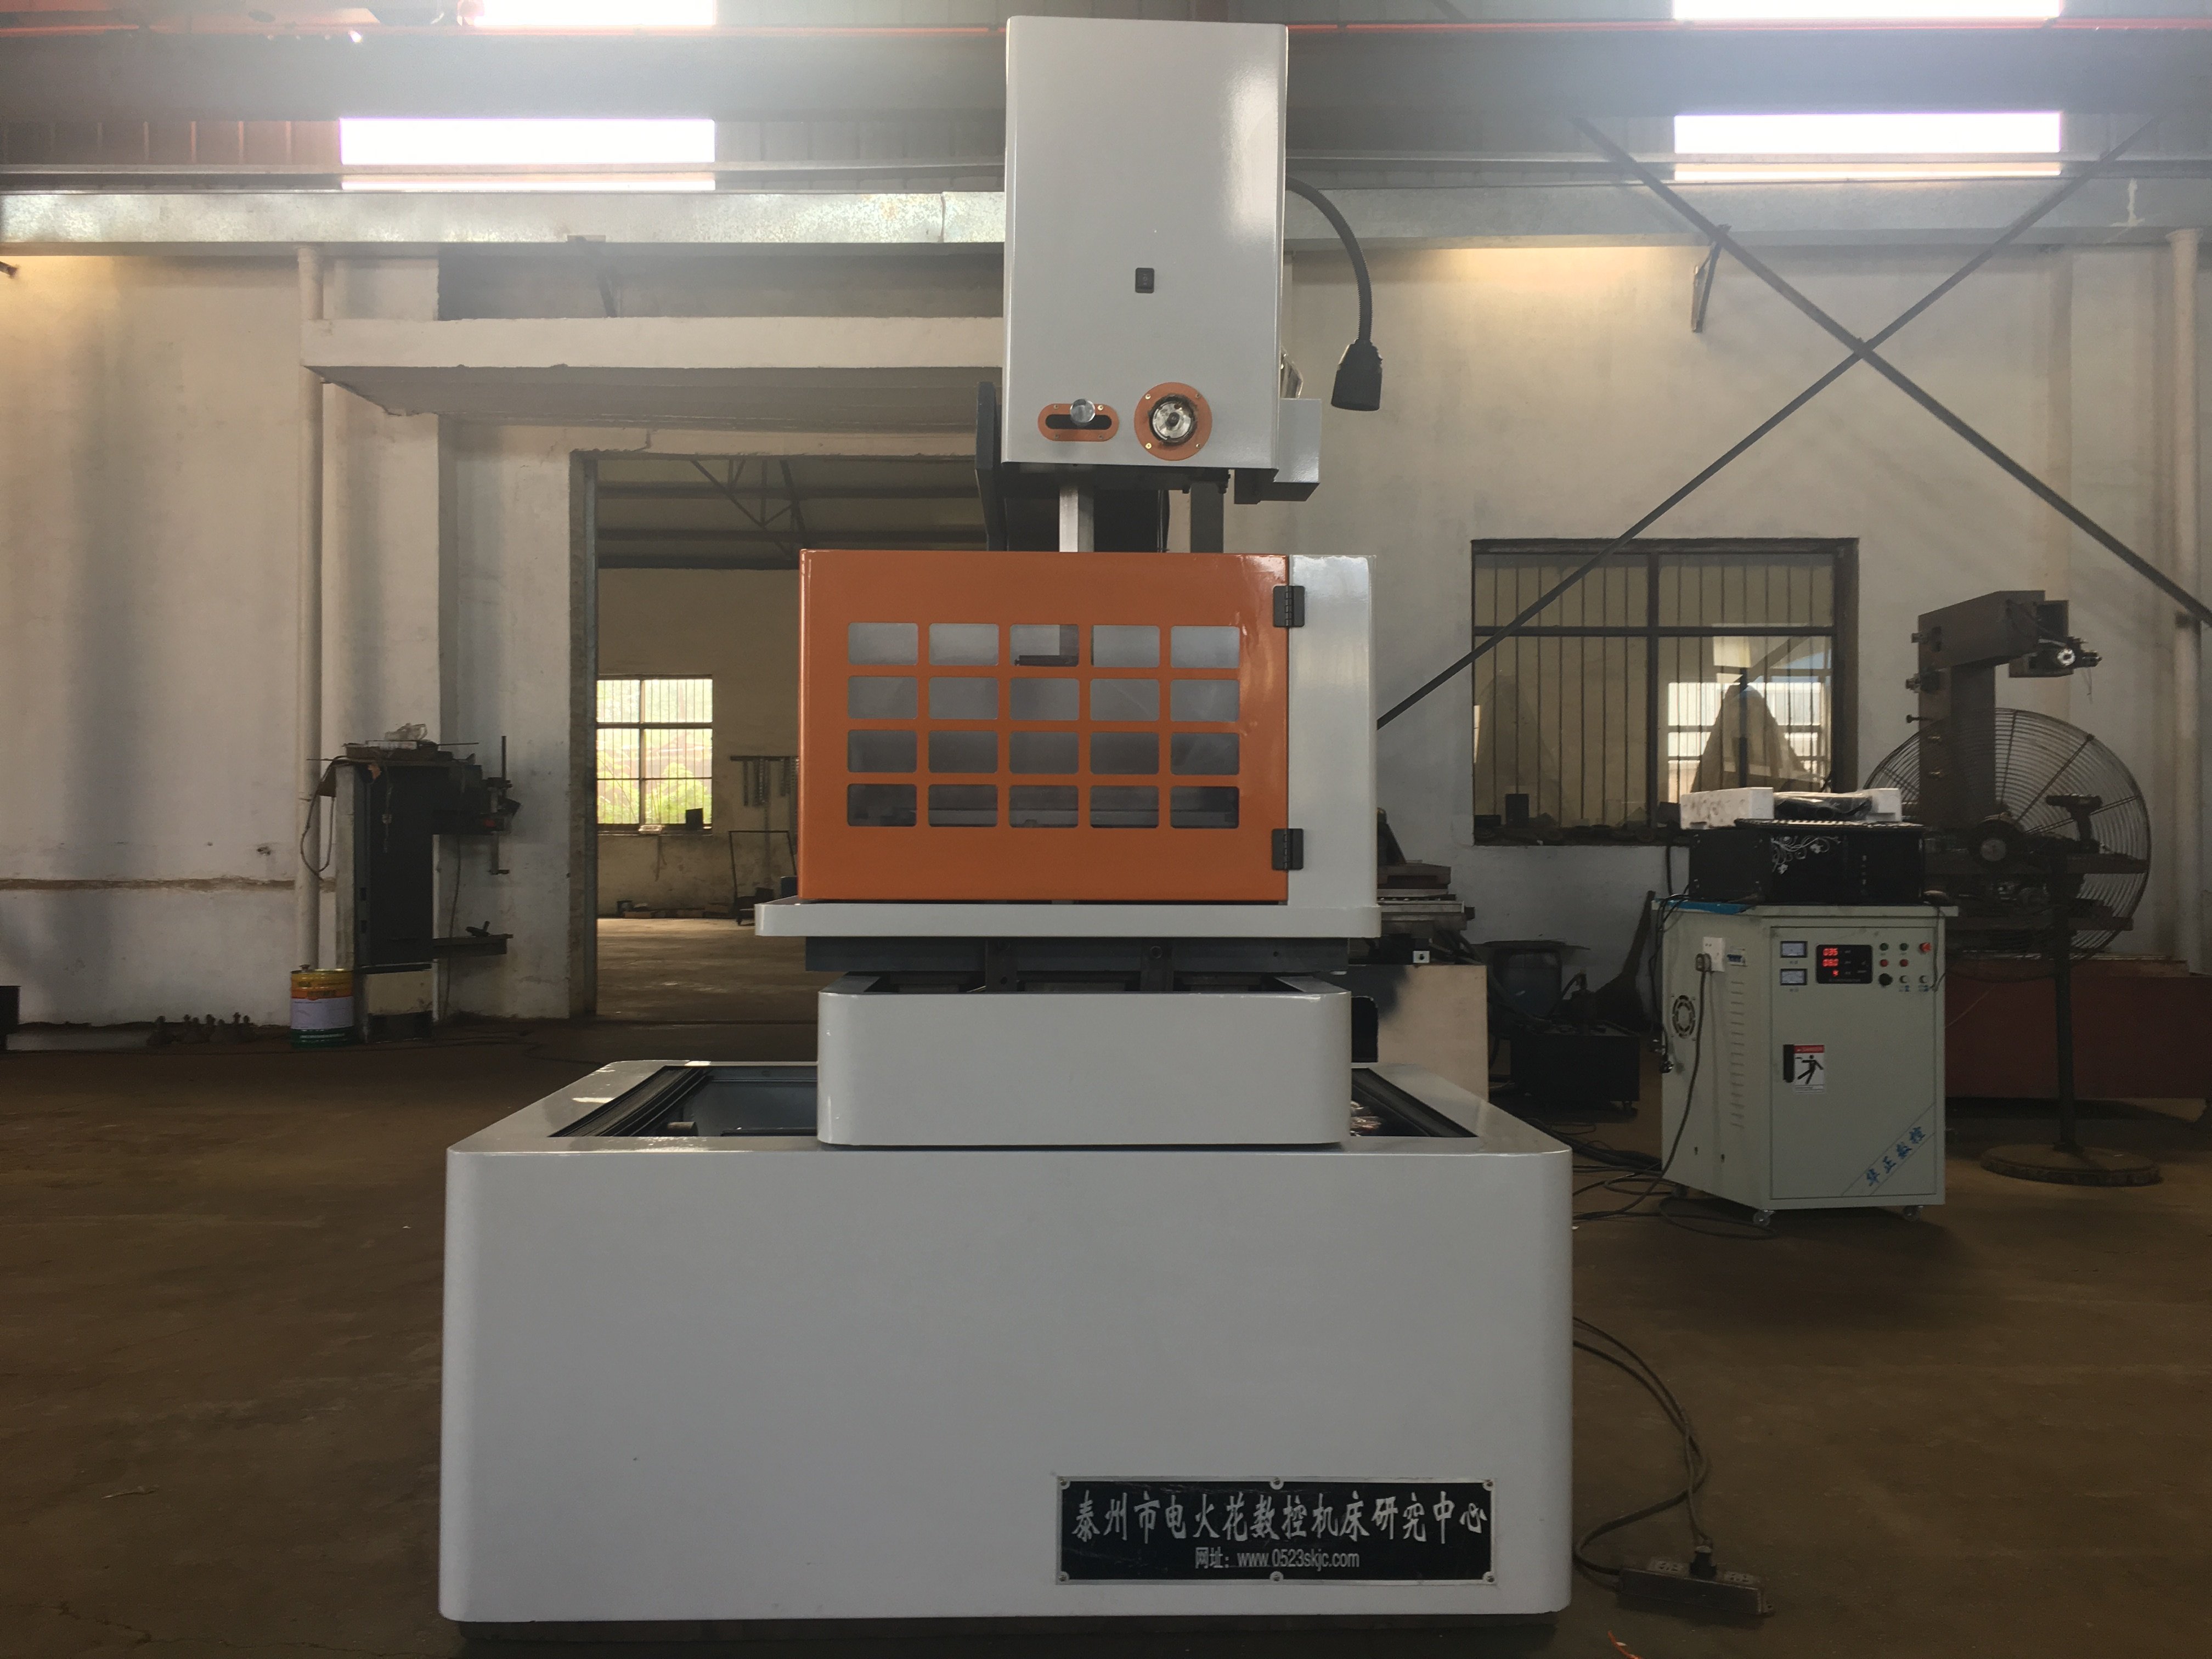
Планування точної складної контурної обробки
Проводкове розрізне обладнання може бути розглянута для складних профілів у підходящих провідних заготовках. Дротяний електрод рухається по запрограмованій траєкторії, а контрольовані електричні розряди видаляють матеріал. Для отримання точного результату необхідна реалістична траєкторія різання, підхожа конфігурація верстата та перевірка відповідності кресленню; сама за собою форма чи кількість осей не забезпечує допусків готової деталі.
Розпочніть із визначення марки матеріалу, товщини, потрібних контурів, розмірів та вимог до поверхні. Включіть радіуси кутів, вузькі пази та профілі верхньої та нижньої частин там, де це актуально. Перевірте, як дріт входить у різання, як фіксується деталь і що відбувається після відокремлення окремої частини. Відсутність контакту під час різання не означає, що будь-яка геометрія є доступною або вільною від розмірних відхилень.
Основні компоненти систем дротяного електроерозійного оброблення
Специфікація дроту та траєкторія різання
Підтвердьте систему руху дроту, затверджений матеріал і діаметр дроту для запропонованого верстата. Перевірте шлях входу дроту та будь-який необхідний стартовий отвір для внутрішнього контуру. Систему зі зворотно-поступальним рухом дроту не слід описувати як систему з односпрямованим подаванням свіжого дроту, а автоматичне натягування дроту не слід припускати виключно на основі керування ЧПК.
Оберіть дріт у межах допустимих специфікацій верстата й оцініть його на вимаганому матеріалі, товщині та контурі. Склад дроту, наявність покриття чи налаштування натягу самі по собі не визначають досяжні розміри чи якість поверхні. Зберігайте інформацію про обраний дріт та режими різання разом із записами перевірки типового виробу.
Робоча рідина та промивання
Підтвердьте вказану робочу рідину, вимоги до фільтрації та технічного обслуговування для фактичного обладнання. Перевірте доступність для промивання навколо контуру та пристосування. Не переносіть специфікацію деіонізованої води чи вимоги до масляної системи на всі конструкції верстатів WEDM.
Якщо передбачено регулювання витрати, тиску, температури або стану рідини, вкажіть, що саме вимірюється й коригується. Дотримуйтесь інструкцій щодо обслуговування верстата для підтримання відповідних умов. Ці функції можуть підтримувати запропонований процес у межах свого призначення, але не гарантують точності контуру чи безперервності різання.
Системи точного керування та руху
Програмна точка відліку та позиціювання
Підготуйте траєкторію ЧПК на основі потрібної геометрії й перевірте точку відліку, кріплення та налаштування верстата. Переконайтеся, як програма враховує діаметр дроту й запропоновану величину розрядного зазору. Роздільну здатність команд, точність позиціювання, повторюваність та розміри обробленої деталі слід розглядати окремо; специфікація позиціювання не означає, що всі елементи різання відповідають кресленню.
У разі наявності адаптивного розряду або керування процесом підтвердьте його вхідні параметри, дозволені коригування та експлуатаційні межі. Вибір або коригування умов обробки — це не те саме, що автоматичне визначення будь-якого матеріалу чи вимірювання готового контуру. Огляньте деталь згідно з узгодженими критеріями розмірів та поверхні.
Конфігурація осей та конусність
Для кутових різів визначте фактичні керовані осі, розташування напрямних та межі конусності на потрібній висоті заготовки. Якщо верхній і нижній контури відрізняються, проаналізуйте обидва профілі разом із запропонованим рухом. Кількість осей — це не опис того, які рухи можуть виконуватися одночасно або які складні форми можна виконати.
Перевірте рух, зазор для кріплення, доступ до проводів та підтримку заготовки по всьому маршруту. Якщо передбачено керування температурою або компенсацію, підтвердьте їхній діапазон і необхідні умови навколишнього середовища. Оцінюйте завершений контур, а не вважайте жорсткість або компенсацію гарантією постійної точності протягом тривалого циклу.
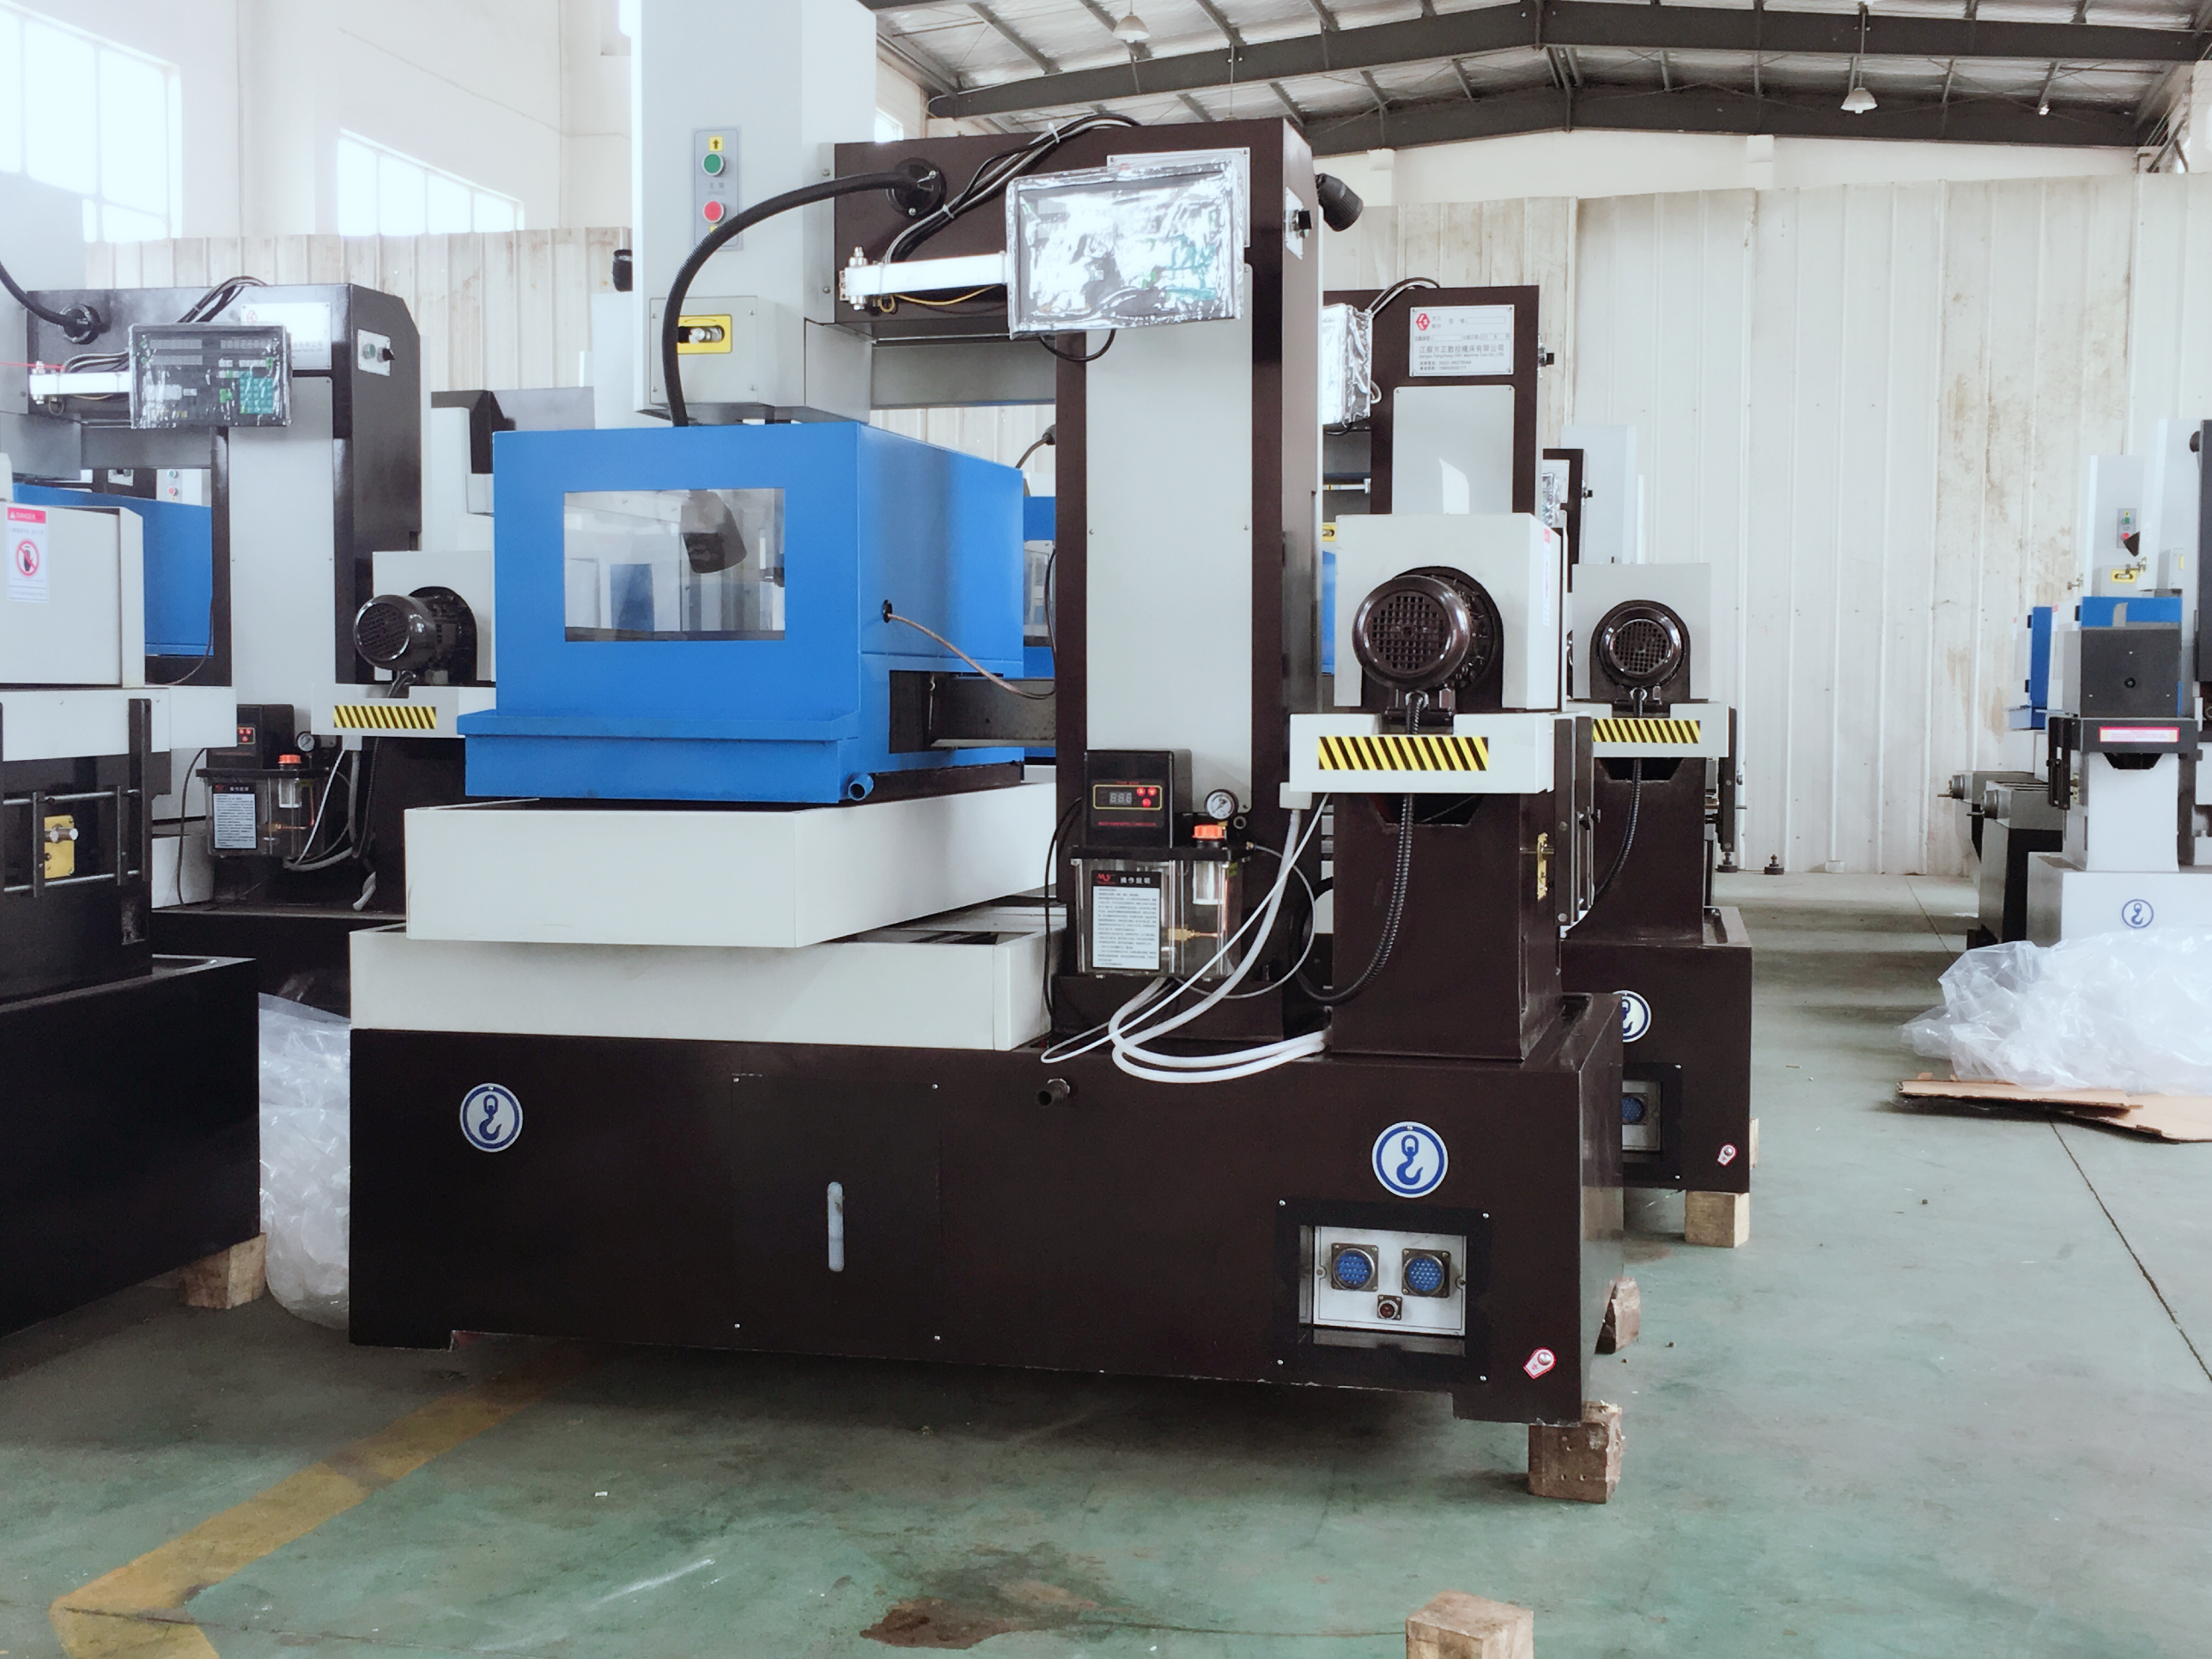
Перевірка якості поверхні та точності
Різальні проходи та прийняття деталі
Оберіть різальні проходи й параметри видалення стружки в межах технологічних можливостей верстата для даного завдання. Розмірна точність, шорсткість та цілісність поверхні — окремі вимоги щодо прийняття. Візуально гладенький різ або лише значення шорсткості не підтверджують точність чи придатність деталі.
Порівняйте будь-яке запропоноване покращення швидкості або якості обробки за вказаних умов: матеріал, товщина, дріт, контур, кількість проходів різання, параметри налаштування та метод вимірювання. Включіть необхідну остаточну обробку в технологічний маршрут. Оптимальний баланс залежить від креслення та критеріїв приймання, а не від універсально «найкращої» якості поверхні чи швидкості різання.
Умови нарізання різьби та відновлення процесу
Якщо пропонується автоматичне нарізання різьби або повторне підведення дроту, підтвердіть сумісні умови початкового отвору, траєкторії дроту та заготовки. Заплануйте, як будуть оброблятися перерви та відокремлені серцевини згідно з інструкціями обладнання. Демонстрований цикл нарізання різьби не є доказом того, що кожен складний профіль може працювати без втручання оператора.
Дотримуйтесь затвердженого порядку відновлення після обриву дроту або іншої перерви. Перевірте зону перезапуску та готову деталь перед прийманням. Моніторинг і контроль параметрів не усувають можливості виникнення несправностей і не замінюють перевірку розмірів та якості поверхні вирізаної деталі.
Поширені запитання
Яка максимальна точність різання досяжна за допомогою обладнання для електроерозійного різання дротом?
Немає єдиного значення точності різання, яке підходить для будь-якого верстата та деталі. Точність позиціонування описує рух верстата; точність готової деталі слід перевіряти на вирізаній геометрії, а шорсткість — це окрема характеристика поверхні. Надайте потрібну допускову величину, матеріал, товщину та контур, після чого підтвердьте запропоновану конфігурацію, технологічний процес та метод інспекції. Умови технічного обслуговування та навколишнього середовища залишаються важливими.
Як обладнання для дротяного електроерозійного оброблення працює з різними типами матеріалів?
Електропровідність — це початкова умова відбору, а не гарантія того, що кожен матеріал можна різати з однаковим результатом. Підтвердьте марку матеріалу, стан термічної обробки, товщину та потрібну геометрію. Використовуйте відповідний дріт, рідину та режими різання для конкретного верстата; час різання, якість поверхні та розмірні результати залежать від конкретного завдання й мають оцінюватися окремо.
Які вимоги щодо технічного обслуговування існують для обладнання для дротяного електроерозійного оброблення?
Дотримуйтесь інструкцій з технічного обслуговування машини щодо деталей для роботи з дротом, робочої рідини, фільтрації, напрямних та перевірки системи руху. Для будь-якої необхідної калібрування або налаштування використовуйте кваліфікований сервіс. Якщо доступний моніторинг стану, підтвердьте його сигнали та реакцію; нагадування або дисплей моніторингу не є підтвердженням передбачувального технічного обслуговування чи захистом від усіх неочікуваних зупинок.
Зміст
- Планування точної складної контурної обробки
- Основні компоненти систем дротяного електроерозійного оброблення
- Системи точного керування та руху
- Перевірка якості поверхні та точності
-
Поширені запитання
- Яка максимальна точність різання досяжна за допомогою обладнання для електроерозійного різання дротом?
- Як обладнання для дротяного електроерозійного оброблення працює з різними типами матеріалів?
- Які вимоги щодо технічного обслуговування існують для обладнання для дротяного електроерозійного оброблення?
