
 EN



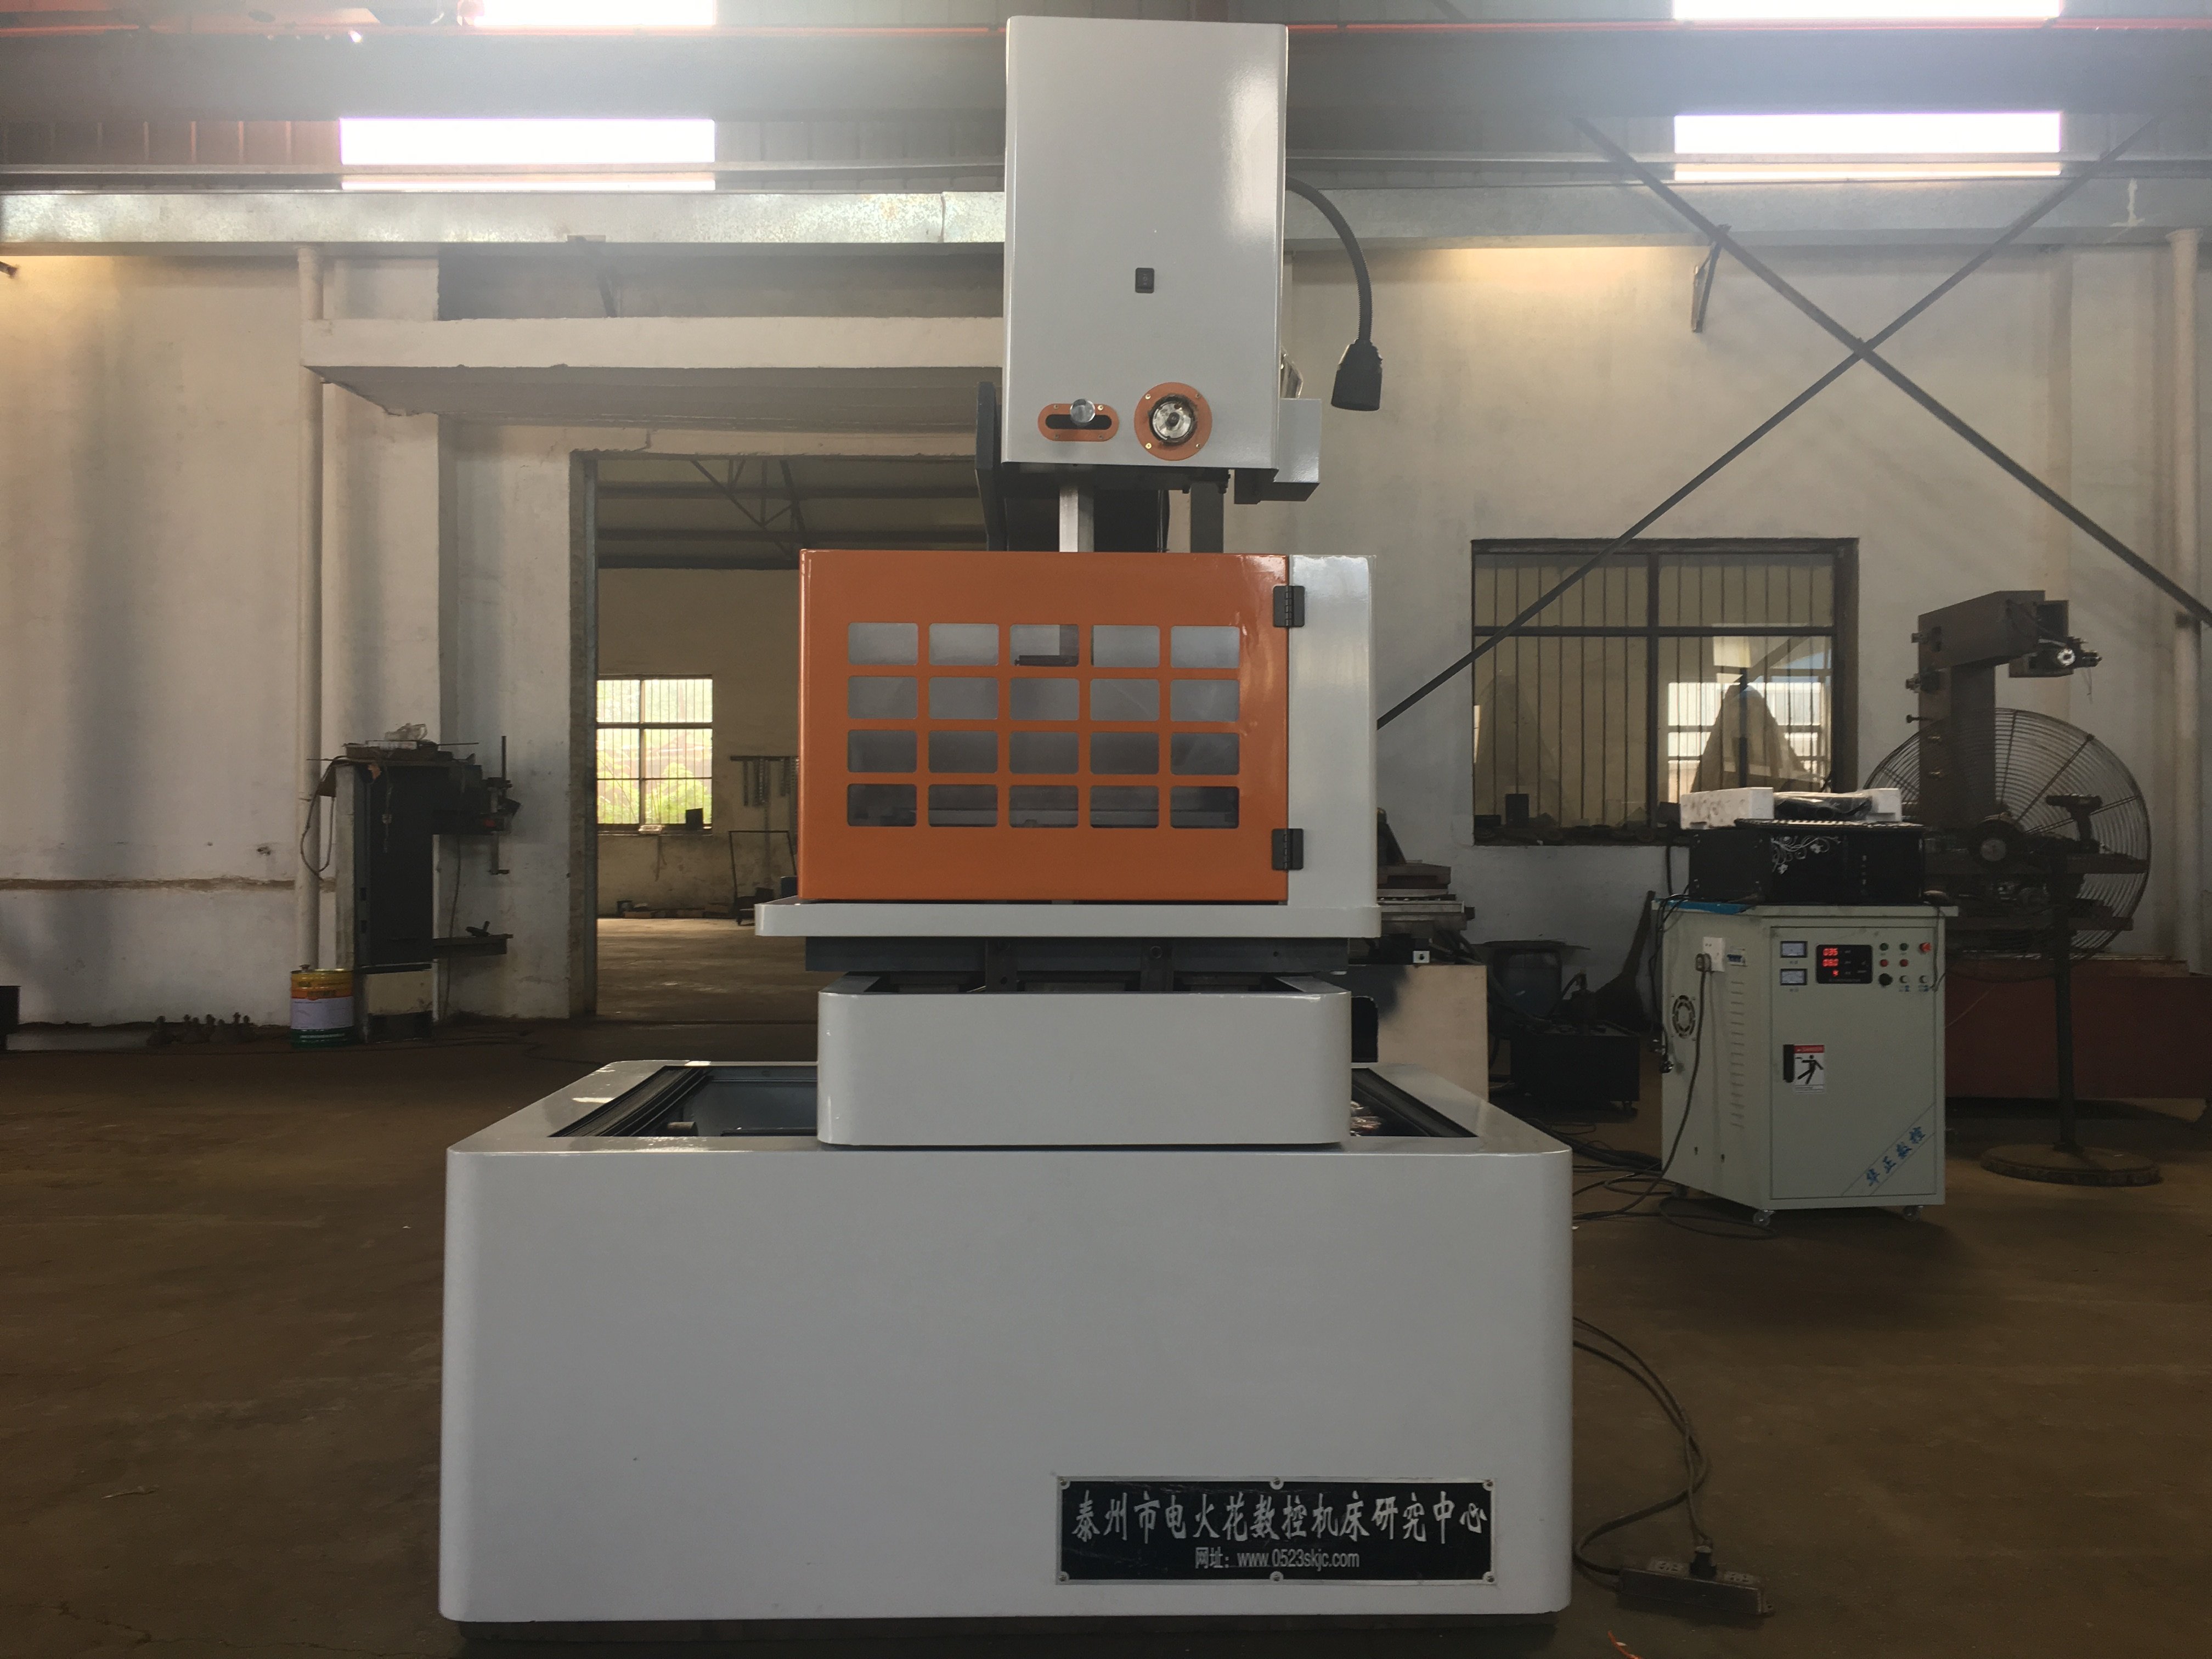
Doğru Karmaşık Kontur Planlaması
Tel erozyon makinesi Uygun iletken iş parçalarında karmaşık profiller için düşünülebilir. Tel elektrot, programlanmış bir yolu takip ederken kontrol edilen elektriksel deşarjlar malzeme kaldırır. Doğru bir sonuç, uygulanabilir bir kesme rotası, uygun makine konfigürasyonu ve çizime göre muayene gerektirir; şekil veya eksen sayısı yalnızca bitmiş parça toleransını belirlemez.
Malzeme sınıfını, kalınlığı, gerekli konturları, boyutları ve yüzey gereksinimlerini belirterek başlayın. Gerektiğinde köşe yarıçaplarını, dar slotları ve üst ile alt profilleri de dahil edin. Telin kesmeye nasıl girdiğini, parçanın nasıl tutulduğunu ve bir bölüm ayrıldığında ne olduğunu gözden geçirin. Temassız kesme, her geometrinin erişilebilir olduğu ya da boyutsal değişkenlikten özgür olduğu anlamına gelmez.
Tel EDM Sistemlerinin Temel Bileşenleri
Tel Özellikleri ve Kesme Yolu
Önerilen makine için tel hareket sistemi, onaylı tel malzemesi ve çapı doğrulayın. Tel giriş yolu ve iç profili için gerekli başlangıç deliği incelenmelidir. Geri-ileri çalışan tel düzeni, tek yönlü taze tel sistemi olarak tanımlanmamalıdır; otomatik tel geçirme işlemi yalnızca CNC kontrolünden çıkarılmamalıdır.
Makinenin izin verdiği özellikler çerçevesinde bir tel seçin ve bu telin, gerekli malzeme, kalınlık ve kontur üzerindeki performansını değerlendirin. Tel bileşimi, bir kaplama veya gerilim ayarı, elde edilebilir boyutları ya da yüzey kalitesini tek başına belirlemez. Seçilen tel ve kesme koşullarını, temsili parçanın muayene kaydıyla birlikte saklayın.
Çalışma sıvısı ve temizleme
Gerçek ekipman için belirtilen çalışma sıvısı, süzme ve bakım gereksinimlerini doğrulayın. Kontur ve sabitleme elemanı etrafında yıkama işlemi için erişimi gözden geçirin. Deiyonize su spesifikasyonunu ya da yağ tabanlı bir sistemin gereksinimlerini her tel EDM tasarımı için geçerli kabul etmeyin.
Akış, basınç, sıcaklık veya akışkan durumu kontrolü sağlanıyorsa, neyin ölçüldüğünü ve ayarlandığını belirtin. Uygun koşulları korumak için makine talimatlarını izleyin. Bu işlevler, kapsamı içinde önerilen işlemi destekleyebilir; ancak kontur doğruluğunu veya kesimin kesintisiz olmasını garanti etmez.
Hassas Kontrol ve Hareket Sistemleri
Program Referans Noktası ve Konumlama
Gerekli geometriden CNC yolu hazırlayın ve referans noktası, sabitleme elemanı ile makine ayarlarını doğrulayın. Programın tel boyutunu ve önerilen deşarj aralığı toleransını nasıl dikkate aldığını teyit edin. Komut çözünürlüğünü, konumlama doğruluğunu, tekrarlanabilirliği ve kesilen parçanın boyutlarını birbirinden ayırın; bir konumlama spesifikasyonu, çizimde belirtilen her kesim özelliğinin gereksinimleriyle tam olarak uyumlu olduğunu garanti etmez.
Uyarlamalı boşaltma veya süreç kontrolü sağlanıyorsa, girişlerini, izin verilen ayarları ve çalışma sınırlarını doğrulayın. İşleme koşullarını seçmek veya ayarlamak, her malzemenin otomatik olarak tanımlanmasıyla ya da işlenmiş konturun ölçülmesiyle aynı şey değildir. Parçayı kabul edilen boyutsal ve yüzey kriterlerine göre inceleyin.
Eksen Konfigürasyonu ve Koniklik
Açısal kesimler için, gerçek kontrol edilen eksenleri, kılavuz düzenlemesini ve gerekli iş parçası yüksekliğindeki koniklik sınırlarını belirtin. Üst ve alt konturlar farklıysa, her iki profili ve önerilen hareketi birlikte gözden geçirin. Bir eksen sayısı, aynı anda hangi hareketlerin çalışabileceğini veya hangi karmaşık şekillerin tamamlanabileceğini açıklayan bir açıklama değildir.
Rota boyunca seyahat kontrolü, sabitleme açıklığı, kablo erişimi ve iş parçası desteği kontrol edilmelidir. Sıcaklık kontrolü veya kompanzasyon mevcutsa, kapsamı ve gerekli çevresel koşullar doğrulanmalıdır. Uzun süreli bir üretimde rijitlik veya kompanzasyonun sabit doğruluk garantisi sunduğu varsayımına dayanmak yerine, tamamlanmış kontur değerlendirilmelidir.
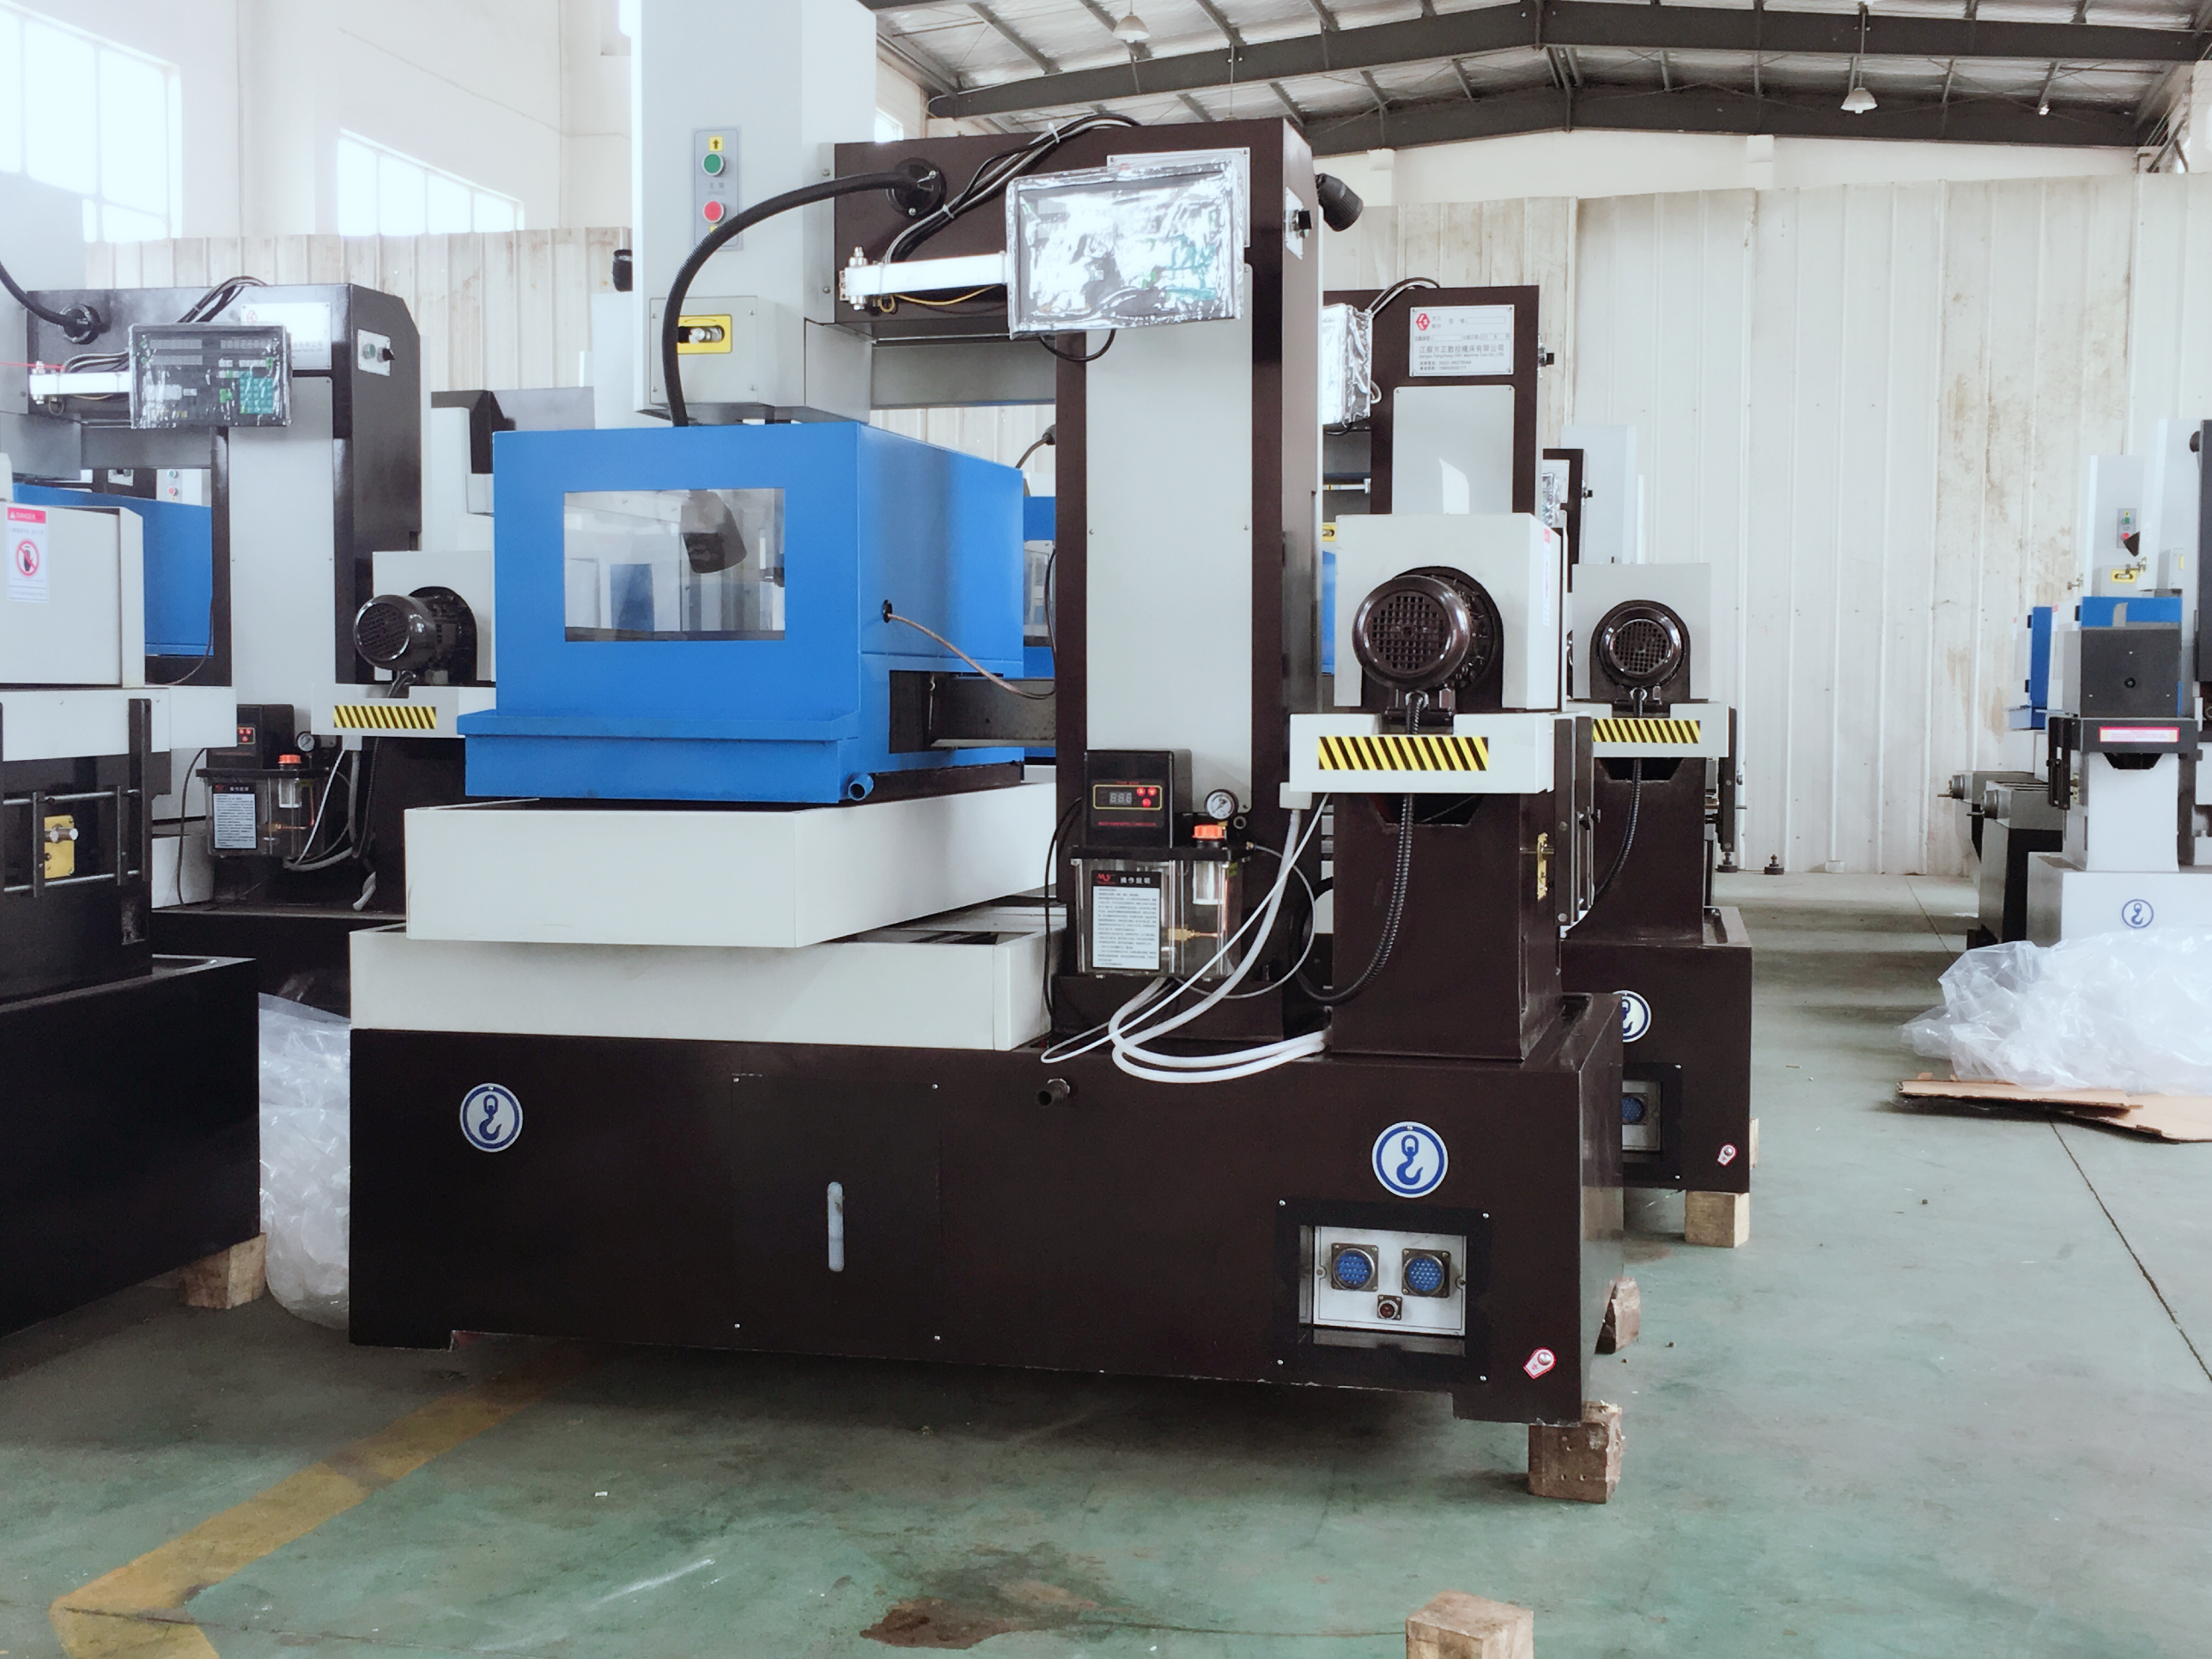
Yüzey Kalitesi ve Doğruluk Doğrulaması
Kesme Geçişleri ve Parça Kabulü
İş için makinenin desteklediği işlem aralığında kesme geçişleri ve boşaltma ayarları seçilmelidir. Boyutsal tolerans, pürüzlülük ve yüzey bütünlüğü ayrı kabul gereksinimleridir. Pürüzsüz görünen bir kesim ya da yalnızca bir pürüzlülük değeri, parçanın doğruluğunu veya uygunluğunu onaylamaz.
Malzeme, kalınlık, tel, kontur, kesme geçişi, ayarlar ve ölçüm yöntemi gibi belirtilen koşullar altında önerilen herhangi bir hız veya yüzey kalitesi iyileştirmesini karşılaştırın. İşlem rotasına gerekli son işlem adımlarını da dahil edin. Uygun denge, evrensel bir en iyi yüzey kalitesi veya kesme hızı değil, çizim ve kabul kriterlerine bağlıdır.
Diş Açma ve Kurtarma Koşulları
Otomatik diş açma veya yeniden diş açma öneriliyorsa, desteklenen başlangıç deliği, tel yolu ve iş parçası koşullarını doğrulayın. Ekipman talimatlarına göre kesintiler ve ayrılmış çekirdeklerin nasıl ele alınacağını planlayın. Gösterilen bir diş açma döngüsü, her karmaşık profilde operatör müdahalesi olmadan çalıştırılabilir olduğunun kanıtı değildir.
Tel kopması veya başka bir kesinti sonrası onaylı kurtarma prosedürünü uygulayın. Kabul öncesi yeniden başlatma bölgesini ve tamamlanmış parçayı kontrol edin. İzleme ve parametre kontrolü, hata olasılığını ortadan kaldırmaz ya da kesilen boyutların ve yüzeyin muayenesinin yerini alamaz.
Sıkça Sorulan Sorular
Tel erozyon tezgahlarıyla elde edilebilecek maksimum kesim hassasiyeti nedir?
Her makine ve parça için geçerli tek bir kesme doğruluğu değeri yoktur. Konumlandırma doğruluğu, makinenin hareketini tanımlar; işlenmiş parçanın doğruluğu, kesilen geometride kontrol edilmelidir ve pürüzlülük ayrı bir yüzey ölçümüdür. Gerekli toleransı, malzemeyi, kalınlığı ve konturu belirtin; ardından önerilen yapılandırmayı, işlemi ve muayene yöntemini onaylayın. Bakım ve çevresel koşullar da önemlidir.
Tel erozyon tezgahları farklı malzeme türlerini nasıl işler?
Elektriksel iletkenlik, başlangıçta yapılan bir ön değerlendirme koşuludur; ancak bu, her malzemenin aynı sonuçla kesilebileceğini garanti etmez. Malzeme sınıfını, ısıl işlem durumunu, kalınlığı ve gerekli geometriyi onaylayın. Gerçek makine için uygun tel, sıvı ve kesme koşullarını kullanın; kesme süresi, yüzey kalitesi ve boyutsal sonuçlar işe bağlıdır ve ayrı ayrı değerlendirilmelidir.
Tel erozyon tezgahları için gerekli bakım gereksinimleri nelerdir?
Tel işleme parçaları, çalışma sıvısı, filtreleme, kılavuzlar ve hareket sistemi kontrolleri için makinenin bakım talimatlarını izleyin. Herhangi bir kalibrasyon veya ayarlama gerekiyorsa yetkili servisleri kullanın. Durum izleme özelliği mevcutsa, sinyallerini ve tepkilerini doğrulayın; bir hatırlatma veya izleme ekranı, tahmine dayalı bakımın veya beklenmedik durmaların tümüne karşı korumanın kanıtı değildir.
