
 EN



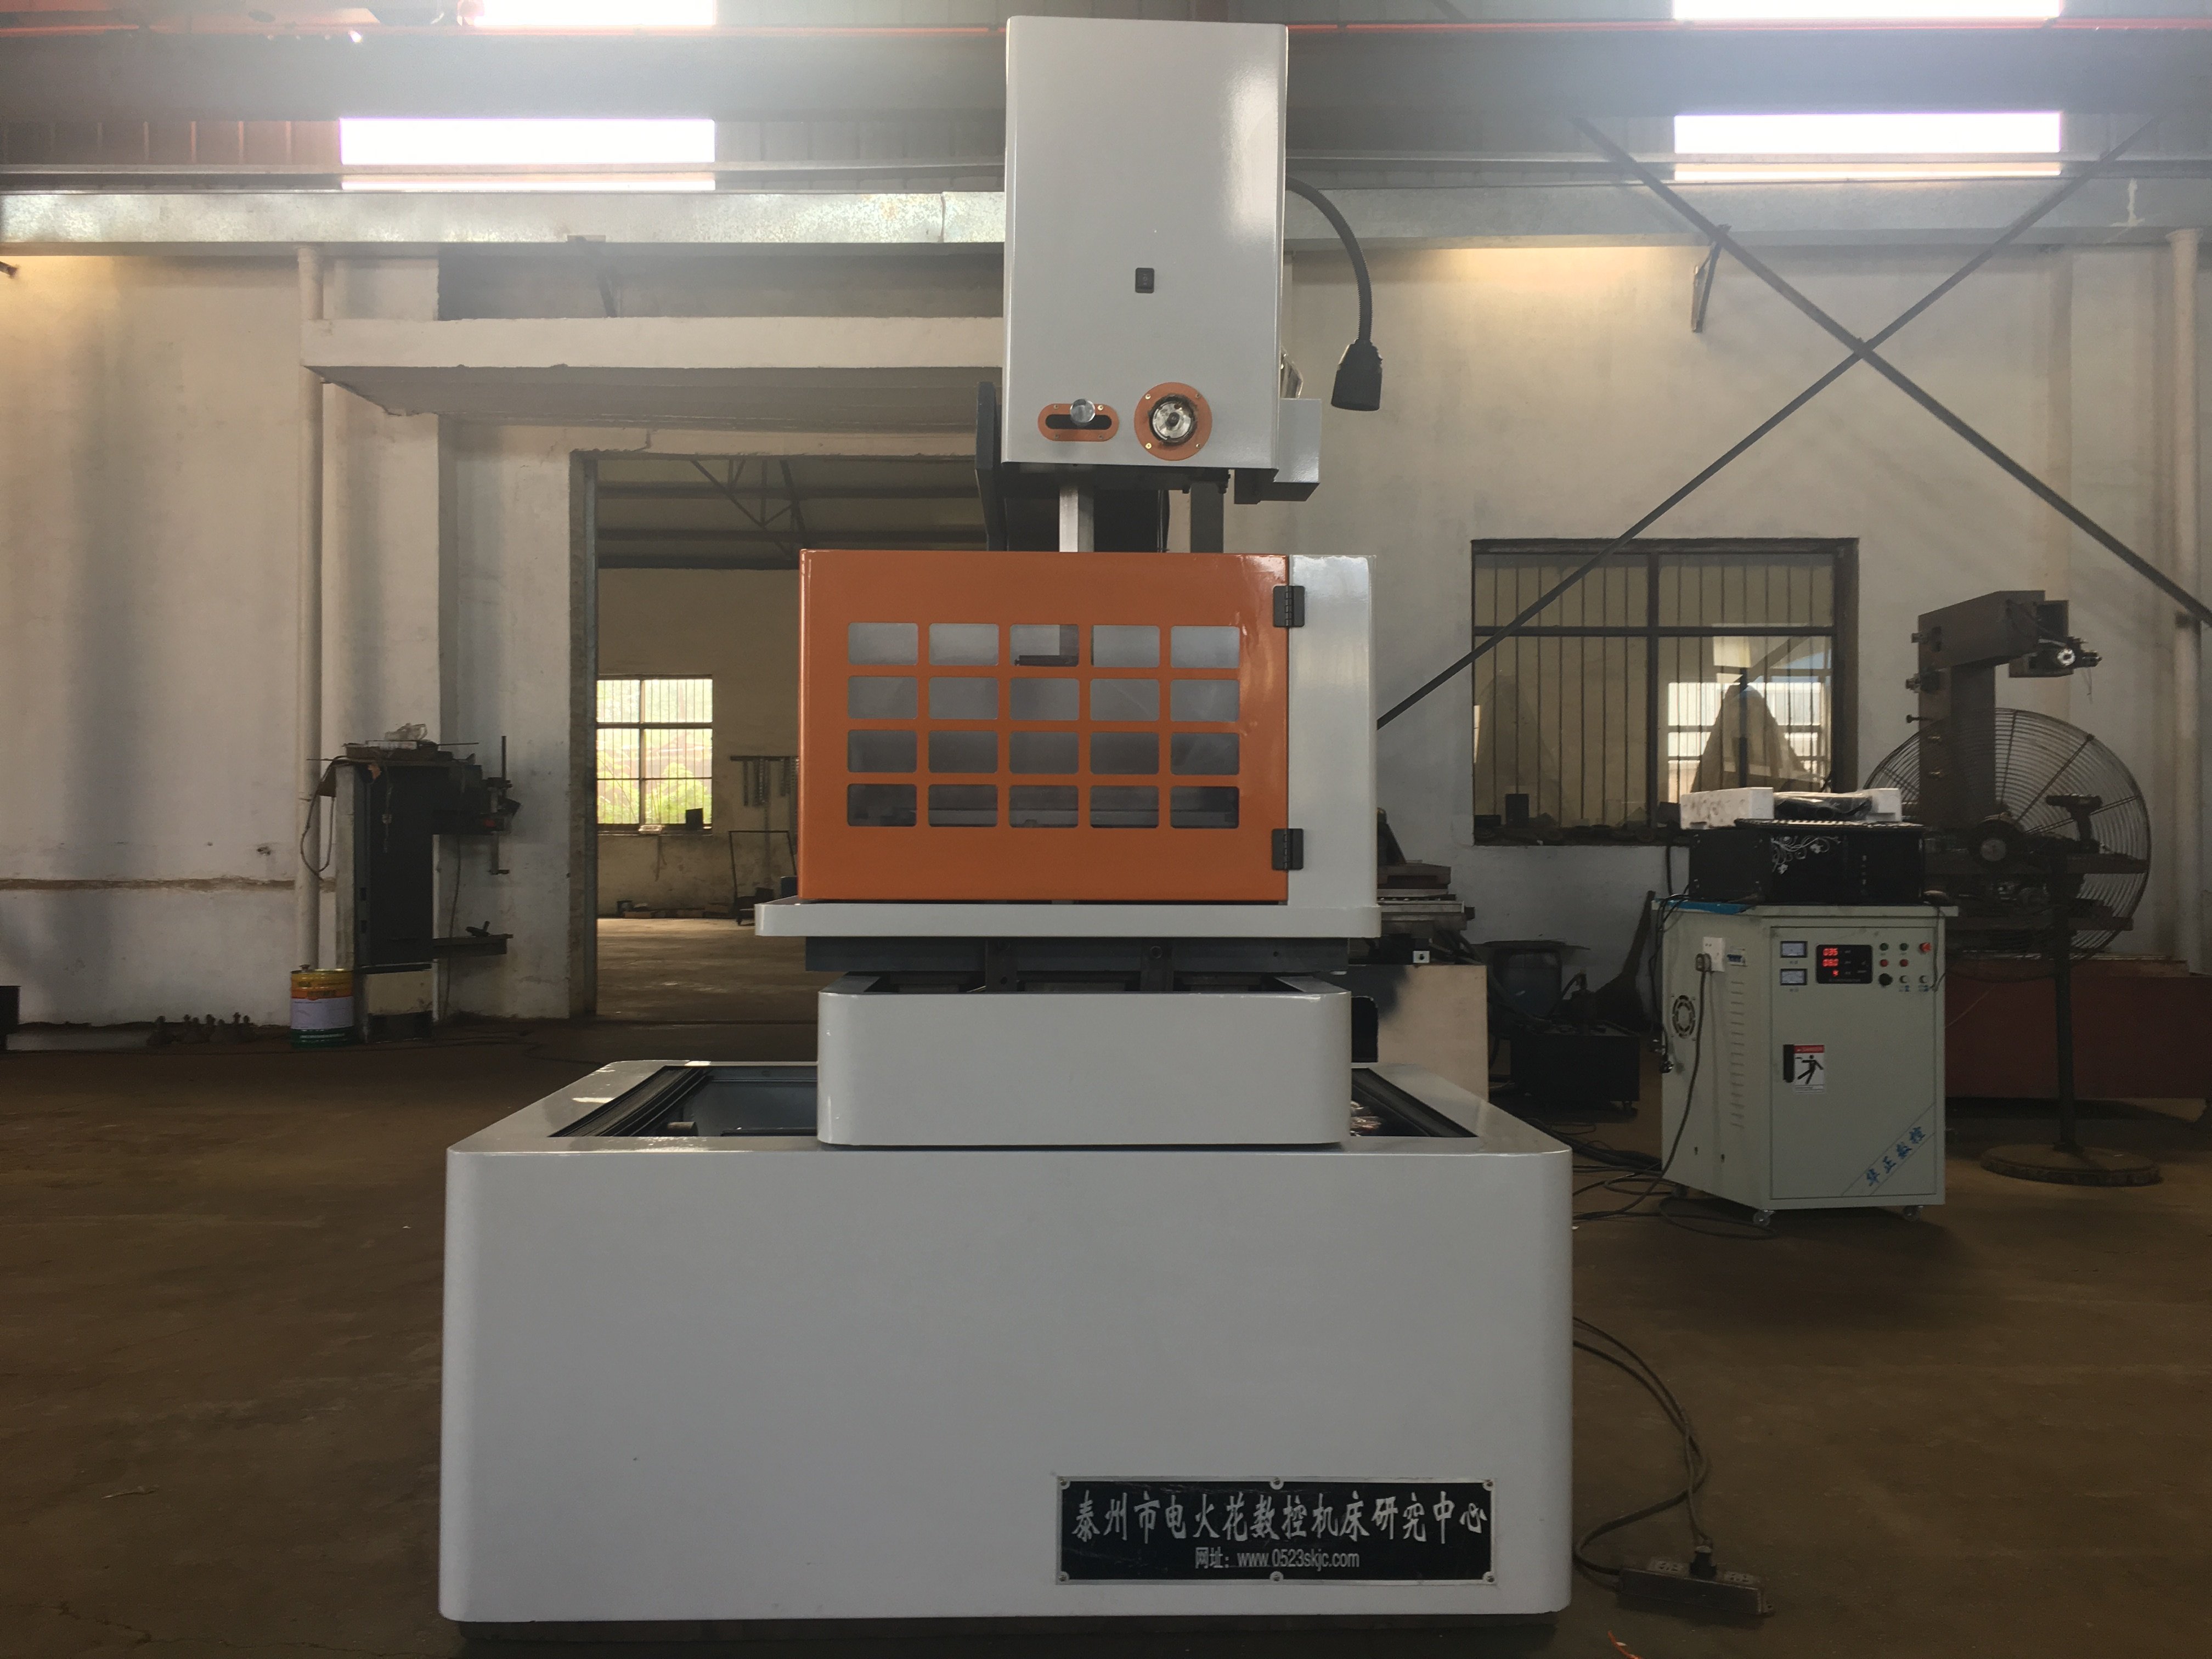
برنامهریزی برای ایجاد اشکال پیچیده با دقت بالا
دستگاه وایر ادم این روش میتواند برای اشکال پیچیده در قطعات هادی مناسب در نظر گرفته شود. الکترود سیمی مسیری برنامهریزیشده را دنبال میکند، در حالی که تخلیههای الکتریکی کنترلشده مواد را از بین میبرند. برای دستیابی به نتیجهای دقیق، مسیر برش امکانپذیر، پیکربندی مناسب دستگاه و بازرسی نهایی در مقابل نقشه ضروری است؛ تنها تعداد محورها یا شکل هندسی، تلرانس قطعهٔ نهایی را تعیین نمیکند.
ابتدا درجهٔ جنس مواد، ضخامت، اشکال مورد نیاز، ابعاد و الزامات سطحی را مشخص کنید. شعاع گوشهها، شیارهای باریک و پروفیلهای بالایی و پایینی را — در صورت لزوم — نیز شامل کنید. نحوهٔ ورود سیم به برش، روش نگهداری قطعه و رفتار بخشهای جداشده را بررسی کنید. برش بدون تماس، تضمینی بر دسترسی به تمام اشکال یا عدم وجود تغییرات ابعادی نیست.
اجزای اصلی سیستمهای وایر اي دي ام
مشخصات سیم و مسیر برش
سیستم حرکت سیم، جنس و قطر سیم تأییدشده برای دستگاه پیشنهادی را تأیید کنید. مسیر ورود سیم و هر سوراخ اولیهای که برای پروفیل داخلی لازم است را بررسی کنید. چیدمان سیم نوسانی نباید بهعنوان سیستم سیم تازه تکجهته توصیف شود و پیچیدن خودکار سیم را نباید تنها از کنترل CNC استنباط کرد.
سیم را در محدوده مشخصات مجاز دستگاه انتخاب کنید و آن را بر روی جنس، ضخامت و اندام مورد نیاز ارزیابی کنید. ترکیب سیم، پوشش یا تنظیم کشش بهتنهایی ابعاد قابلدستیابی یا بافت سطحی را تعیین نمیکند. سیم انتخابشده و شرایط برش را همراه با سوابق بازرسی قطعه نماینده نگهداری کنید.
مایع کاری و شستشو
مایع کاری مشخصشده، نیازهای فیلتراسیون و نگهداری را برای تجهیزات واقعی تأیید کنید. دسترسی برای شستوشوی اطراف پروفیل و فیکسچر را بررسی کنید. مشخصات آب دئیونیزه یا نیازهای سیستمهای مبتنی بر روغن را به همه طراحیهای EDM سیمی منتقل نکنید.
اگر کنترل جریان، فشار، دما یا شرایط سیال ارائه شود، مشخص کنید که چه چیزی اندازهگیری و تنظیم میشود. دستورالعملهای ماشین را برای حفظ شرایط مناسب دنبال کنید. این توابع میتوانند در چارچوب محدودهی خود از فرآیند پیشنهادی پشتیبانی کنند، اما دقت خطوط محوری یا برش بدون وقفه را تضمین نمیکنند.
سیستمهای کنترل دقیق و حرکت
تعیین نقطهی مبدأ برنامه و موقعیتیابی
مسیر سیانسی را از هندسهی مورد نیاز آماده کنید و نقطهی مبدأ، ابزارگیر و تنظیمات ماشین را تأیید نمایید. نحوهی در نظر گرفتن اندازهی سیم و مقدار مجاز شکاف تخلیه در برنامه را تأیید کنید. وضوح دستورات، دقت موقعیتیابی، تکرارپذیری و ابعاد قطعهی برشخورده را از یکدیگر جدا نگه دارید؛ مشخصات موقعیتیابی به معنای این نیست که همهی ویژگیهای برشخورده با نقشه مطابقت دارند.
در صورتی که سیستم تخلیه تطبیقی یا کنترل فرآیند ارائه شده باشد، ورودیهای آن، تنظیمات مجاز و محدودیتهای عملیاتی را تأیید کنید. انتخاب یا تنظیم شرایط ماشینکاری با شناسایی خودکار تمام مواد یا اندازهگیری پروفیل نهایی قطعه یکسان نیست. قطعه را با استفاده از معیارهای ابعادی و سطحی توافقشده بازرسی کنید.
پیکربندی محورها و شیب
برای برشهای زاویهای، محورهای واقعی تحت کنترل، آرایش راهنماها و محدودیتهای شیب در ارتفاع مورد نیاز قطعه کار را مشخص کنید. اگر پروفیلهای بالایی و پایینی متفاوت باشند، هر دو پروفیل و حرکت پیشنهادی را بهصورت همزمان بررسی کنید. تعداد محورها توصیفکنندهٔ این نیست که چه حرکاتی میتوانند همزمان انجام شوند یا چه اشکال پیچیدهای قابل انجام هستند.
بررسی حرکت، فاصلهٔ ایمنی ابزار، دسترسی سیمها و تکیهگاه قطعه کار در طول مسیر. در صورت وجود کنترل یا جبران دما، محدودهٔ آن و شرایط محیطی مورد نیاز را تأیید کنید. کنتور تکمیلشده را ارزیابی کنید، نه اینکه سفتی یا جبران را بهعنوان تضمینی برای دقت ثابت در طول اجرای طولانی در نظر بگیرید.
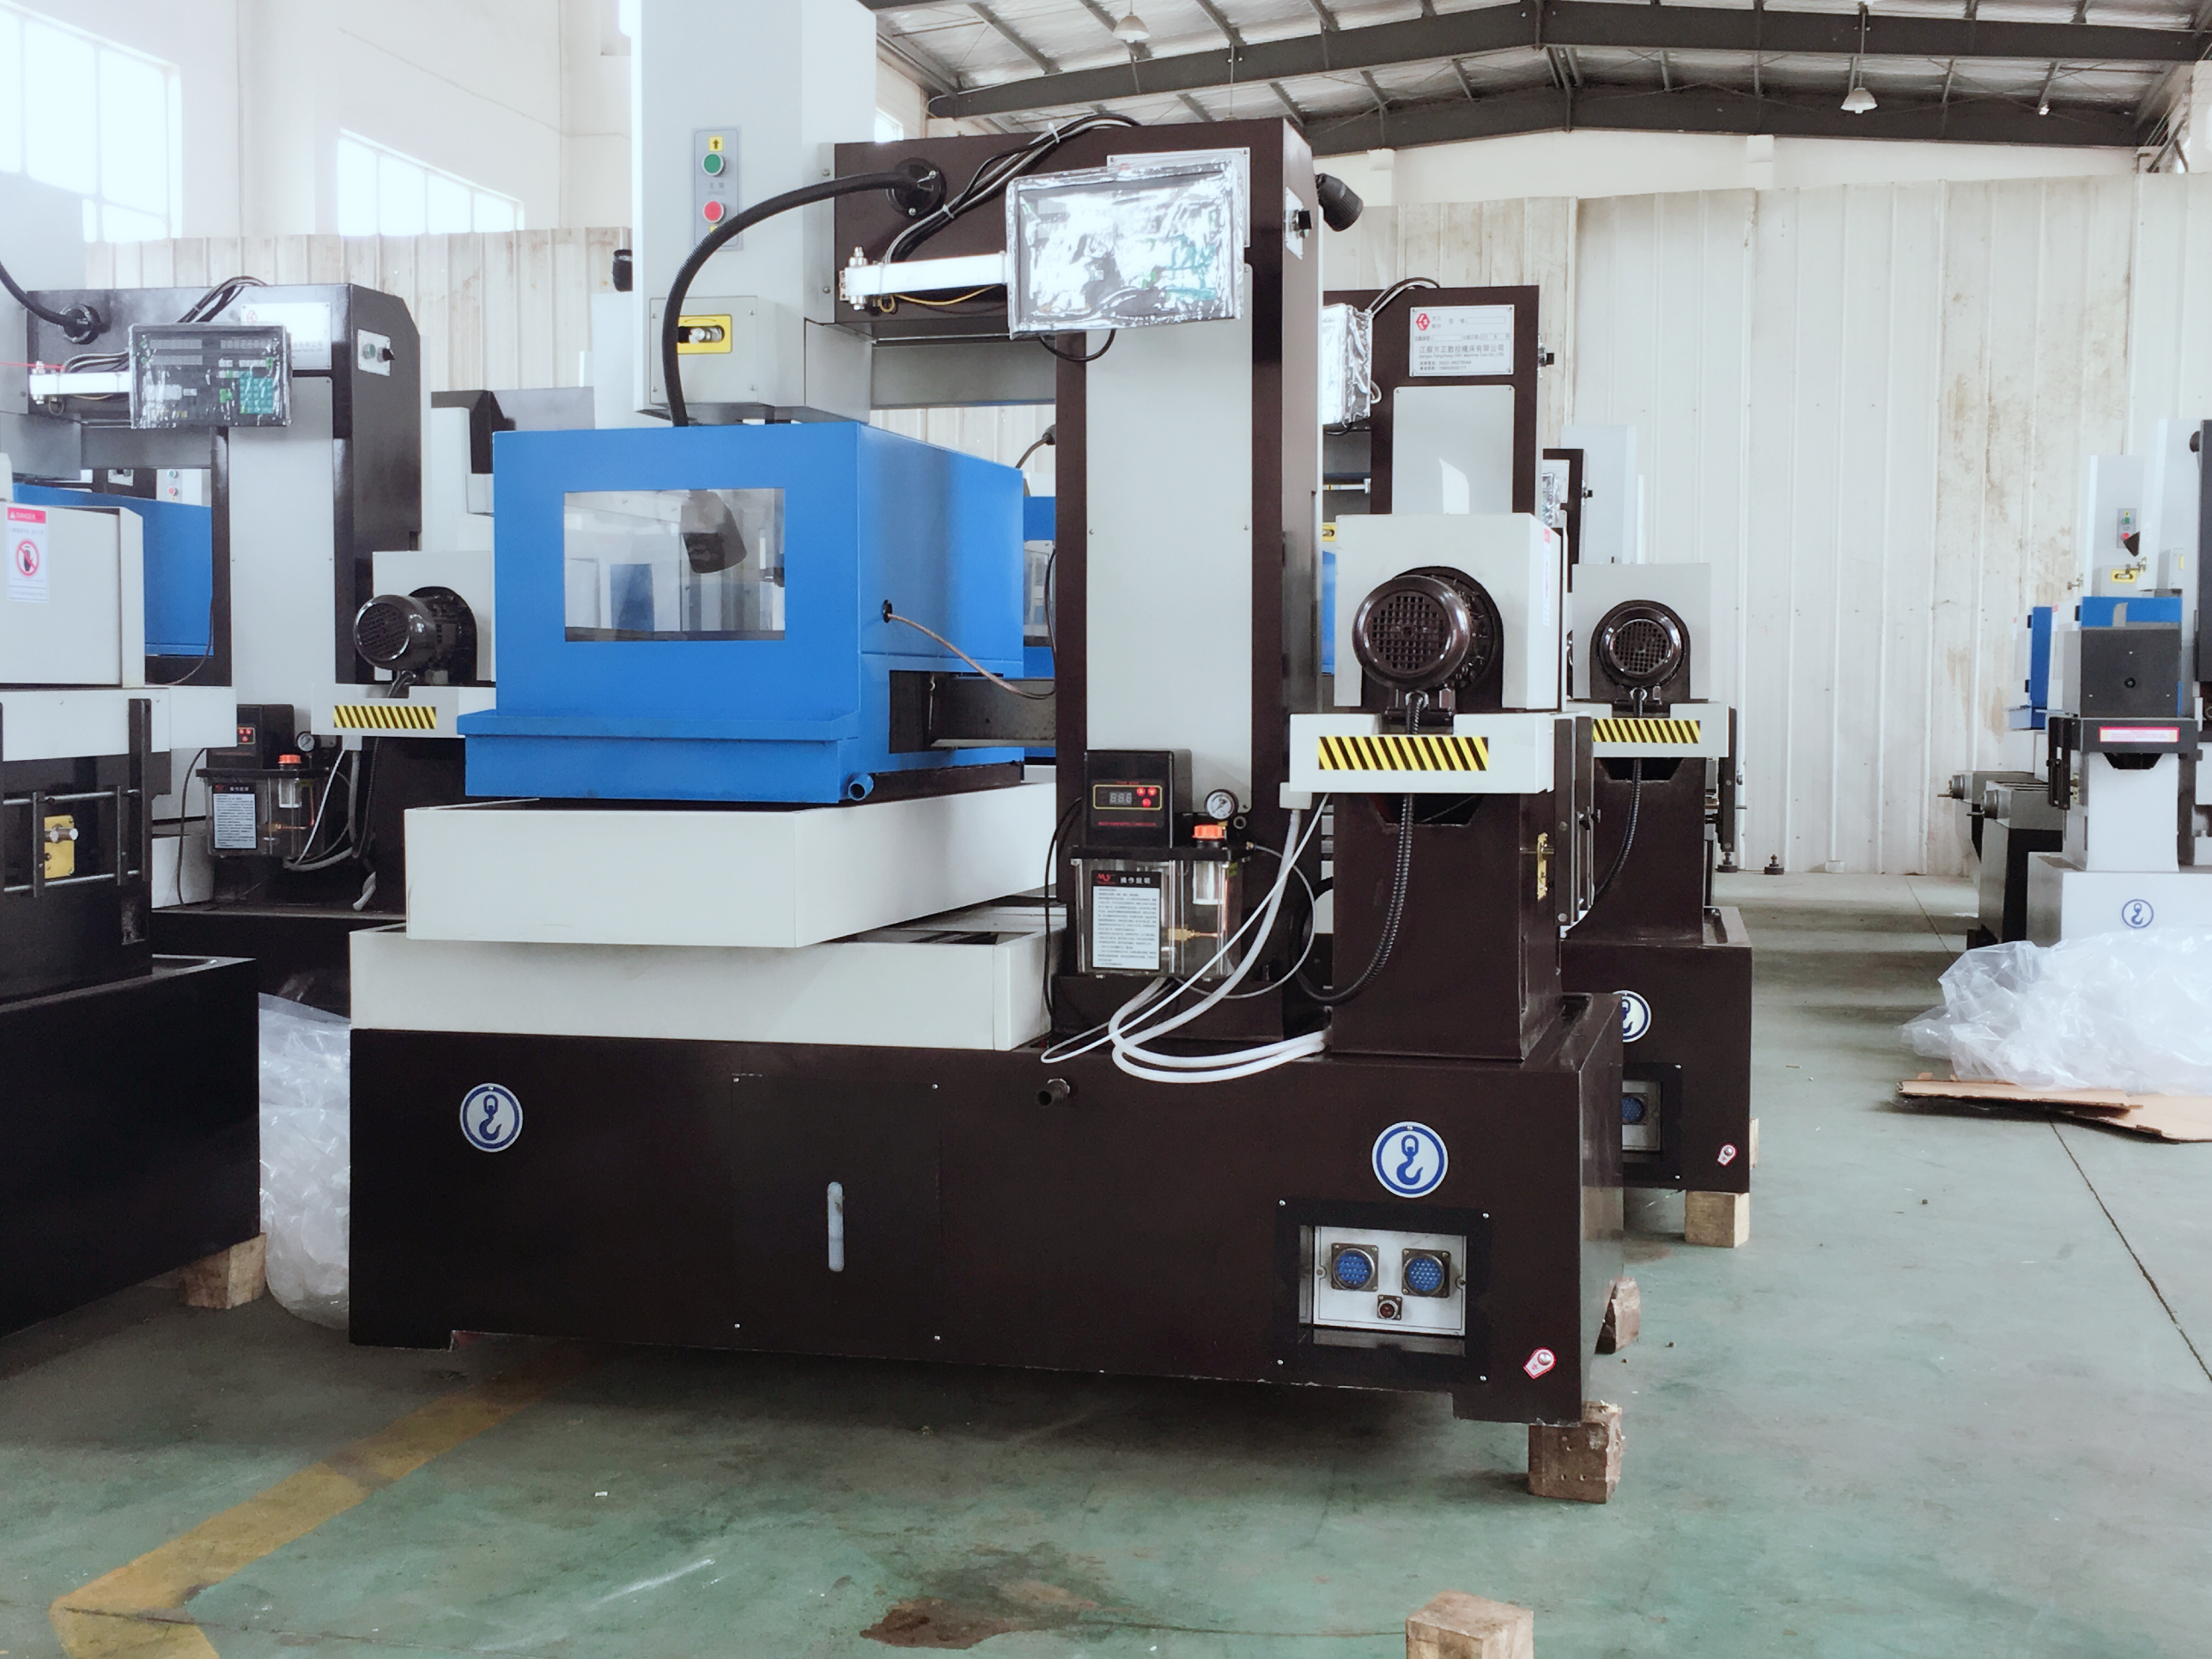
تأیید کیفیت سطح و دقت
گذرهای برش و پذیرش قطعه
انتخاب گذرهای برش و تنظیمات تخلیه در چارچوب فرآیند پشتیبانیشدهٔ ماشین برای این کار. تحمل ابعادی، زبری و یکپارچگی سطح، هر کدام الزامات جداگانهٔ پذیرش هستند. یک برش ظاهری صاف یا صرفاً یک مقدار زبری، دقت یا مناسببودن قطعه را تأیید نمیکند.
هر بهبود پیشنهادی در سرعت یا کیفیت سطح را تحت شرایط مشخصشده مقایسه کنید: جنس ماده، ضخامت، سیم، اندازهگیری محوری، تعداد عبورهای برش، تنظیمات و روش اندازهگیری. فرآیند پرداخت نهایی لازم را نیز در مسیر برش لحاظ کنید. تعادل مناسب بستگی به نقشه و معیارهای پذیرش دارد، نه به بهترین کیفیت سطح یا نرخ برش عمومی.
شرایط رشتهکشی و بازیابی
اگر رشتهکشی خودکار یا رشتهکشی مجدد پیشنهاد شده است، شرایط حفرهٔ آغازین، مسیر سیم و قطعهٔ کار پشتیبانشده را تأیید کنید. نحوهٔ برخورد با وقفهها و قطعات هستهای جداشده را بر اساس دستورالعملهای تجهیزات برنامهریزی کنید. اجرای موفق یک چرخهٔ رشتهکشی نشاندهندهٔ این نیست که هر پروفیل پیچیدهای بدون مداخلهٔ اپراتور قابل اجرا خواهد بود.
پس از پارگی سیم یا هر وقفهٔ دیگر، رویهٔ تأییدشدهٔ بازیابی را دنبال کنید. قبل از پذیرش، ناحیهٔ شروع مجدد و قطعهٔ تکمیلشده را بررسی کنید. نظارت و کنترل پارامترها امکان بروز خطاهایی را از بین نمیبرد و جایگزین بازرسی ابعاد برشخورده و سطح قطعه نمیشود.
پرسشهای رایج
حداکثر دقت برش قابل دستیابی با دستگاههای EDM سیمی چقدر است؟
هیچ مقدار واحدی برای دقت برش وجود ندارد که برای تمام ماشینها و قطعات قابل اعمال باشد. دقت موقعیتیابی، حرکت ماشین را توصیف میکند؛ در حالی که دقت قطعهٔ تولیدشده باید روی هندسهٔ برشخورده بررسی شود و زبری سطح معیاری جداگانه برای سطح است. لطفاً تلرانس مورد نیاز، جنس ماده، ضخامت و کانتور را ارائه دهید، سپس پیکربندی پیشنهادی، فرآیند و روش بازرسی را تأیید کنید. شرایط نگهداری و محیطی نیز اهمیت دارند.
تجهیزات برش تخلیه الکتریکی سیمی چگونه با انواع مختلف مواد رفتار میکند؟
هدایت الکتریکی یک شرط اولیهٔ غربالگری است، نه تضمینی بر این که همهٔ مواد با نتیجهای یکسان برش خورده شوند. درجهٔ ماده، حالت عملیات حرارتی، ضخامت و هندسهٔ مورد نیاز را تأیید کنید. از سیم، مایع و شرایط برش مناسب برای ماشین واقعی استفاده کنید؛ زمان برش، کیفیت سطح و نتایج ابعادی به نوع کار بستگی دارند و باید بهصورت جداگانه ارزیابی شوند.
چه نیازهای نگهداریای برای تجهیزات برش تخلیه الکتریکی سیمی لازم است؟
دستورالعملهای نگهداری دستگاه را برای قسمتهای مربوط به کار با سیم، مایع کاری، فیلتراسیون، راهنماها و بررسی سیستم حرکتی دنبال کنید. برای هر نوع کالیبراسیون یا تنظیم لازم، از خدمات متخصص استفاده کنید. اگر سیستم نظارت بر وضعیت در دسترس باشد، سیگنالها و پاسخهای آن را تأیید کنید؛ یادآوری یا نمایش روی صفحه نشاندهندهٔ نگهداری پیشبینانه یا محافظت در برابر تمام توقفهای غیرمنتظره نیست.
