
 EN



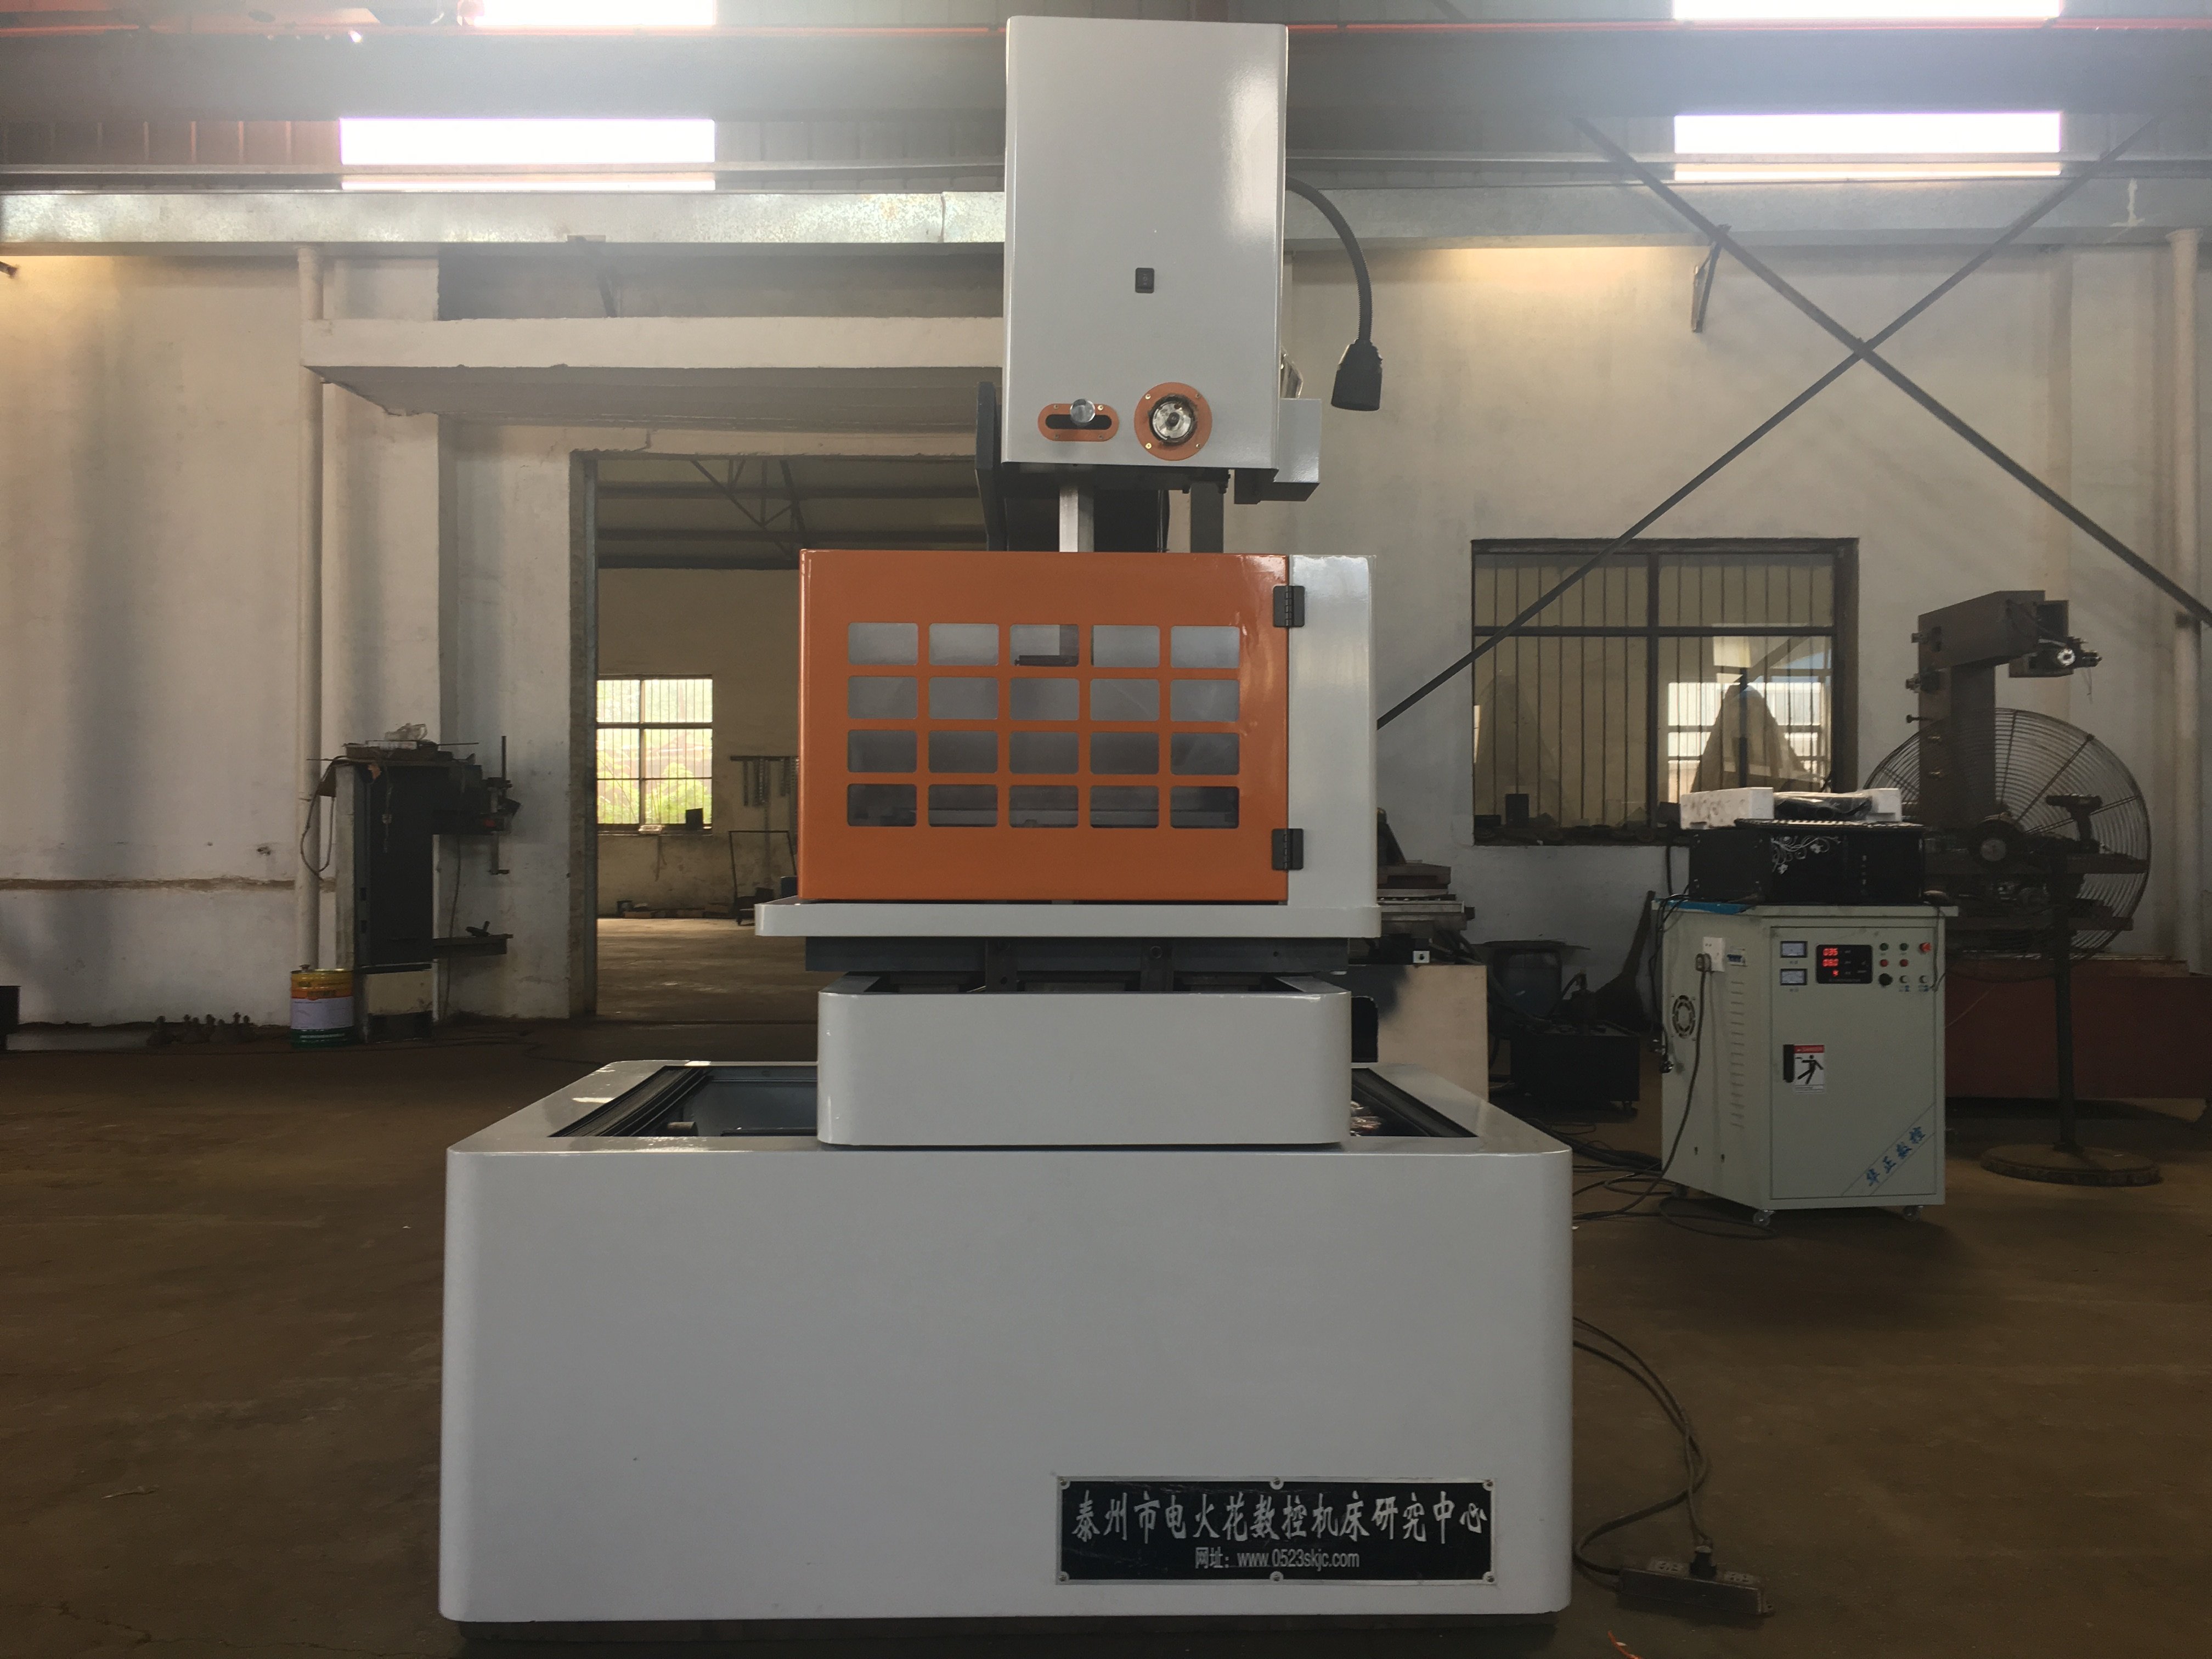
Planera en noggrann komplex kontur
Tråd edm-utrustning kan övervägas för komplexa profiler i lämpliga ledande arbetsstycken. Trådelektroden följer en programmerad bana medan styrda elektriska urladdningar avlägsnar material. Ett noggrant resultat kräver en genomförbar skärningsbana, en lämplig maskinkonfiguration och inspektion mot ritningen; formen eller antalet axlar ensamma fastställer inte toleransen för den färdiga delen.
Börja med att ange materialklass, tjocklek, krävda konturer, mått och yskrav. Inkludera hörnradier, smala spalter samt övre och undre profiler där det är relevant. Granska hur tråden kommer in i skärningen, hur delen hålls fixerad och vad som händer när en sektion separeras. Att skära utan kontakt är inte ett bevis för att alla geometrier är tillgängliga eller fria från dimensionella variationer.
Kärnkomponenter i tråd-EDM-system
Trådspecifikation och skärningsbana
Bekräfta trådrörelsesystemet, godkänt trådmaterial och tråddiameter för den föreslagna maskinen. Granska trådens inmatningsväg och eventuell nödvändig startborrning för en intern profil. En växelriktad trådanordning får inte beskrivas som ett enfaset färsk-trådsystem, och automatisk trådinföring får inte antas enbart utifrån CNC-styrning.
Välj tråd inom maskinens tillåtna specifikation och utvärdera den på det krävda materialet, tjockleken och konturen. Trådsammansättning, en beläggning eller en spänninställning etablerar inte i sig de uppnåbara måtten eller ytytan. Behåll den valda tråden och skärningsförhållandena tillsammans med inspektionsprotokollet för representativt provstycke.
Arbetsvätska och spolning
Bekräfta den angivna arbetvätskan, filtreringen och underhållskraven för den faktiska utrustningen. Granska tillträdet för spolning runt konturen och fixtur. Överför inte en specificering för avjoniserat vatten eller krav från ett oljebaserat system till varje tråd-EDM-design.
Om flöde, tryck, temperatur eller vätskevillkorsstyrning erbjuds, ange vad som mäts och justeras. Följ maskinens instruktioner för att upprätthålla lämpliga förhållanden. Dessa funktioner kan stödja den föreslagna processen inom sitt tillämpningsområde, men garanterar inte konturens noggrannhet eller obegränsad skärning.
Precision Control and Motion Systems
Programmera referenspunkt och positionering
Förbered CNC-vägen från den krävda geometrin och verifiera referenspunkten, spännanordningen och maskininställningarna. Bekräfta hur programmet tar hänsyn till trådens diameter och den föreslagna urladdningsglapsåtgärden. Håll kommandoupplösning, positionsnoggrannhet, upprepbarhet och dimensioner på det skurna komponenten åtskilda; en specifikation för positionering innebär inte att varje skurfeature uppfyller ritningen.
Om adaptiv urladdning eller processstyrning tillhandahålls, bekräfta dess ingående signaler, tillåtna justeringar och driftgränser. Att välja eller justera bearbetningsförhållanden är inte detsamma som att automatiskt identifiera alla material eller mäta den färdiga konturen. Granska delen med avseende på de överenskomna dimensionella och ytkriterierna.
Axelkonfiguration och konicitet
För vinkelräta skärningar, ange de faktiska styrda axlarna, ledningsanordningen och konicitetsgränserna vid den krävda arbetsstyckshöjden. Om övre och undre konturer skiljer sig åt, granska båda profilerna tillsammans med den föreslagna rörelsen. En axelräkning är inte en beskrivning av vilka rörelser som kan utföras samtidigt eller vilka komplexa former som kan slutföras.
Kontrollera resan, fästplatsens fria utrymme, tillgången till kablar och stödet för arbetsstycket under hela banan. Där temperaturkontroll eller kompensation är tillgänglig ska dess omfattning och de krävda miljöförutsättningarna bekräftas. Utvärdera den slutförda konturen i stället för att betrakta styvhet eller kompensation som en garanti för konstant noggrannhet under en lång produktion.
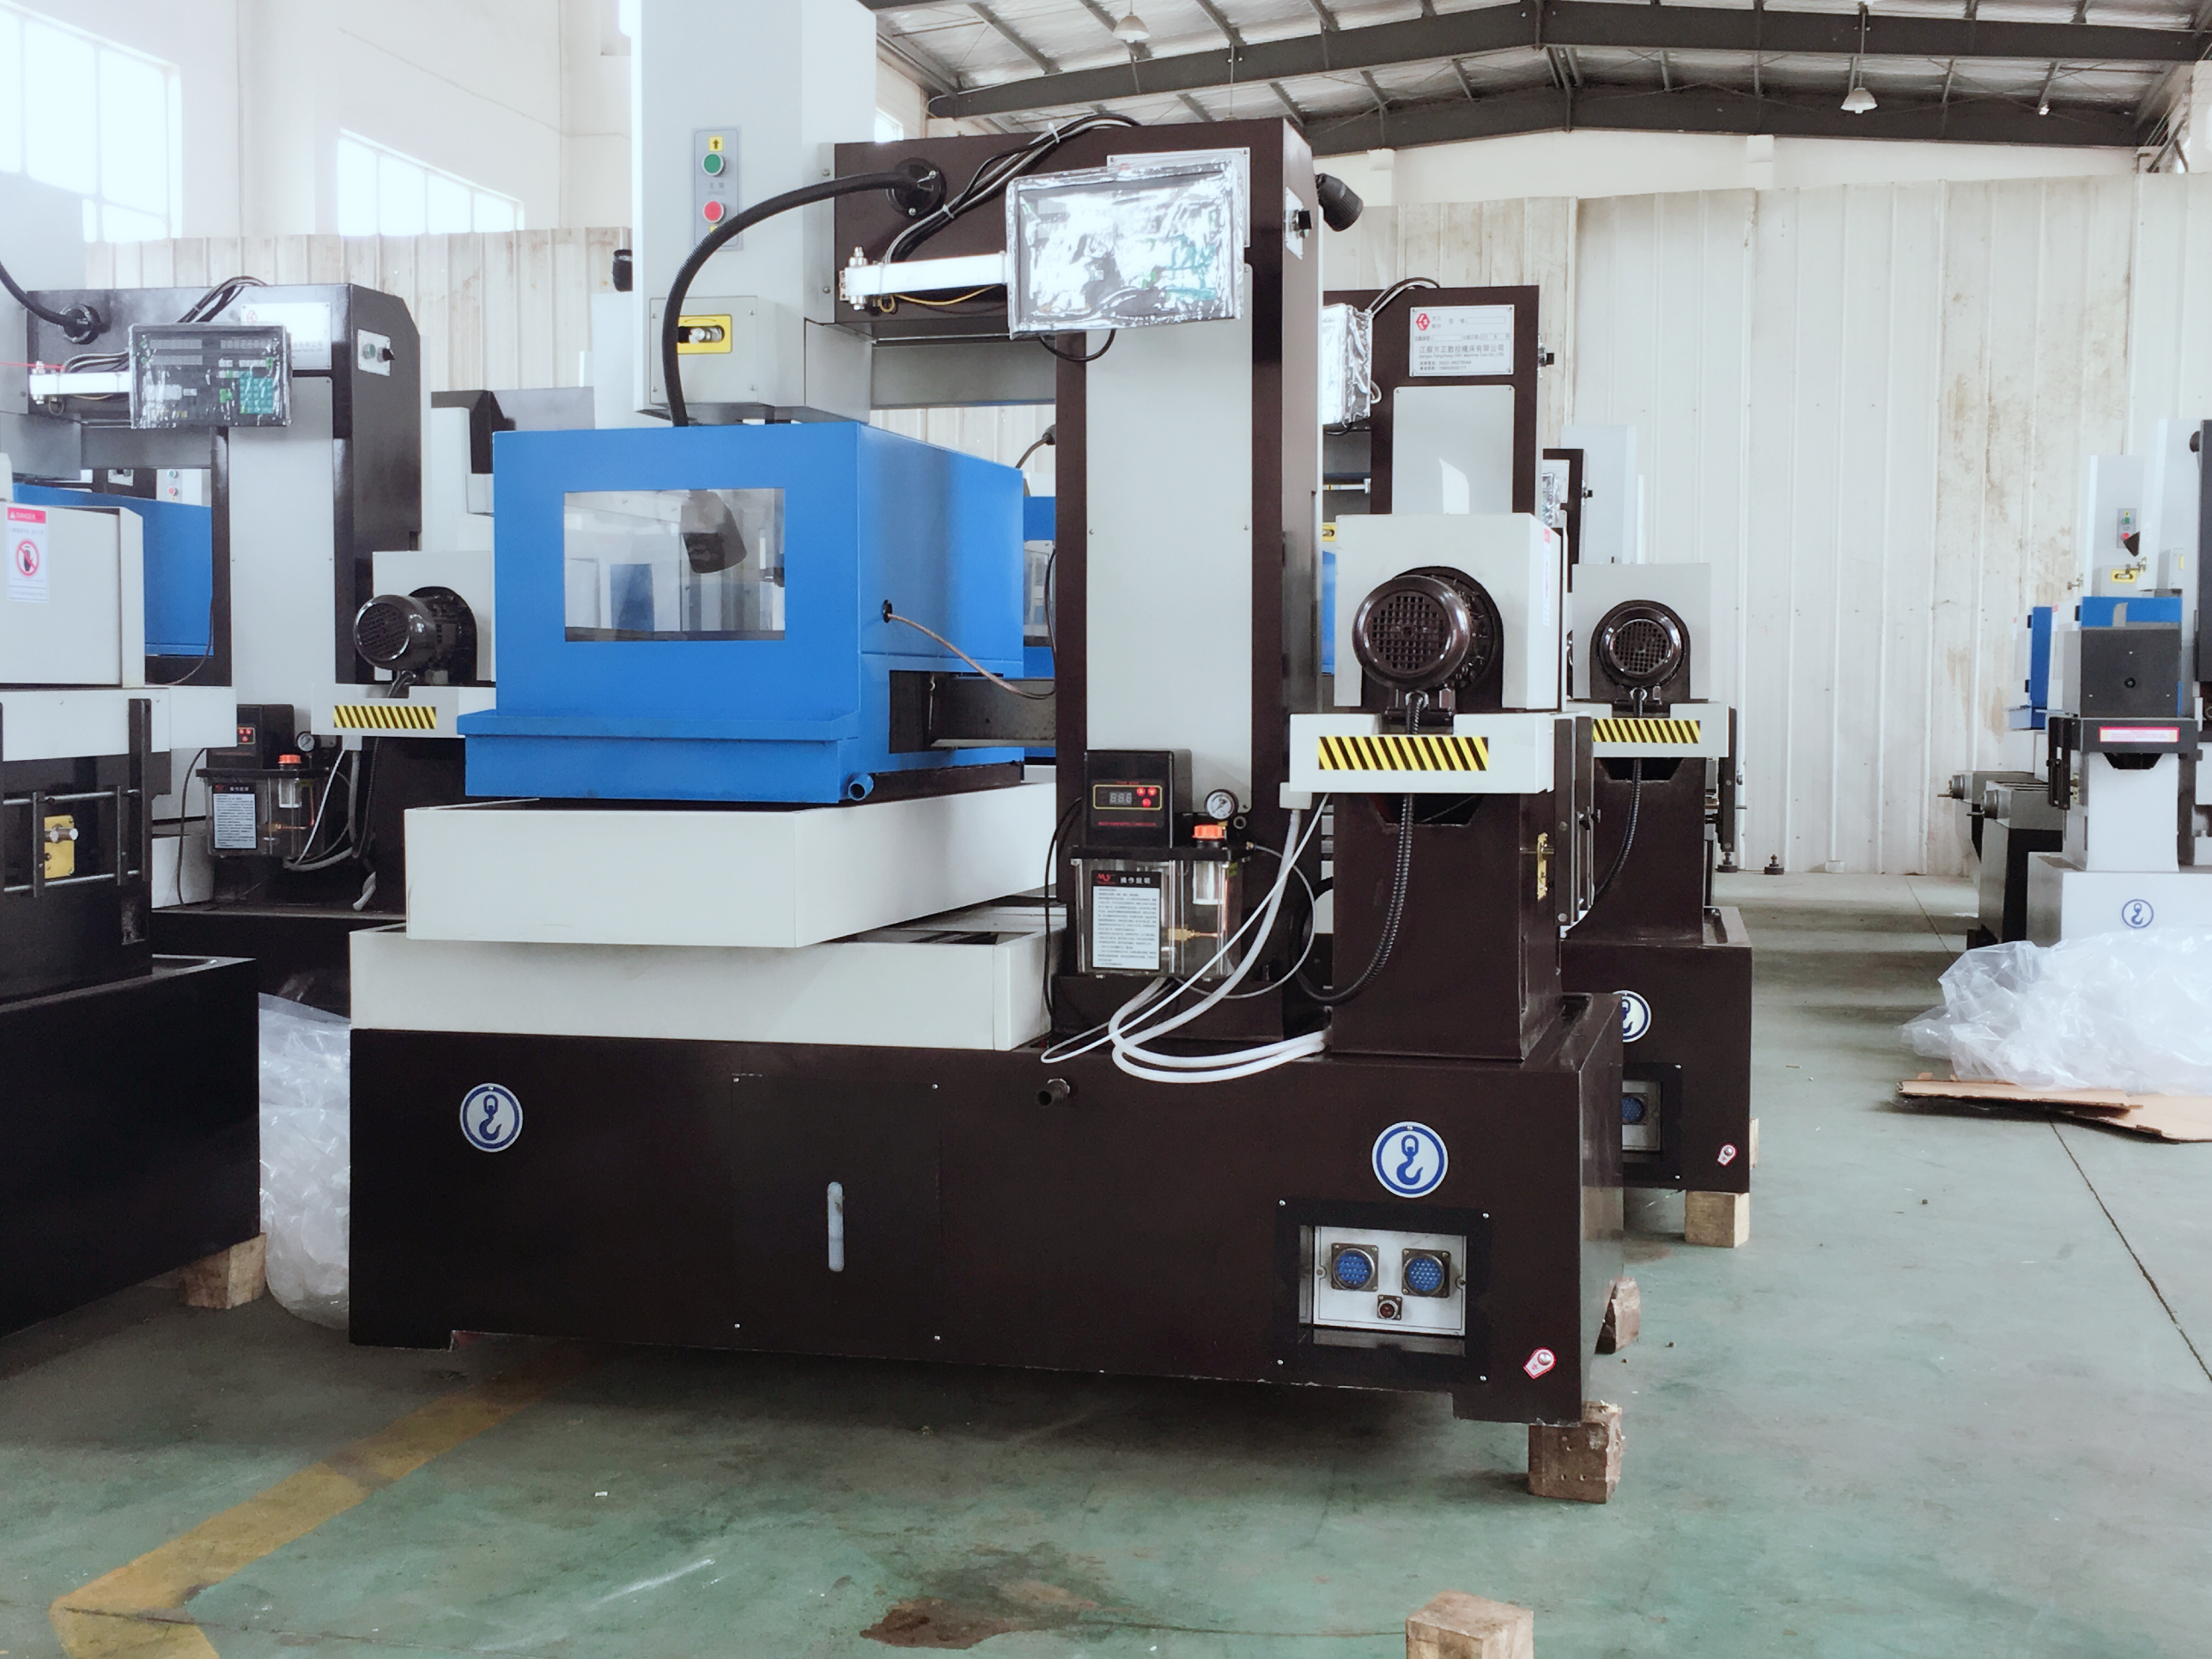
Ytkvalitet och noggrannhetsverifiering
Skärningspass och godkännande av delar
Välj skärningspass och urladdningsinställningar inom maskinens stödda process för arbetet. Dimensionellt tolerans, råhet och ytkvalitet är separata godkännandekrav. En jämn utseende på skärningen eller ett enskilt råhetsvärde bekräftar inte i sig noggrannheten eller lämpligheten hos delen.
Jämför alla föreslagna förbättringar av hastighet eller ytkvalitet under angivna förhållanden: material, tjocklek, tråd, kontur, skärpass, inställningar och mätmetod. Inkludera nödvändig efterbearbetning i bearbetningsvägen. Den lämpliga balansen beror på ritningen och godkännandekriterierna, inte på ett universellt bästa ytkvalitet eller skärhastighet.
Gängning och återställningsförhållanden
Om automatisk gängning eller omgängning föreslås, bekräfta vilka starthål, trådbanor och arbetsstycksförhållanden som stöds. Planera hur avbrott och avskilda kärnor ska hanteras enligt utrustningens instruktioner. En demonstrerad gängningscykel utgör inte bevis för att varje komplex profil kan köras utan operatörens ingripande.
Följ den godkända återställningsproceduren efter trådbrott eller annat avbrott. Kontrollera området där bearbetningen återupptas samt det färdiga delen innan godkännande. Övervakning och parameterkontroll eliminerar inte möjligheten till fel och ersätter inte inspektion av de skurna måtten och ytan.
Vanliga frågor
Vilken är den maximala skärnoggrannhet som kan uppnås med tråd-EDM-utrustning?
Det finns inget enda värde för skärnoggrannhet som gäller för alla maskiner och delar. Positioneringsnoggrannhet beskriver maskinens rörelse; noggrannheten för den färdiga delen måste kontrolleras på den skurna geometrin, och ytråhet är en separat ytåtgärd. Ange den krävda toleransen, materialet, tjockleken och konturen, bekräfta sedan den föreslagna konfigurationen, processen och inspektionsmetoden. Underhåll och miljöförhållanden är fortfarande relevanta.
Hur hanterar tråd-EDM-utrustning olika materialtyper?
Elektrisk ledningsförmåga är ett initialt screeningsvillkor, inte en garanti för att alla material kan skäras med samma resultat. Bekräfta materialklassen, värmebehandlingsstatusen, tjockleken och den krävda geometrin. Använd lämplig tråd, vätska och skärningsförhållanden för den aktuella maskinen; skärningstid, ytkvalitet och dimensionsresultat beror på arbetsuppgiften och bör utvärderas separat.
Vilka underhållskrav krävs för tråd-EDM-utrustning?
Följ maskinens underhållsanvisningar för delar som hanterar tråd, arbetsvätska, filtrering, guider och kontroller av rörelsesystemet. Använd kvalificerad service för eventuell kalibrering eller justering som krävs. Om villkorsovervakning är tillgänglig ska dess signaler och svar bekräftas; en påminnelse eller övervakningsdisplay utgör inte bevis för förutsägande underhåll eller skydd mot alla oväntade stopp.
