
 EN



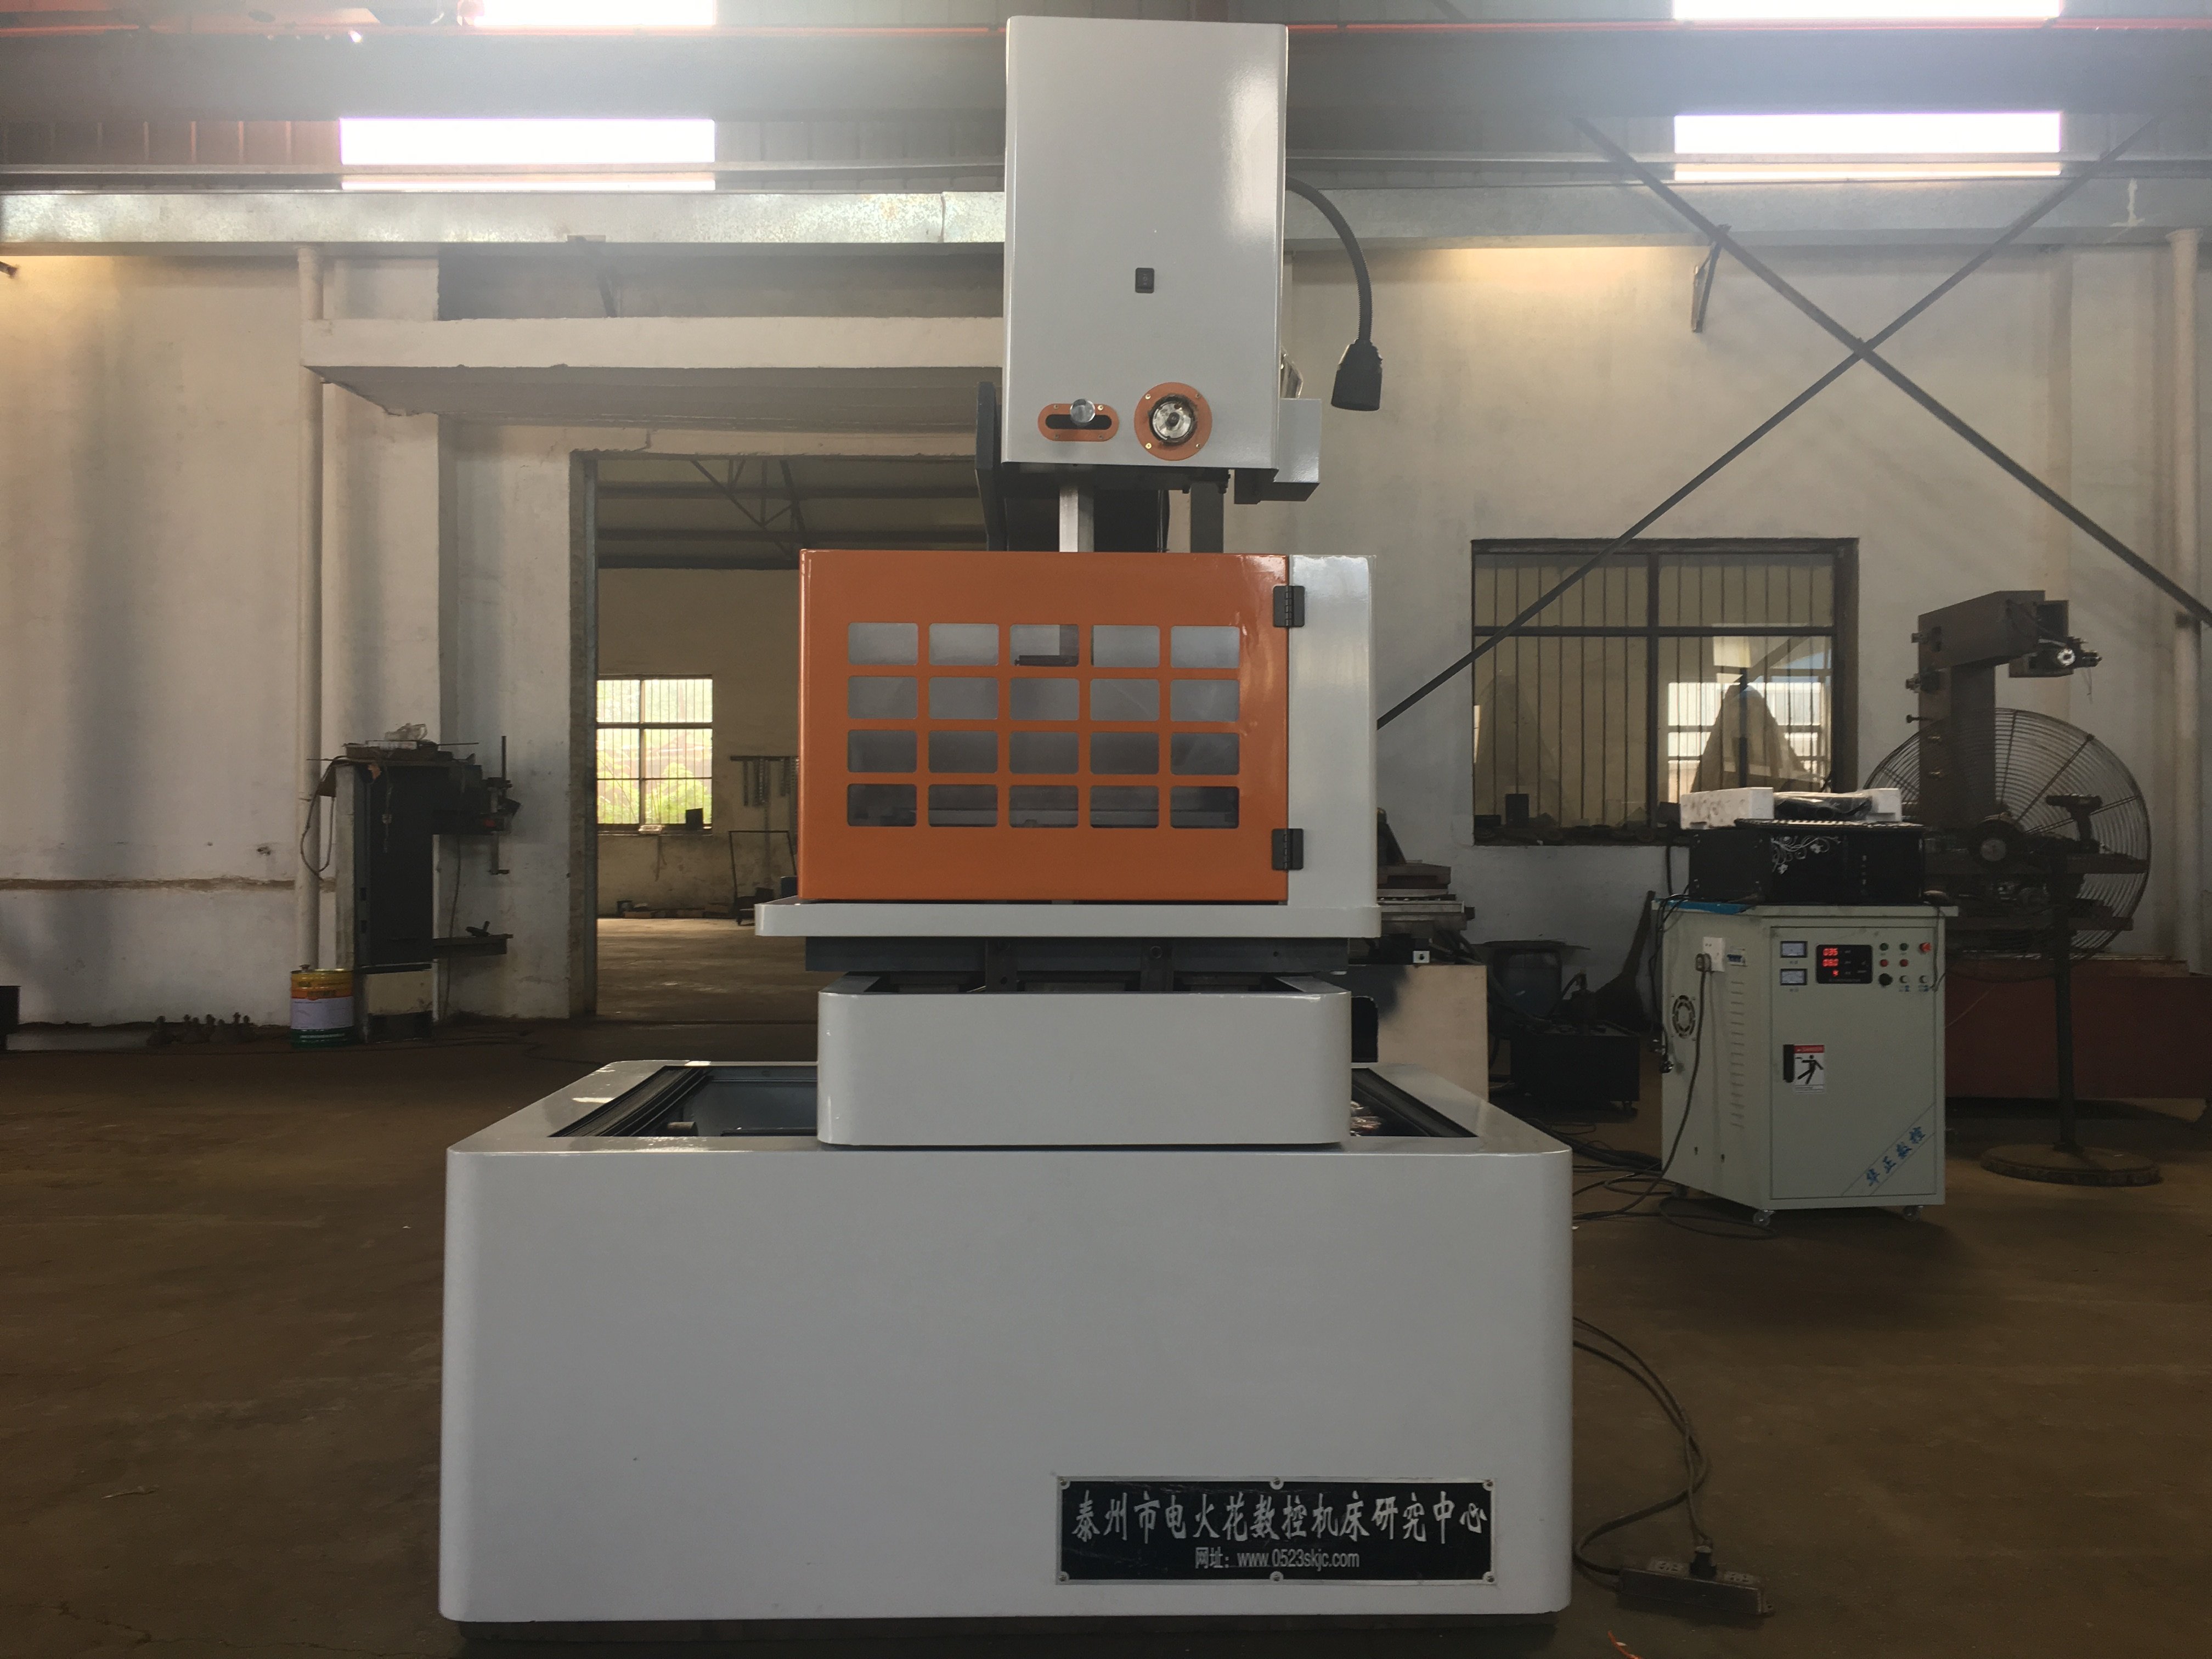
Pagpaplano ng Tumpak na Kumplikadong Kontur
Kagamitan ng Wire EDM maaaring isaalang-alang para sa mga kumplikadong profile sa mga angkop na conductive na workpieces. Ang wire electrode ay sumusunod sa isang naprogramang landas habang ang kontroladong electrical discharges ang nag-aalis ng materyales. Ang isang tumpak na resulta ay nangangailangan ng isang feasible na cutting route, angkop na konpigurasyon ng makina, at pagsusuri laban sa drawing; ang hugis o bilang ng axis lamang ang hindi nagtatakda ng finished-part tolerance.
Simulan sa pamamagitan ng pagtukoy sa grado ng materyales, kapal, kinakailangang mga kontur, sukat, at mga kinakailangan sa surface. Isama ang mga radius ng sulok, mga makitid na slot, at ang mga profile sa itaas at ibaba kung may kaugnayan. Suriin kung paano pumasok ang wire sa cut, kung paano hinahawakan ang bahagi, at ano ang mangyayari kapag nahati ang isang seksyon. Ang non-contact cutting ay hindi patunay na ang bawat geometry ay ma-access o malaya sa anumang dimensional variation.
Mga Pangunahing Bahagi ng Wire EDM na Sistema
Wire Specification at Cutting Path
Kumpirmahin ang sistema ng wire-motion, ang pinagpapahintulutang materyales at diameter ng wire para sa iminungkahing makina. Suriin ang landas ng pagpasok ng wire at anumang kailangang butas na pambuo para sa panloob na profile. Ang isang reciprocating-wire na kaayusan ay hindi dapat ilarawan bilang isang single-direction fresh-wire na sistema, at ang awtomatikong pag-threading ay hindi dapat ipagpalagay mula sa CNC control lamang.
Pumili ng wire na nasa loob ng pinapahintulutang espesipikasyon ng makina at suriin ito batay sa kinakailangang materyales, kapal, at kontur. Ang komposisyon ng wire, ang anumang coating, o ang setting ng tension ay hindi nanghihikayat ng sariling pagkamit ng mga sukat o surface finish. Panatilihin ang napiling wire at mga kondisyon ng pagputol kasama ang rekord ng inspeksyon ng representatibong bahagi.
Ginagamit na likido at pagpapalikas nito
Kumpirmahin ang tinukoy na working fluid, ang mga kinakailangan sa pag-filter at pangangalaga para sa aktwal na kagamitan. Suriin ang access para sa pag-flush sa paligid ng kontur at fixture. Huwag ilipat ang spesipikasyon ng deionized-water o ang mga kinakailangan ng isang oil-based na sistema sa bawat wire EDM na disenyo.
Kung ang kontrol sa daloy, presyon, temperatura o kondisyon ng likido ay inaalok, tukuyin kung ano ang sinusukat at ina-adjust. Sundin ang mga instruksyon ng makina para mapanatili ang angkop na kondisyon. Ang mga ganitong tungkulin ay maaaring suportahan ang ipinanunulong proseso sa loob ng kanilang saklaw, ngunit hindi ito nagpapagarantiya sa katiyakan ng hugis o walang paghinto sa pagputol.
Precision Control at Mga Sistema ng Pagkilos
Programang Datum at Pagposisyon
Handaing ang CNC na landas mula sa kinakailangang heometriya at i-verify ang datum, fixture, at mga setting ng makina. Kumpirmahin kung paano isinasama ng programa ang sukat ng wire at ang inipanunulong pahintulot para sa discharge-gap. Panatilihin ang hiwalay ang command resolution, positioning accuracy, repeatability, at sukat ng pinutol na bahagi; ang isang specification sa pagpo-posisyon ay hindi nangangahulugan na ang bawat tampok ng pagputol ay sumusunod sa drawing.
Kung ang adaptive discharge o process control ay ibinibigay, kumpirmahin ang mga input nito, ang mga pinapayagang pag-aadjust, at ang mga limitasyon sa operasyon. Ang pagpili o pag-aadjust ng mga kondisyon sa pagmamachine ay hindi katulad ng awtomatikong pagkilala sa bawat materyal o pagsukat sa natapos na contour. Suriin ang bahagi gamit ang kasunduang mga pamantayan sa dimensyon at ibabaw.
Kumpigurasyon ng Axis at Taper
Para sa mga angular cuts, tukuyin ang mga aktwal na controlled axes, ang pagkakasunud-sunod ng mga gabay, at ang mga limitasyon sa taper sa kinakailangang taas ng workpiece. Kung ang upper at lower contours ay magkaiba, suriin ang parehong profile at ang ipinanukalang galaw nang sabay. Ang bilang ng axis ay hindi isang paglalarawan kung aling mga galaw ang maaaring tumakbo nang sabay o kung aling mga kumplikadong hugis ang maaaring tapusin.
Suriin ang paggalaw, kaluwangan ng fixture, pag-access sa kable, at suporta sa workpiece sa buong ruta. Kung may kontrol o kompensasyon sa temperatura, kumpirmahin ang saklaw nito at ang kinakailangang kondisyon ng kapaligiran. Pag-usapan ang natapos na contour imbes na ituring ang rigidity o kompensasyon bilang garantiya ng pare-parehong katiyakan sa mahabang operasyon.
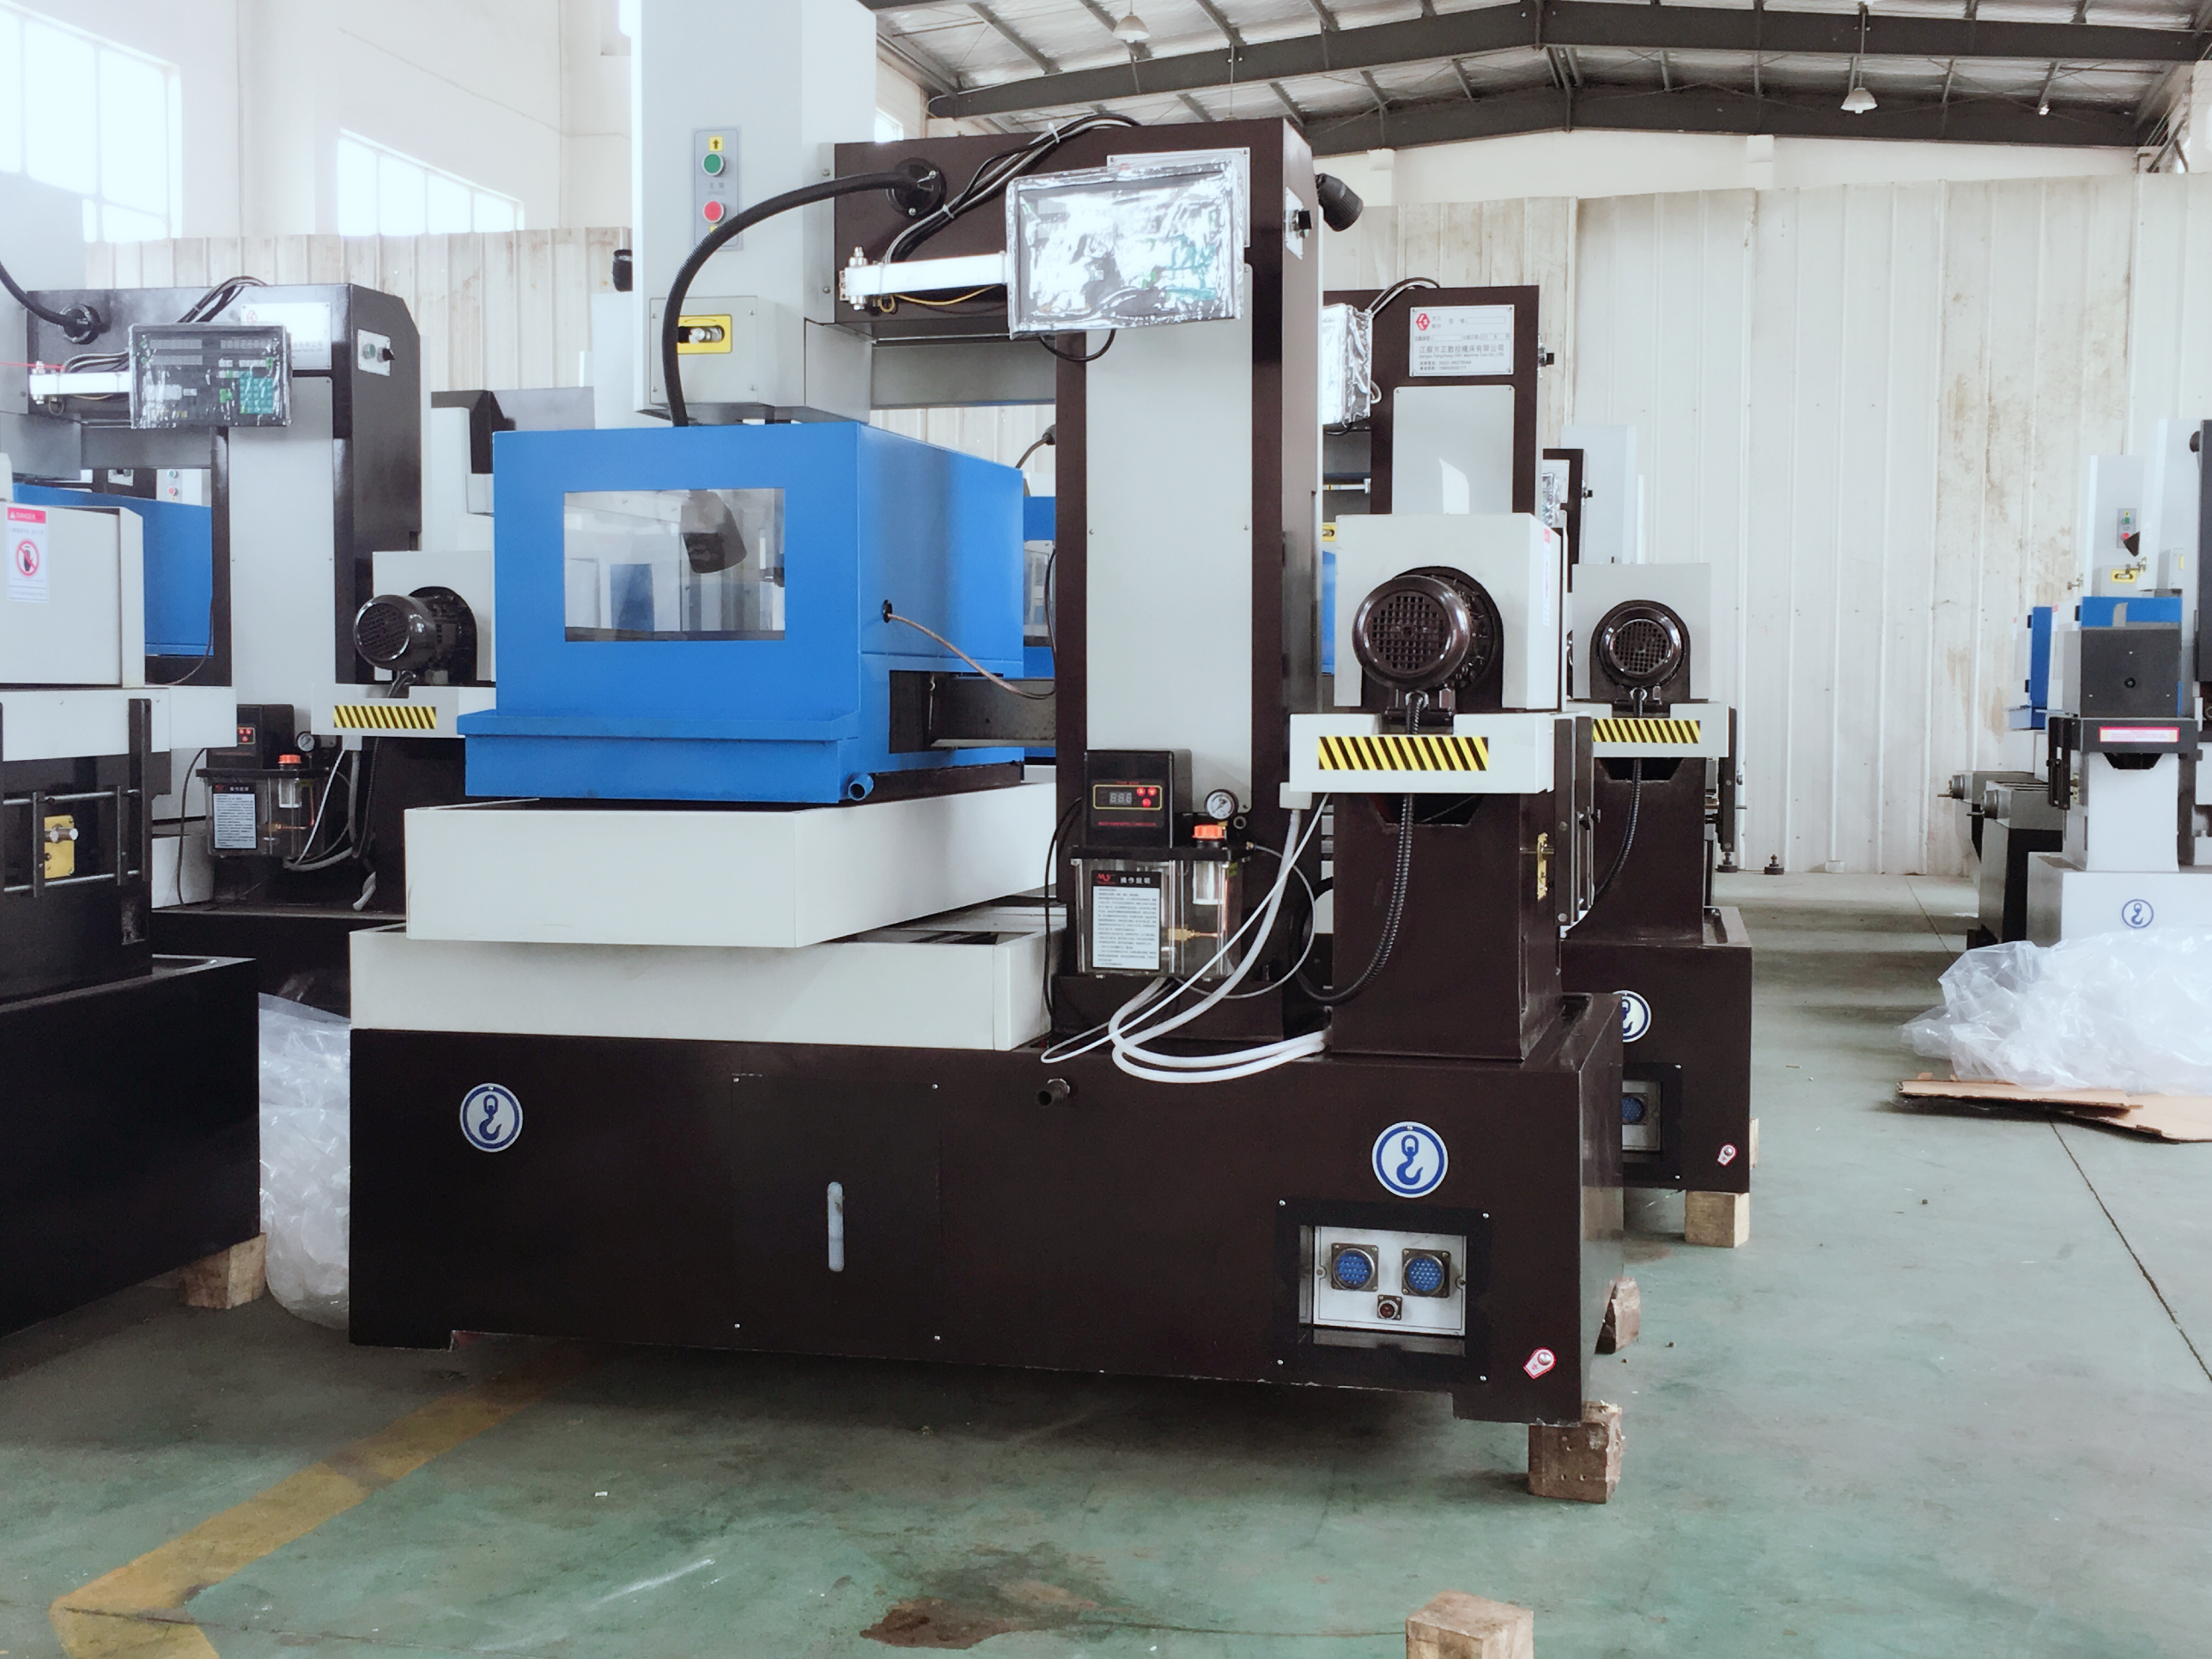
Pagsusuri ng Kalidad at Katiyakan ng Surface
Mga Cutting Passes at Pag-apruba ng Bahagi
Pumili ng mga cutting passes at mga setting ng discharge na nasa loob ng proseso na sinusuportahan ng makina para sa gawain. Ang dimensional tolerance, roughness, at surface integrity ay magkakahiwalay na mga kinakailangan para sa pag-apruba. Ang isang makinis na tingin na cut o isang halaga lamang ng roughness ay hindi nagpapatunay sa katiyakan o kahihinatnan ng bahagi.
Ihambing ang anumang iminungkahing pagpabilis o pagpabuti ng kinalabasan sa ilalim ng mga nakasaad na kondisyon: materyales, kapal, wire, contour, bilang ng cutting passes, mga setting, at paraan ng pagsukat. Isama ang kinakailangang finishing sa ruta. Ang angkop na balanse ay nakasalalay sa drawing at sa mga kriterya ng pagtanggap, hindi sa isang pangkalahatang pinakamahusay na surface finish o cutting rate.
Mga Kondisyon sa Threading at Pagbawi
Kung ang awtomatikong threading o rethreading ang iminumungkahi, kumpirmahin ang suportadong starting-hole, wire-path, at mga kondisyon ng workpiece. Magplano kung paano haharapin ang mga interupsiyon at mga hiwalay na cores batay sa mga instruksyon ng kagamitan. Ang isang naipakita nang threading cycle ay hindi ebidensya na maaaring tumakbo ang bawat kumplikadong profile nang walang pakikiisa ng operator.
Sundin ang opisyal na proseso ng pagbawi pagkatapos ng wire break o iba pang interupsiyon. Suriin ang lugar ng pagre-restart at ang natapos na bahagi bago ito tanggapin. Ang monitoring at kontrol ng mga parameter ay hindi nag-aalis ng posibilidad ng mga error ni hindi rin napapalitan ang inspeksyon sa mga dimensyon at surface ng cut.
Mga Madalas Itanong
Ano ang pinakamataas na katumpakan ng pagputol na kayang marating gamit ang kagamitang wire EDM?
Walang iisang halaga ng kahusayan sa pagputol na angkop sa bawat makina at bahagi. Ang kahusayan sa pagpo-posisyon ay naglalarawan sa galaw ng makina; ang kahusayan ng natapos na bahagi ay dapat suriin sa hugis ng pinutol, at ang kabuuang kabalahuan (roughness) ay isang hiwalay na sukatan ng ibabaw. Ibigay ang kinakailangang toleransya, materyal, kapal, at kontur, pagkatapos ay kumpirmahin ang iminungkahing konpigurasyon, proseso, at paraan ng pagsusuri. Ang pagpapanatili at mga kondisyon sa kapaligiran ay nananatiling mahalaga.
Paano hinaharapin ng kagamitan sa wire EDM ang iba't ibang uri ng materyales?
Ang kahusayan sa pagdaloy ng kuryente ay isang paunang kondisyon sa pagsusuri, hindi garantiya na ang bawat materyal ay maaaring putulin nang may parehong resulta. Kumpirmahin ang klase ng materyal, estado ng heat treatment, kapal, at kinakailangang hugis. Gamitin ang angkop na wire, likido, at mga kondisyon sa pagputol para sa aktwal na makina; ang oras ng pagputol, kalidad ng huling anyo, at mga resulta sa dimensyon ay nakasalalay sa gawain at dapat suriin nang hiwalay.
Anu-ano ang mga kinakailangan sa pagpapanatili para sa kagamitan sa wire EDM?
Sundin ang mga instruksyon sa pagpapanatili ng makina para sa mga bahagi na panghawak ng kable, sa likido na ginagamit sa paggana, sa pag-filter, sa mga gabay, at sa pagsusuri sa sistema ng paggalaw. Gamitin ang kwalipikadong serbisyo para sa anumang kailangang kalibrasyon o pag-aayos. Kung mayroong sistema ng pagsubaybay sa kondisyon, tiyakin ang mga senyal nito at ang tugon dito; ang isang paalala o display ng pagsubaybay ay hindi patunay ng predictive maintenance o proteksyon laban sa bawat hindi inaasahang paghinto.
