
 EN



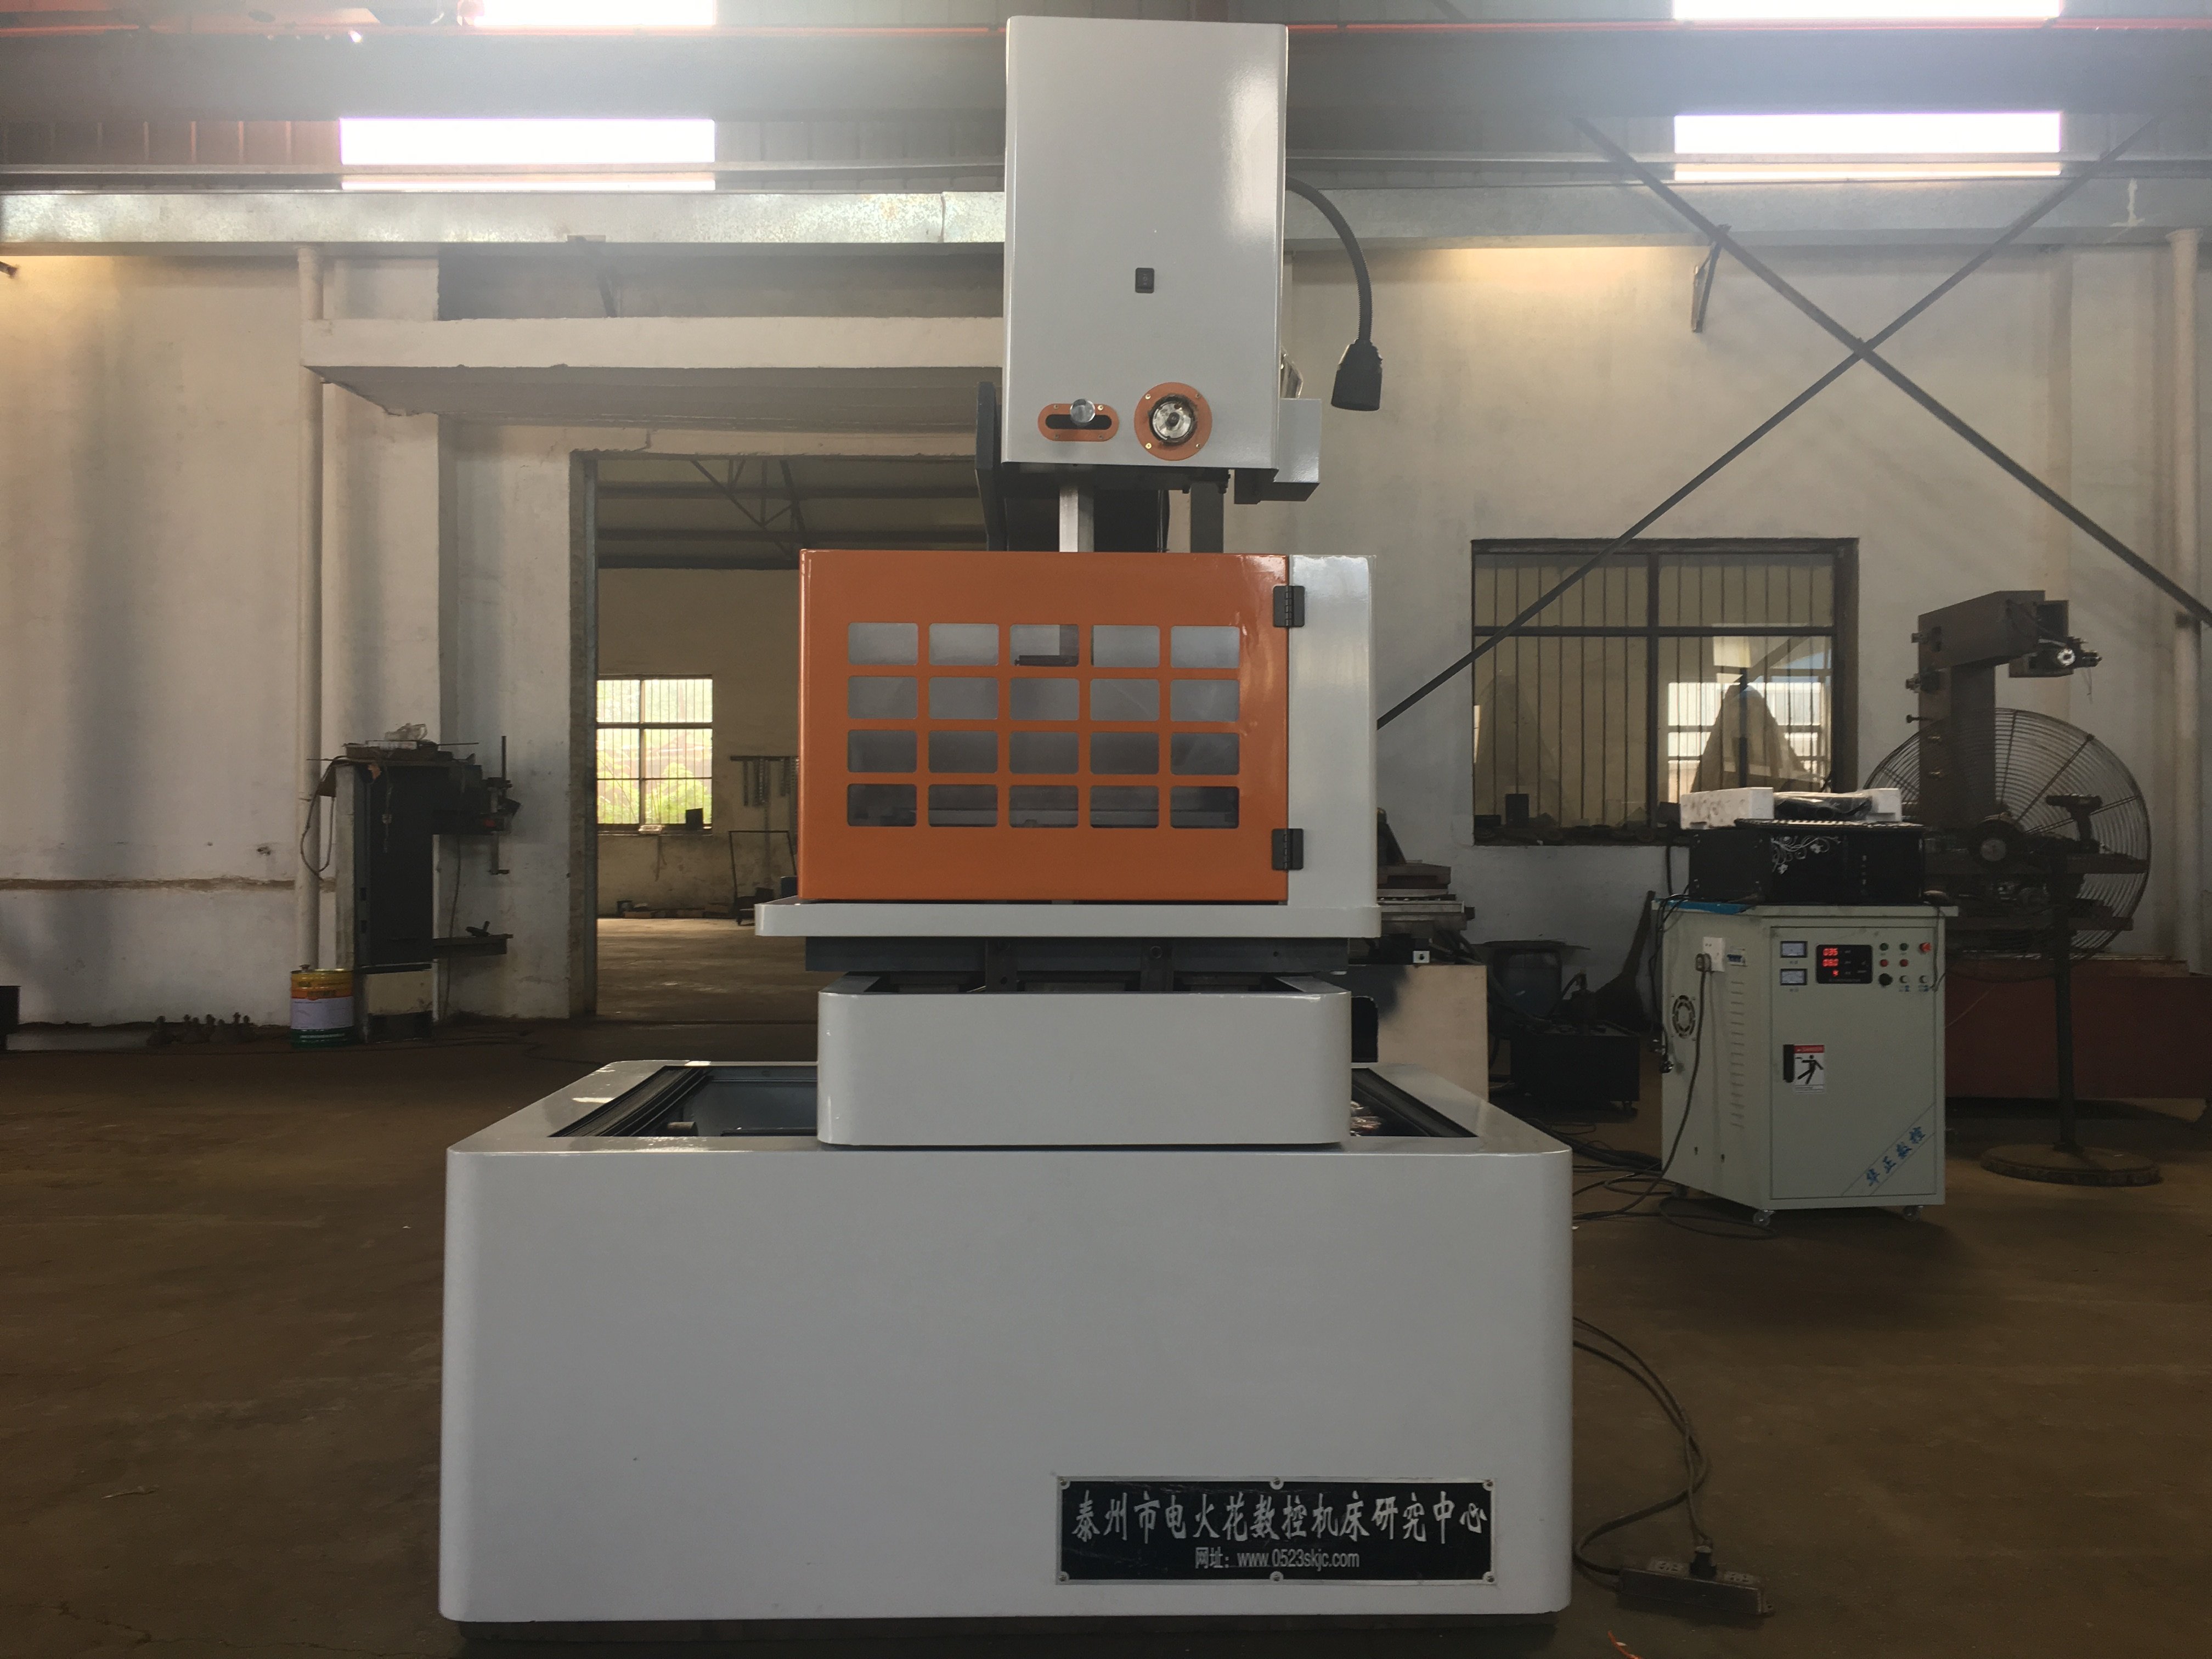
Merancang Kontur Kompleks yang Tepat
Peralatan wire edm boleh dipertimbangkan untuk profil kompleks pada benda kerja konduktif yang sesuai. Elektrod wayar mengikuti laluan beraturan sementara pelepasan elektrik terkawal menghilangkan bahan. Hasil yang tepat memerlukan laluan pemotongan yang boleh dilaksanakan, konfigurasi mesin yang sesuai dan pemeriksaan terhadap lukisan; bentuk atau bilangan paksi sahaja tidak menentukan toleransi komponen siap.
Mulakan dengan menyatakan gred bahan, ketebalan, kontur yang diperlukan, dimensi dan keperluan permukaan. Sertakan jejari sudut, slot sempit serta profil bahagian atas dan bawah di mana berkaitan. Semak cara wayar memasuki pemotongan, cara komponen dipegang dan apa yang berlaku apabila bahagian terpisah. Pemotongan tanpa sentuh bukan jaminan bahawa setiap geometri boleh diakses atau bebas daripada variasi dimensi.
Komponen Utama Sistem EDM Wayar
Spesifikasi Wayar dan Laluan Pemotongan
Sahkan sistem pergerakan wayar, bahan wayar dan diameter yang diluluskan untuk jentera yang dicadangkan. Semak laluan masuk wayar dan mana-mana lubang permulaan yang diperlukan untuk profil dalaman. Susunan wayar berayun tidak boleh digambarkan sebagai sistem wayar baharu satu arah, dan penalaan automatik wayar tidak boleh diandaikan hanya daripada kawalan CNC.
Pilih wayar dalam spesifikasi yang dibenarkan jentera dan nilaikan ke atas bahan, ketebalan dan kontur yang diperlukan. Komposisi wayar, salutan atau tetapan tegangan tidak secara sendirinya menentukan dimensi atau hasil siap permukaan yang boleh dicapai. Simpan wayar yang dipilih dan keadaan pemotongan bersama rekod pemeriksaan komponen perwakilan.
Cecair kerja dan pembilasan
Sahkan cecair kerja, penapisan dan keperluan penyelenggaraan yang dispesifikasikan untuk peralatan sebenar. Semak akses untuk pembilasan di sekitar kontur dan kelengkapan. Jangan alihkan spesifikasi air terdeionkan atau keperluan sistem berbasis minyak kepada setiap rekabentuk EDM wayar.
Jika kawalan aliran, tekanan, suhu atau keadaan cecair disediakan, kenal pasti apa yang diukur dan dilaraskan. Ikuti arahan mesin untuk mengekalkan keadaan yang sesuai. Fungsi-fungsi ini boleh menyokong proses yang dicadangkan dalam lingkupnya, tetapi tidak menjamin ketepatan kontur atau pemotongan tanpa gangguan.
Sistem Kawalan dan Pergerakan Presisi
Datum Program dan Penentuan Kedudukan
Sediakan laluan CNC daripada geometri yang diperlukan dan sahkan datum, kelengkapan pelekap dan tetapan mesin. Sahkan cara program mengambil kira saiz wayar dan toleransi celah letupan yang dicadangkan. Kekalkan resolusi arahan, ketepatan penentuan kedudukan, kebolehulangan dan dimensi bahagian yang dipotong secara berasingan; spesifikasi penentuan kedudukan tidak menjamin setiap ciri potongan memenuhi lukisan.
Di mana pelupusan laras atau kawalan proses dibekalkan, sahkan inputnya, pelarasan yang dibenarkan dan had operasi. Memilih atau melaras keadaan pemesinan bukanlah sama dengan mengenal pasti secara automatik setiap bahan atau mengukur kontur siap. Periksa komponen menggunakan kriteria dimensi dan permukaan yang telah dipersetujui.
Konfigurasi Paksis dan Kecenderungan
Bagi potongan bersudut, kenal pasti paksis yang dikawal sebenar, susunan panduan dan had kecenderungan pada ketinggian benda kerja yang diperlukan. Jika kontur atas dan bawah berbeza, semak kedua-dua profil dan pergerakan yang dicadangkan secara serentak. Bilangan paksis bukanlah huraian tentang pergerakan yang boleh beroperasi secara serentak atau bentuk kompleks yang boleh diselesaikan.
Semak perjalanan, keluasan tetap, akses wayar dan sokongan benda kerja di sepanjang laluan. Di mana kawalan suhu atau pembaikan tersedia, sahkan lingkupnya dan syarat persekitaran yang diperlukan. Nilai kontur yang siap daripada segi keseluruhan, bukan dengan menganggap ketegaran atau pembaikan sebagai jaminan ketepatan malar dalam operasi jangka panjang.
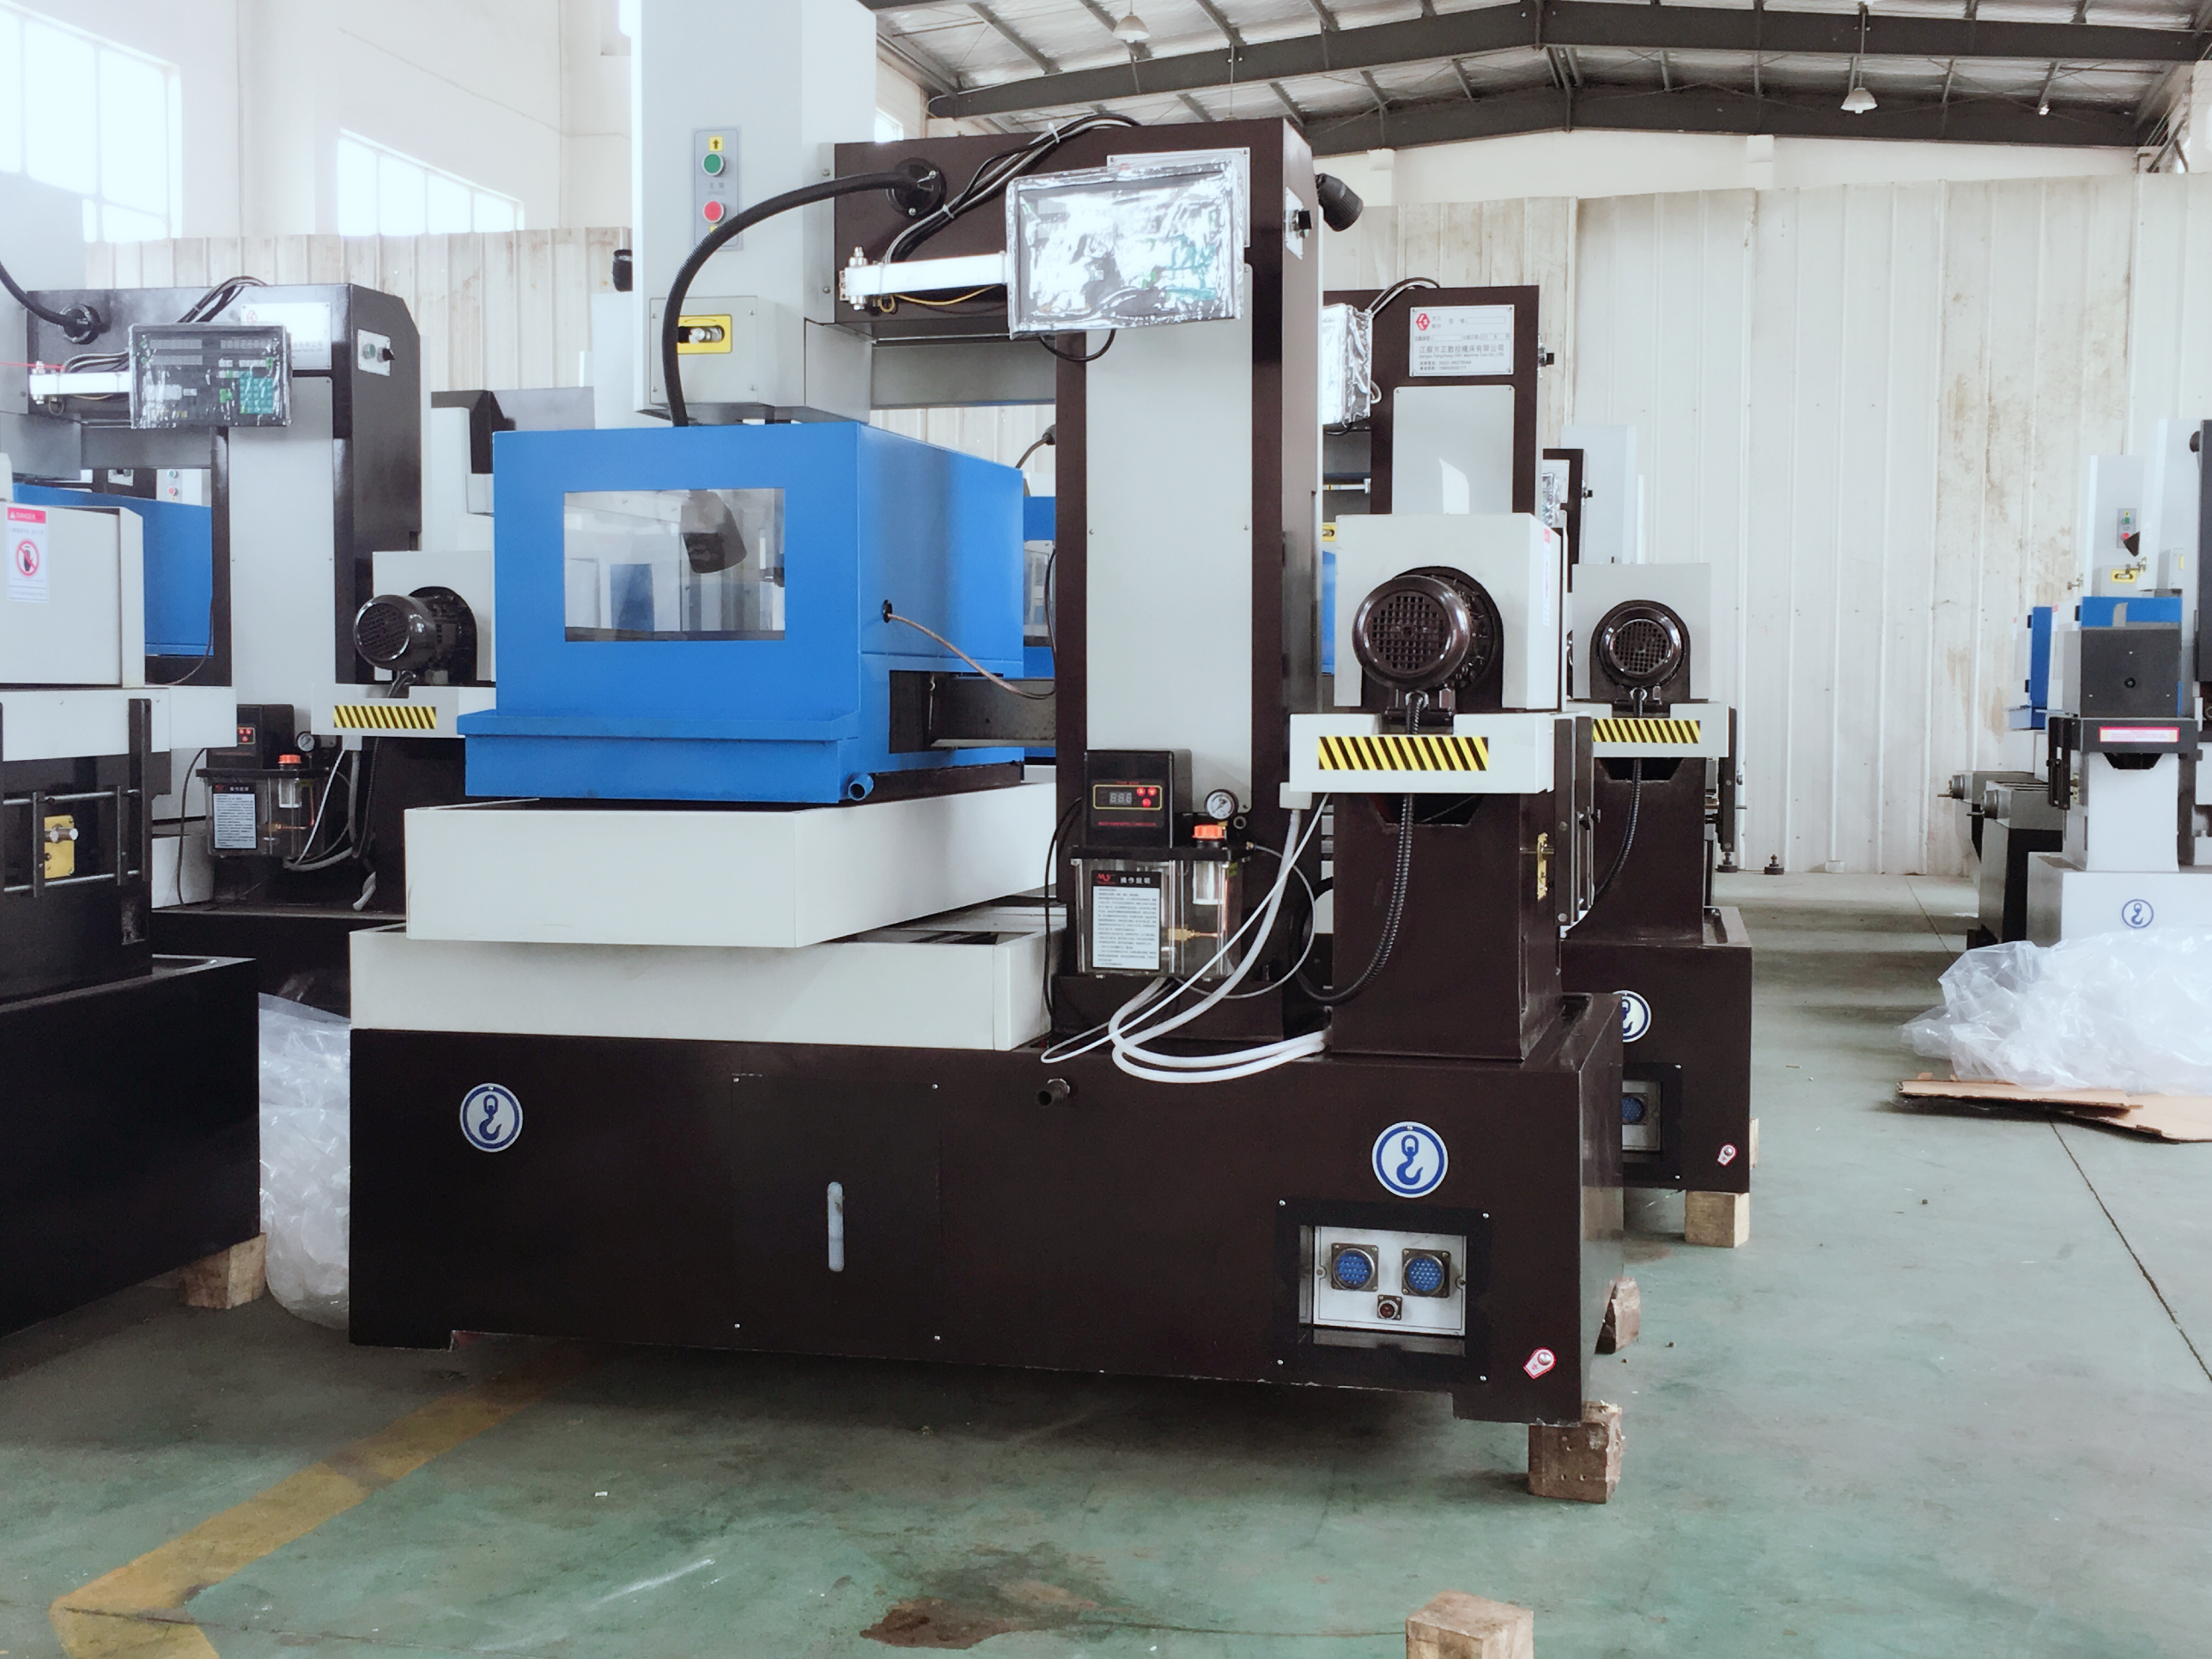
Pengesahan Kualiti Permukaan dan Ketepatan
Laluan Pemotongan dan Penerimaan Komponen
Pilih laluan pemotongan dan tetapan pelepasan dalam proses yang disokong mesin untuk tugas ini. Toleransi dimensi, kekasaran dan integriti permukaan merupakan keperluan penerimaan yang berasingan. Potongan yang kelihatan licin atau nilai kekasaran sahaja tidak menentukan ketepatan atau kesesuaian komponen.
Bandingkan sebarang peningkatan kelajuan atau hasil akhir yang dicadangkan di bawah syarat-syarat yang dinyatakan: bahan, ketebalan, wayar, kontur, laluan pemotongan, tetapan dan kaedah pengukuran. Masukkan proses penyelesaian yang diperlukan dalam laluan pemotongan. Keseimbangan yang sesuai bergantung pada lukisan dan kriteria penerimaan, bukan pada hasil akhir permukaan atau kadar pemotongan terbaik secara universal.
Syarat-Syarat Pemutaran Ulir dan Pemulihan
Jika pemutaran ulir automatik atau pemutaran semula dicadangkan, sahkan lubang permulaan, laluan wayar dan keadaan benda kerja yang disokong. Rancang cara mengendali gangguan dan teras yang terpisah mengikut arahan peralatan. Satu kitaran pemutaran ulir yang telah dipamerkan bukan bukti bahawa setiap profil kompleks boleh beroperasi tanpa campur tangan operator.
Ikuti prosedur pemulihan yang diluluskan selepas putus wayar atau gangguan lain. Periksa kawasan mula semula dan komponen yang telah siap sebelum penerimaan. Pemantauan dan kawalan parameter tidak menyingkirkan kemungkinan berlakunya kecacatan atau menggantikan pemeriksaan dimensi dan permukaan bahagian yang dipotong.
Soalan Lazim
Apakah ketepatan pemotongan maksimum yang boleh dicapai dengan peralatan EDM wayar?
Tiada nilai ketepatan pemotongan tunggal yang boleh digunakan untuk semua mesin dan komponen. Ketepatan penentuan kedudukan menggambarkan pergerakan mesin; ketepatan komponen siap mesti diperiksa pada geometri potongan, dan kekasaran merupakan ukuran permukaan yang berasingan. Nyatakan toleransi, bahan, ketebalan dan kontur yang diperlukan, kemudian sahkan konfigurasi, proses dan kaedah pemeriksaan yang dicadangkan. Penyelenggaraan dan keadaan persekitaran tetap relevan.
Bagaimanakah peralatan EDM wayar mengendalikan pelbagai jenis bahan?
Kekonduksian elektrik merupakan syarat penapisan awal, bukan jaminan bahawa setiap bahan boleh dipotong dengan hasil yang sama. Sahkan gred bahan, keadaan rawatan haba, ketebalan dan geometri yang diperlukan. Gunakan wayar, cecair dan keadaan pemotongan yang sesuai untuk mesin sebenar; masa pemotongan, hasil siap dan hasil dimensi bergantung pada tugas tertentu dan mesti dinilai secara berasingan.
Apakah keperluan penyelenggaraan yang diperlukan untuk peralatan EDM wayar?
Ikut arahan penyelenggaraan mesin untuk bahagian pengendalian wayar, cecair kerja, penapisan, pemandu, dan pemeriksaan sistem pergerakan. Gunakan perkhidmatan yang layak untuk sebarang penyesuaian atau kalibrasi yang diperlukan. Jika pemantauan keadaan tersedia, sahkan isyarat dan tindak balasnya; peringatan atau paparan pemantauan bukan bukti penyelenggaraan berdasarkan ramalan atau perlindungan terhadap semua hentian tak dijangka.
