
 EN



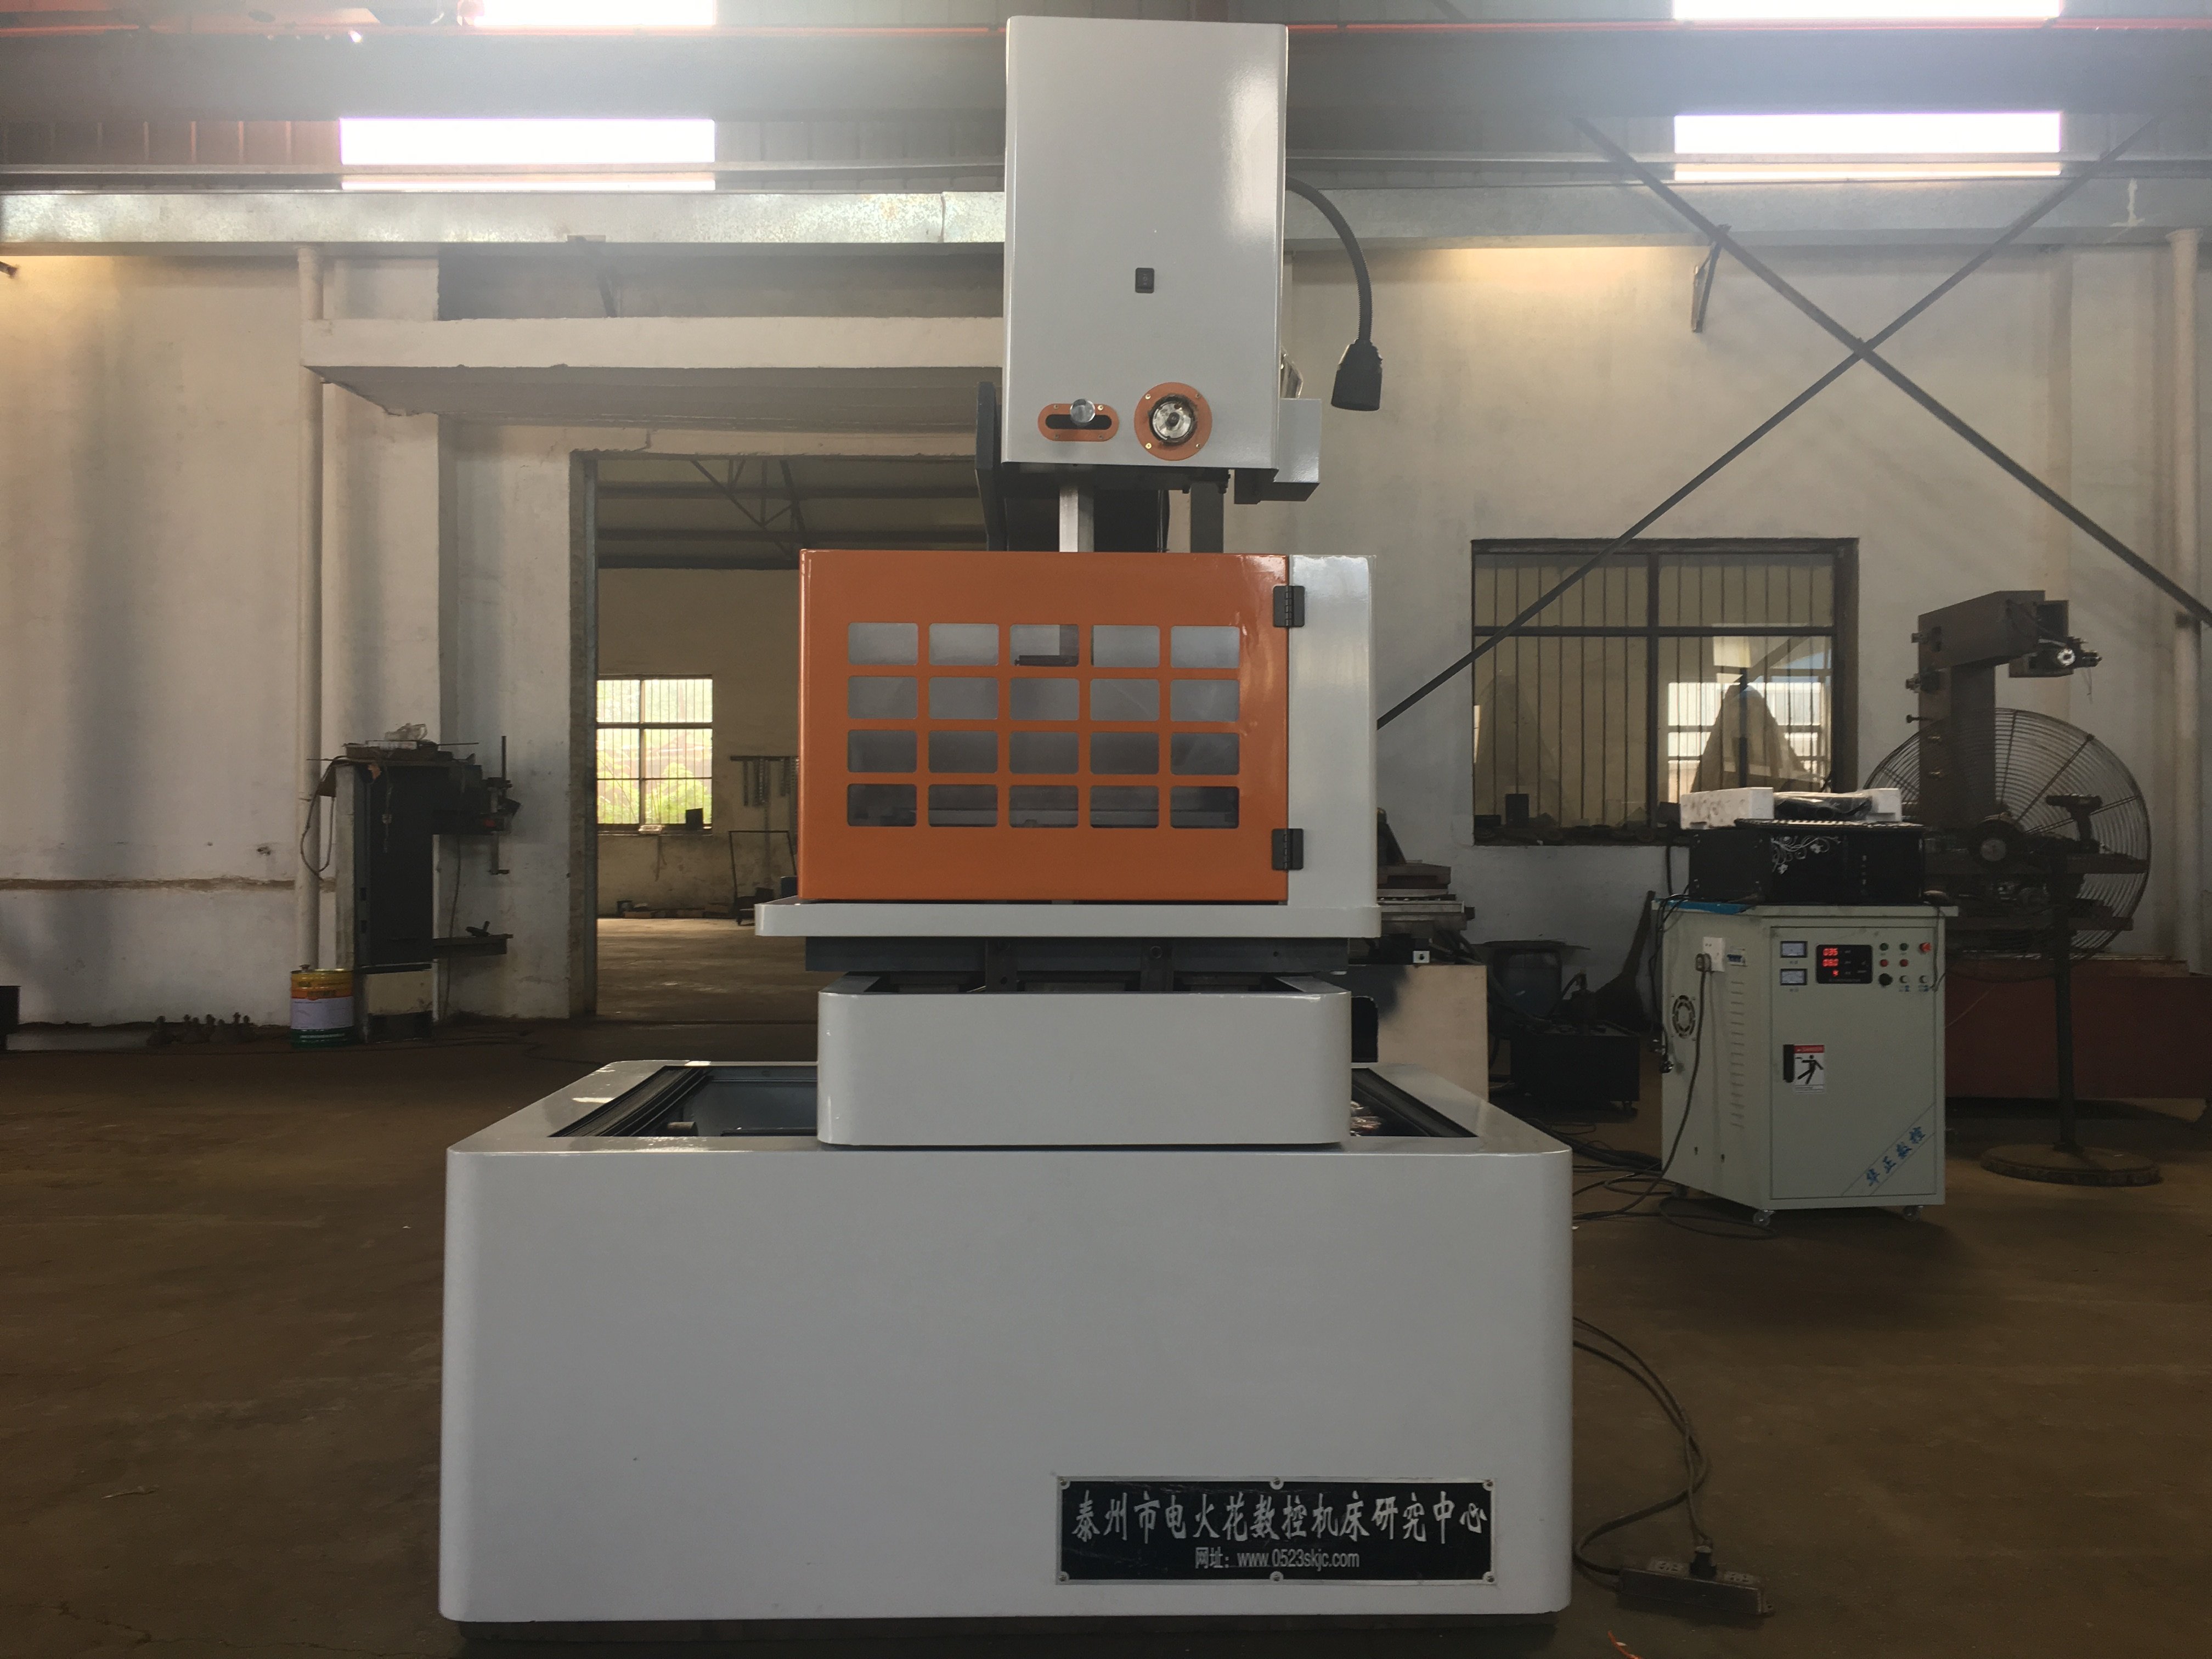
Merencanakan Kontur Kompleks yang Akurat
Peralatan edm kawat Dapat dipertimbangkan untuk profil kompleks pada benda kerja konduktif yang sesuai. Elektroda kawat mengikuti jalur yang diprogram sementara pelepasan listrik terkendali menghilangkan material. Hasil akurat memerlukan rute pemotongan yang layak, konfigurasi mesin yang sesuai, serta inspeksi terhadap gambar teknis; bentuk atau jumlah sumbu saja tidak menjamin toleransi komponen jadi.
Mulailah dengan menentukan mutu bahan, ketebalan, kontur yang diperlukan, dimensi, serta persyaratan permukaan. Sertakan jari-jari sudut, alur sempit, serta profil atas dan bawah bila relevan. Tinjau cara kawat memasuki area pemotongan, cara komponen dipegang, dan apa yang terjadi ketika suatu bagian terpisah. Pemotongan tanpa kontak bukan jaminan bahwa setiap geometri dapat diakses atau bebas dari variasi dimensi.
Komponen Utama Sistem Wire EDM
Spesifikasi Kawat dan Jalur Pemotongan
Konfirmasi sistem gerak kawat, bahan kawat dan diameter yang disetujui untuk mesin yang diusulkan. Tinjau jalur masuk kawat serta lubang awal yang diperlukan untuk profil internal. Susunan kawat bolak-balik tidak boleh dijelaskan sebagai sistem kawat segar berarah tunggal, dan penyarangan otomatis tidak boleh diasumsikan hanya dari kontrol CNC.
Pilih kawat dalam spesifikasi yang diizinkan oleh mesin dan evaluasi kinerjanya pada bahan, ketebalan, serta kontur yang dibutuhkan. Komposisi kawat, lapisan, atau pengaturan tegangan tidak secara sendirian menentukan dimensi atau hasil permukaan yang dapat dicapai. Simpan catatan kawat yang dipilih beserta kondisi pemotongan dalam rekam jejak inspeksi komponen representatif.
Cairan kerja dan pembilasan
Konfirmasi cairan kerja, persyaratan filtrasi, dan perawatan yang ditentukan untuk peralatan aktual. Tinjau akses untuk pembilasan di sekitar kontur dan perlengkapan (fixture). Jangan menerapkan spesifikasi air terdeionisasi atau persyaratan sistem berbasis minyak ke setiap desain wire EDM.
Jika kontrol aliran, tekanan, suhu, atau kondisi cairan tersedia, identifikasi besaran yang diukur dan disesuaikan. Ikuti instruksi mesin untuk mempertahankan kondisi yang sesuai. Fungsi-fungsi ini dapat mendukung proses yang diusulkan dalam ruang lingkupnya, tetapi tidak menjamin keakuratan kontur atau pemotongan tanpa gangguan.
Sistem Kontrol dan Gerak Presisi
Datum Program dan Pemosisian
Siapkan jalur CNC berdasarkan geometri yang diperlukan dan verifikasi datum, perlengkapan, serta pengaturan mesin. Konfirmasi cara program memperhitungkan ukuran kawat dan toleransi celah pelepasan yang diusulkan. Pisahkan resolusi perintah, akurasi pemosisian, pengulangan, dan dimensi bagian hasil potong; spesifikasi pemosisian tidak menjamin bahwa setiap fitur potong memenuhi gambar.
Di mana pelepasan adaptif atau pengendalian proses disediakan, konfirmasi masukan-masukannya, penyesuaian yang diizinkan, serta batas operasionalnya. Memilih atau menyesuaikan kondisi pemesinan bukanlah hal yang sama dengan mengidentifikasi secara otomatis seluruh jenis bahan atau mengukur kontur akhir hasil pengerjaan. Lakukan inspeksi terhadap komponen menggunakan kriteria dimensi dan permukaan yang telah disepakati.
Konfigurasi Sumbu dan Kemiringan
Untuk pemotongan bersudut, identifikasi sumbu-sumbu yang benar-benar dikendalikan, susunan panduan, serta batas kemiringan pada ketinggian benda kerja yang diperlukan. Jika kontur bagian atas dan bawah berbeda, tinjau kedua profil tersebut beserta gerak yang diusulkan secara bersamaan. Jumlah sumbu bukanlah deskripsi mengenai gerak mana yang dapat beroperasi secara simultan atau bentuk kompleks mana yang dapat diselesaikan.
Periksa jarak tempuh, ruang bebas alat bantu, akses kabel, dan penopang benda kerja sepanjang jalur. Di mana pengendalian suhu atau kompensasi tersedia, konfirmasi cakupannya serta kondisi lingkungan yang diperlukan. Evaluasi kontur akhir secara keseluruhan, bukan menganggap kekakuan atau kompensasi sebagai jaminan akurasi konstan dalam operasi berdurasi panjang.
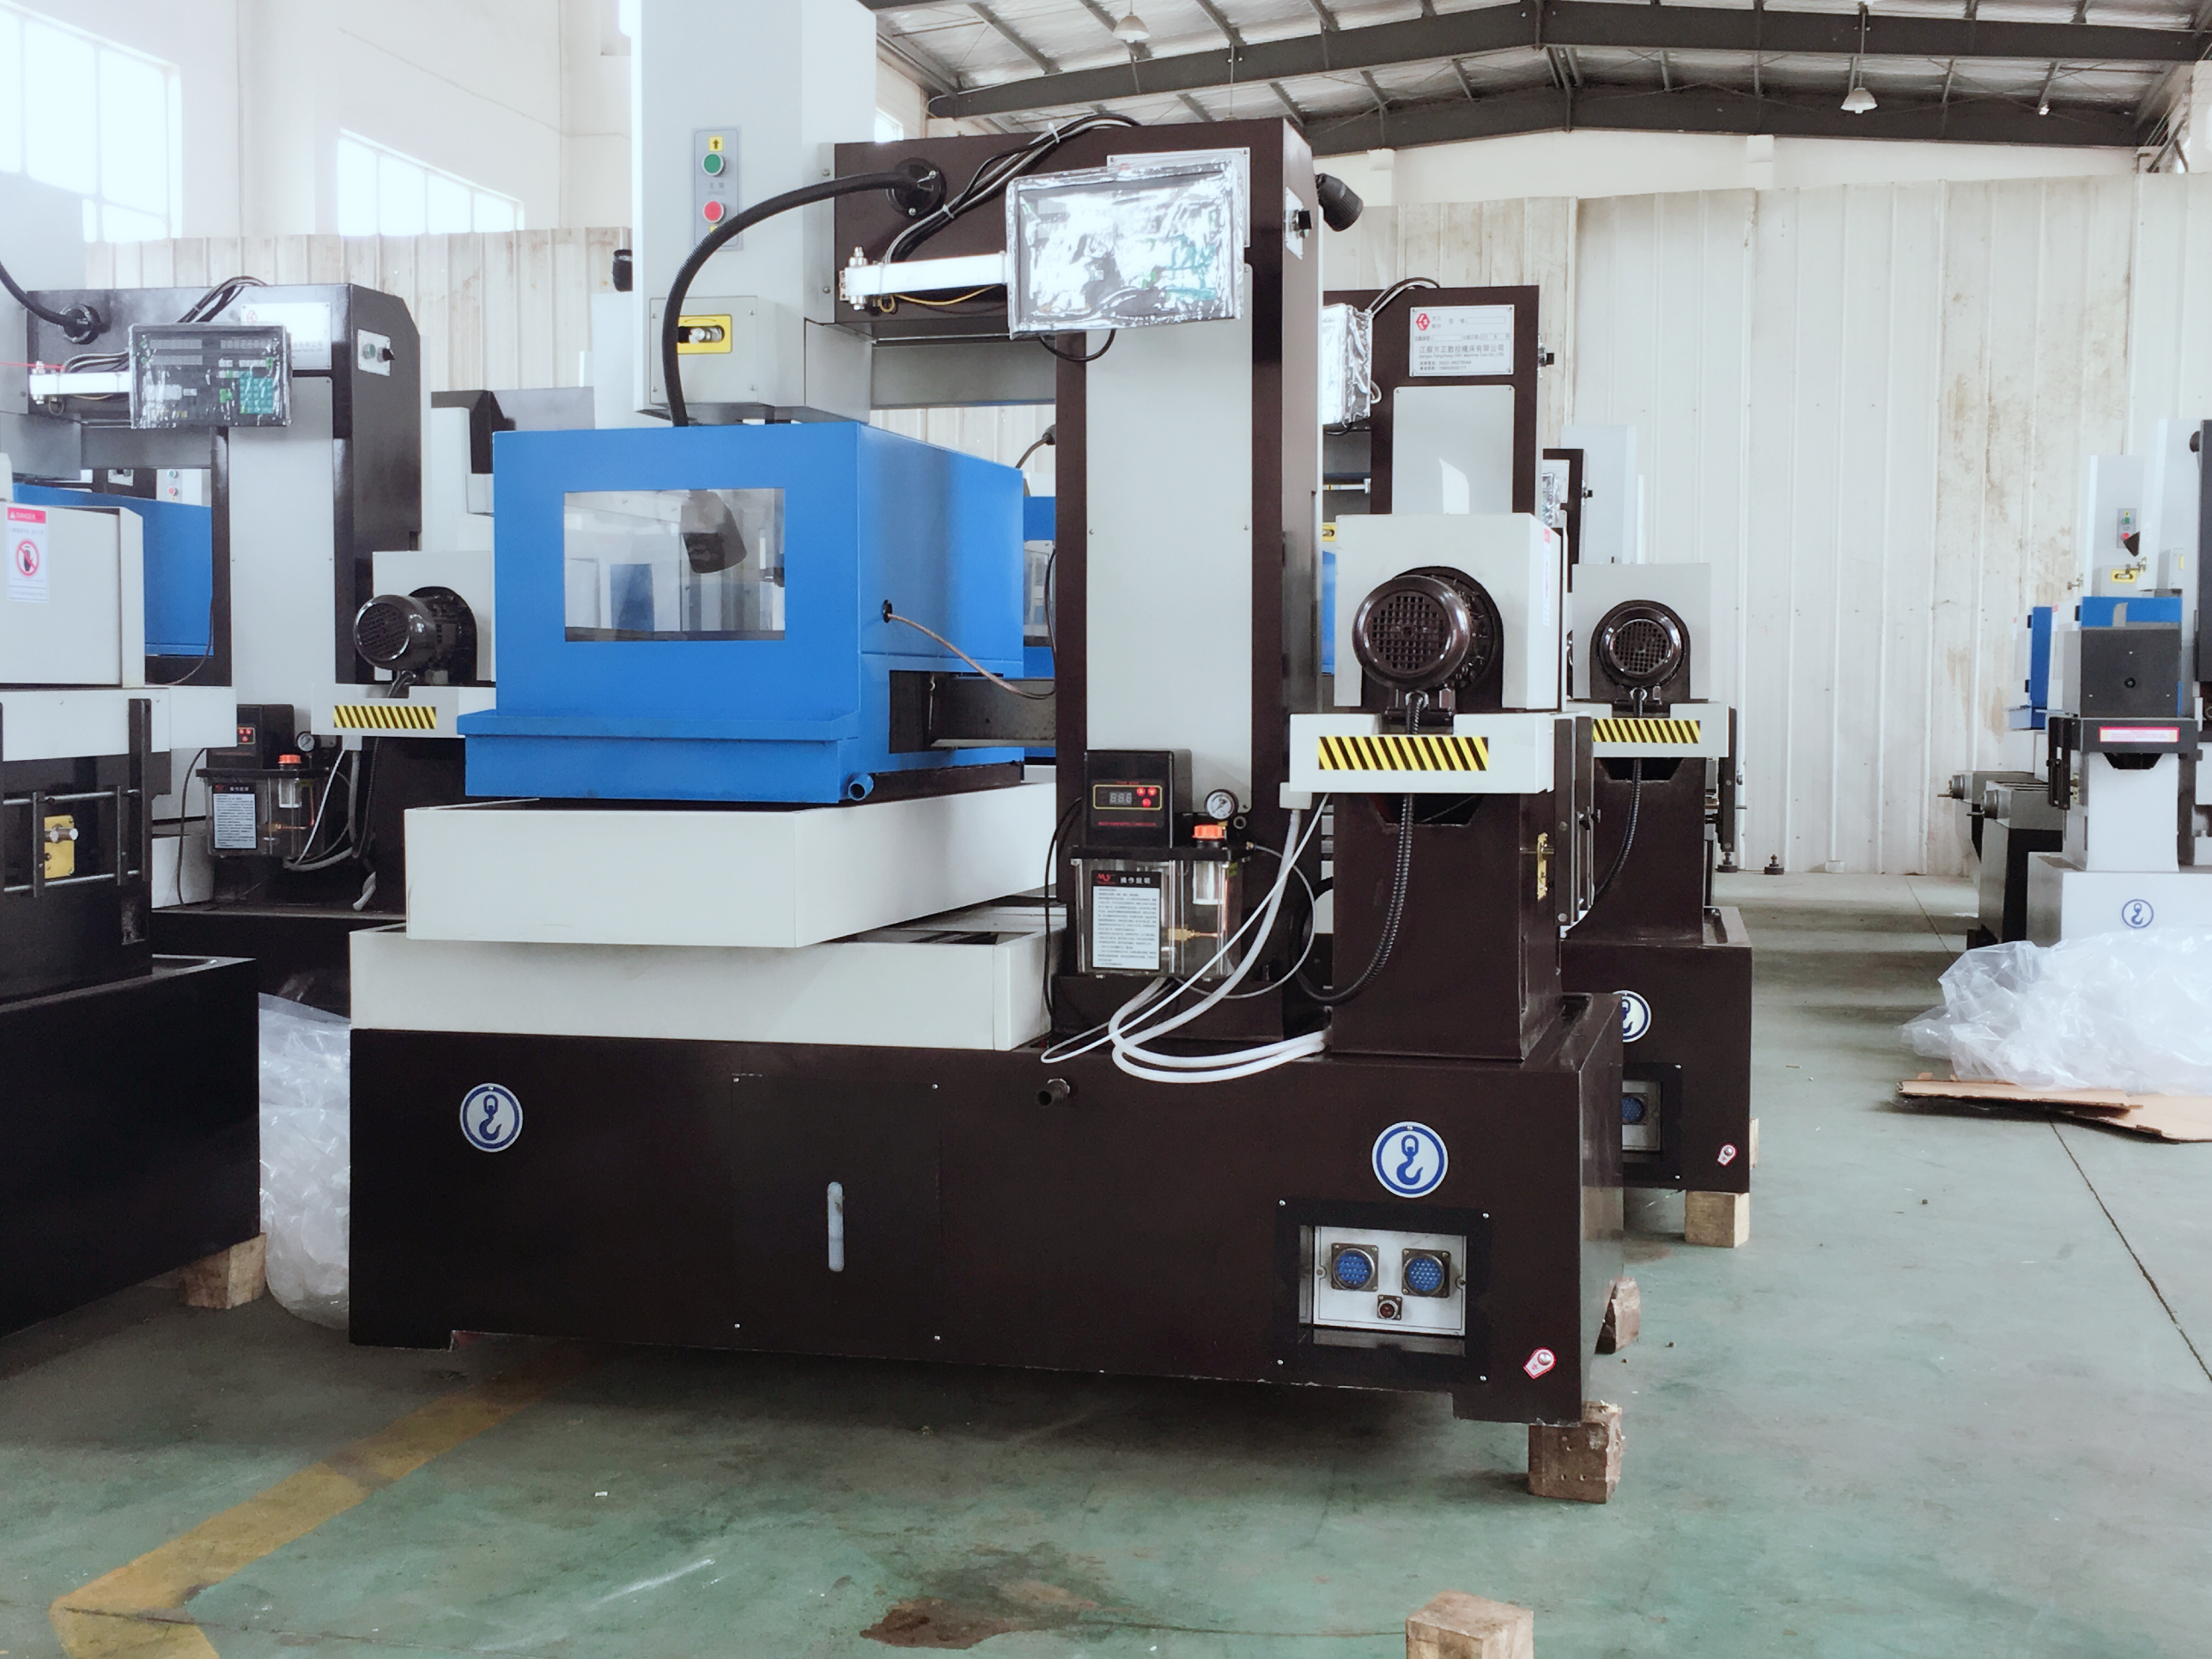
Verifikasi Kualitas Permukaan dan Akurasi
Lintasan Pemotongan dan Penerimaan Komponen
Pilih lintasan pemotongan dan pengaturan pembuangan sesuai proses yang didukung mesin untuk pekerjaan tersebut. Toleransi dimensi, kekasaran, dan integritas permukaan merupakan persyaratan penerimaan yang terpisah. Hasil potongan yang tampak halus atau nilai kekasaran saja tidak menjamin akurasi maupun kesesuaian komponen.
Bandingkan setiap peningkatan kecepatan atau hasil akhir yang diusulkan dalam kondisi yang ditentukan: bahan, ketebalan, kawat, kontur, jumlah lintasan pemotongan, pengaturan, dan metode pengukuran. Sertakan proses finishing yang diperlukan dalam urutan prosesnya. Keseimbangan yang tepat tergantung pada gambar teknis dan kriteria penerimaan, bukan pada hasil akhir permukaan atau laju pemotongan universal terbaik.
Kondisi Pemutaran Ulir dan Pemulihan
Jika pemutaran ulir otomatis atau pemutaran ulang otomatis diusulkan, konfirmasikan kondisi lubang awal, jalur kawat, dan benda kerja yang didukung. Rencanakan cara menangani gangguan serta inti terpisah sesuai petunjuk peralatan. Siklus pemutaran ulir yang telah dibuktikan tidak menjamin bahwa setiap profil kompleks dapat berjalan tanpa intervensi operator.
Ikuti prosedur pemulihan yang disetujui setelah putusnya kawat atau gangguan lainnya. Periksa area mulai ulang dan bagian yang telah selesai sebelum penerimaan. Pemantauan dan pengendalian parameter tidak menghilangkan kemungkinan terjadinya kesalahan, juga tidak menggantikan inspeksi dimensi dan permukaan hasil potong.
Pertanyaan yang Sering Diajukan
Berapa akurasi pemotongan maksimum yang dapat dicapai dengan peralatan wire EDM?
Tidak ada satu nilai akurasi pemotongan tunggal yang berlaku untuk setiap mesin dan komponen. Akurasi posisi menggambarkan gerak mesin; akurasi komponen jadi harus diperiksa pada geometri hasil potongan, dan kekasaran merupakan pengukuran permukaan terpisah. Berikan toleransi yang dibutuhkan, bahan, ketebalan, serta kontur, lalu konfirmasikan konfigurasi, proses, dan metode inspeksi yang diusulkan. Pemeliharaan dan kondisi lingkungan tetap relevan.
Bagaimana peralatan wire EDM menangani berbagai jenis material?
Konduktivitas listrik merupakan kondisi penyaringan awal, bukan jaminan bahwa setiap bahan dapat dipotong dengan hasil yang sama. Konfirmasikan mutu bahan, kondisi perlakuan panas, ketebalan, serta geometri yang dibutuhkan. Gunakan kawat, cairan, dan kondisi pemotongan yang sesuai untuk mesin aktual; waktu pemotongan, hasil permukaan, serta hasil dimensi bergantung pada pekerjaan tertentu dan harus dievaluasi secara terpisah.
Perawatan apa saja yang diperlukan untuk peralatan wire EDM?
Ikuti petunjuk perawatan mesin untuk bagian penanganan kabel, cairan kerja, penyaringan, pemeriksaan panduan, serta sistem gerak. Gunakan layanan terlatih untuk kalibrasi atau penyesuaian apa pun yang diperlukan. Jika pemantauan kondisi tersedia, pastikan sinyal dan responsnya; pengingat atau tampilan pemantauan bukan bukti adanya pemeliharaan prediktif atau perlindungan terhadap setiap berhenti tak terduga.
