
 EN



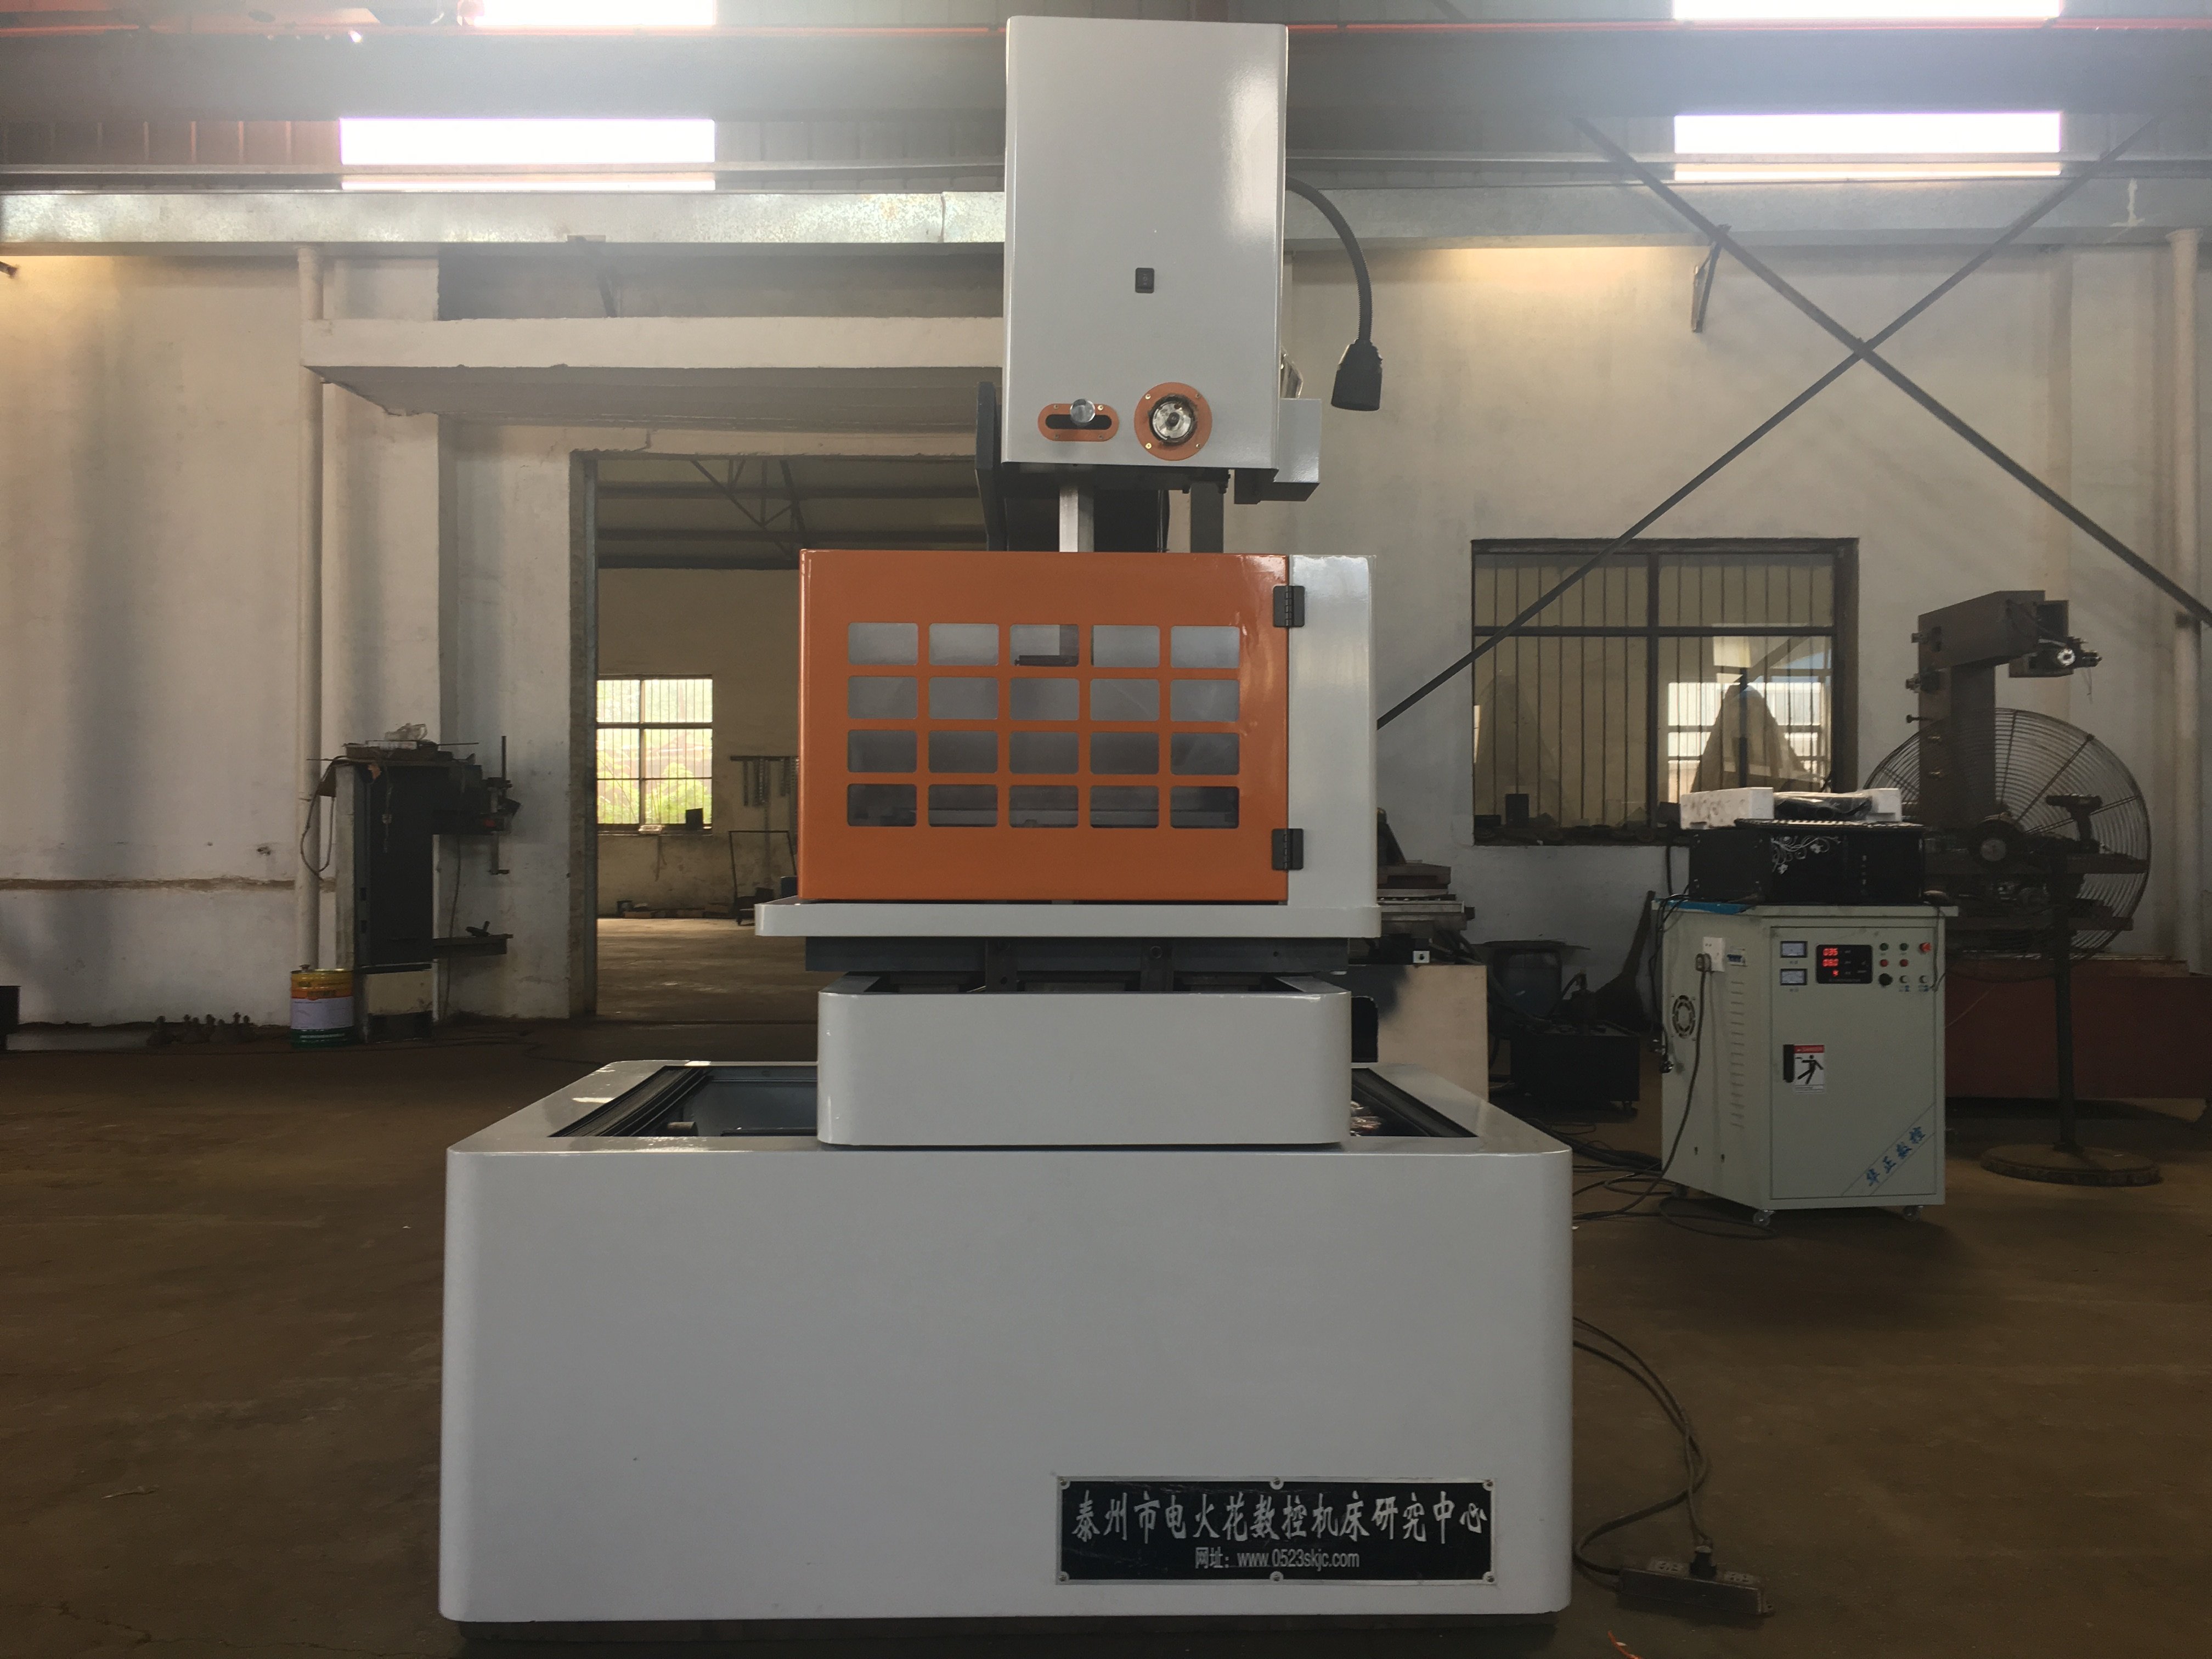
Планирование точной обработки сложного контура
Оборудование для проволочной электрической резки Может применяться для сложных профилей в подходящих электропроводящих заготовках. Проволочный электрод движется по запрограммированной траектории, а контролируемые электрические разряды удаляют материал. Для достижения точного результата необходима реализуемая траектория резания, соответствующая конфигурация станка и проверка готовой детали по чертежу; сам по себе вид или количество осей не определяет допуски на готовую деталь.
Начните с указания марки материала, толщины, требуемых контуров, габаритов и требований к поверхности. Укажите радиусы скругления углов, узкие пазы, а также профили верхней и нижней поверхностей — при необходимости. Проанализируйте, как проволока входит в рез, как фиксируется деталь и что происходит при отделении отдельного участка. Отсутствие контакта при резании не гарантирует, что любая геометрия будет доступна или что размерные отклонения будут исключены.
Основные компоненты систем электроэрозионной обработки проволокой
Спецификация проволоки и траектория резания
Подтвердите систему движения проволоки, утверждённый материал и диаметр проволоки для предлагаемого станка. Проверьте путь ввода проволоки и наличие необходимого стартового отверстия для внутреннего контура. Возвратно-поступательную проволочную систему не следует описывать как одностороннюю систему с подачей новой проволоки, а автоматическую наводку проволоки нельзя предполагать исключительно на основании наличия ЧПУ-управления.
Выберите проволоку в пределах допустимых характеристик станка и протестируйте её на требуемом материале, толщине и контуре. Состав проволоки, наличие покрытия или установка натяжения сами по себе не определяют достижимые геометрические размеры или качество поверхности. Сохраняйте информацию о выбранной проволоке и режимах резки вместе с протоколом контроля типового изделия.
Рабочая жидкость и промывка
Подтвердите указанную рабочую жидкость, требования к фильтрации и техническому обслуживанию для фактического оборудования. Проверьте доступность для промывки зоны вокруг контура и приспособления. Не переносите спецификацию деионизированной воды или требования масляной системы на все проекты станков Wire EDM.
Если предусмотрено регулирование расхода, давления, температуры или состояния рабочей жидкости, укажите, какие параметры измеряются и корректируются. Следуйте инструкциям по эксплуатации станка для поддержания требуемых условий. Эти функции могут обеспечивать выполнение предложенного технологического процесса в рамках их возможностей, однако не гарантируют точность контура или непрерывность резки.
Системы точного управления и перемещения
Программный начало координат и позиционирование
Подготовьте траекторию ЧПУ на основе требуемой геометрии и проверьте начало координат, крепление заготовки и настройки станка. Уточните, как программа учитывает диаметр проволоки и предполагаемый зазор разряда. Следует различать разрешение команд, точность позиционирования, повторяемость и размеры обрабатываемой детали: спецификация позиционирования не означает, что каждый элемент реза соответствует чертежу.
В случае наличия адаптивного разряда или управления процессом подтвердите его входные параметры, допустимые корректировки и эксплуатационные пределы. Выбор или настройка режимов обработки не эквивалентны автоматическому распознаванию всех материалов или измерению готового контура. Проведите контроль детали по согласованным критериям размеров и поверхности.
Конфигурация осей и конусность
Для угловых резов укажите фактические управляемые оси, расположение направляющих и пределы конусности на требуемой высоте заготовки. Если верхний и нижний контуры различаются, совместно проанализируйте оба профиля и предложенные перемещения. Количество осей не описывает, какие движения могут выполняться одновременно, или какие сложные формы могут быть обработаны.
Проверьте ход инструмента, зазоры приспособлений, доступ к проводам и поддержку заготовки по всему маршруту. Если предусмотрено управление температурой или температурная компенсация, уточните их диапазон и требуемые условия окружающей среды. Оценивайте готовый контур в целом, а не рассматривайте жёсткость или компенсацию как гарантию постоянной точности при длительной работе.
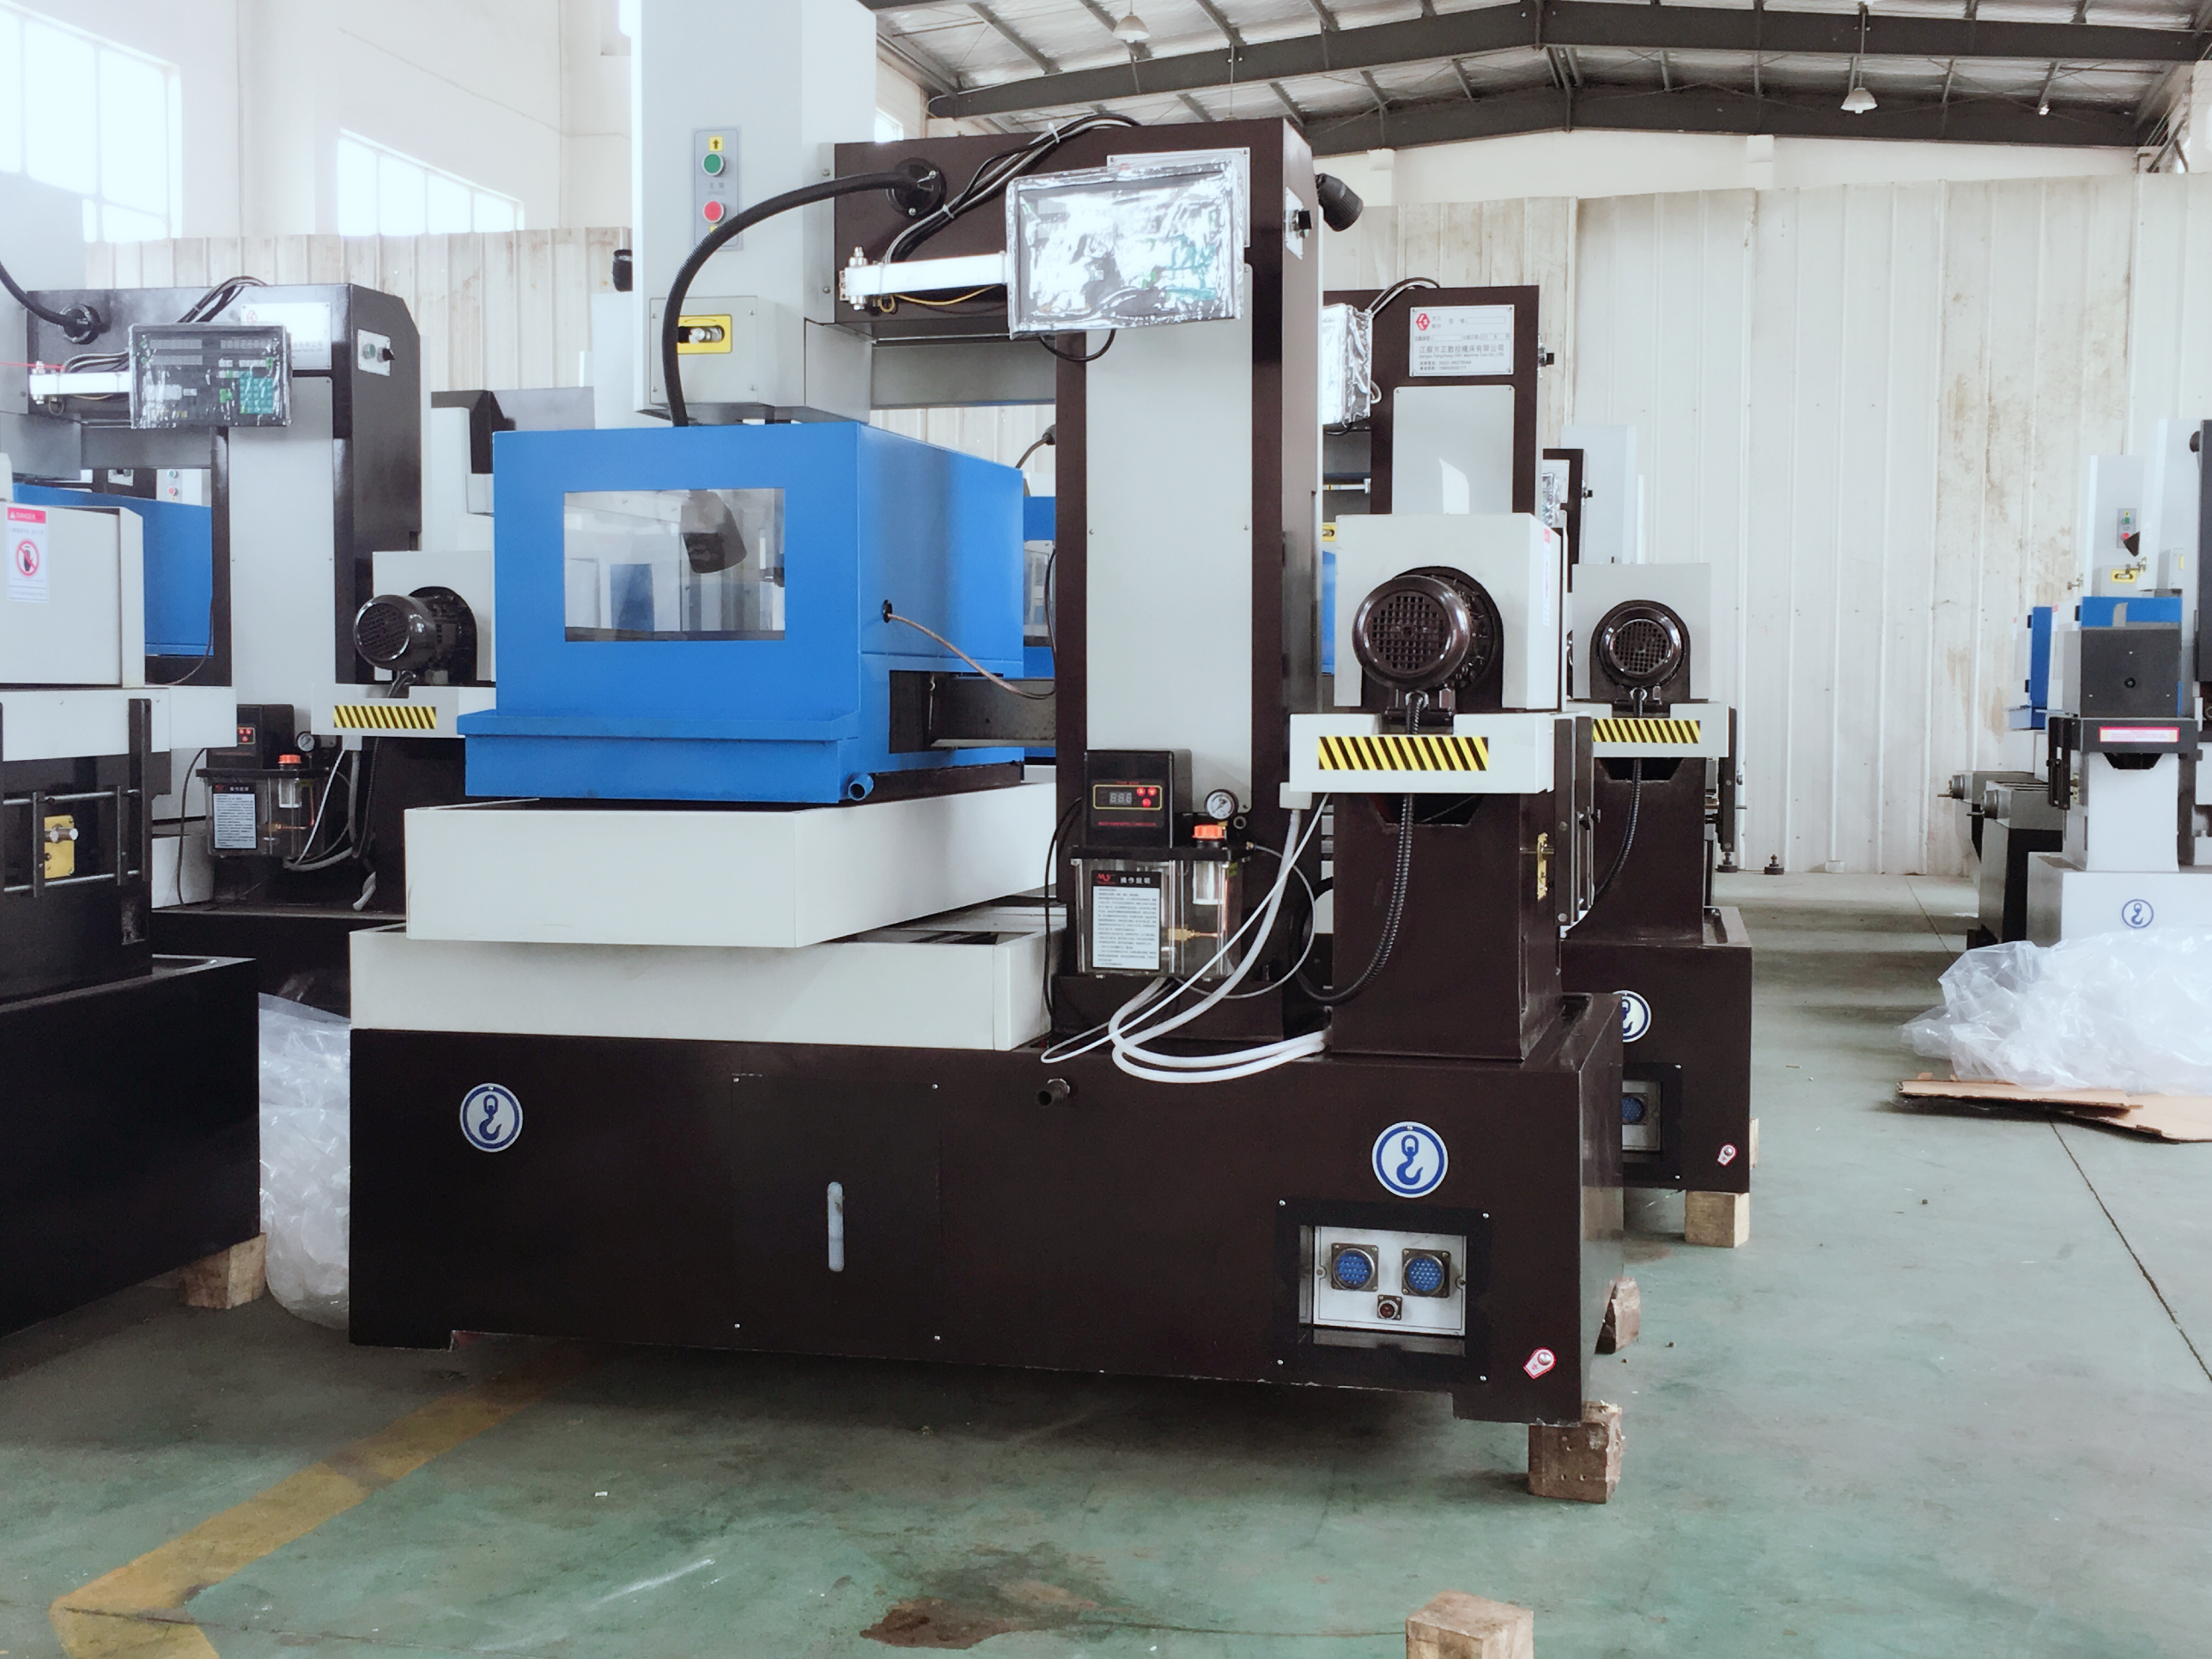
Проверка качества поверхности и точности
Режущие проходы и приёмка детали
Выберите режущие проходы и параметры удаления стружки в рамках технологического процесса, поддерживаемого станком для данной задачи. Допуски по размерам, шероховатость и целостность поверхности — это отдельные требования к приёмке. Визуально гладкий рез или только значение шероховатости не подтверждают точность или пригодность детали.
Сравнивайте любое предложенное улучшение скорости или качества поверхности при указанных условиях: материал, толщина, проволока, контур, количество проходов резки, настройки и метод измерения. Включите необходимую отделку в технологический маршрут. Оптимальный баланс зависит от чертежа и критериев приемки, а не от универсально наилучшего качества поверхности или скорости резки.
Условия нарезания резьбы и восстановления
Если предложены автоматическое нарезание резьбы или повторное натяжение проволоки, подтвердите допустимые условия начального отверстия, траектории проволоки и заготовки. Заранее спланируйте действия при прерываниях и при отделении внутренних элементов в соответствии с инструкциями оборудования. Демонстрация одного цикла нарезания резьбы не является доказательством того, что любой сложный профиль может быть обработан без вмешательства оператора.
Соблюдайте утверждённую процедуру восстановления после обрыва проволоки или другого прерывания. Проверьте зону перезапуска и готовую деталь перед приёмкой. Мониторинг и контроль параметров не исключают возможности возникновения дефектов и не заменяют проверку геометрических размеров и качества поверхности.
Часто задаваемые вопросы
Какова максимальная точность резки, достижимая с оборудованием для электроэрозионной резки?
Нет единого значения точности резки, применимого ко всем станкам и деталям. Точность позиционирования описывает движение станка; точность готовой детали должна проверяться непосредственно на вырезанной геометрии, а шероховатость — это отдельный параметр поверхности. Укажите требуемый допуск, материал, толщину и контур, затем подтвердите предложенную конфигурацию, технологический процесс и метод контроля. Техническое обслуживание и условия окружающей среды также имеют значение.
Как оборудование для электроэрозионной обработки проволокой справляется с различными типами материалов?
Электропроводность служит лишь первоначальным критерием отбора, но не гарантирует одинакового результата резки для всех материалов. Подтвердите марку материала, состояние термообработки, толщину и требуемую геометрию. Используйте подходящую проволоку, рабочую жидкость и режимы резки, соответствующие конкретному станку; время резки, качество поверхности и размерные результаты зависят от конкретной задачи и должны оцениваться отдельно.
Какие требования к техническому обслуживанию необходимы для оборудования для электроэрозионной обработки проволокой?
Следуйте инструкциям по техническому обслуживанию станка для частей, отвечающих за обработку провода, рабочей жидкости, фильтрации, направляющих и проверки системы перемещения. Для любой необходимой калибровки или регулировки используйте квалифицированное сервисное обслуживание. Если доступен мониторинг состояния, убедитесь в корректности его сигналов и реакции; напоминание или дисплей мониторинга не являются подтверждением предиктивного технического обслуживания или защитой от всех непредвиденных остановок.
Содержание
- Планирование точной обработки сложного контура
- Основные компоненты систем электроэрозионной обработки проволокой
- Системы точного управления и перемещения
- Проверка качества поверхности и точности
-
Часто задаваемые вопросы
- Какова максимальная точность резки, достижимая с оборудованием для электроэрозионной резки?
- Как оборудование для электроэрозионной обработки проволокой справляется с различными типами материалов?
- Какие требования к техническому обслуживанию необходимы для оборудования для электроэрозионной обработки проволокой?
