
 EN



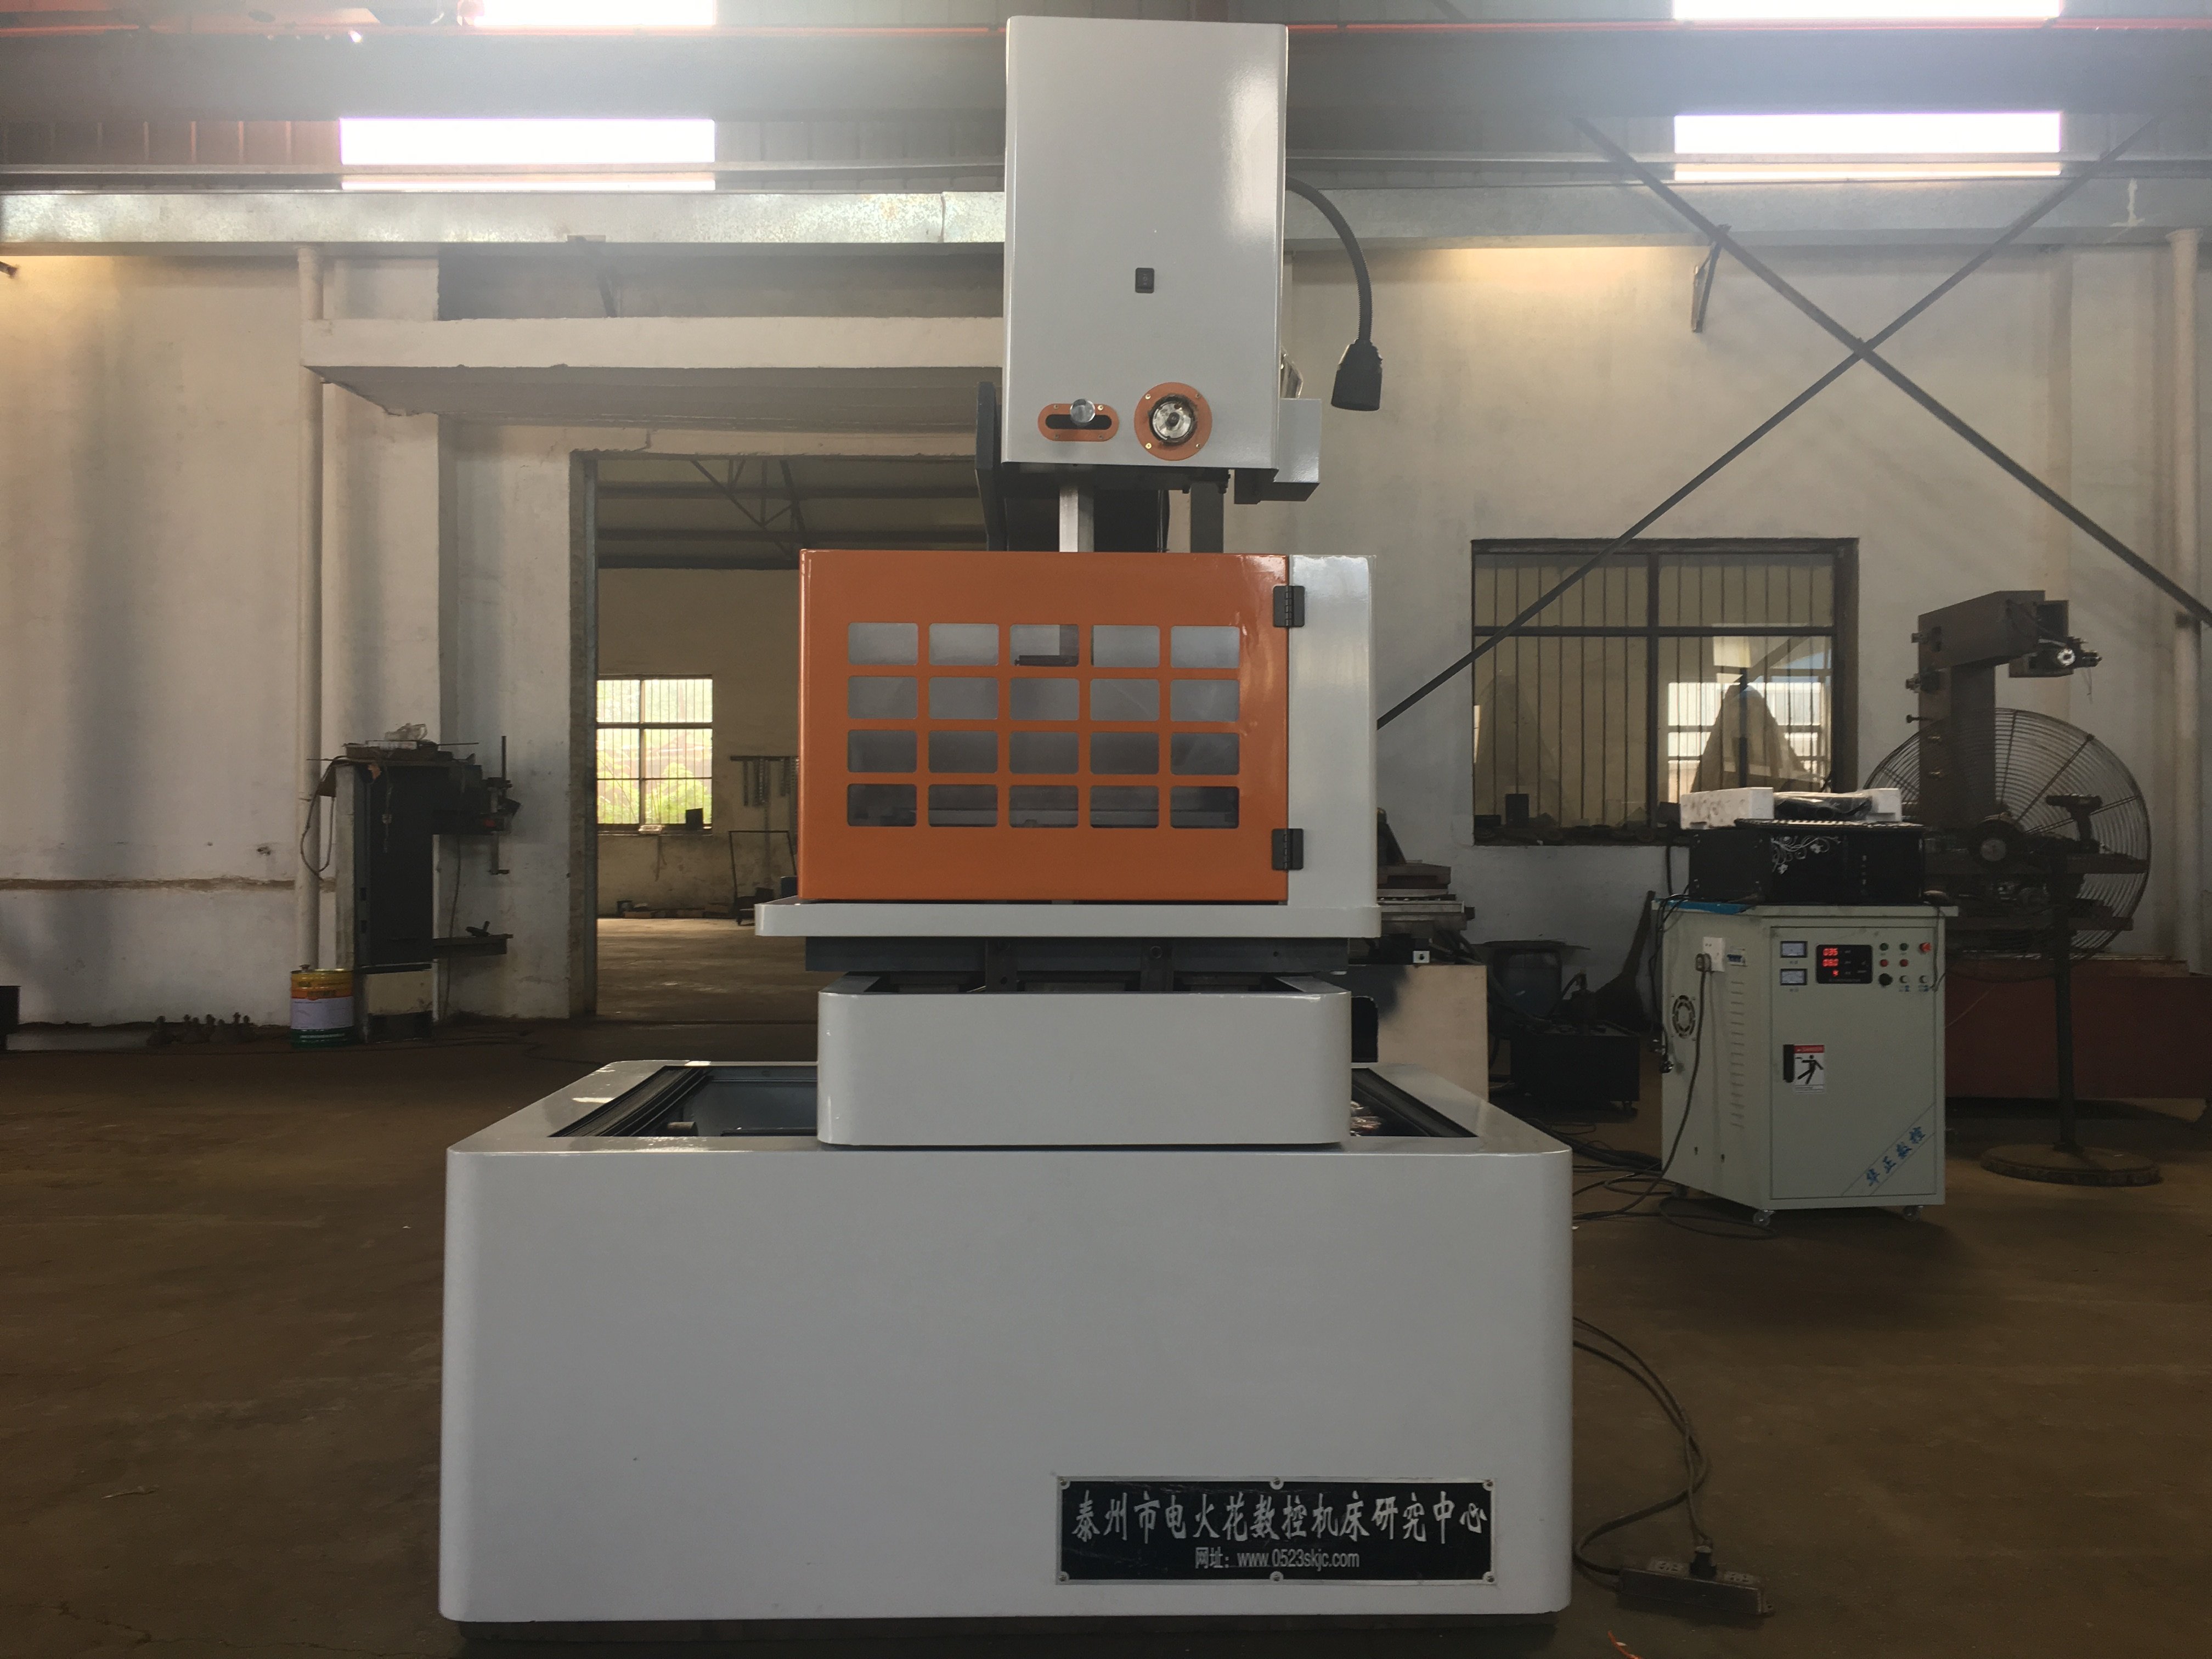
Planificación de un contorno complejo preciso
Equipo de EDM alambrica puede considerarse para perfiles complejos en piezas conductoras adecuadas. El electrodo de hilo sigue una trayectoria programada mientras las descargas eléctricas controladas eliminan material. Un resultado preciso requiere una ruta de corte factible, una configuración adecuada de la máquina y una inspección conforme al plano; ni la forma ni la cantidad de ejes por sí solas determinan la tolerancia de la pieza terminada.
Comience especificando la calidad del material, el espesor, los contornos requeridos, las dimensiones y los requisitos superficiales. Incluya los radios de esquina, las ranuras estrechas y los perfiles superior e inferior cuando sea relevante. Revise cómo ingresa el hilo al corte, cómo se sujeta la pieza y qué ocurre cuando una sección se separa. El corte sin contacto no garantiza que toda geometría sea accesible ni que esté libre de variaciones dimensionales.
Componentes principales de los sistemas de electroerosión por hilo
Especificación del hilo y trayectoria de corte
Confirme el sistema de movimiento del hilo, el material y el diámetro del hilo aprobados para la máquina propuesta. Revise la trayectoria de entrada del hilo y cualquier orificio de inicio requerido para un perfil interno. Una disposición de hilo alternativo no debe describirse como un sistema de hilo fresco de dirección única, y no debe asumirse el enhebrado automático únicamente por el control CNC.
Seleccione un hilo dentro de las especificaciones permitidas por la máquina y evalúelo sobre el material, el espesor y el contorno requeridos. La composición del hilo, un recubrimiento o un ajuste de tensión no determinan, por sí solos, las dimensiones alcanzables ni el acabado superficial. Conserve el hilo seleccionado y las condiciones de corte junto con el registro de inspección de la pieza representativa.
Fluido de trabajo y purga
Confirme el fluido de trabajo especificado, así como los requisitos de filtración y mantenimiento para el equipo real. Revise el acceso para el lavado alrededor del contorno y del dispositivo de sujeción. No transfiera una especificación de agua desionizada ni los requisitos de un sistema a base de aceite a todos los diseños de EDM por hilo.
Si se ofrece control del caudal, la presión, la temperatura o el estado del fluido, identifique qué parámetro se mide y ajusta. Siga las instrucciones de la máquina para mantener condiciones adecuadas. Estas funciones pueden apoyar el proceso propuesto dentro de su alcance, pero no garantizan la precisión del contorno ni un corte ininterrumpido.
Sistemas de Control y Movimiento de Precisión
Datum de programa y posicionamiento
Prepare la trayectoria CNC a partir de la geometría requerida y verifique el datum, los dispositivos de sujeción y los ajustes de la máquina. Confirme cómo el programa tiene en cuenta el diámetro del hilo y la holgura propuesta para la brecha de descarga. Mantenga por separado la resolución de los comandos, la precisión de posicionamiento, la repetibilidad y las dimensiones de la pieza cortada; una especificación de posicionamiento no implica que cada característica cortada cumpla con el plano.
Cuando se suministre descarga adaptativa o control de proceso, confirme sus entradas, ajustes permitidos y límites de funcionamiento. Seleccionar o ajustar las condiciones de mecanizado no equivale a identificar automáticamente todos los materiales ni a medir el contorno finalizado. Inspeccione la pieza utilizando los criterios dimensionales y de superficie acordados.
Configuración del eje y conicidad
Para cortes angulares, identifique los ejes controlados reales, la disposición de las guías y los límites de conicidad a la altura requerida de la pieza. Si los contornos superior e inferior difieren, revise ambos perfiles y el movimiento propuesto conjuntamente. El número de ejes no describe qué movimientos pueden operar simultáneamente ni qué formas complejas pueden completarse.
Verifique el recorrido, la holgura de los dispositivos de sujeción, el acceso de los cables y el soporte de la pieza de trabajo en toda la trayectoria. Donde esté disponible el control o la compensación de temperatura, confirme su alcance y las condiciones ambientales requeridas. Evalúe el contorno terminado en lugar de considerar la rigidez o la compensación como una garantía de precisión constante durante una operación prolongada.
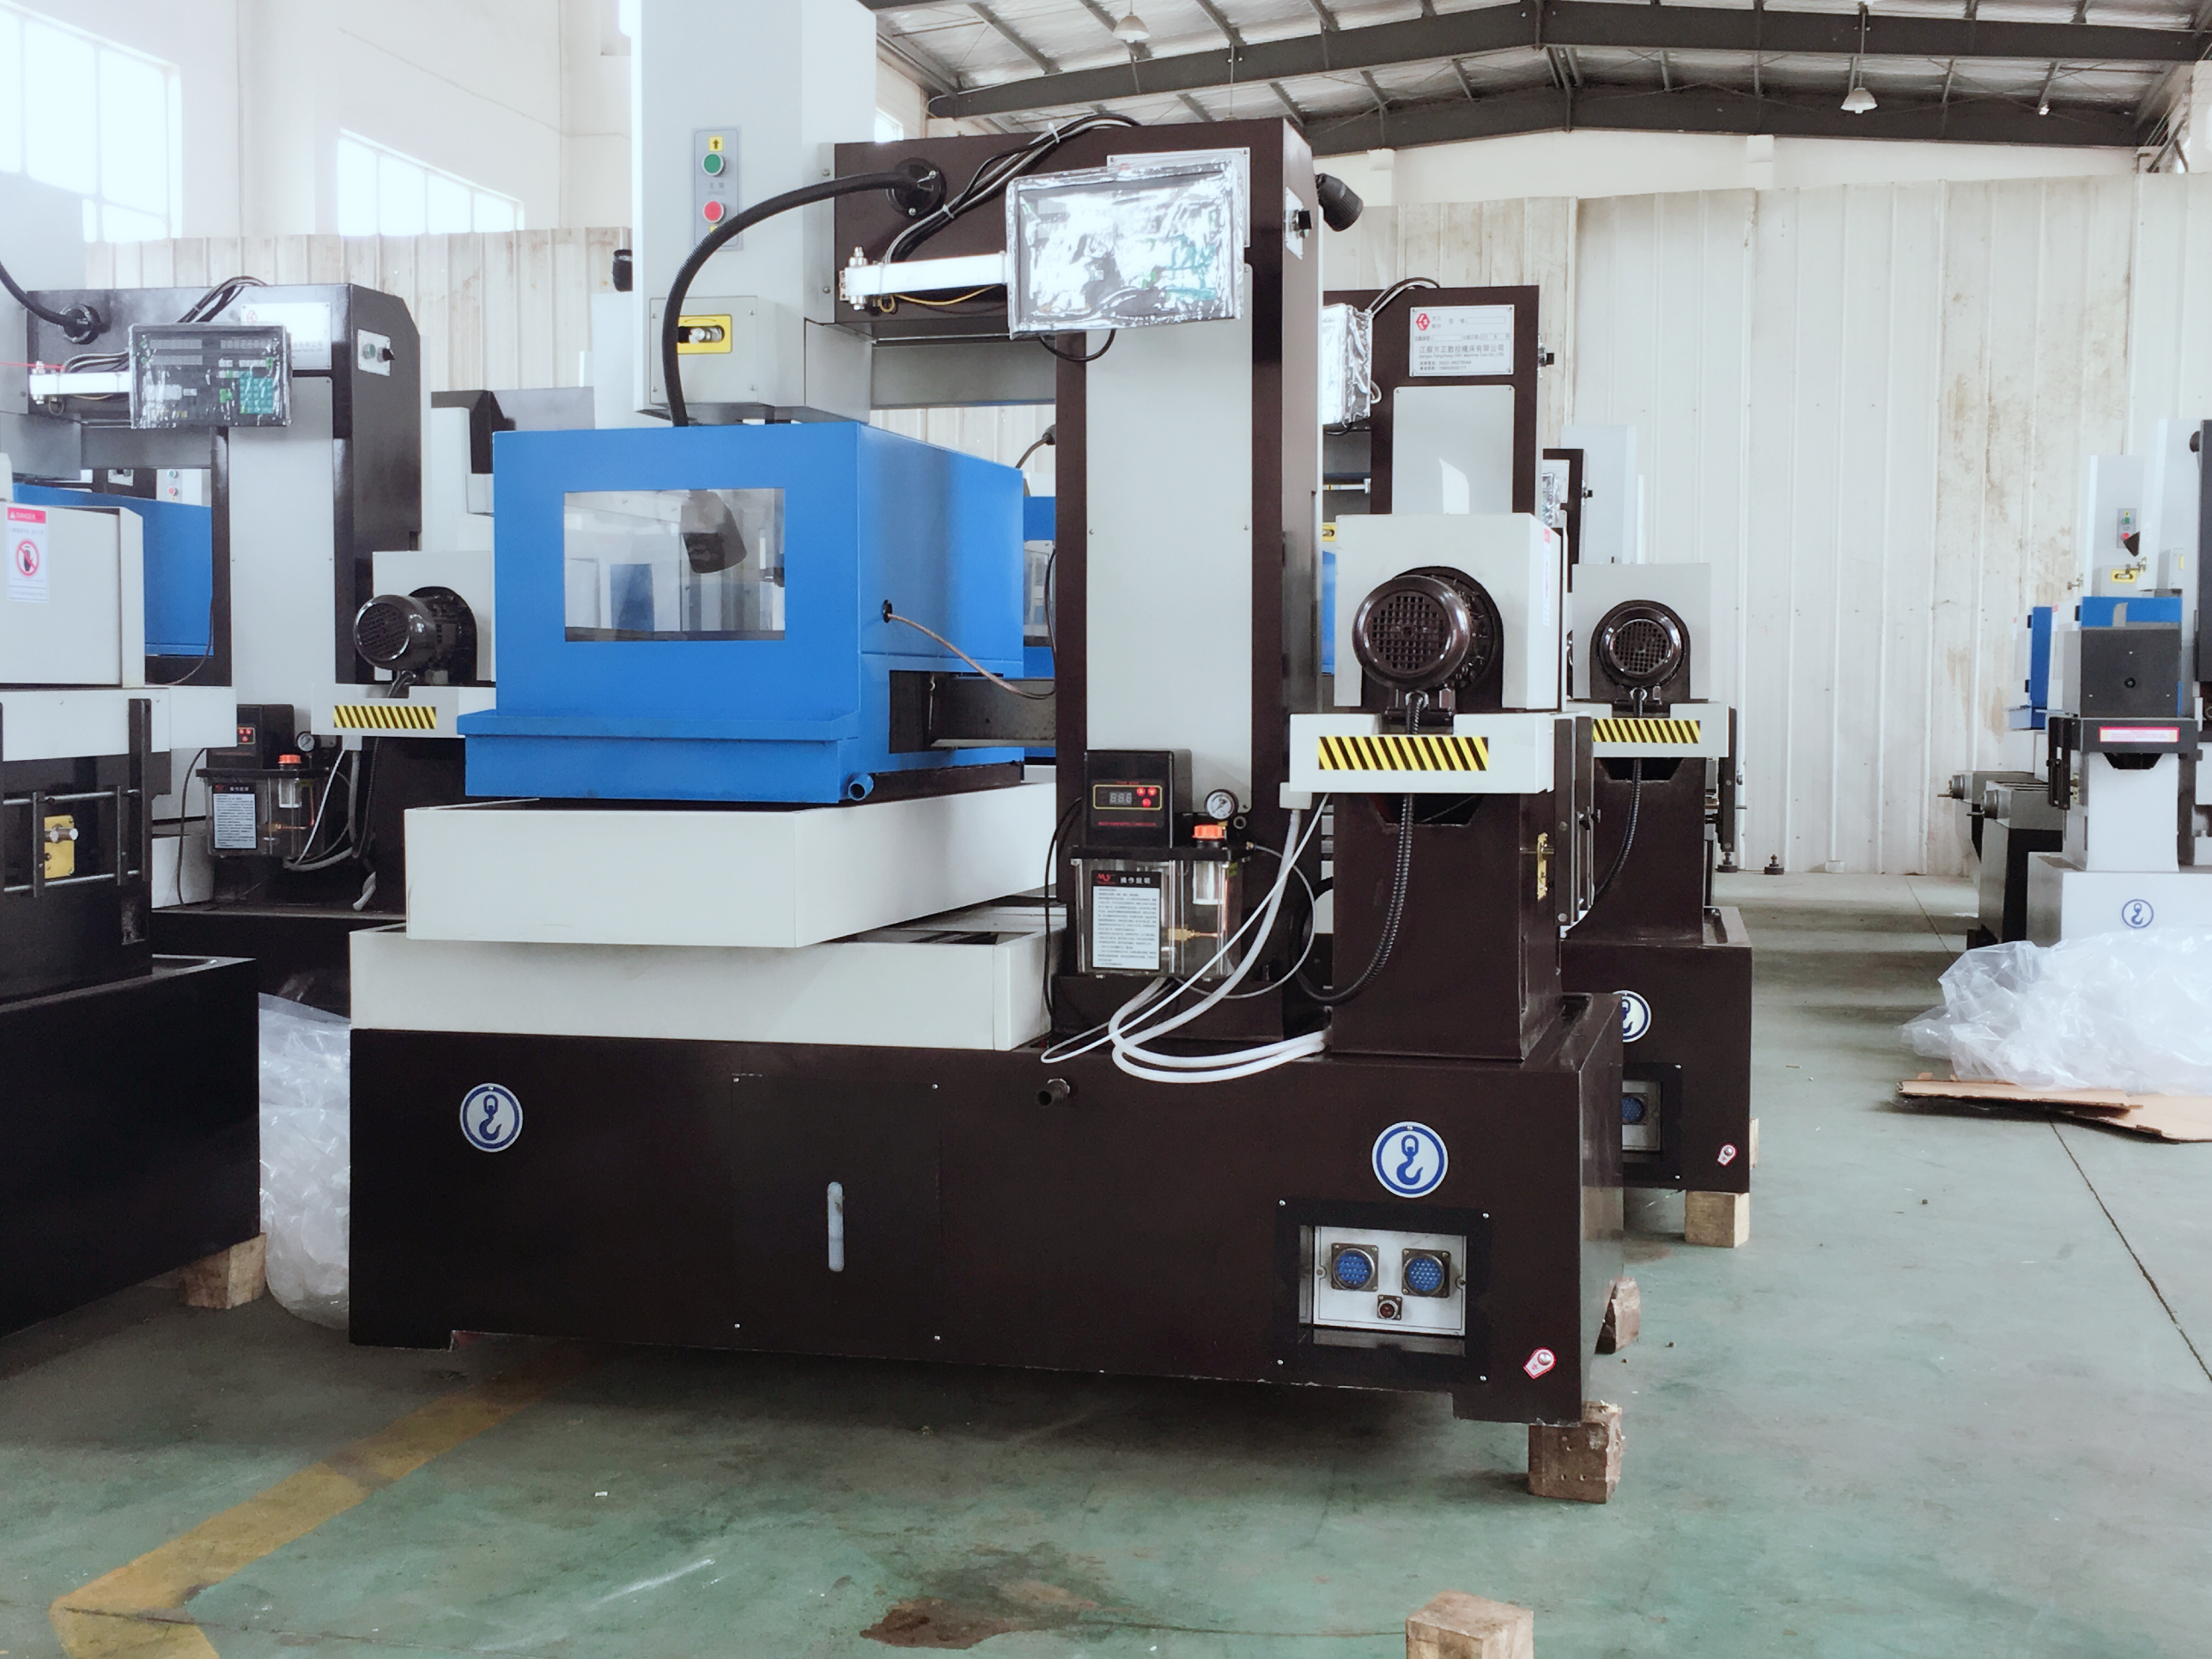
Verificación de la calidad superficial y la precisión
Pasadas de corte y aceptación de la pieza
Seleccione las pasadas de corte y los ajustes de descarga dentro del proceso admitido por la máquina para esta tarea. La tolerancia dimensional, la rugosidad y la integridad superficial son requisitos de aceptación independientes. Un corte con apariencia lisa o un valor de rugosidad aislado no confirman, por sí solos, la precisión ni la idoneidad de la pieza.
Compare cualquier mejora propuesta en velocidad o acabado bajo las condiciones especificadas: material, espesor, hilo, contorno, pasadas de corte, ajustes y método de medición. Incluya el acabado requerido en la ruta de mecanizado. El equilibrio adecuado depende del plano técnico y de los criterios de aceptación, no de un acabado superficial universalmente óptimo ni de una velocidad de corte universal.
Condiciones de roscado y recuperación
Si se propone roscado automático o re-roscado, confirme las condiciones admitidas para el orificio inicial, la trayectoria del hilo y la pieza de trabajo. Planifique cómo se gestionarán las interrupciones y los núcleos separados según las instrucciones del equipo. Un ciclo de roscado demostrado no constituye evidencia de que cada perfil complejo pueda ejecutarse sin intervención del operador.
Siga el procedimiento de recuperación aprobado tras una rotura del hilo u otra interrupción. Inspeccione la zona de reinicio y la pieza terminada antes de su aceptación. La supervisión y el control de parámetros no eliminan la posibilidad de fallos ni sustituyen la verificación de las dimensiones cortadas y del acabado superficial.
Preguntas frecuentes
¿Cuál es la máxima precisión de corte alcanzable con equipos de electroerosión por hilo?
No existe un único valor de precisión de corte aplicable a todas las máquinas y piezas. La precisión de posicionamiento describe el movimiento de la máquina; la precisión de la pieza terminada debe verificarse sobre la geometría cortada, y la rugosidad es una medida superficial independiente. Proporcione la tolerancia requerida, el material, el espesor y el contorno, y luego confirme la configuración propuesta, el proceso y el método de inspección. El mantenimiento y las condiciones ambientales siguen siendo relevantes.
¿Cómo maneja el equipo de corte por hilo EDM diferentes tipos de materiales?
La conductividad eléctrica es una condición inicial de selección, no una garantía de que todos los materiales puedan cortarse con el mismo resultado. Confirme la calidad del material, el estado del tratamiento térmico, el espesor y la geometría requerida. Utilice un hilo, un fluido y unas condiciones de corte adecuados para la máquina real; el tiempo de corte, el acabado y los resultados dimensionales dependen del trabajo específico y deben evaluarse por separado.
¿Qué requisitos de mantenimiento son necesarios para el equipo de corte por hilo EDM?
Siga las instrucciones de mantenimiento de la máquina para las piezas que manipulan el alambre, el fluido de trabajo, los filtros, las guías y las revisiones del sistema de movimiento. Utilice servicios calificados para cualquier calibración o ajuste requerido. Si está disponible la supervisión del estado, confirme sus señales y su respuesta; una notificación o una pantalla de supervisión no constituyen prueba de mantenimiento predictivo ni garantizan protección contra toda parada inesperada.
