
 EN



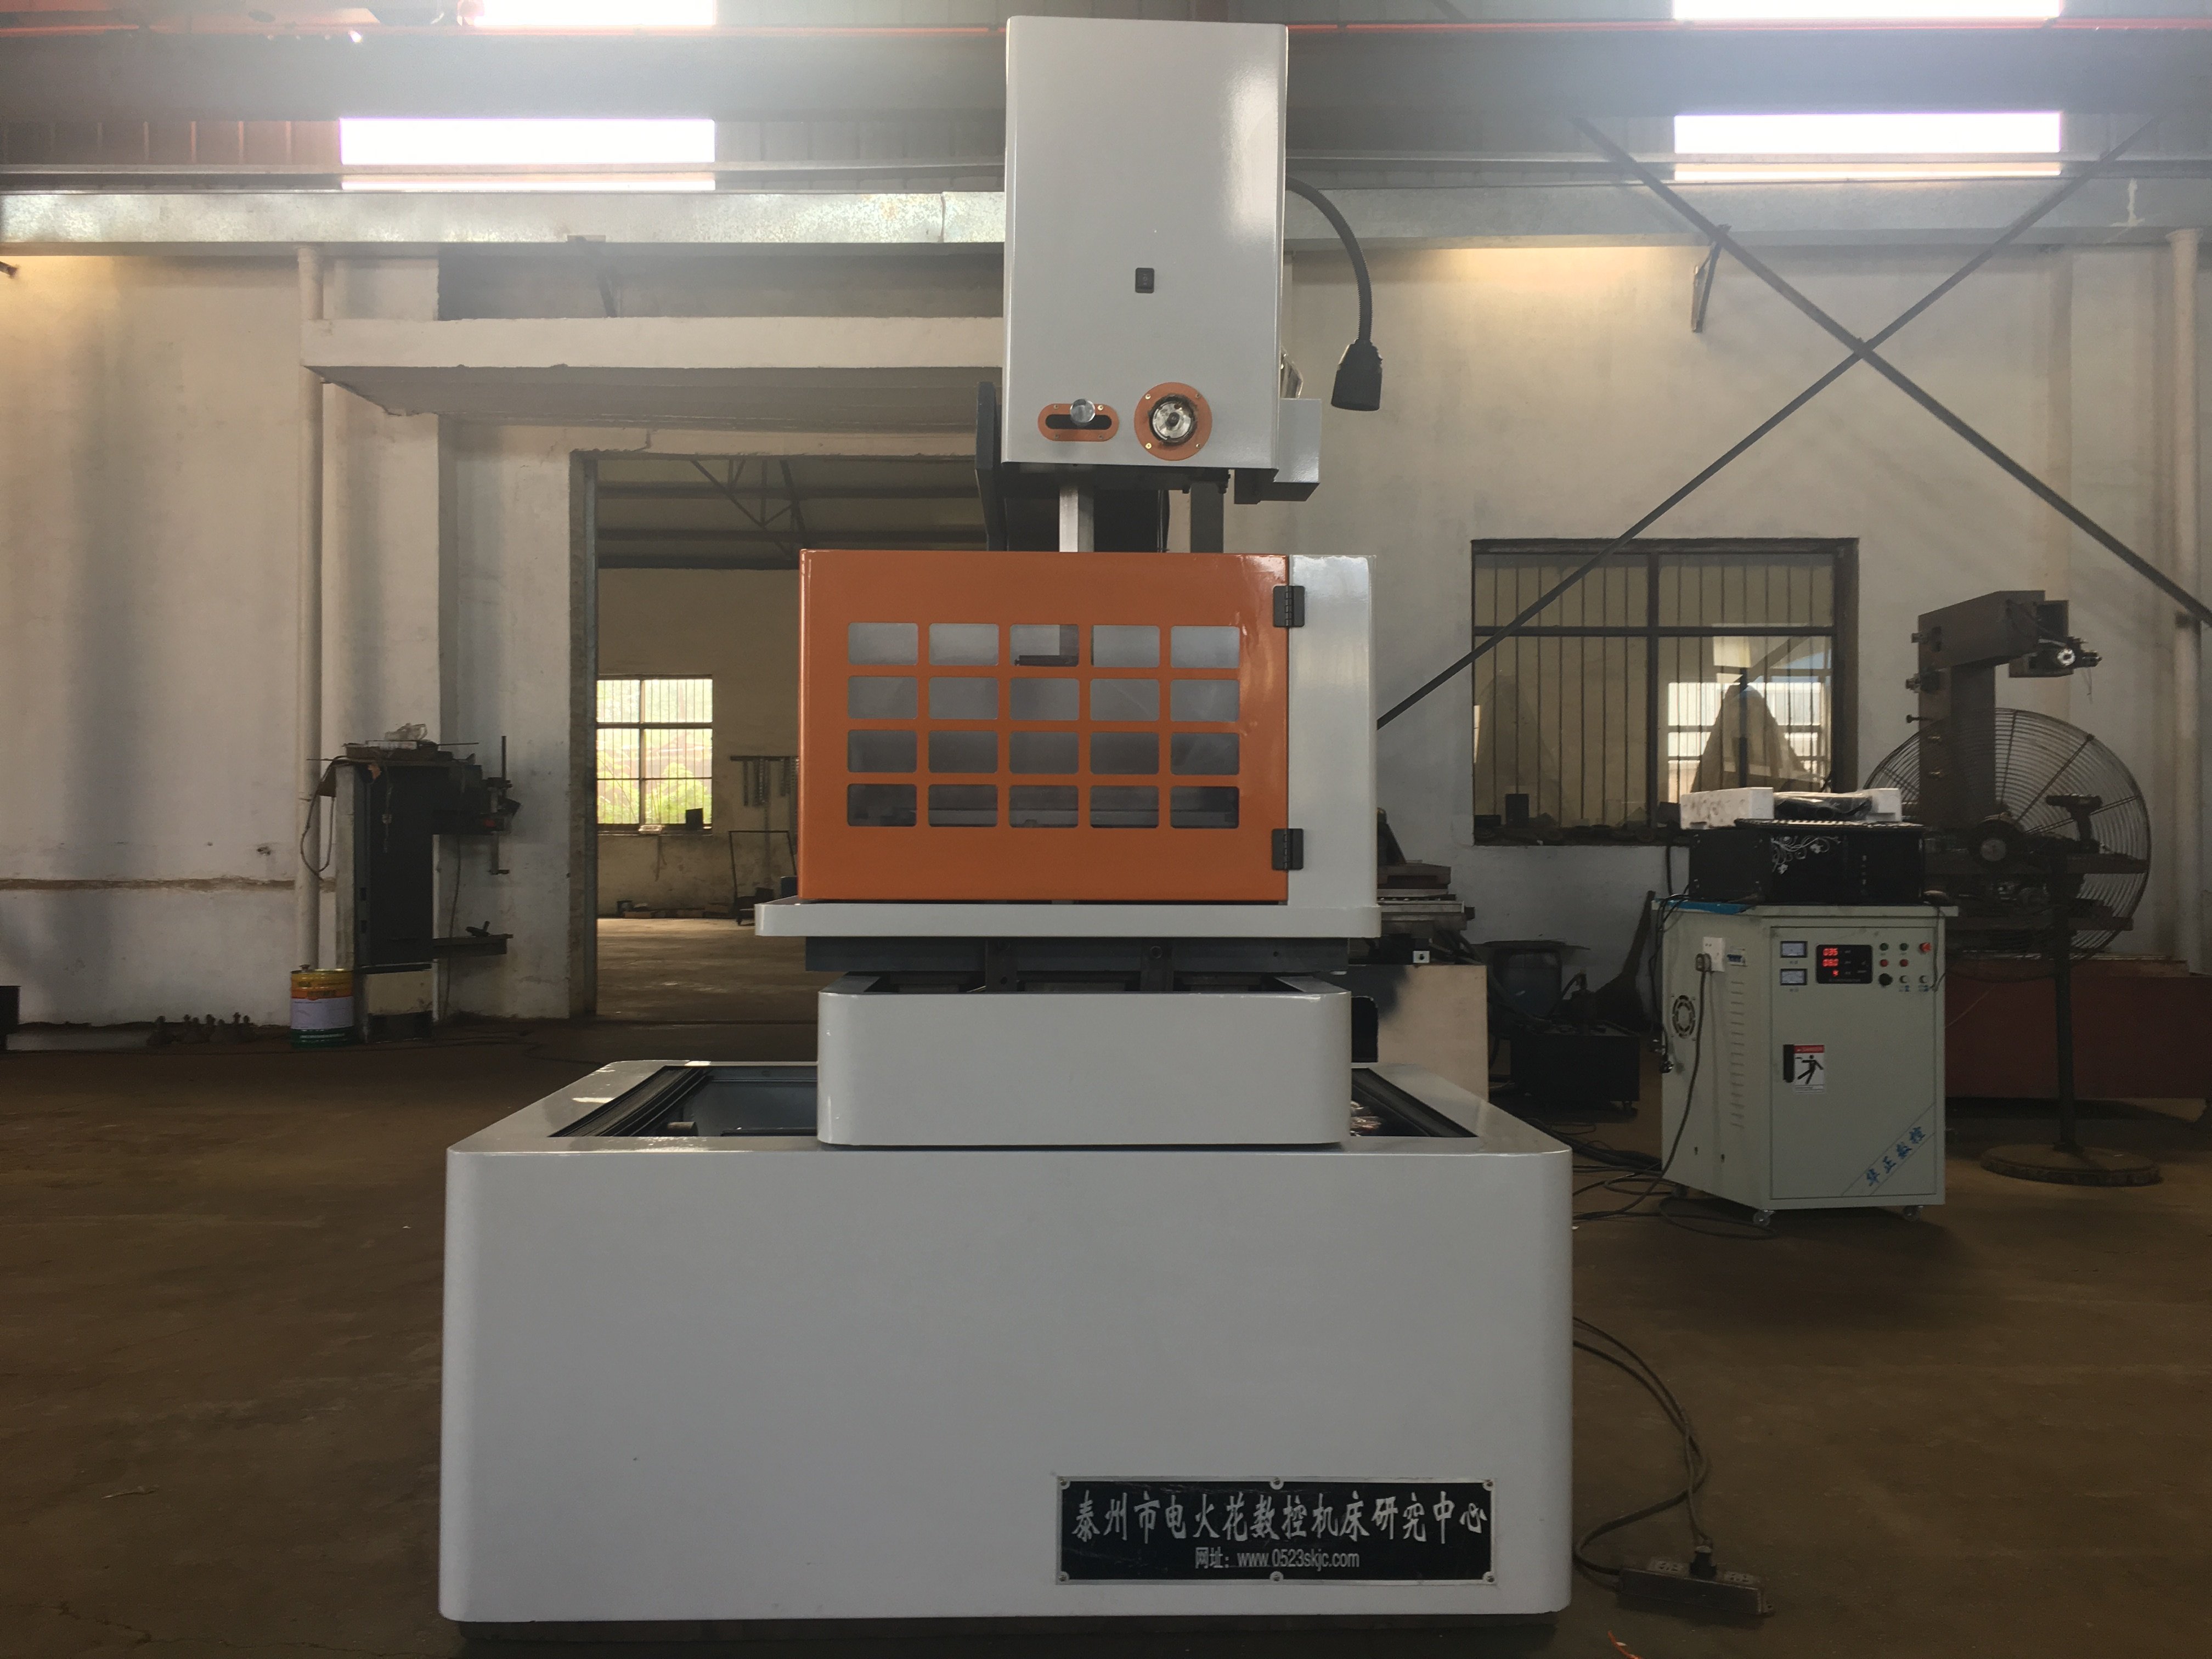
高精度な複雑輪郭加工の計画
ワイヤー放電加工機 導電性のある適切なワークピースに対しては、複雑な形状の加工にワイヤー放電加工が適用可能です。ワイヤー電極はプログラムされたパスに沿って移動し、制御された放電によって材料を除去します。高精度な加工結果を得るには、実現可能な切断ルート、適切な機械設定、および図面との照合による検査が不可欠です。単に形状や軸数だけでは、完成品の公差が保証されるわけではありません。
まず、材質の規格、板厚、必要な輪郭形状、寸法、表面仕上げ要件を明記してください。また、必要に応じて角部のR寸法、狭いスロット、上下の輪郭形状もご提示ください。さらに、ワイヤーの切入り方、ワークの固定方法、および一部が分離した際の挙動についても検討してください。非接触加工であるからといって、すべての形状が加工可能であり、寸法変動が生じないとは限りません。
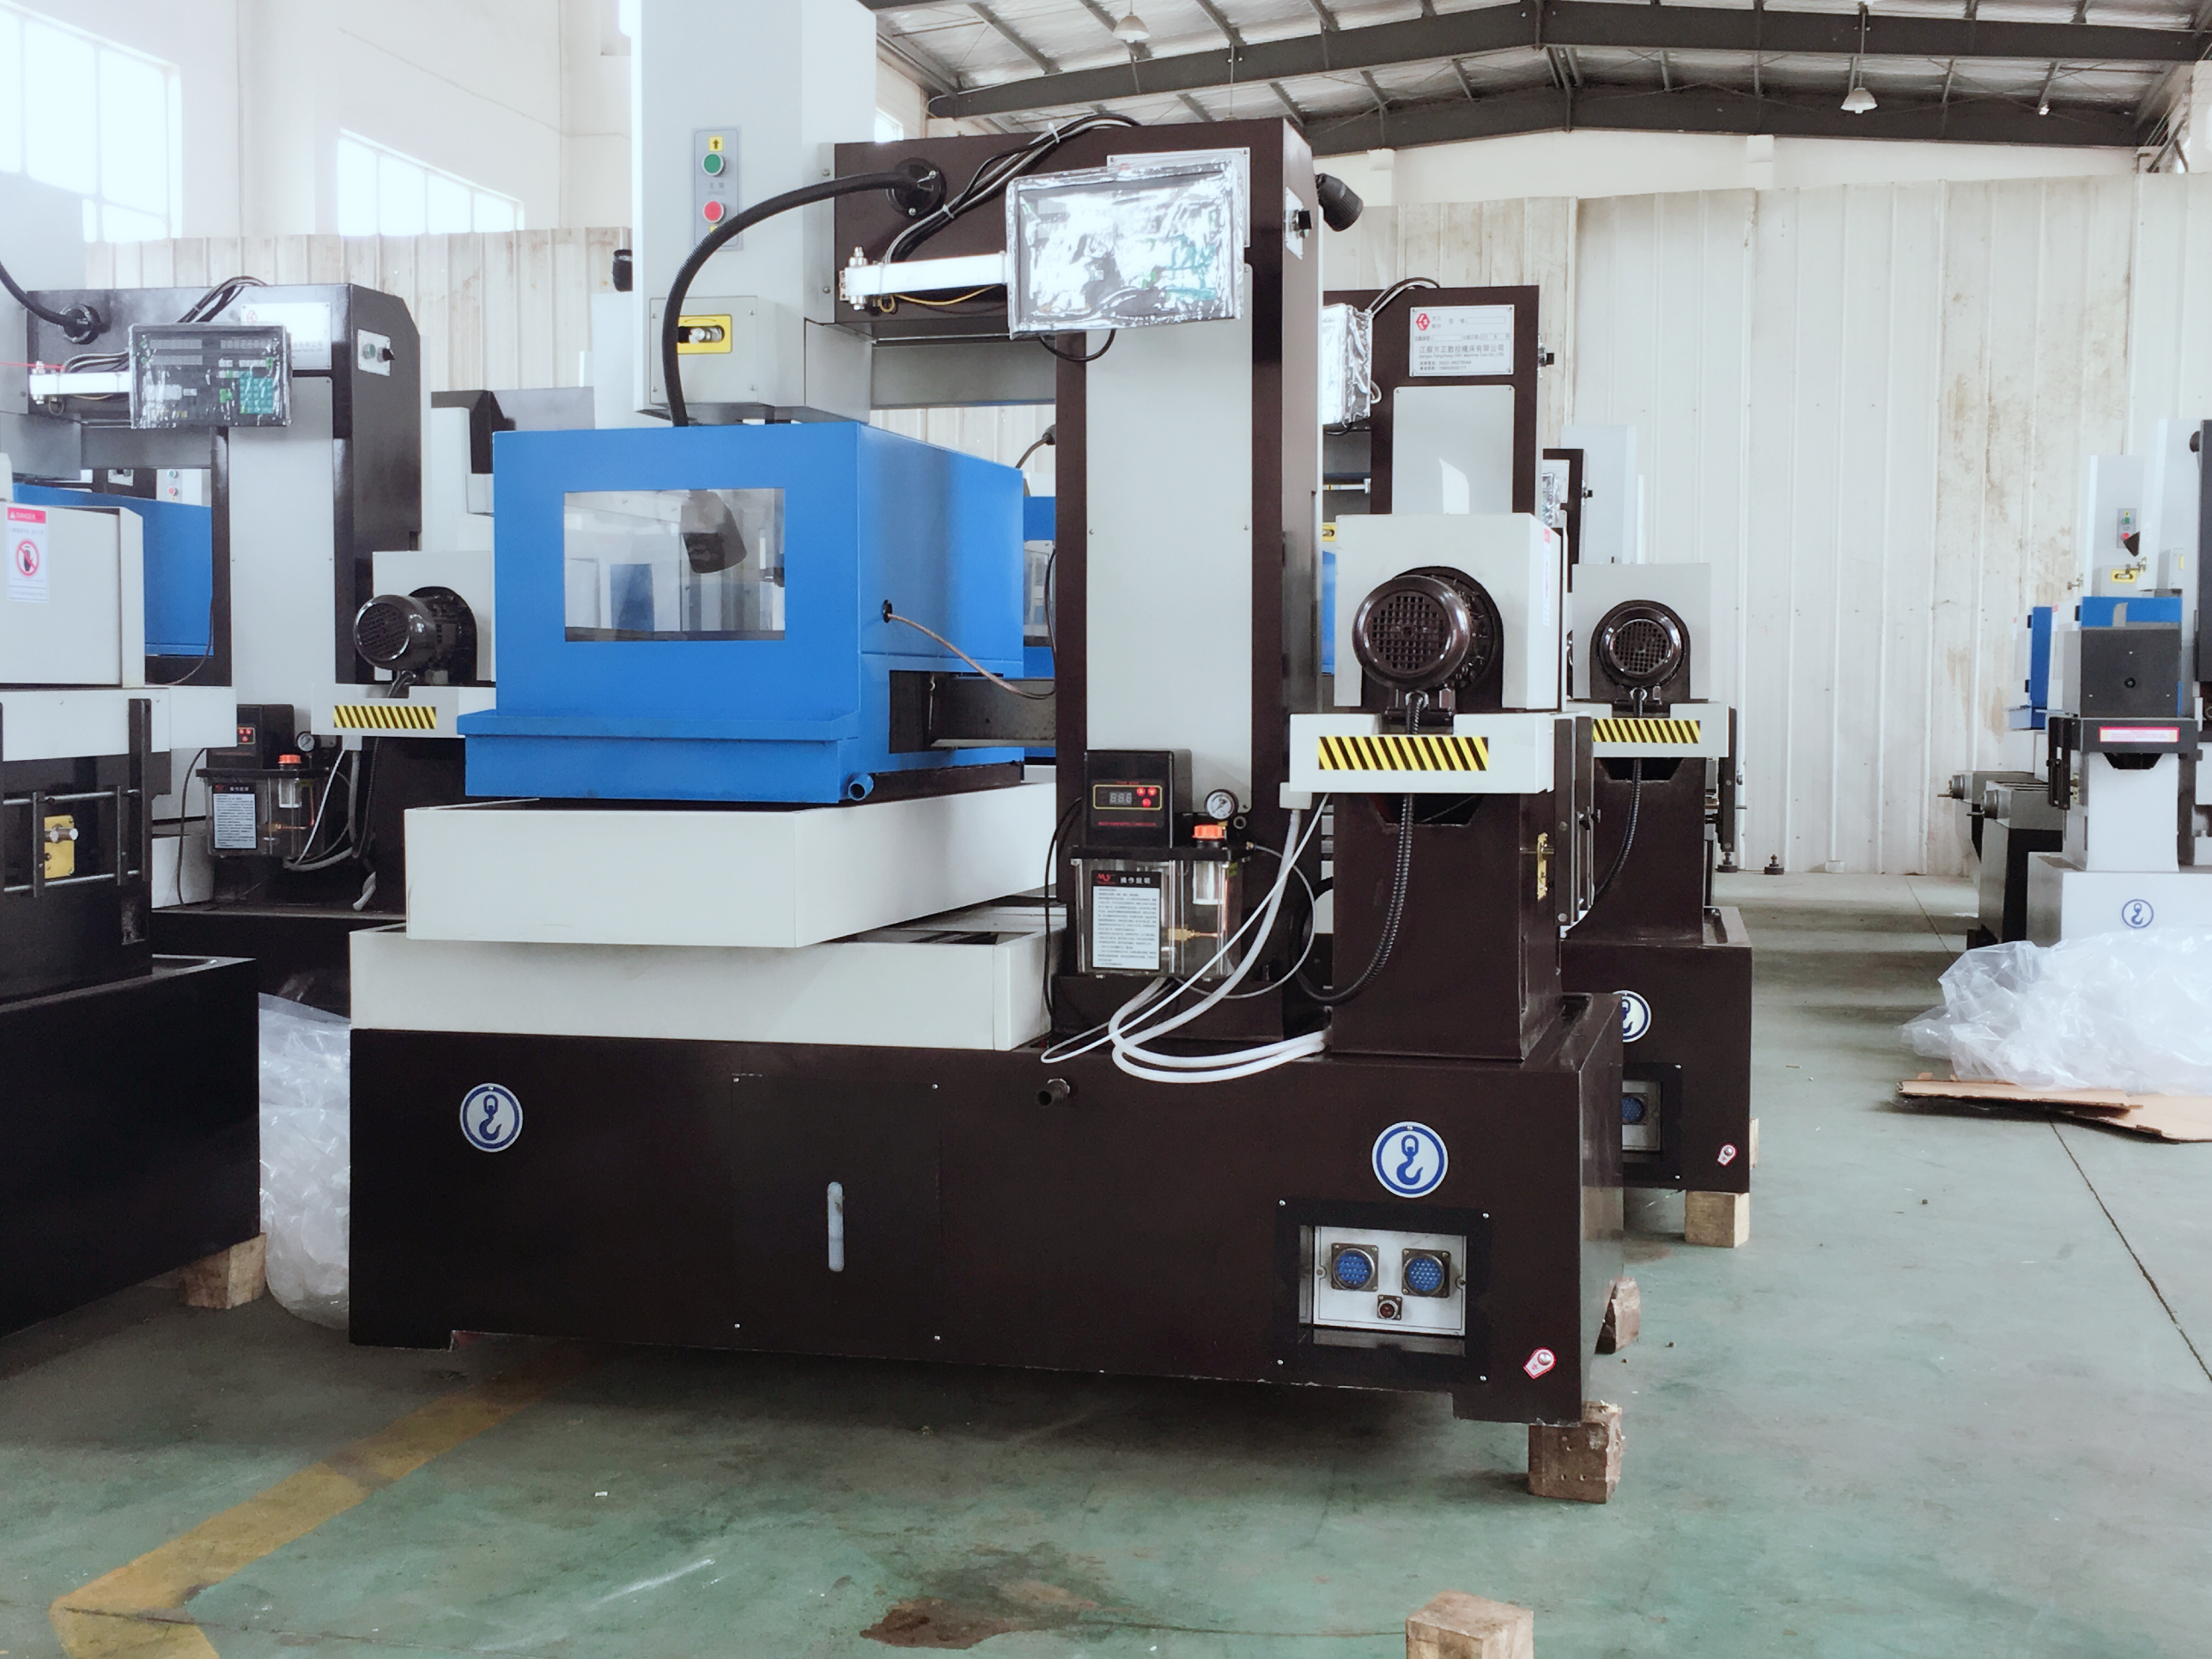
ワイヤー放電加工システムの主要構成部品
ワイヤー仕様と切断パス
提案する機械のワイヤー運動システム、承認済みのワイヤー材質および直径を確認してください。また、内部形状に対応するためのワイヤー導入経路および必要に応じた開始用穴の有無も検討してください。往復式ワイヤー構成は、単方向新規ワイヤー方式とは言わず、またCNC制御のみを根拠に自動ワイヤースレッディング機能を想定してはいけません。
機械が許容する仕様内のワイヤーを選定し、加工対象材料・板厚・輪郭形状に応じて評価を行ってください。ワイヤーの材質、コーティング、張力設定のいずれか単独では、実現可能な寸法精度や表面粗さが保証されるわけではありません。選定したワイヤーおよび加工条件は、代表部品の検査記録とともに保管してください。
作業液およびフラッシング(洗浄)
実際の装置で使用する作業液、フィルター性能および保守管理要件を明確に確認してください。また、輪郭形状や治具周辺への洗浄アクセス性も検討してください。脱イオン水仕様や油系システムの要件を、すべてのワイヤー放電加工(EDM)設計に一律に適用しないでください。
流量、圧力、温度、または流体状態の制御機能が備わっている場合、何を測定・調整するかを明記してください。適切な条件を維持するためには、機械の取扱説明書に従ってください。これらの機能は、その仕様範囲内で提案プロセスを支援できますが、輪郭の精度や連続切断を保証するものではありません。
精密制御およびモーションシステム
プログラム基準点および位置決め
所要の形状からCNC加工パスを作成し、基準点、治具、機械設定を確認してください。プログラムがワイヤ径および提案される放電ギャップ余裕量をどのように考慮しているかも確認してください。指令分解能、位置決め精度、繰返し精度、加工部品の寸法はそれぞれ別個の項目として管理してください。位置決め仕様が、すべての加工形状が図面通りであることを保証するものではありません。
適応放電加工または工程制御が採用されている場合、その入力信号、許容される調整範囲および動作限界を確認してください。切削条件の選択や調整は、材料の自動識別や完成品の輪郭測定とは異なります。部品は、合意済みの寸法および表面品質基準に基づいて検査してください。
軸構成およびテーパー
角度付き切断を行う場合、実際の制御対象軸、ガイド配置、および所定のワークピース高さにおけるテーパー限界を明確に特定してください。上下の輪郭が異なる場合は、両方の形状と提案される工具移動を併せて検討してください。軸数の記載だけでは、同時に動作可能な軸の組み合わせや、加工可能な複雑な形状の範囲を説明したことにはなりません。
移動範囲全体にわたって、行程、治具のクリアランス、配線のアクセス性、ワークピースの支持状態を確認します。温度制御または補償機能が利用可能な場合は、その適用範囲および必要な環境条件を確認してください。長時間の連続加工において剛性や補償機能を精度の保証と見なさず、完成した輪郭形状そのものを評価します。
表面品質および精度の検証
切削パスと部品受入基準
加工対象物に応じて、機械がサポートする加工条件内で切削パスおよび放電条件を選定します。寸法公差、粗さ、表面整合性はそれぞれ独立した受入要件です。見た目が滑らかであること、あるいは粗さ値が基準内であるという事実だけでは、部品の精度や適合性が保証されるわけではありません。
所定の条件(材料、板厚、ワイヤー、輪郭形状、カットパス数、設定値、測定方法)のもとで、提案される速度向上や仕上げ品質の改善を比較検討してください。加工ルートには、必要な仕上げ工程も含めてください。適切なバランスは、図面および受入基準によって決まり、一律に「最も優れた表面粗さ」や「最高の切断速度」が適用されるわけではありません。
ねじ切りおよび復帰条件
自動ねじ切りまたは再ねじ切りを採用する場合、対応可能な開始穴の形状、ワイヤー経路、ワークピースの状態を確認してください。また、装置の取扱説明書に従い、加工中断時や分離したコア部品の取り扱い方法を事前に計画してください。実証済みのねじ切りサイクルが、すべての複雑な形状において無人運転で安定して加工できることを保証するものではありません。
ワイヤー断線その他の中断発生後は、承認済みの復帰手順に従ってください。再開位置および既に加工済みの部品については、受入前に必ず確認を行ってください。加工中のモニタリングおよびパラメーター制御は、不具合の発生を完全に防止するものではなく、切断寸法および表面品質の検査を代替するものでもありません。
よくあるご質問
ワイヤー放電加工機で達成可能な最大切断精度はどのくらいですか?
機械および部品ごとに共通の切断精度値は存在しません。位置決め精度は機械の動きを表すものであり、完成品の精度は実際に切断された形状で確認する必要があります。また、表面粗さは別途評価される表面品質の指標です。必要な公差、材質、板厚、輪郭形状をお知らせください。その後、提案する装置構成、加工条件および検査方法をご確認いただきます。保守状態および使用環境も引き続き重要です。
ワイヤー放電加工機は異なる材質に対してどのように対応しますか?
電気伝導性は、あくまで初期の選別条件であり、すべての材料が同一の結果で切断可能であることを保証するものではありません。材料の規格、熱処理状態、板厚および要求される形状を必ずご確認ください。実際の機械では、適切なワイヤー、放電液および加工条件を用いてください。加工時間、仕上げ品質および寸法精度は、それぞれの加工内容に応じて異なるため、個別に評価する必要があります。
ワイヤー放電加工機にはどのようなメンテナンスが必要ですか?
ワイヤー取扱部、作動流体、フィルター、ガイドおよび運動機構の点検については、機械の保守マニュアルに従ってください。校正や調整が必要な場合は、必ず認定されたサービス担当者に依頼してください。状態監視機能が搭載されている場合、その信号および応答を確認してください。ただし、アラーム表示やモニタリング画面があるからといって、予知保全が確実に行われているわけではなく、すべての予期せぬ停止から守られているわけでもありません。
