
 EN



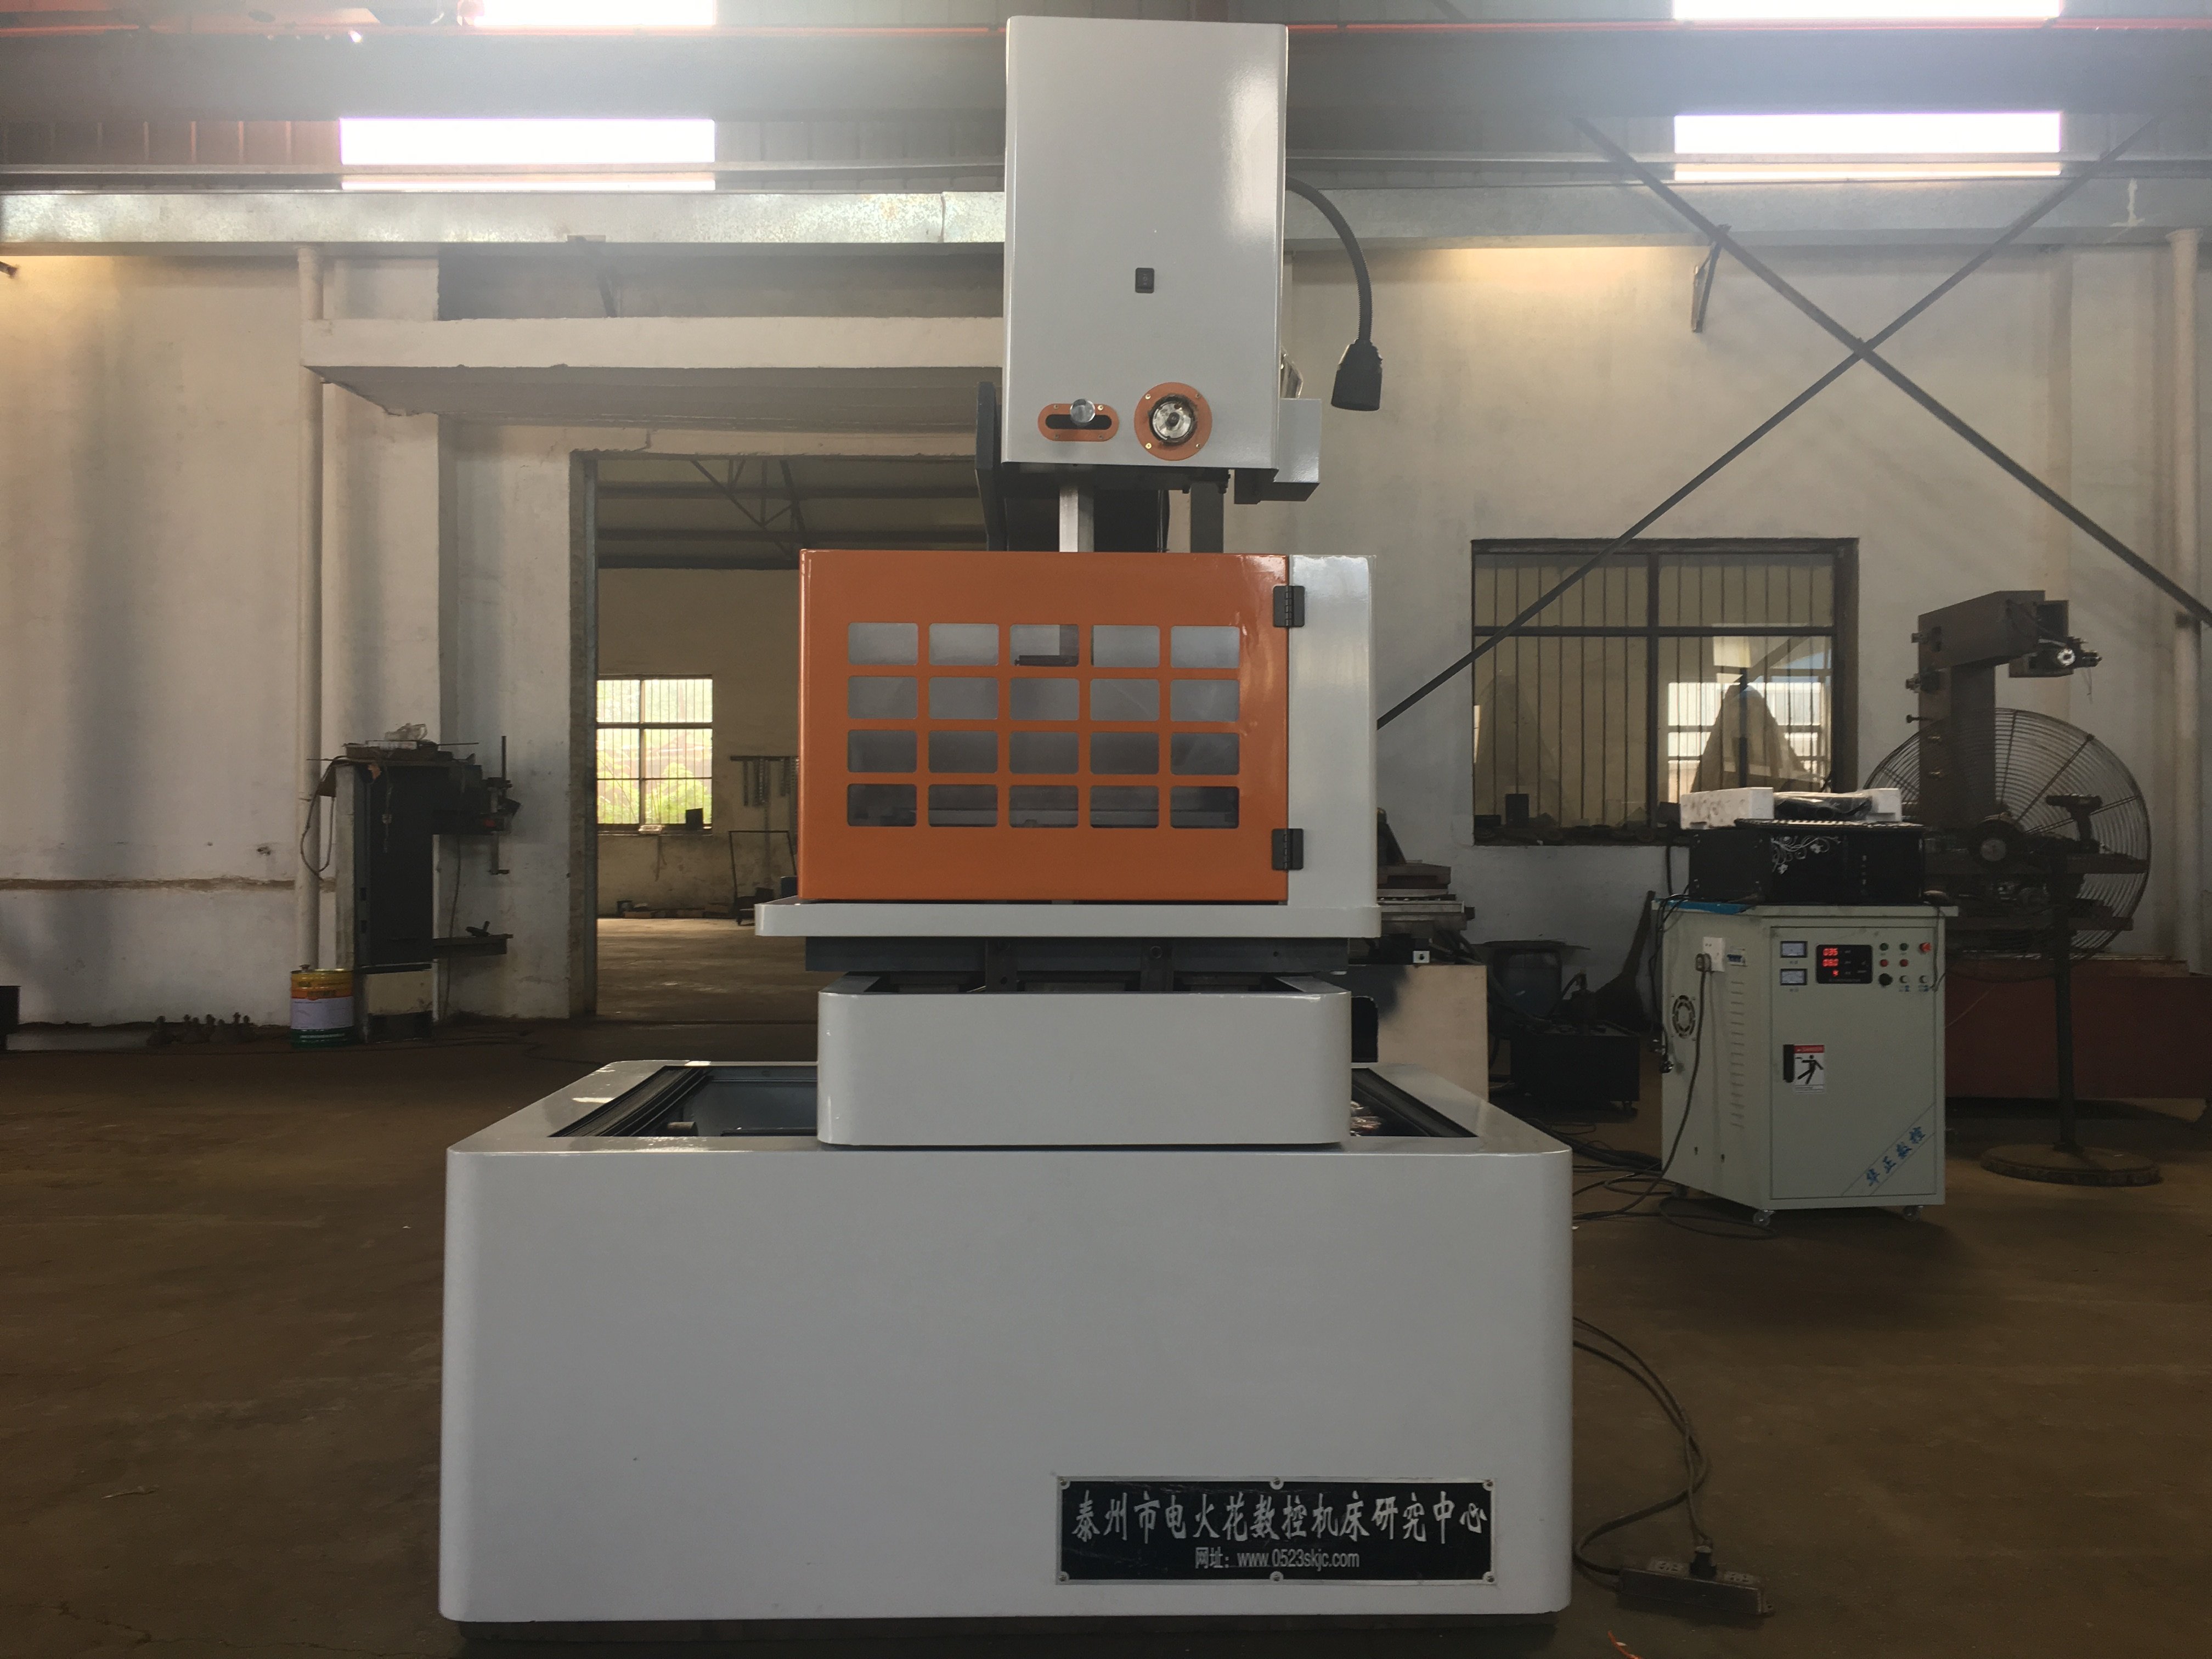
Планиране на точен сложен контур
Електроди за ерозия с проводник може да се разглежда за сложни профили при подходящи проводими заготовки. Електродната жица следва програмирана траектория, докато контролираните електрически разряди отстраняват материал. За постигане на точен резултат е необходима осъществима траектория на рязане, подходяща конфигурация на машината и инспекция спрямо чертежа; формата или броят оси сами по себе си не гарантират допуск за готовото детайло.
Започнете с указване на класа на материала, дебелината, изискваните контури, размерите и изискванията към повърхността. Включете радиусите на ъглите, тесните пазове и профилите отгоре и отдолу, когато това е уместно. Прегледайте как жицата влиза в рязането, как се фиксира детайлът и какво се случва, когато част от него се отделя. Рязането без контакт не означава, че всяка геометрия е достъпна или че няма вариации в размерите.
Основни компоненти на системи за електроерозионна обработка с жичен електрод
Спецификация на жицата и траектория на рязане
Потвърдете системата за движение на жицата, одобрените материали и диаметър на жицата за предложената машина. Прегледайте пътя за влизане на жицата и евентуалното начално отверстие за вътрешен профил. Реверсивната система с жица не трябва да се описва като еднопосочна система с прясна жица, а автоматичното нанизване не трябва да се предполага само въз основа на ЧПУ-контрол.
Изберете жица в рамките на разрешените спецификации на машината и я оценете спрямо изискванията за материал, дебелина и контур. Съставът на жицата, евентуалното покритие или настройката на опън сам по себе си не определят постижимите размери или повърхностната шлифовка. Запазете избраната жица и режещите условия заедно с протокола от инспекцията на представителната детайла.
Работна течност и промиване
Потвърдете посочения работен флуид, изискванията за филтрация и поддръжка за действителното оборудване. Прегледайте достъпа за изплакване около контура и фиксирането. Не прехвърляйте спецификацията за деионизирана вода или изискванията на маслената система към всяко проектиране на жица EDM.
Ако се предлага регулиране на потока, налягането, температурата или състоянието на течността, посочете какво се измерва и коригира. Следвайте инструкциите за машината относно поддържането на подходящи условия. Тези функции могат да подпомагат предложената технологична операция в рамките на техния обхват, но не гарантират точността на контура или непрекъснатото рязане.
Системи за прецизно управление и движение
Програмен референтен произход и позициониране
Подготвяне на ЧПУ-пътя от зададената геометрия и проверка на референтния произход, приспособлението и настройките на машината. Потвърдете как програмата отчита диаметъра на жицата и предложеното разрешение за разрядния зазор. Запазете отделно разрешението на командите, точността на позиционирането, повтаряемостта и размерите на изрязаната част; спецификацията за позициониране не означава, че всяка изрязана характеристика отговаря на чертежа.
Когато се предоставя адаптивно разреждане или контрол на процеса, потвърдете входните му параметри, разрешените корекции и работните граници. Изборът или настройката на режещите условия не е същото като автоматичното разпознаване на всеки материал или измерването на крайния контур. Инспектирайте детайла, като използвате уговорените критерии за размери и повърхност.
Конфигурация на осите и конусност
За ъглови резове определете действителните контролирани оси, подредбата на водачите и границите на конусността при необходимата височина на заготовката. Ако горният и долният контур се различават, прегледайте и двата профила заедно с предложеното движение. Броят на осите не е описание на това кои движения могат да се извършват едновременно или кои сложни форми могат да бъдат изпълнени.
Проверете пътя на движение, разстоянието до приспособленията, достъпа до кабелите и поддържането на заготовката по целия маршрут. Където е наличен контрол или компенсация на температурата, потвърдете обхвата им и изискваните околни условия. Оценявайте завършения контур, а не третирайте стивостта или компенсацията като гаранция за постоянна точност при дълги серии.
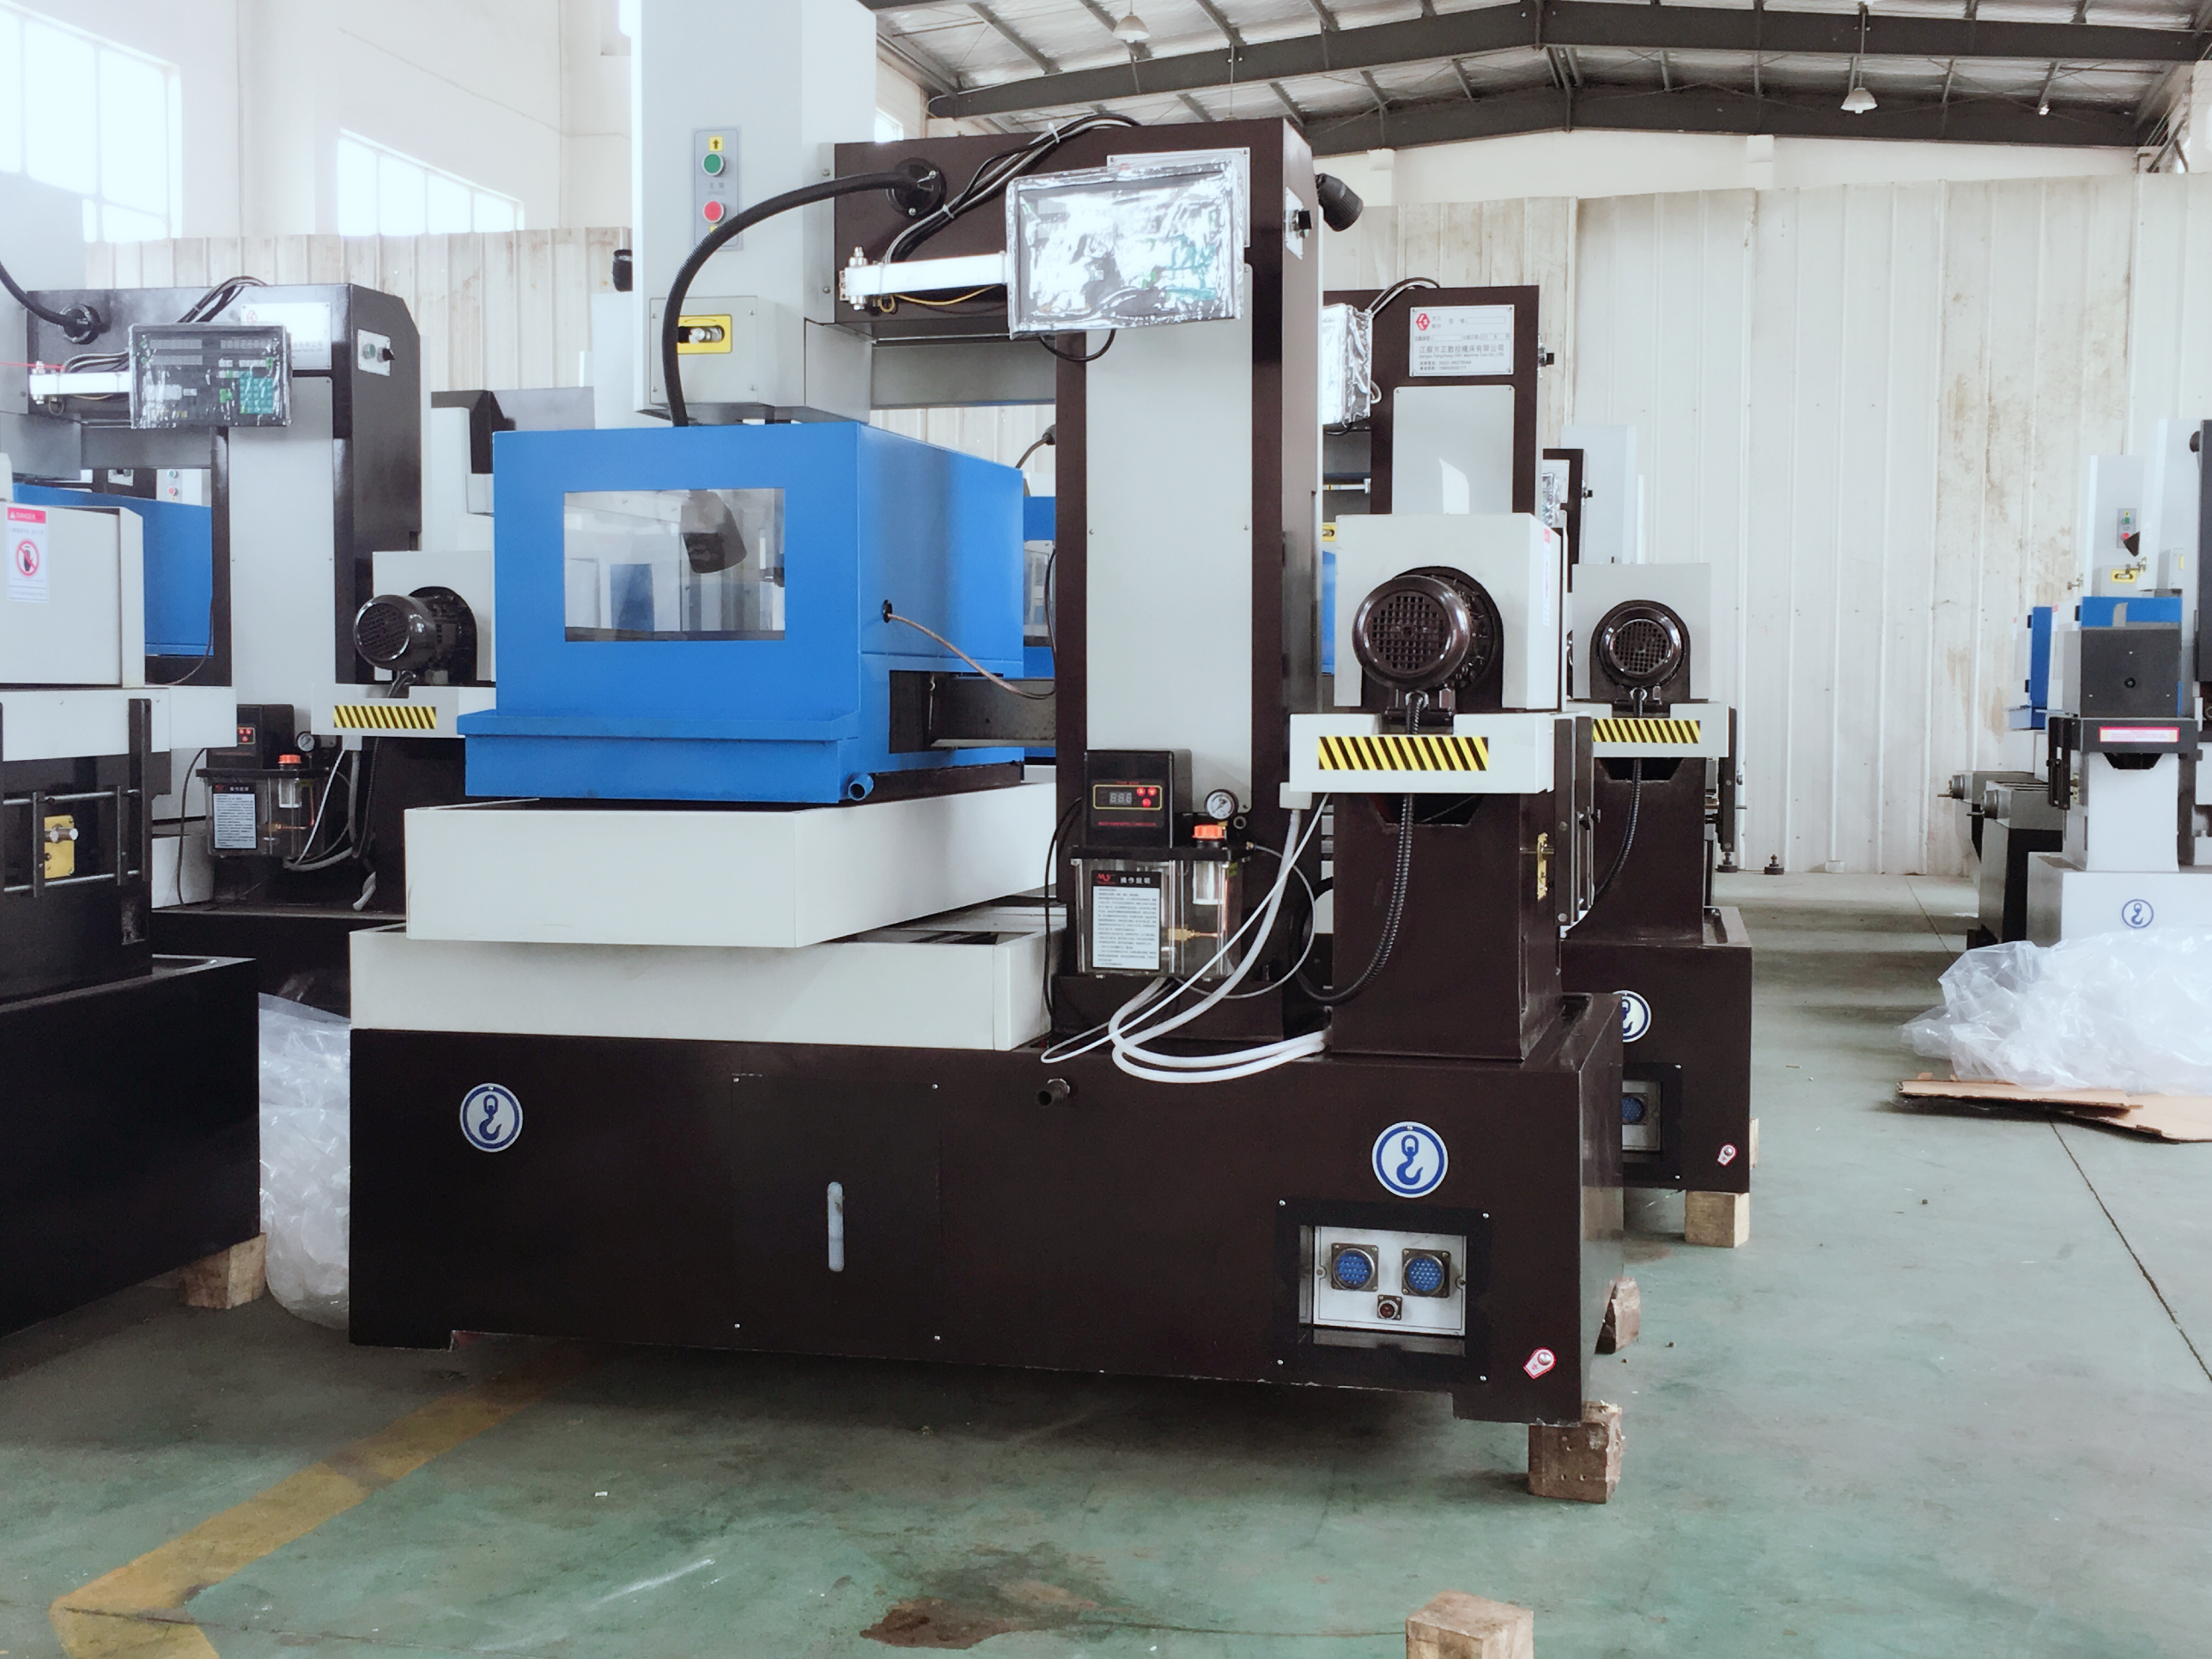
Проверка на качеството и точността на повърхността
Режещи проходи и приемане на детайла
Изберете режещи проходи и настройки за отвеждане в рамките на процеса, поддържан от машината за конкретната задача. Допускът по размери, шеролестостта и цялостта на повърхността са отделни изисквания за приемане. Гладко изглеждащ рез или само стойност на шеролестостта не потвърждават точността или пригодността на детайла.
Сравнете всеки предложен подобряване на скоростта или крайната обработка при посочените условия: материал, дебелина, жица, контур, брой резни прохода, настройки и метод за измерване. Включете задължителната финишна обработка в технологичния процес. Подходящият баланс зависи от чертежа и критериите за приемане, а не от универсално най-добра крайна повърхност или скорост на рязане.
Условия за нарезане и възстановяване
Ако се предлага автоматично нарезане или повторно нарезане, потвърдете поддържаните условия за начална дупка, пътя на жицата и заготовката. Планирайте как ще се справяте с прекъсванията и отделените ядра според инструкциите за оборудването. Демонстриран цикъл на нарезане не е доказателство, че всеки сложен профил може да се обработва без намеса на оператора.
Следвайте одобрената процедура за възстановяване след прекъсване на жицата или друго прекъсване. Проверете зоната за рестарт и завършената част преди приемане. Наблюдението и контролът на параметрите не елиминират възможността за дефекти и не заместват проверката на изрязаните размери и повърхността.
Често задавани въпроси
Каква е максималната точност на рязане, постижима с оборудване за ерозия с жица?
Няма една-единствена стойност за точността на рязане, приложима за всяка машина и детайл. Точността на позиционирането описва движението на машината; точността на готовото детайл трябва да се проверява върху изрязаната геометрия, а шерохавостта е отделна мярка за повърхността. Уточнете необходимата толерантност, материала, дебелината и контура, след което потвърдете предложената конфигурация, технологичния процес и метода за инспекция. Поддръжката и условията на околната среда продължават да имат значение.
Как обработва различни видове материали оборудването за ерозия с проводник?
Електрическата проводимост е първоначално условие за филтриране, а не гаранция, че всеки материал може да се реже с еднакъв резултат. Потвърдете класа на материала, състоянието му след термична обработка, дебелината и необходимата геометрия. Използвайте подходяща жица, работна течност и режещи параметри за конкретната машина; времето за рязане, крайната повърхност и размерните резултати зависят от конкретната задача и трябва да се оценяват отделно.
Какви изисквания за поддръжка са необходими за оборудването за ерозия с проводник?
Следвайте инструкциите за поддръжка на машината относно частите за обработка на жици, работната течност, филтрацията, контрола на водачите и системата за движение. Използвайте квалифициран сервиз за всяка необходима калибрация или настройка. Ако е наличен мониторинг на състоянието, потвърдете неговите сигнали и отговори; напомняне или дисплей за наблюдение не са доказателство за предиктивно поддържане или защита срещу всеки неочакван спряган.
