
 EN



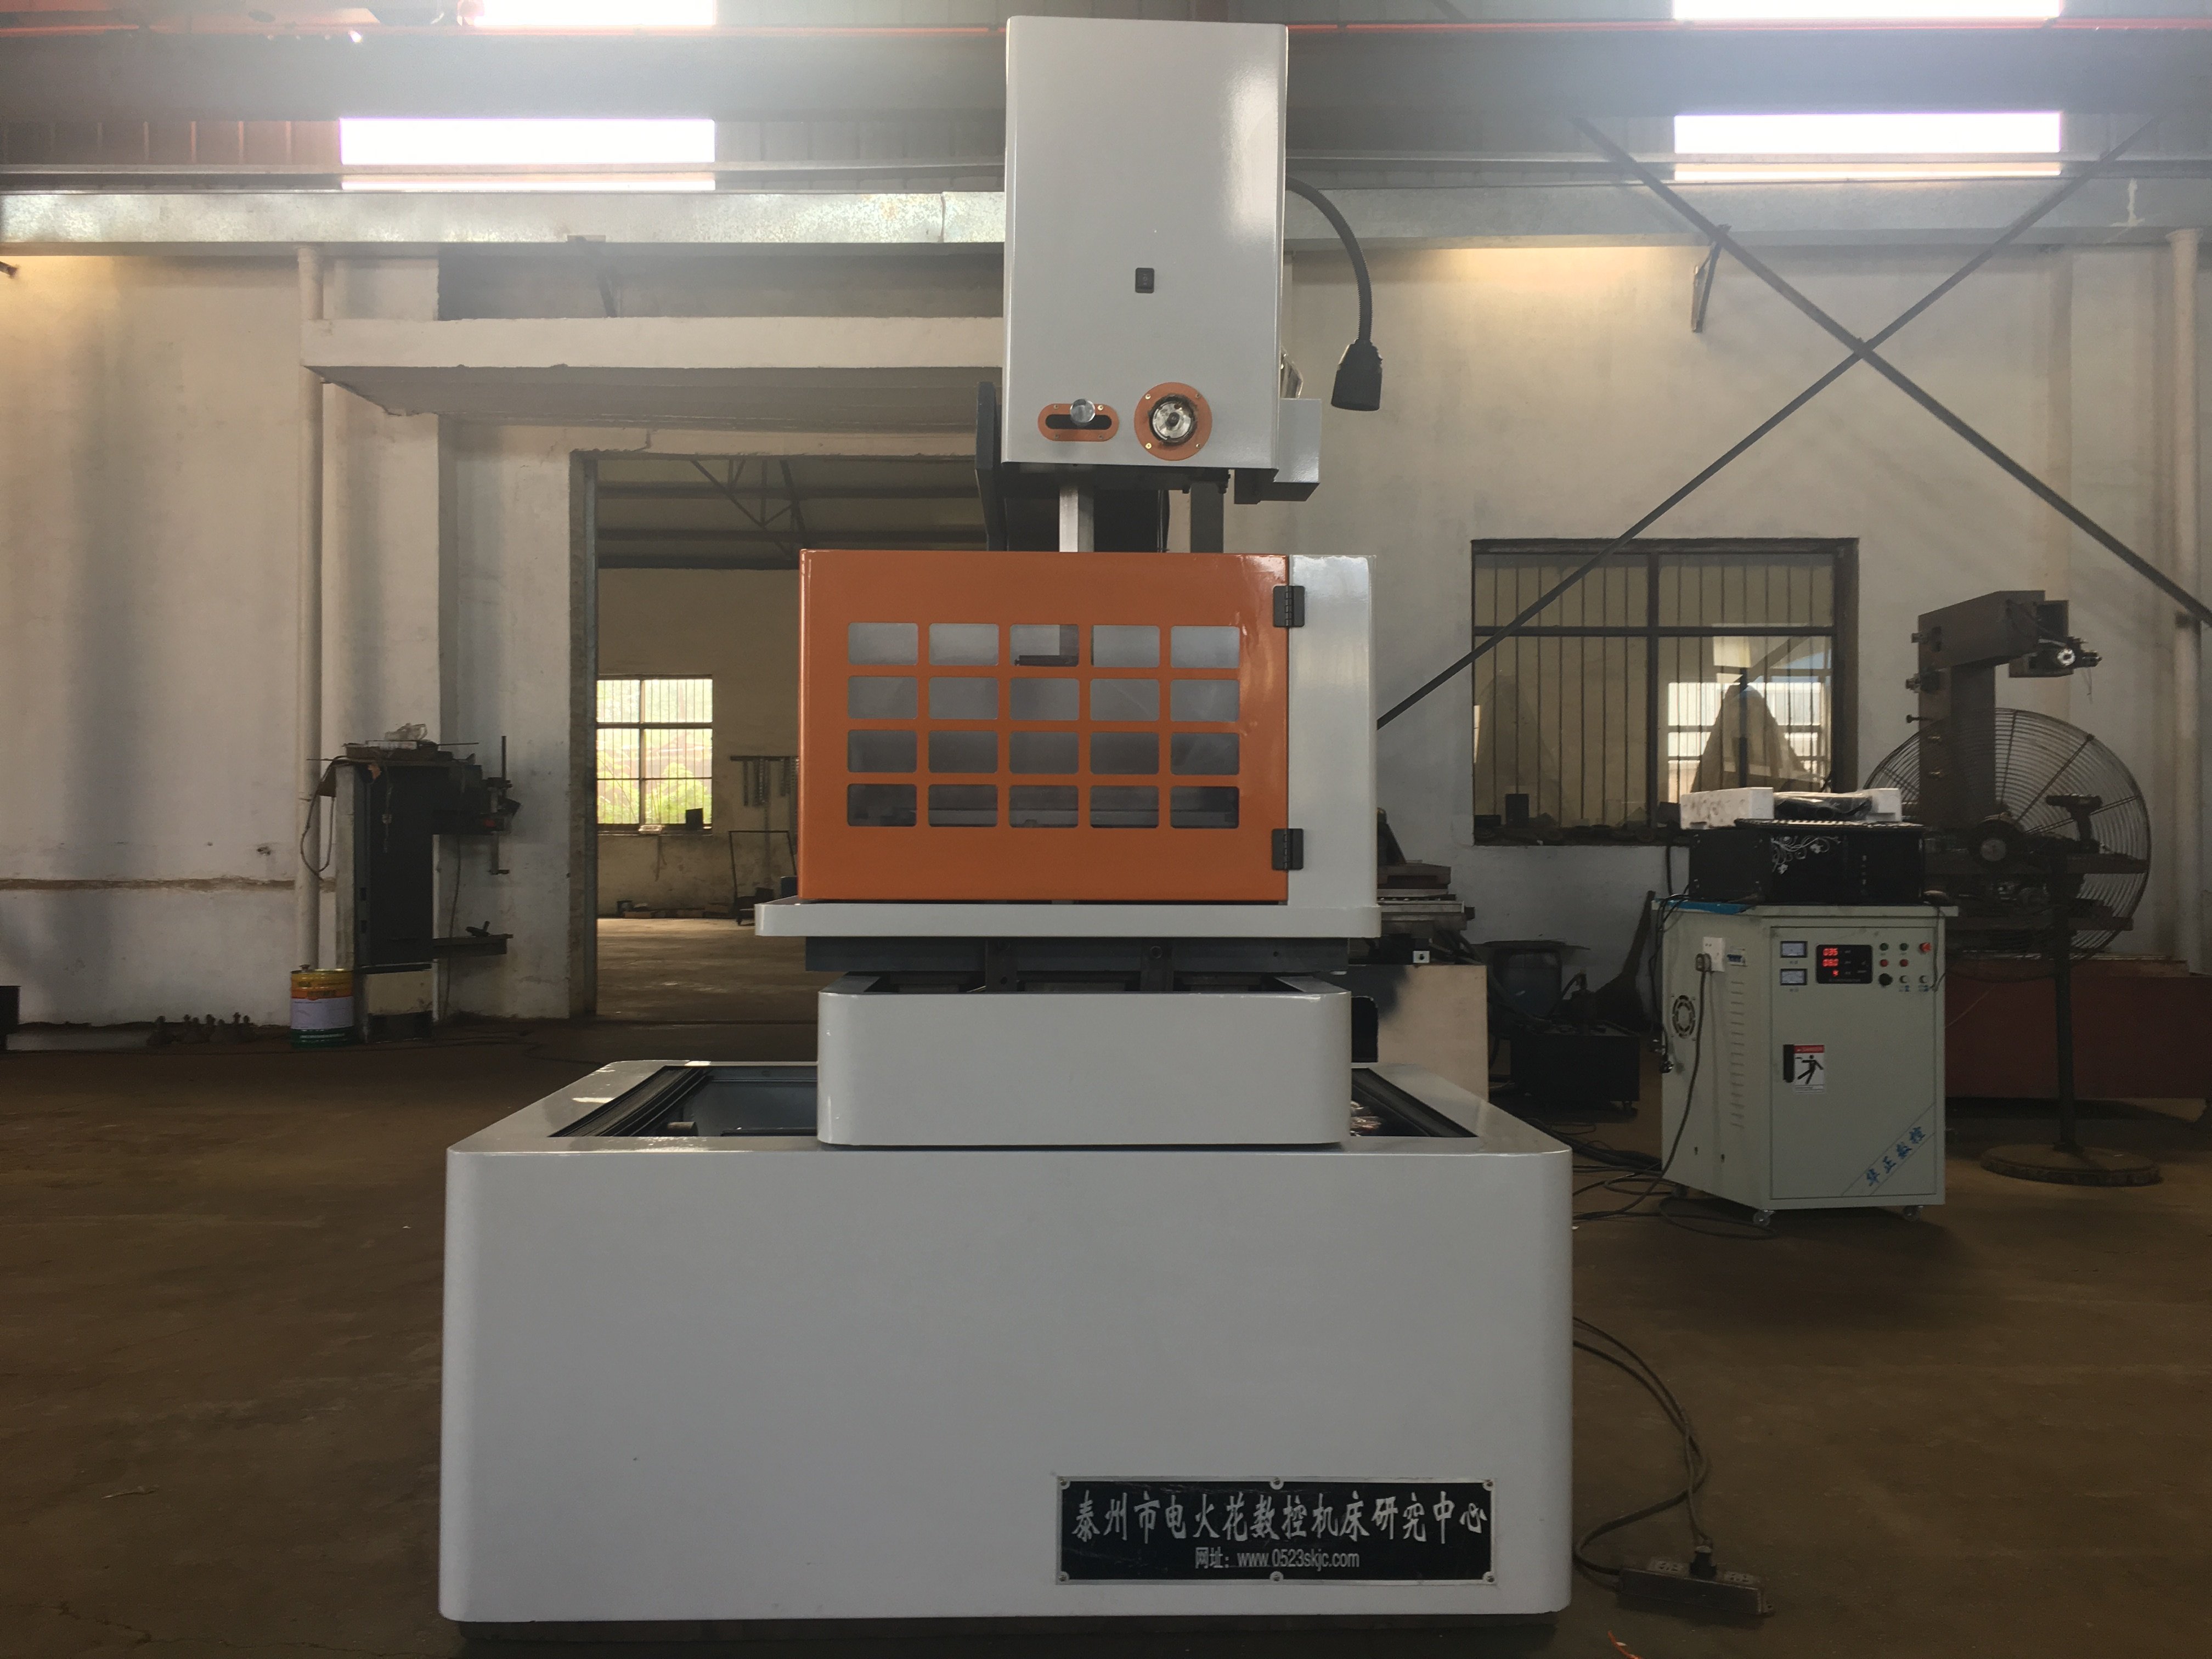
एक सटीक जटिल आकृति की योजना बनाना
वायर ईडीएम उपकरण उपयुक्त चालक कार्य-टुकड़ों में जटिल प्रोफाइल के लिए विचार किया जा सकता है। वायर इलेक्ट्रोड एक कार्यक्रमित पथ का अनुसरण करता है, जबकि नियंत्रित विद्युत डिस्चार्ज सामग्री को हटाते हैं। एक सटीक परिणाम के लिए एक संभव कटिंग मार्ग, उपयुक्त मशीन कॉन्फ़िगरेशन और ड्रॉइंग के अनुसार निरीक्षण आवश्यक है; आकृति या अक्ष गिनती अकेले किसी पूर्ण भाग की सहिष्णुता को निर्धारित नहीं करती है।
सामग्री ग्रेड, मोटाई, आवश्यक आकृतियाँ, आयाम और सतह आवश्यकताओं को निर्दिष्ट करने से शुरू करें। जहाँ प्रासंगिक हो, कोनों की त्रिज्या, संकरी स्लॉट्स और ऊपरी व निचली प्रोफाइल शामिल करें। समीक्षा करें कि वायर कट में कैसे प्रवेश करता है, भाग को कैसे पकड़ा जाता है और जब कोई खंड अलग होता है तो क्या होता है। गैर-संपर्क कटिंग प्रमाण नहीं है कि प्रत्येक ज्यामिति सुलभ है या आयामी भिन्नता से मुक्त है।
तार ईडीएम प्रणालियों के मुख्य घटक
वायर विनिर्देशन और कटिंग पथ
तार-गति प्रणाली, अनुमोदित तार सामग्री और प्रस्तावित मशीन के लिए तार का व्यास पुष्टि करें। आंतरिक प्रोफ़ाइल के लिए तार प्रवेश पथ और कोई आवश्यक प्रारंभिक छिद्र की समीक्षा करें। दोलन-तार व्यवस्था को एकल-दिशा ताज़ा-तार प्रणाली के रूप में नहीं वर्णित किया जाना चाहिए, और सीएनसी नियंत्रण मात्र से स्वचालित थ्रेडिंग का अनुमान नहीं लगाया जाना चाहिए।
मशीन के अनुमत विनिर्देश के भीतर तार का चयन करें और आवश्यक सामग्री, मोटाई और आकृति के आधार पर इसका मूल्यांकन करें। तार की संरचना, कोई लेप या तनाव सेटिंग अकेले प्राप्त करने योग्य आयामों या सतह के रूपांतरण को निर्धारित नहीं करती है। चुने गए तार और कटिंग स्थितियों को प्रतिनिधि भाग के निरीक्षण रिकॉर्ड के साथ संग्रहित रखें।
कार्यकारी द्रव और फ्लशिंग
वास्तविक उपकरण के लिए निर्दिष्ट कार्य द्रव, फ़िल्ट्रेशन और रखरखाव आवश्यकताओं की पुष्टि करें। आकृति और फ़िक्सचर के चारों ओर धोने की पहुँच की समीक्षा करें। किसी भी तार ईडीएम डिज़ाइन पर डीआय वॉटर विनिर्देश या तेल-आधारित प्रणाली की आवश्यकताओं को स्थानांतरित न करें।
यदि प्रवाह, दबाव, तापमान या द्रव-स्थिति नियंत्रण प्रदान किया जाता है, तो यह पहचानें कि क्या मापा जाता है और क्या समायोजित किया जाता है। उपयुक्त स्थितियों को बनाए रखने के लिए मशीन के निर्देशों का पालन करें। ये कार्य अपने क्षेत्र के भीतर प्रस्तावित प्रक्रिया का समर्थन कर सकते हैं, लेकिन आकृति की शुद्धता या अविरत कटिंग की गारंटी नहीं देते हैं।
परिशुद्ध नियंत्रण और गति प्रणाली
कार्यक्रम डेटम और स्थिति निर्धारण
आवश्यक ज्यामिति से सीएनसी पथ तैयार करें और डेटम, फिक्सचर तथा मशीन सेटिंग्स की पुष्टि करें। पुष्टि करें कि कार्यक्रम तार के आकार और प्रस्तावित डिस्चार्ज-गैप अनुमति को कैसे ध्यान में रखता है। कमांड रिज़ॉल्यूशन, स्थिति निर्धारण की शुद्धता, दोहराव योग्यता और कटिंग-भाग के आयामों को अलग-अलग रखें; स्थिति निर्धारण का विनिर्देश यह स्थापित नहीं करता कि प्रत्येक कटिंग विशेषता ड्रॉइंग के अनुरूप है।
जहाँ अनुकूली डिस्चार्ज या प्रक्रिया नियंत्रण प्रदान किया गया हो, उसके इनपुट्स, अनुमत समायोजन और संचालन सीमाओं की पुष्टि करें। मशीनिंग की स्थितियों का चयन या समायोजन, प्रत्येक सामग्री की स्वचालित पहचान करने या अंतिम आकृति के कंटूर को मापने के समान नहीं है। भाग का निरीक्षण सहमत आयामी और सतह मानदंडों के आधार पर करें।
अक्ष विन्यास और टेपर
कोणीय कट के लिए, वास्तविक नियंत्रित अक्षों, गाइड व्यवस्था और आवश्यक वर्कपीस ऊँचाई पर टेपर सीमाओं की पहचान करें। यदि ऊपरी और निचली कंटूर भिन्न हों, तो दोनों प्रोफाइल्स और प्रस्तावित गति की समीक्षा एक साथ करें। अक्षों की संख्या, यह वर्णन नहीं करती है कि कौन-सी गतियाँ एक साथ संचालित हो सकती हैं या कौन-से जटिल आकार पूरे किए जा सकते हैं।
मार्ग के पूरे दौरान यात्रा, फिक्सचर की स्पष्टता, तार तक पहुँच और कार्य-टुकड़े के समर्थन की जाँच करें। जहाँ तापमान नियंत्रण या क्षतिपूर्ति उपलब्ध हो, वहाँ इसके क्षेत्र और आवश्यक पर्यावरणीय स्थितियों की पुष्टि करें। दृढ़ता या क्षतिपूर्ति को लंबी अवधि में स्थिर शुद्धता की गारंटी नहीं मानते हुए, पूर्ण कंटूर का मूल्यांकन करें।
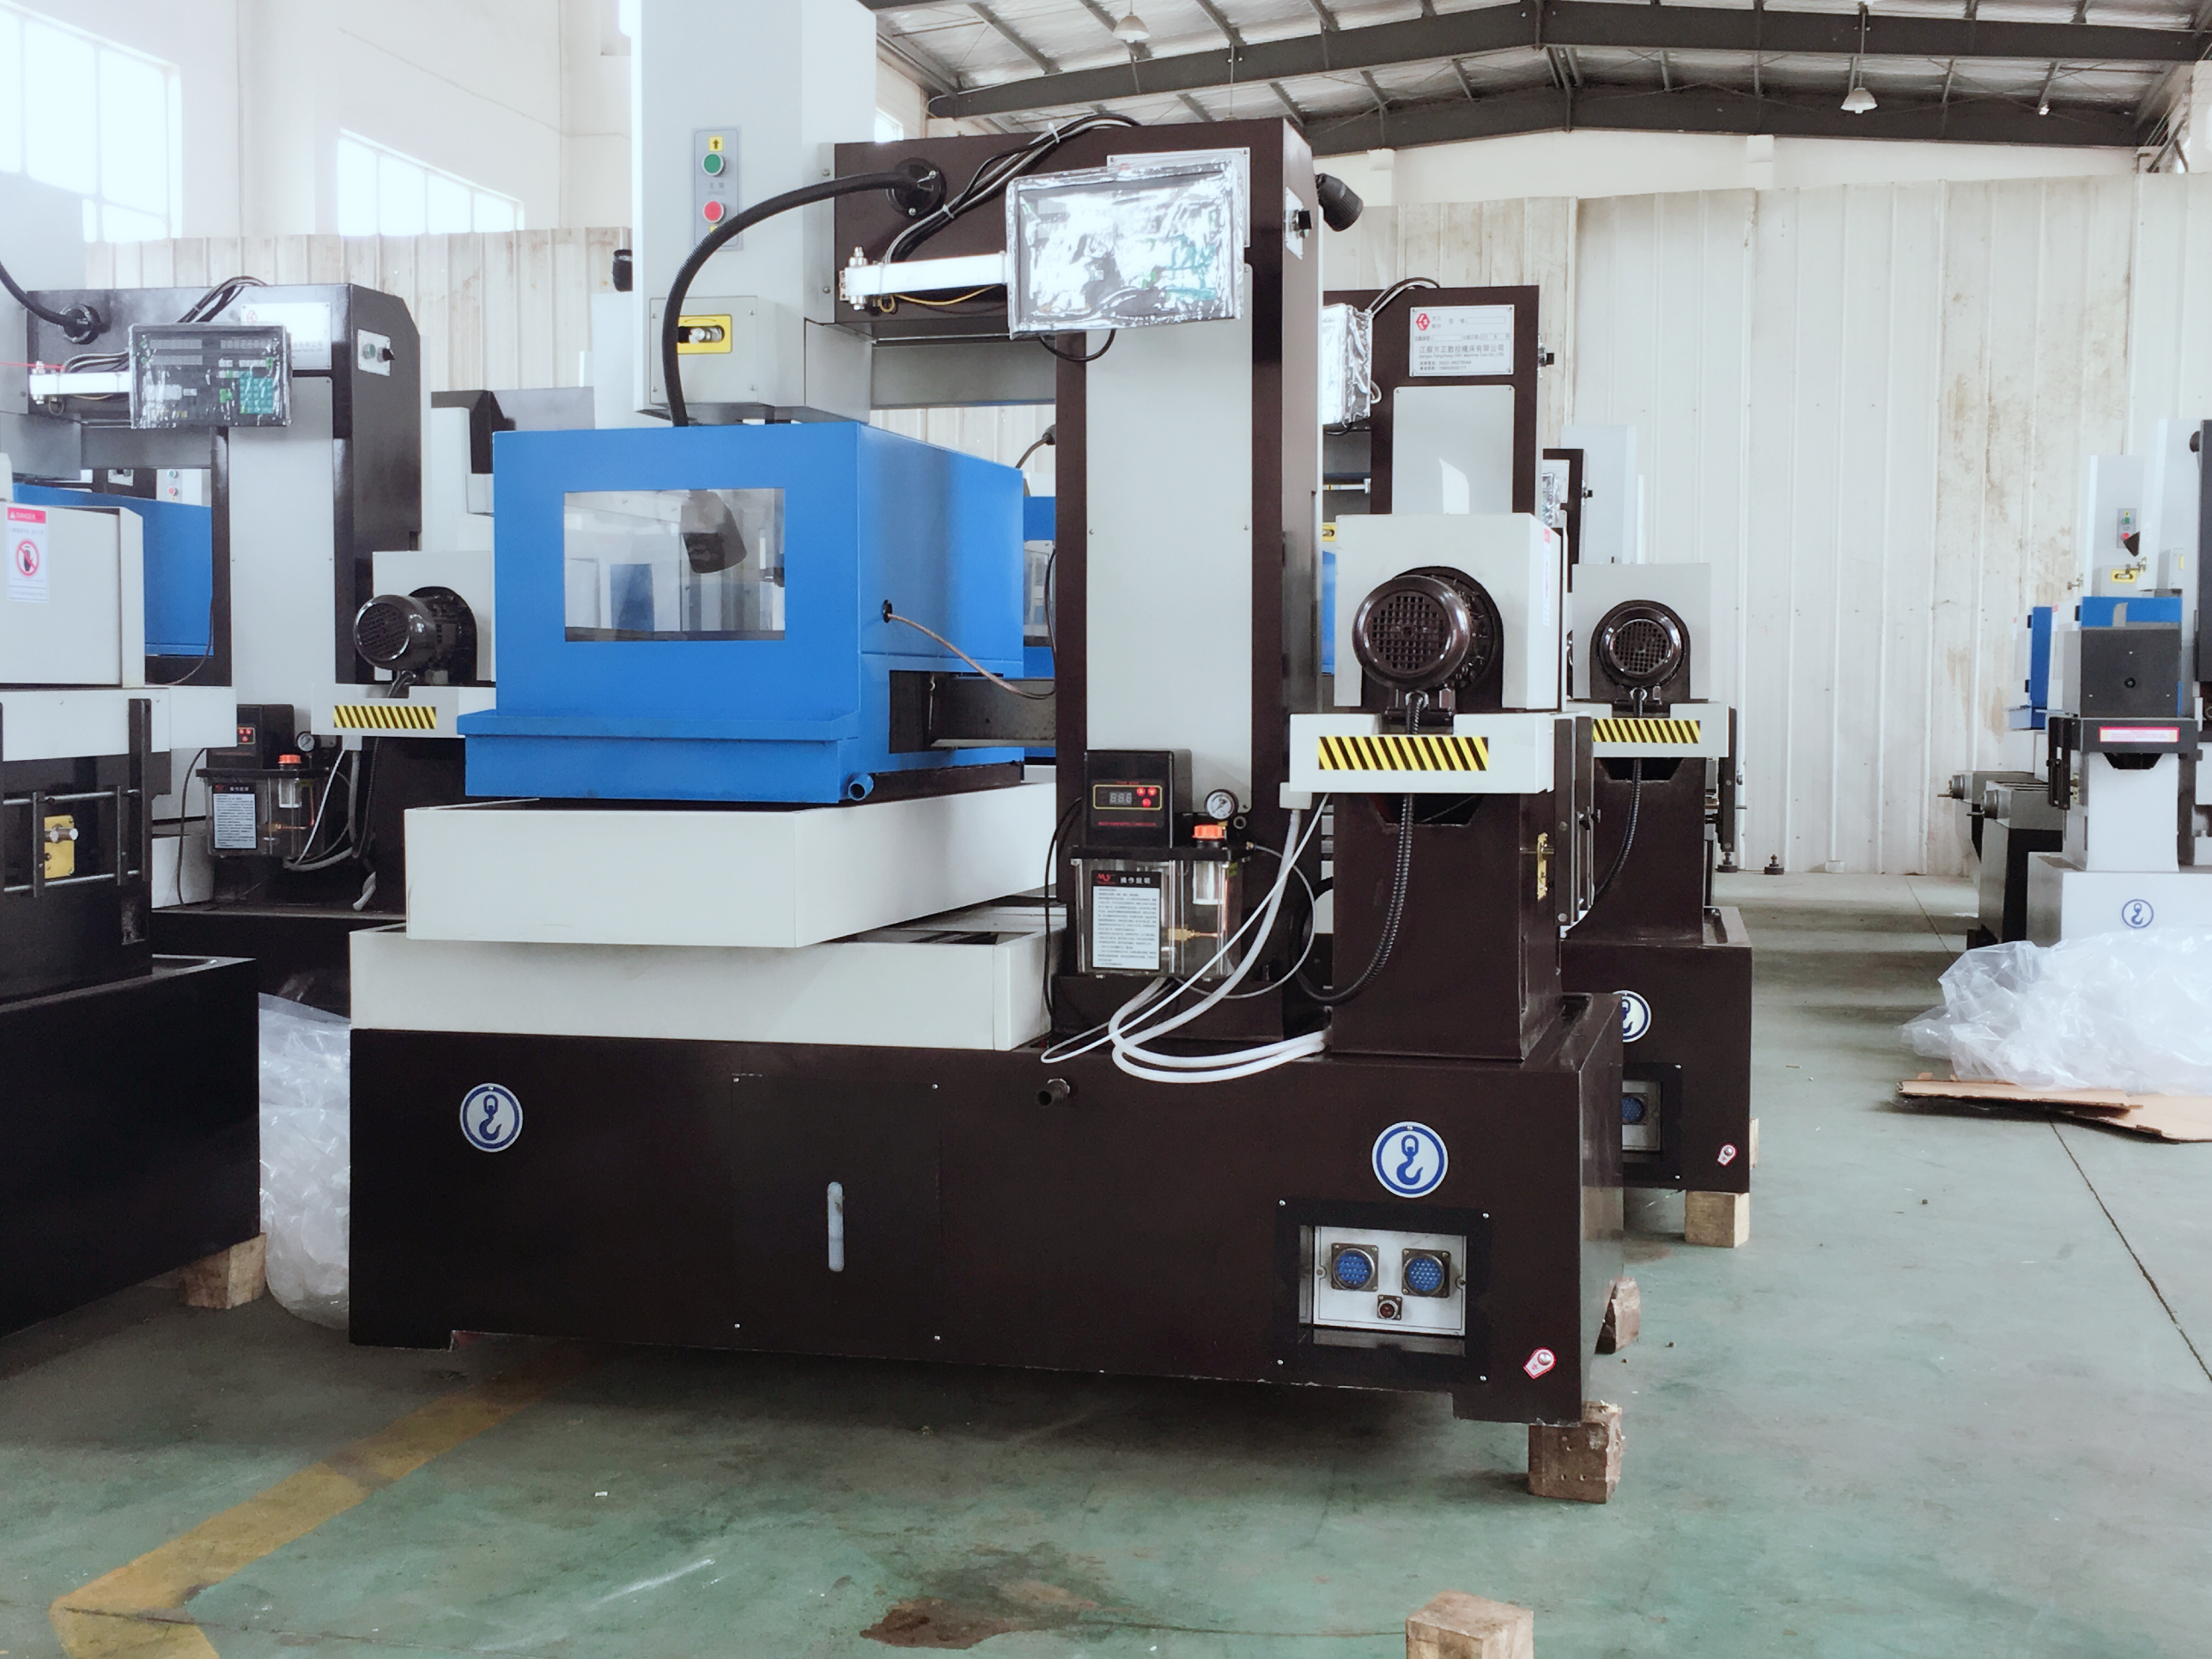
सतह की गुणवत्ता और शुद्धता की पुष्टि
कटिंग पास और भाग स्वीकृति
नौकरी के लिए मशीन द्वारा समर्थित प्रक्रिया के भीतर कटिंग पास और डिस्चार्ज सेटिंग्स चुनें। आयामी सहिष्णुता, रफनेस और सतह की अखंडता अलग-अलग स्वीकृति आवश्यकताएँ हैं। एक चिकनी दिखने वाली कटिंग या केवल रफनेस मान ही भाग की शुद्धता या उपयुक्तता की पुष्टि नहीं करता है।
किसी भी प्रस्तावित गति या समाप्ति सुधार की तुलना निर्दिष्ट स्थितियों के अंतर्गत करें: सामग्री, मोटाई, तार, आकृति, काटने के पास, सेटिंग्स और मापन विधि। मार्ग में आवश्यक समाप्ति शामिल करें। उपयुक्त संतुलन ड्राइंग और स्वीकृति मानदंडों पर निर्भर करता है, न कि कोई सार्वभौमिक श्रेष्ठ सतह समाप्ति या काटने की दर पर।
थ्रेडिंग और पुनर्प्राप्ति की स्थितियाँ
यदि स्वचालित थ्रेडिंग या पुनर्थ्रेडिंग का प्रस्ताव दिया गया है, तो समर्थित प्रारंभ-छिद्र, तार-पथ और कार्य-टुकड़े की स्थितियों की पुष्टि करें। उपकरण निर्देशों के अनुसार अंतरायों और पृथक कोर्स को कैसे संभाला जाएगा, इसकी योजना बनाएँ। कोई प्रदर्शित थ्रेडिंग चक्र यह साबित नहीं करता कि प्रत्येक जटिल प्रोफ़ाइल ऑपरेटर हस्तक्षेप के बिना चल सकती है।
तार टूटने या अन्य अंतराय के बाद स्वीकृत पुनर्प्राप्ति प्रक्रिया का पालन करें। स्वीकृति से पहले पुनरारंभ क्षेत्र और पूर्ण भाग की जाँच करें। निगरानी और पैरामीटर नियंत्रण दोषों की संभावना को समाप्त नहीं करते हैं या कट आयामों और सतह के निरीक्षण को प्रतिस्थापित नहीं करते हैं।
अक्सर पूछे जाने वाले प्रश्न
तार ईडीएम उपकरण के साथ प्राप्त की जा सकने वाली अधिकतम कटिंग सटीकता क्या है?
प्रत्येक मशीन और भाग के लिए एकल कटिंग-सटीकता मान लागू नहीं होता है। स्थिति सटीकता मशीन गति का वर्णन करती है; तैयार भाग की सटीकता को कट ज्यामिति पर जाँचा जाना चाहिए, और रफनेस एक अलग सतह माप है। आवश्यक सहनशीलता, सामग्री, मोटाई और कंटूर प्रदान करें, फिर प्रस्तावित विन्यास, प्रक्रिया और निरीक्षण विधि की पुष्टि करें। रखरखाव और पर्यावरणीय स्थितियाँ प्रासंगिक बनी रहती हैं।
वायर ईडीएम उपकरण विभिन्न प्रकार के सामग्री को कैसे संभालते हैं?
विद्युत चालकता एक प्रारंभिक छानने की स्थिति है, यह गारंटी नहीं है कि प्रत्येक सामग्री को समान परिणाम के साथ काटा जा सकता है। सामग्री ग्रेड, ऊष्मा उपचार अवस्था, मोटाई और आवश्यक ज्यामिति की पुष्टि करें। वास्तविक मशीन के लिए उपयुक्त तार, द्रव और कटिंग स्थितियों का उपयोग करें; कटिंग समय, फिनिश और आयामी परिणाम कार्य पर निर्भर करते हैं और उनका अलग से मूल्यांकन किया जाना चाहिए।
वायर ईडीएम उपकरण के लिए कौन सी रखरखाव आवश्यकताएँ आवश्यक हैं?
तार-हैंडलिंग भागों, कार्यकारी द्रव, फ़िल्ट्रेशन, गाइड और गति-प्रणाली जाँच के लिए मशीन के रखरखाव निर्देशों का पालन करें। किसी भी आवश्यक कैलिब्रेशन या समायोजन के लिए योग्य सेवा का उपयोग करें। यदि स्थिति निगरानी उपलब्ध है, तो उसके संकेतों और प्रतिक्रिया की पुष्टि करें; कोई अनुस्मारक या निगरानी प्रदर्शन भविष्यवाणी रखरखाव या प्रत्येक अप्रत्याशित रुकावट के खिलाफ सुरक्षा का प्रमाण नहीं है।
