
 EN



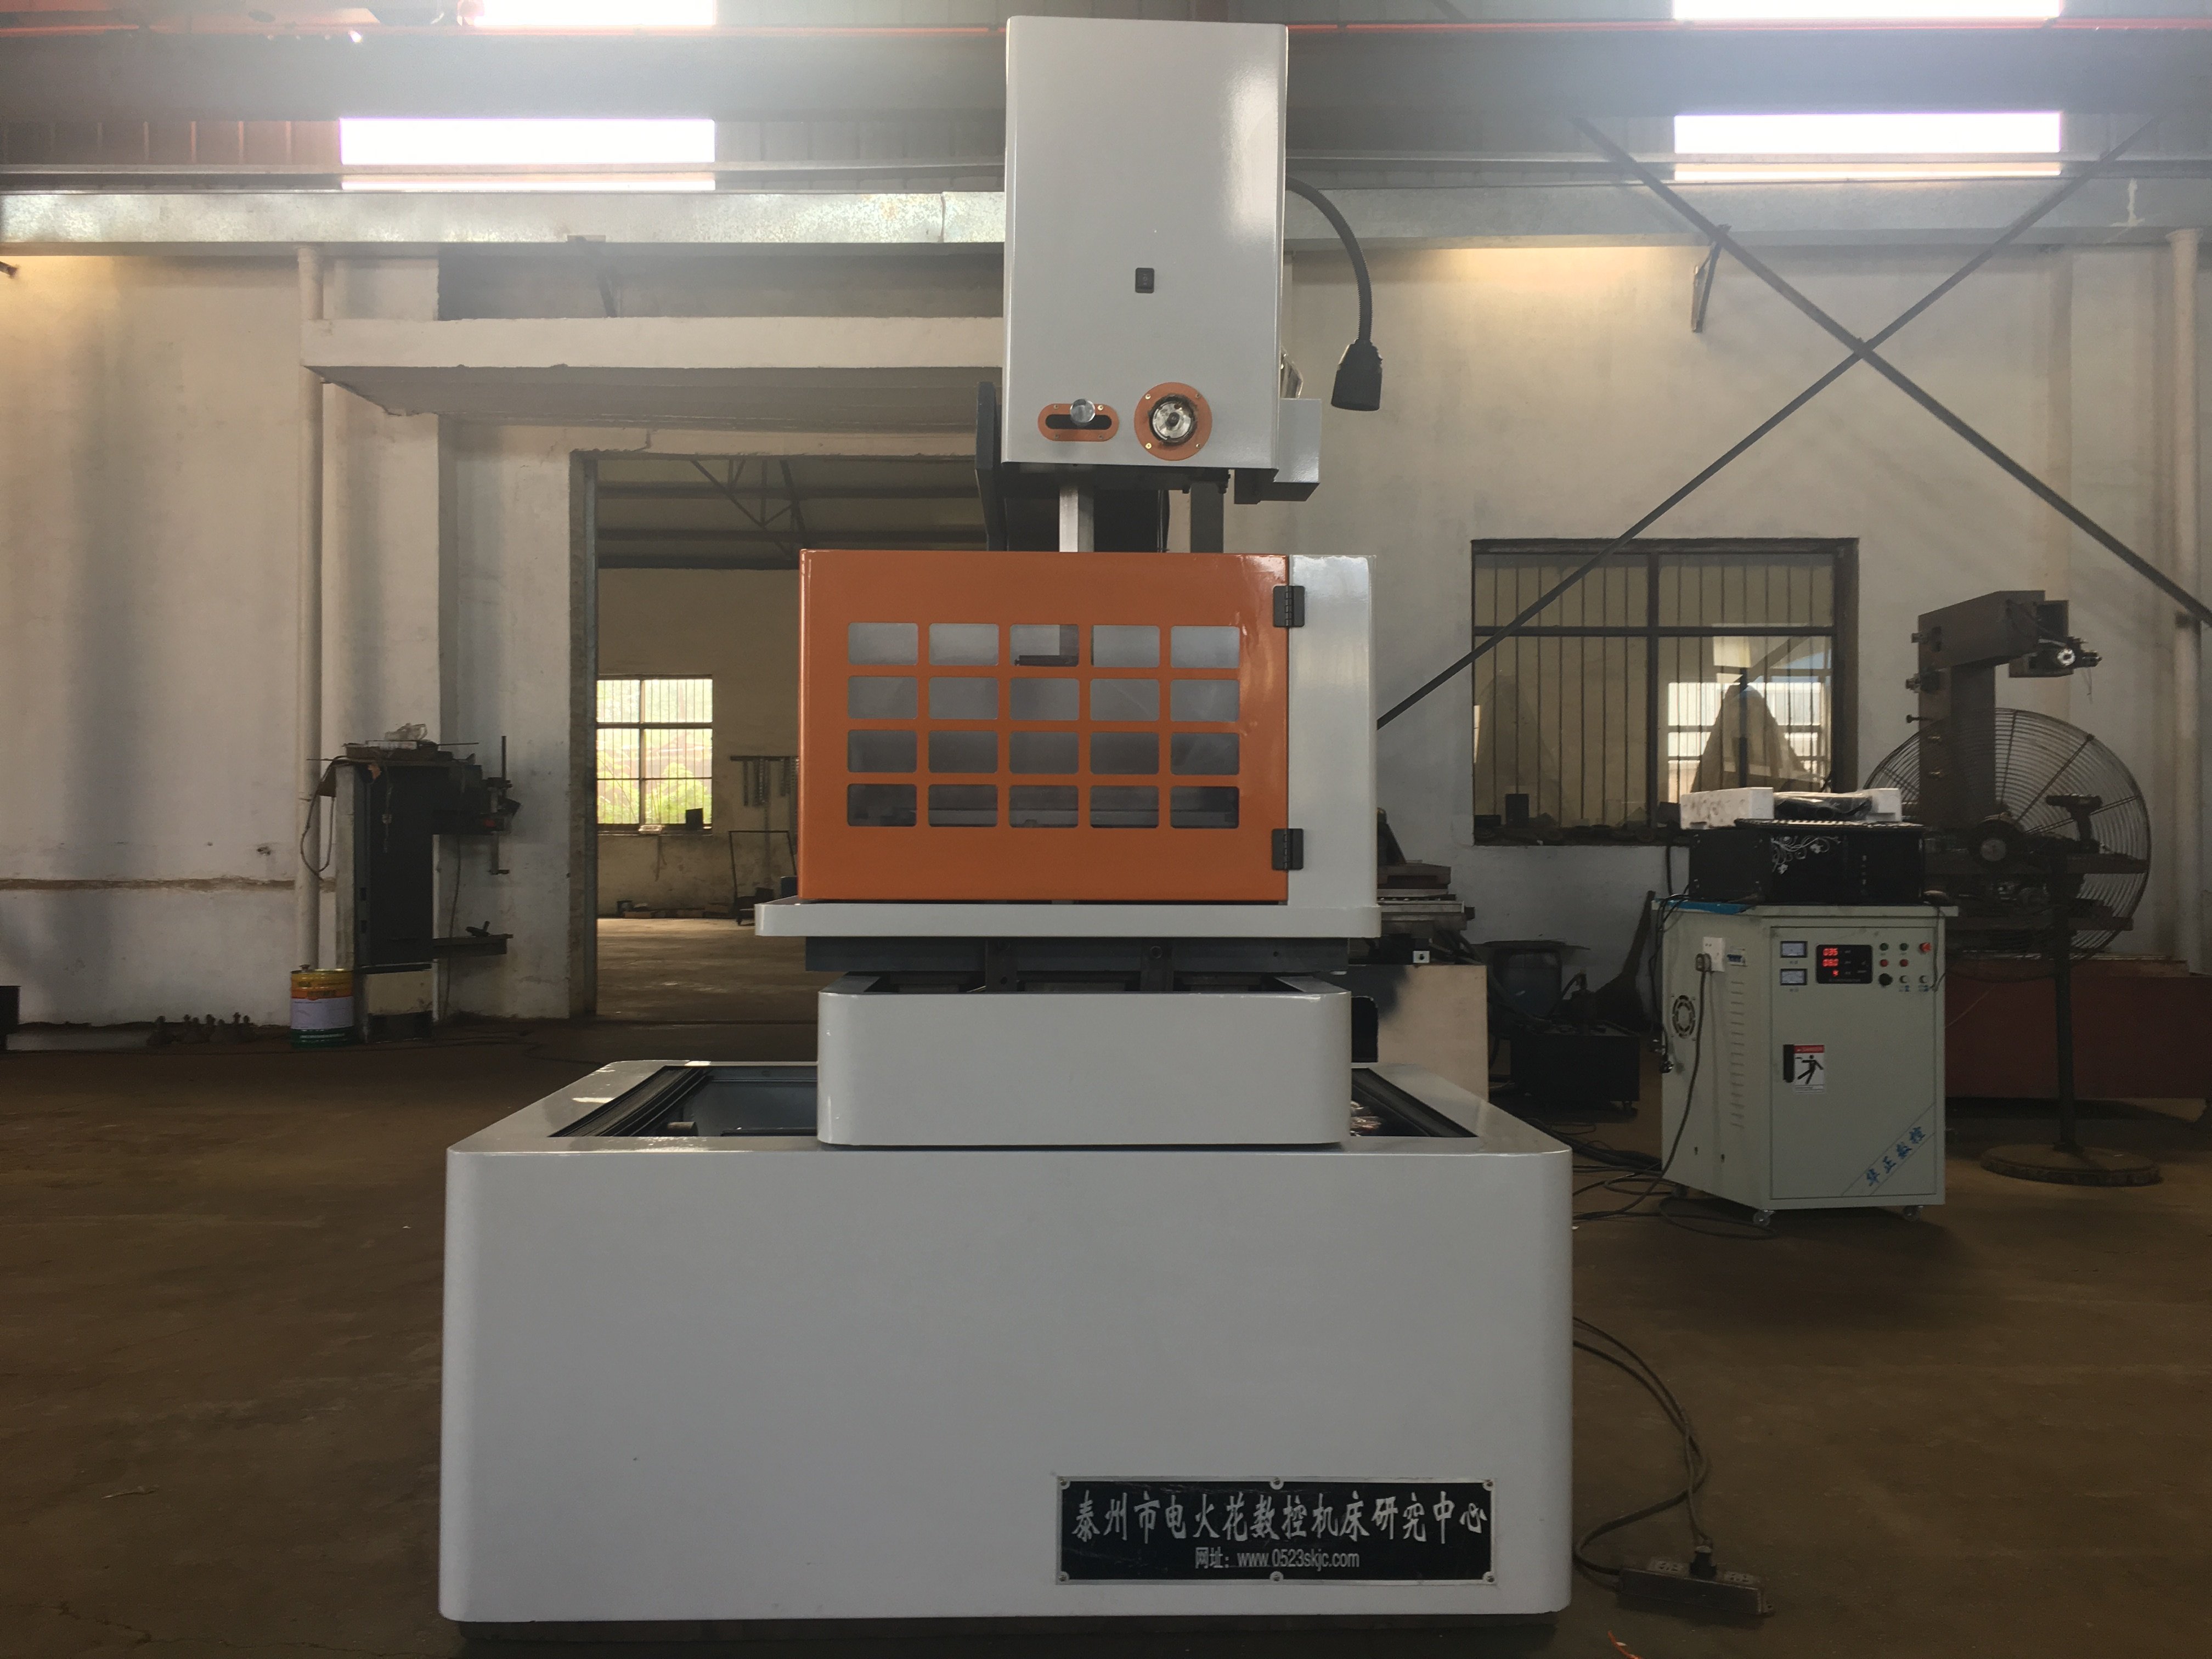
Planifier un contour complexe précis
Équipement de découpe par fil EDM peut être envisagée pour des profils complexes sur des pièces conductrices adaptées. L’électrode filaire suit un parcours programmé tandis que des décharges électriques contrôlées éliminent le matériau. Un résultat précis exige un trajet de coupe réalisable, une configuration adéquate de la machine et une vérification conforme au plan ; la simple forme ou le nombre d’axes ne garantit pas la tolérance finale de la pièce.
Commencez par préciser la nuance de matériau, l’épaisseur, les contours requis, les dimensions et les exigences de surface. Incluez les rayons d’arrondi des angles, les fentes étroites ainsi que les profils supérieurs et inférieurs, le cas échéant. Examinez comment le fil pénètre dans la coupe, comment la pièce est maintenue et ce qui se produit lorsqu’une section se détache. La découpe sans contact ne prouve pas que toute géométrie soit accessible ni exempte de variations dimensionnelles.
Composants principaux des systèmes d'électroérosion fil
Spécifications du fil et trajet de coupe
Confirmer le système de déplacement du fil, le matériau et le diamètre du fil approuvés pour la machine proposée. Examiner le trajet d’entrée du fil ainsi que tout orifice de démarrage requis pour un profil interne. Un dispositif à fil alternatif ne doit pas être décrit comme un système à fil frais à simple sens, et le perçage automatique ne doit pas être supposé uniquement en raison de la commande numérique par ordinateur (CNC).
Choisir un fil conforme aux spécifications autorisées par la machine et l’évaluer sur le matériau, l’épaisseur et le contour requis. La composition du fil, un revêtement ou un réglage de tension ne déterminent pas, en soi, les dimensions réalisables ni l’état de surface. Conserver le fil sélectionné et les conditions de coupe dans le dossier d’inspection de la pièce représentative.
Fluide de travail et rinçage
Confirmer le fluide de travail spécifié, ainsi que les exigences en matière de filtration et de maintenance pour l’équipement réel. Examiner l’accès permettant le rinçage autour du contour et de la fixation. Ne pas appliquer systématiquement une spécification d’eau déminéralisée ou les exigences d’un système à base d’huile à chaque conception d’usinage à fil électro-érosif (EDM).
Si le contrôle du débit, de la pression, de la température ou de l’état du fluide est assuré, préciser ce qui est mesuré et ajusté. Suivre les instructions de la machine pour maintenir des conditions adéquates. Ces fonctions peuvent soutenir le procédé proposé dans leur domaine d’application, mais ne garantissent pas l’exactitude du contour ni la continuité de la découpe.
Contrôle de Précision et Systèmes de Mouvement
Référentiel de programmation et positionnement
Préparer le parcours CNC à partir de la géométrie requise et vérifier le référentiel, les dispositifs de serrage et les paramètres de la machine. Confirmer la manière dont le programme tient compte du diamètre du fil et de la marge de jeu prévue pour la décharge. Garder distincts la résolution des commandes, la précision de positionnement, la reproductibilité et les dimensions des pièces découpées ; une spécification de positionnement ne garantit pas que chaque détail découpé respecte le dessin.
Lorsque la décharge adaptative ou la commande de processus est fournie, confirmez ses entrées, les réglages autorisés et ses limites de fonctionnement. Choisir ou régler les conditions d’usinage ne revient pas à identifier automatiquement tous les matériaux ni à mesurer le contour finalisé. Inspectez la pièce selon les critères dimensionnels et de surface convenus.
Configuration des axes et cône
Pour les coupes angulaires, identifiez les axes réellement commandés, l’agencement des guides et les limites de cône à la hauteur requise de la pièce. Si les contours supérieur et inférieur diffèrent, examinez conjointement les deux profils et le mouvement proposé. Un simple décompte d’axes ne décrit pas quels mouvements peuvent s’effectuer simultanément ni quelles formes complexes peuvent être réalisées.
Vérifier le déplacement, le dégagement des dispositifs de serrage, l’accès aux câbles et le support de la pièce tout au long du parcours. Lorsque le contrôle ou la compensation de la température est disponible, en confirmer la portée ainsi que les conditions environnementales requises. Évaluer le contour finalisé plutôt que de considérer la rigidité ou la compensation comme une garantie d’exactitude constante sur une longue série.
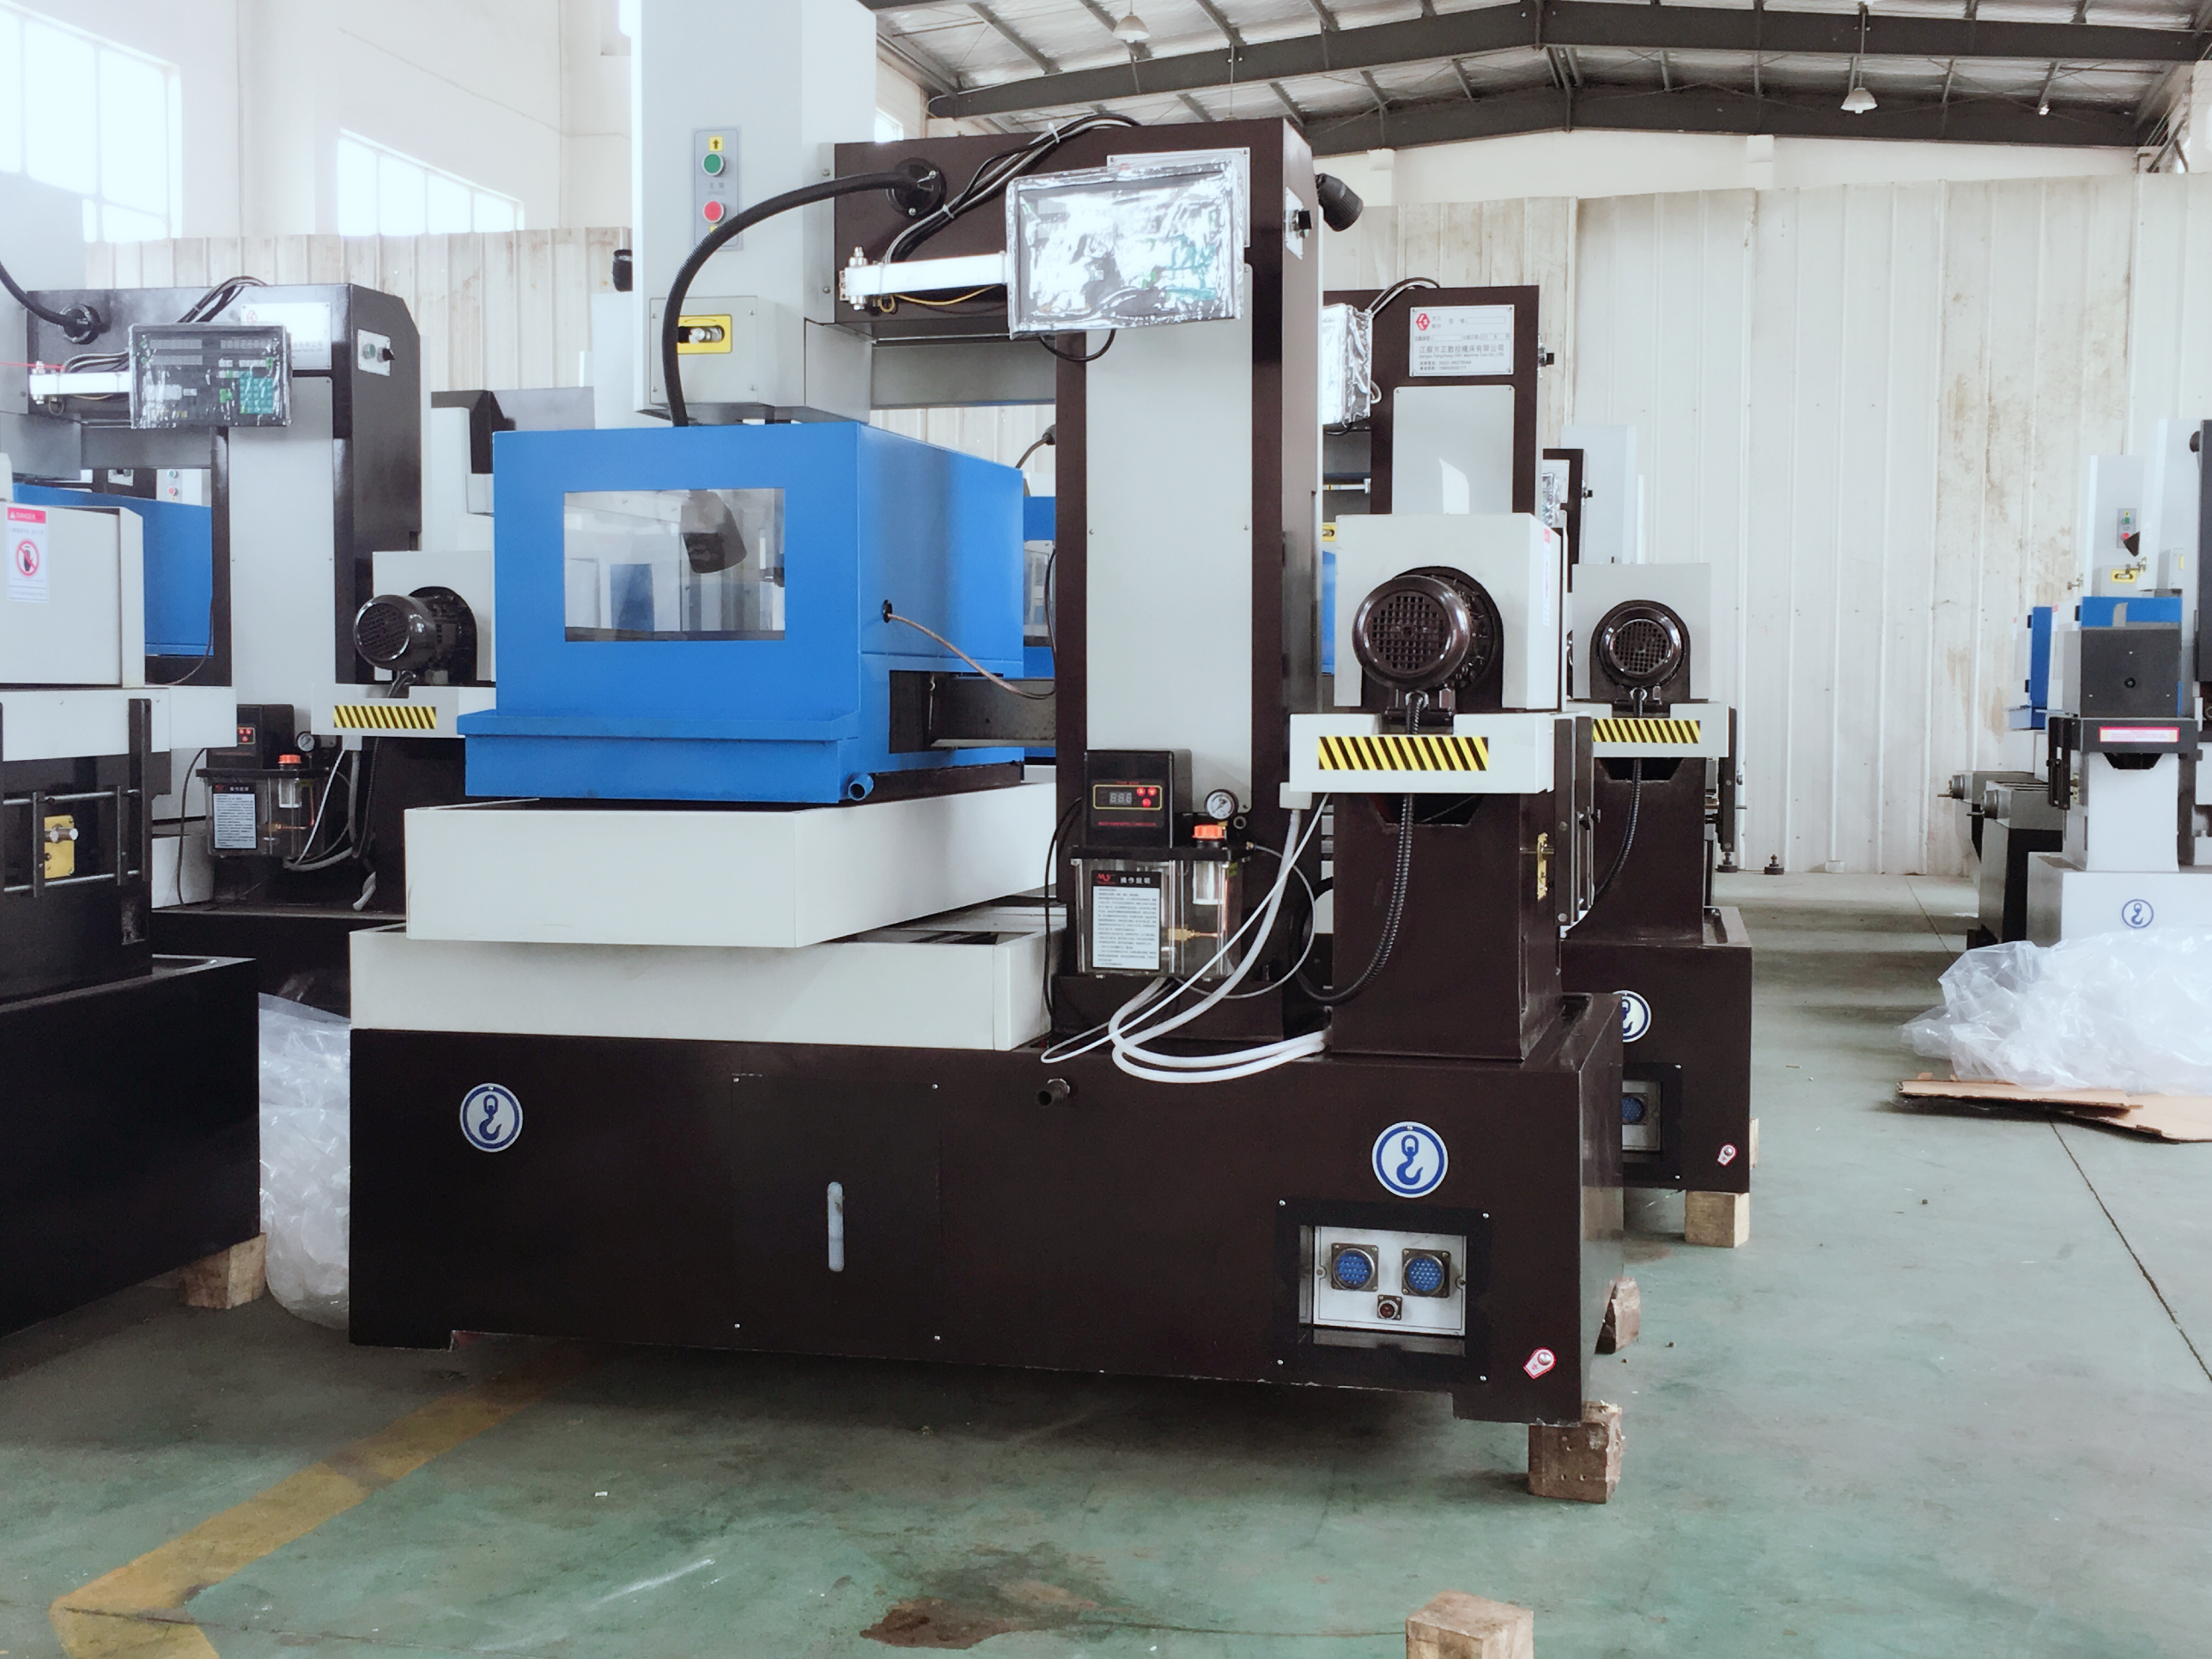
Vérification de la qualité de surface et de l’exactitude
Passes de coupe et acceptation de la pièce
Choisir les passes de coupe et les paramètres d’évacuation dans le cadre du procédé pris en charge par la machine pour ce travail. La tolérance dimensionnelle, la rugosité et l’intégrité de surface constituent des exigences d’acceptation distinctes. Une coupe à l’aspect lisse ou une simple valeur de rugosité ne garantissent pas l’exactitude ni l’adéquation de la pièce.
Comparer toute amélioration proposée de la vitesse ou de la finition, dans les conditions spécifiées : matériau, épaisseur, fil, contour, passes de coupe, paramètres et méthode de mesure. Inclure les opérations de finition requises dans le parcours d’usinage. L’équilibre approprié dépend du dessin technique et des critères d’acceptation, et non d’une finition superficielle universellement optimale ou d’un taux de coupe universellement maximal.
Conditions de filetage et de reprise
Si un filetage ou un refiletage automatique est proposé, confirmer les conditions prises en charge pour le trou de départ, le trajet du fil et la pièce à usiner. Prévoir la manière dont les interruptions et les noyaux séparés seront gérés conformément aux instructions de l’équipement. Un cycle de filetage démontré ne constitue pas une preuve que tout profil complexe peut fonctionner sans intervention de l’opérateur.
Suivre la procédure de reprise approuvée après une rupture de fil ou toute autre interruption. Vérifier la zone de redémarrage ainsi que la pièce déjà usinée avant acceptation. La surveillance et le contrôle des paramètres n’éliminent pas la possibilité de défauts, ni ne remplacent l’inspection des dimensions usinées et de la surface.
Questions fréquemment posées
Quelle est la précision maximale de coupe réalisable avec un équipement d'usinage par électroérosion fil ?
Il n’existe pas une seule valeur d’exactitude de découpe applicable à toutes les machines et à toutes les pièces. L’exactitude de positionnement décrit le mouvement de la machine ; l’exactitude de la pièce finie doit être vérifiée sur la géométrie découpée, et la rugosité constitue une mesure de surface distincte. Indiquez la tolérance requise, le matériau, l’épaisseur et le contour, puis confirmez la configuration proposée, le procédé et la méthode d’inspection. L’entretien et les conditions environnementales restent pertinents.
Comment les équipements de découpage par fil EDM gèrent-ils les différents types de matériaux ?
La conductivité électrique est une condition de présélection initiale, non une garantie que tous les matériaux peuvent être découpés avec des résultats identiques. Confirmez la nuance du matériau, son état de traitement thermique, son épaisseur et la géométrie requise. Utilisez un fil, un fluide et des conditions de découpe adaptés à la machine réelle ; la durée de découpe, la finition et les résultats dimensionnels dépendent de la tâche et doivent être évalués séparément.
Quelles sont les exigences d'entretien nécessaires pour les équipements de découpage par fil EDM ?
Suivez les instructions d’entretien de la machine concernant les pièces de manutention des câbles, le fluide de travail, le filtrage, les vérifications des guides et du système de mouvement. Faites appel à un service qualifié pour tout étalonnage ou réglage requis. Si une surveillance de l’état est disponible, vérifiez ses signaux et sa réaction ; un rappel ou un affichage de surveillance ne constitue pas une preuve de maintenance prédictive ni une protection contre tous les arrêts imprévus.
Table des matières
- Planifier un contour complexe précis
- Composants principaux des systèmes d'électroérosion fil
- Contrôle de Précision et Systèmes de Mouvement
- Vérification de la qualité de surface et de l’exactitude
-
Questions fréquemment posées
- Quelle est la précision maximale de coupe réalisable avec un équipement d'usinage par électroérosion fil ?
- Comment les équipements de découpage par fil EDM gèrent-ils les différents types de matériaux ?
- Quelles sont les exigences d'entretien nécessaires pour les équipements de découpage par fil EDM ?
