
 EN



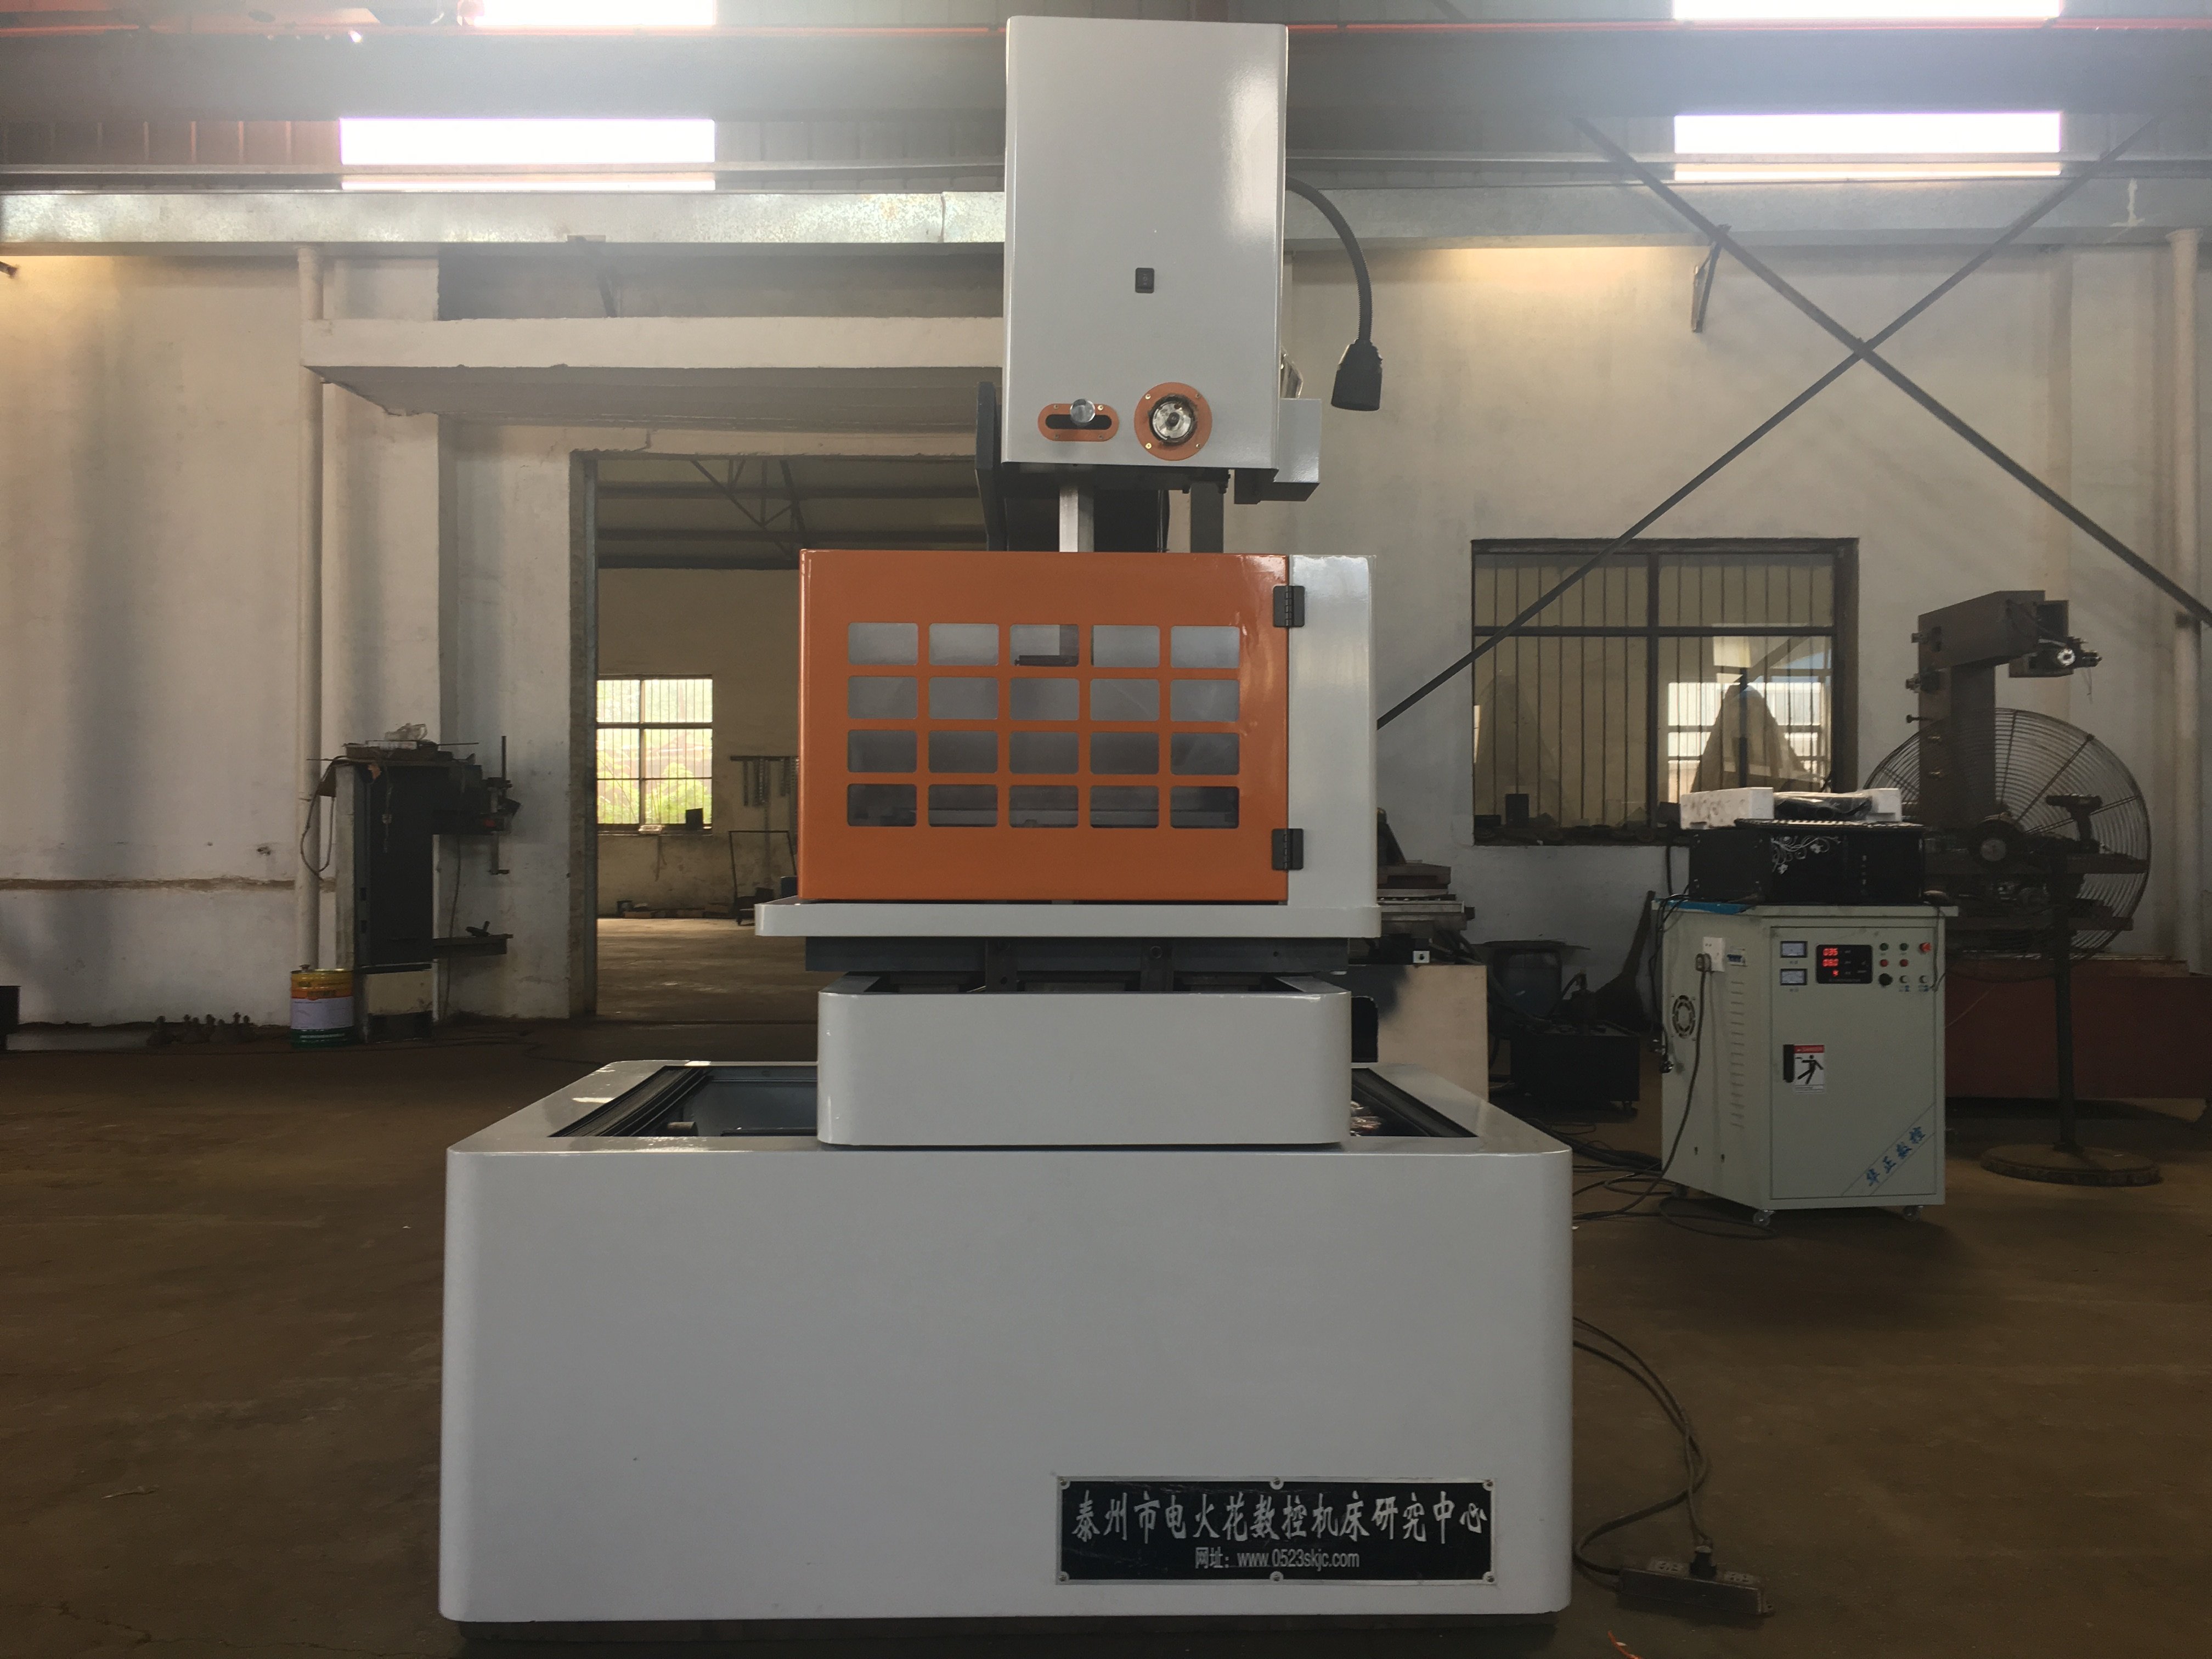
जटिल आकारहरूको लागि सटीक योजना बनाउनु
वायर ईडीएम उपकरण उपयुक्त चालक कार्य-टुक्राहरूमा जटिल प्रोफाइलहरूको लागि विचार गर्न सकिन्छ। वायर इलेक्ट्रोडले कार्यक्रमित पथ अनुसरण गर्दछ जबकि नियन्त्रित विद्युत डिस्चार्जहरूले सामग्री हटाउँछन्। सटीक परिणामको लागि सम्भव काट्ने मार्ग, उपयुक्त मेशिन विन्यास र ड्राइङ अनुसार निरीक्षण आवश्यक छ; आकार वा अक्ष गणना मात्रले समाप्त भागको सहितता निर्धारण गर्दैन।
सामग्रीको ग्रेड, मोटाइ, आवश्यक आकारहरू, आयामहरू र सतह आवश्यकताहरू निर्दिष्ट गरेर सुरु गर्नुहोस्। कोन त्रिज्या, साँक्रो स्लटहरू र प्रासंगिक भएमा माथिको र तल्लो प्रोफाइलहरू समावेश गर्नुहोस्। वायर कहाँबाट काट्ने सुरु गर्छ, भाग कसरी पक्राउने र एउटा खण्ड अलग हुँदा के हुन्छ भन्ने कुरा समीक्षा गर्नुहोस्। गैर-सम्पर्क काट्ने भन्ने कुरा सबै ज्यामितिहरू पहुँच योग्य वा आयामिक भिन्नताबाट मुक्त भएको प्रमाणित गर्दैन।
वायर ईडीएम प्रणालीहरूका मुख्य घटकहरू
वायर विशिष्टता र काट्ने पथ
प्रस्तावित मेशिनको लागि तार-गति प्रणाली, स्वीकृत तार सामग्री र व्यास पुष्टि गर्नुहोस्। आन्तरिक प्रोफाइलको लागि तार प्रवेश पथ र कुनै आवश्यक प्रारम्भिक छिद्रको समीक्षा गर्नुहोस्। दोहोरो-तार व्यवस्थालाई एक-दिशात्मक ताजा-तार प्रणालीको रूपमा वर्णन गर्नु हुँदैन, र सीएनसी नियन्त्रण मात्रबाट स्वचालित थ्रेडिङ अनुमानित गर्नु हुँदैन।
मेशिनको अनुमति प्राप्त विशिष्टताभित्र तार छान्नुहोस् र आवश्यक सामग्री, मोटाइ र आकृतिको आधारमा यसको मूल्याङ्कन गर्नुहोस्। तारको संरचना, कोटिङ वा तनाव सेटिङले मात्रै उपलब्ध आयामहरू वा सतह समाप्ति स्थापित गर्दैन। चयन गरिएको तार र कटिङ अवस्थाहरू प्रतिनिधित्व गर्ने भागको निरीक्षण रेकर्डसँगै राख्नुहोस्।
कार्यकारी तरल र फ्लशिङ्ग
वास्तविक उपकरणको लागि निर्दिष्ट कार्य तरल, फिल्ट्रेसन र रखरखाव आवश्यकताहरू पुष्टि गर्नुहोस्। आकृति र फिक्सचरको चारैतिर धोइने पहुँचको समीक्षा गर्नुहोस्। डिआयनाइज्ड-वाटर विशिष्टता वा तेल-आधारित प्रणालीका आवश्यकताहरू सबै वायर इडीएम डिजाइनमा स्थानान्तरण गर्नु हुँदैन।
यदि प्रवाह, दबाव, तापमान वा तरल-अवस्था नियन्त्रण प्रदान गरिएको छ भने, के मापन र समायोजन गरिएको छ भनेर पहिचान गर्नुहोस्। उपयुक्त अवस्थाहरू बनाइराख्नका लागि मेसिनको निर्देशनहरू पालना गर्नुहोस्। यी कार्यहरूले आफ्नो क्षेत्रभित्र प्रस्तावित प्रक्रियालाई समर्थन गर्न सक्छन्, तर यसले कन्टूरको सटीकता वा अविच्छिन्न काट्ने कार्यको ग्यारेन्टी दिँदैन।
प्रिसिजन नियन्त्रण र गति प्रणालीहरू
प्रोग्राम डेटम र स्थितिकरण
आवश्यक ज्यामितिबाट सीएनसी पथ तयार गर्नुहोस् र डेटम, फिक्सचर र मेसिन सेटिङहरू पुष्टि गर्नुहोस्। प्रोग्रामले तारको आकार र प्रस्तावित डिस्चार्ज-ग्याप अनुमति कसरी समावेश गर्छ भनेर पुष्टि गर्नुहोस्। कमाण्ड रिजोल्युसन, स्थितिकरण सटीकता, पुनरावृत्तियोग्यता र काटिएको भागको आकारहरू अलग राख्नुहोस्; स्थितिकरण विशिष्टताले प्रत्येक काटिएको विशेषताले ड्राइङमा उल्लेखित आवश्यकताहरू पूरा गर्छ भनेर स्थापित गर्दैन।
जहाँ अनुकूलित डिस्चार्ज वा प्रक्रिया नियन्त्रण प्रदान गरिएको हुन्छ, यसका इनपुटहरू, अनुमति दिइएका समायोजनहरू र सञ्चालन सीमाहरू पुष्टि गर्नुहोस्। मेशिनिङ अवस्थाहरू छान्ने वा समायोजन गर्ने कुरा प्रत्येक सामग्री स्वत: पहिचान गर्ने वा समाप्त आकृति मापन गर्ने जस्तै हुँदैन। भागलाई सहमत आयामिक र सतह मापदण्डहरू प्रयोग गरेर निरीक्षण गर्नुहोस्।
अक्ष विन्यास र टेपर
कोणीय कटहरूका लागि, आवश्यक कार्यपीठ उचाइमा वास्तविक नियन्त्रित अक्षहरू, गाइड व्यवस्था र टेपर सीमाहरू पहिचान गर्नुहोस्। यदि माथिलो र तल्लो आकृतिहरू फरक छन् भने, दुवै प्रोफाइलहरू र प्रस्तावित गतिलाई सँगै समीक्षा गर्नुहोस्। कुनै अक्षको गणना भनेको यो बुझ्ने जस्तै हुँदैन कि कुन कुन गतिहरू एक साथ सञ्चालन गर्न सकिन्छन् वा कुन कुन जटिल आकृतिहरू पूरा गर्न सकिन्छन्।
यात्रा, फिक्सचरको स्पष्टता, तार पहुँच र कार्यपदार्थ समर्थन सम्पूर्ण मार्गमा जाँच गर्नुहोस्। तापमान नियन्त्रण वा कम्पेन्सेशन उपलब्ध भएमा, यसको क्षेत्र र आवश्यक वातावरणीय अवस्थाहरू पुष्टि गर्नुहोस्। दृढता वा कम्पेन्सेशनलाई लामो समयसम्म स्थिर शुद्धताको ग्यारेन्टीको रूपमा लिएर होइन, पूरा भएको कन्टूरको मूल्याङ्कन गर्नुहोस्।
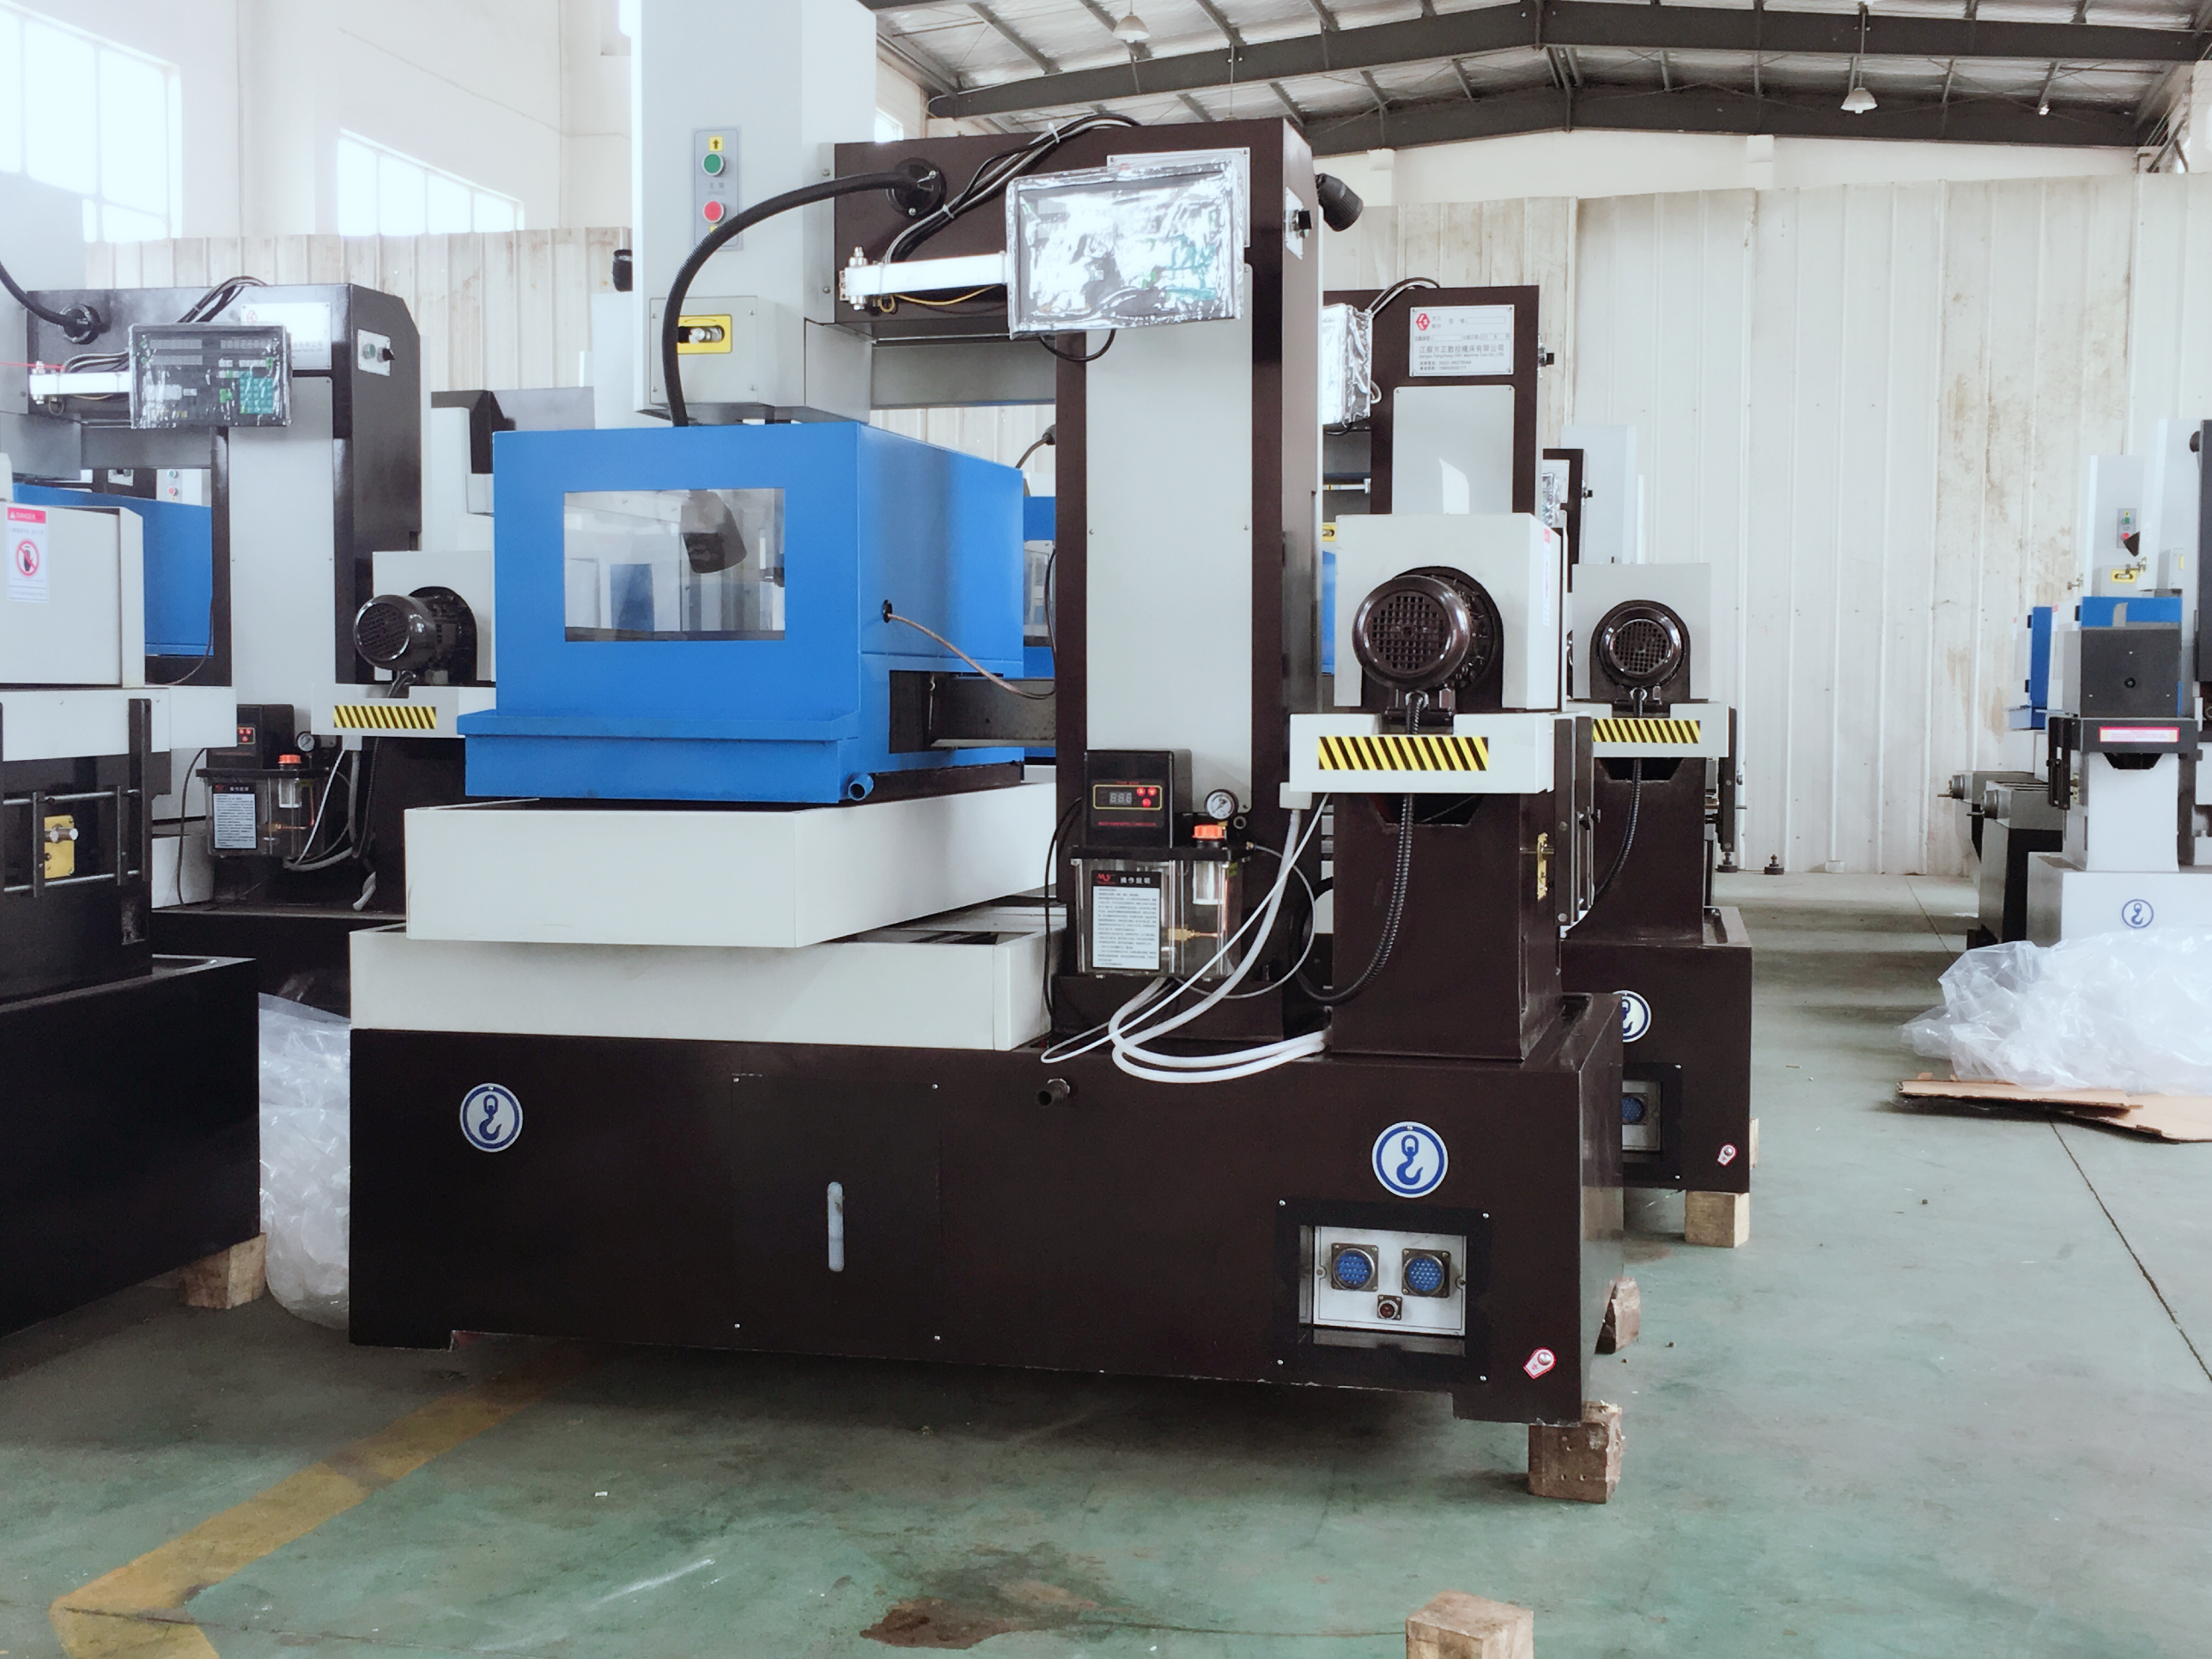
सतहको गुणस्तर र शुद्धताको पुष्टि
काट्ने पासहरू र भाग स्वीकृति
कार्यका लागि मेशिनद्वारा समर्थित प्रक्रियाभित्र काट्ने पासहरू र डिस्चार्ज सेटिङहरू छान्नुहोस्। आयामिक सहनशीलता, रफनेस र सतहको अखण्डता अलग-अलग स्वीकृति आवश्यकताहरू हुन्। एउटा चिकनो देखिने काट्ने वा रफनेस मान मात्रले भागको शुद्धता वा उपयुक्तताको पुष्टि गर्दैन।
कुनै प्रस्तावित गति वा समाप्ति सुधारको तुलना निर्दिष्ट अवस्थामा गर्नुहोस्: सामग्री, मोटाइ, तार, आकृति, काट्ने पासहरू, सेटिङहरू र मापन विधि। मार्गमा आवश्यक समाप्ति समावेश गर्नुहोस्। उपयुक्त सन्तुलन ड्राइङ र स्वीकृति मापदण्डमा निर्भर गर्दछ, सार्वभौमिक रूपमा उत्तम सतह समाप्ति वा काट्ने दरमा होइन।
थ्रेडिङ र पुनर्प्राप्ति अवस्थाहरू
यदि स्वचालित थ्रेडिङ वा पुनः थ्रेडिङ प्रस्तावित छ भने, समर्थित सुरुवात-छिद्र, तार-पथ र कार्य-टुक्रा अवस्थाहरू पुष्टि गर्नुहोस्। उपकरण निर्देशहरू अनुसार अवरोधहरू र अलग गरिएका कोरहरू कसरी सँधै हुनेछन् भनेर योजना बनाउनुहोस्। प्रदर्शित थ्रेडिङ चक्र यो साबित गर्दैन कि प्रत्येक जटिल प्रोफाइल अपरेटर हस्तक्षेप बिना चल्न सक्छ।
तार टुट्ने वा अन्य अवरोध पछि अनुमोदित पुनर्प्राप्ति प्रक्रिया अनुसरण गर्नुहोस्। स्वीकृति अघि पुनः सुरु गर्ने क्षेत्र र पूरा भएको भाग जाँच गर्नुहोस्। निगरानी र पैरामिटर नियन्त्रणले दोषहरूको सम्भावना समाप्त गर्दैन वा काटिएको आकार र सतहको निरीक्षणलाई प्रतिस्थापित गर्दैन।
बारम्बार सोधिने प्रश्नहरू
तार ईडीएम उपकरणको प्रयोग गरेर प्राप्त गर्न सकिने अधिकतम कटिङ सटीकता कति हुन्छ?
प्रत्येक मेसिन र भागका लागि एउटै कटिङ-सटीकता मान लागू हुँदैन। स्थिति सटीकता मेसिनको गतिलाई वर्णन गर्दछ; समाप्त भएको भागको सटीकता कट ज्यामितिमा जाँच गर्नुपर्छ, र रफनेस एउटा अलग सतह मापन हो। आवश्यक टोलेरेन्स, सामग्री, मोटाइ र कन्टुर प्रदान गर्नुहोस्, त्यसपछि प्रस्तावित विन्यास, प्रक्रिया र निरीक्षण विधि पुष्टि गर्नुहोस्। रखरखाव र वातावरणीय अवस्थाहरू पनि प्रासंगिक नै रहन्छन्।
वायर ईडीएम उपकरणले विभिन्न प्रकारका सामग्रीलाई कसरी संचालन गर्छ?
विद्युत चालकता एउटा प्रारम्भिक छाननी अवस्था हो, जुन प्रत्येक सामग्रीलाई एउटै परिणामसँग काट्न सकिन्छ भन्ने ग्यारेन्टी होइन। सामग्रीको ग्रेड, ताप उपचार अवस्था, मोटाइ र आवश्यक ज्यामिति पुष्टि गर्नुहोस्। वास्तविक मेसिनका लागि उपयुक्त तार, तरल र कटिङ अवस्थाहरू प्रयोग गर्नुहोस्; कटिङ समय, समाप्ति र आयामिक परिणामहरू कार्यमा निर्भर गर्दछन् र तिनीहरूलाई अलगै मूल्याङ्कन गर्नुपर्छ।
वायर ईडीएम उपकरणका लागि के कस्ता रखरखाव आवश्यकताहरू आवश्यक छन्?
तार सँगै काम गर्ने भागहरू, काम गर्ने तरल, फिल्ट्रेसन, गाइडहरू र गति प्रणालीको जाँचका लागि मेशिनको रखरखाव निर्देशनहरू पालना गर्नुहोस्। कुनै पनि आवश्यक क्यालिब्रेसन वा समायोजनका लागि योग्य सेवा प्रयोग गर्नुहोस्। यदि स्थिति निगरानी उपलब्ध छ भने, यसका संकेतहरू र प्रतिक्रियाहरू पुष्टि गर्नुहोस्; सम्झापन वा निगरानी प्रदर्शन भविष्यवाणी गर्ने रखरखाव वा प्रत्येक अप्रत्याशित रोक विरुद्ध सुरक्षा भएको प्रमाण होइन।
