
 EN



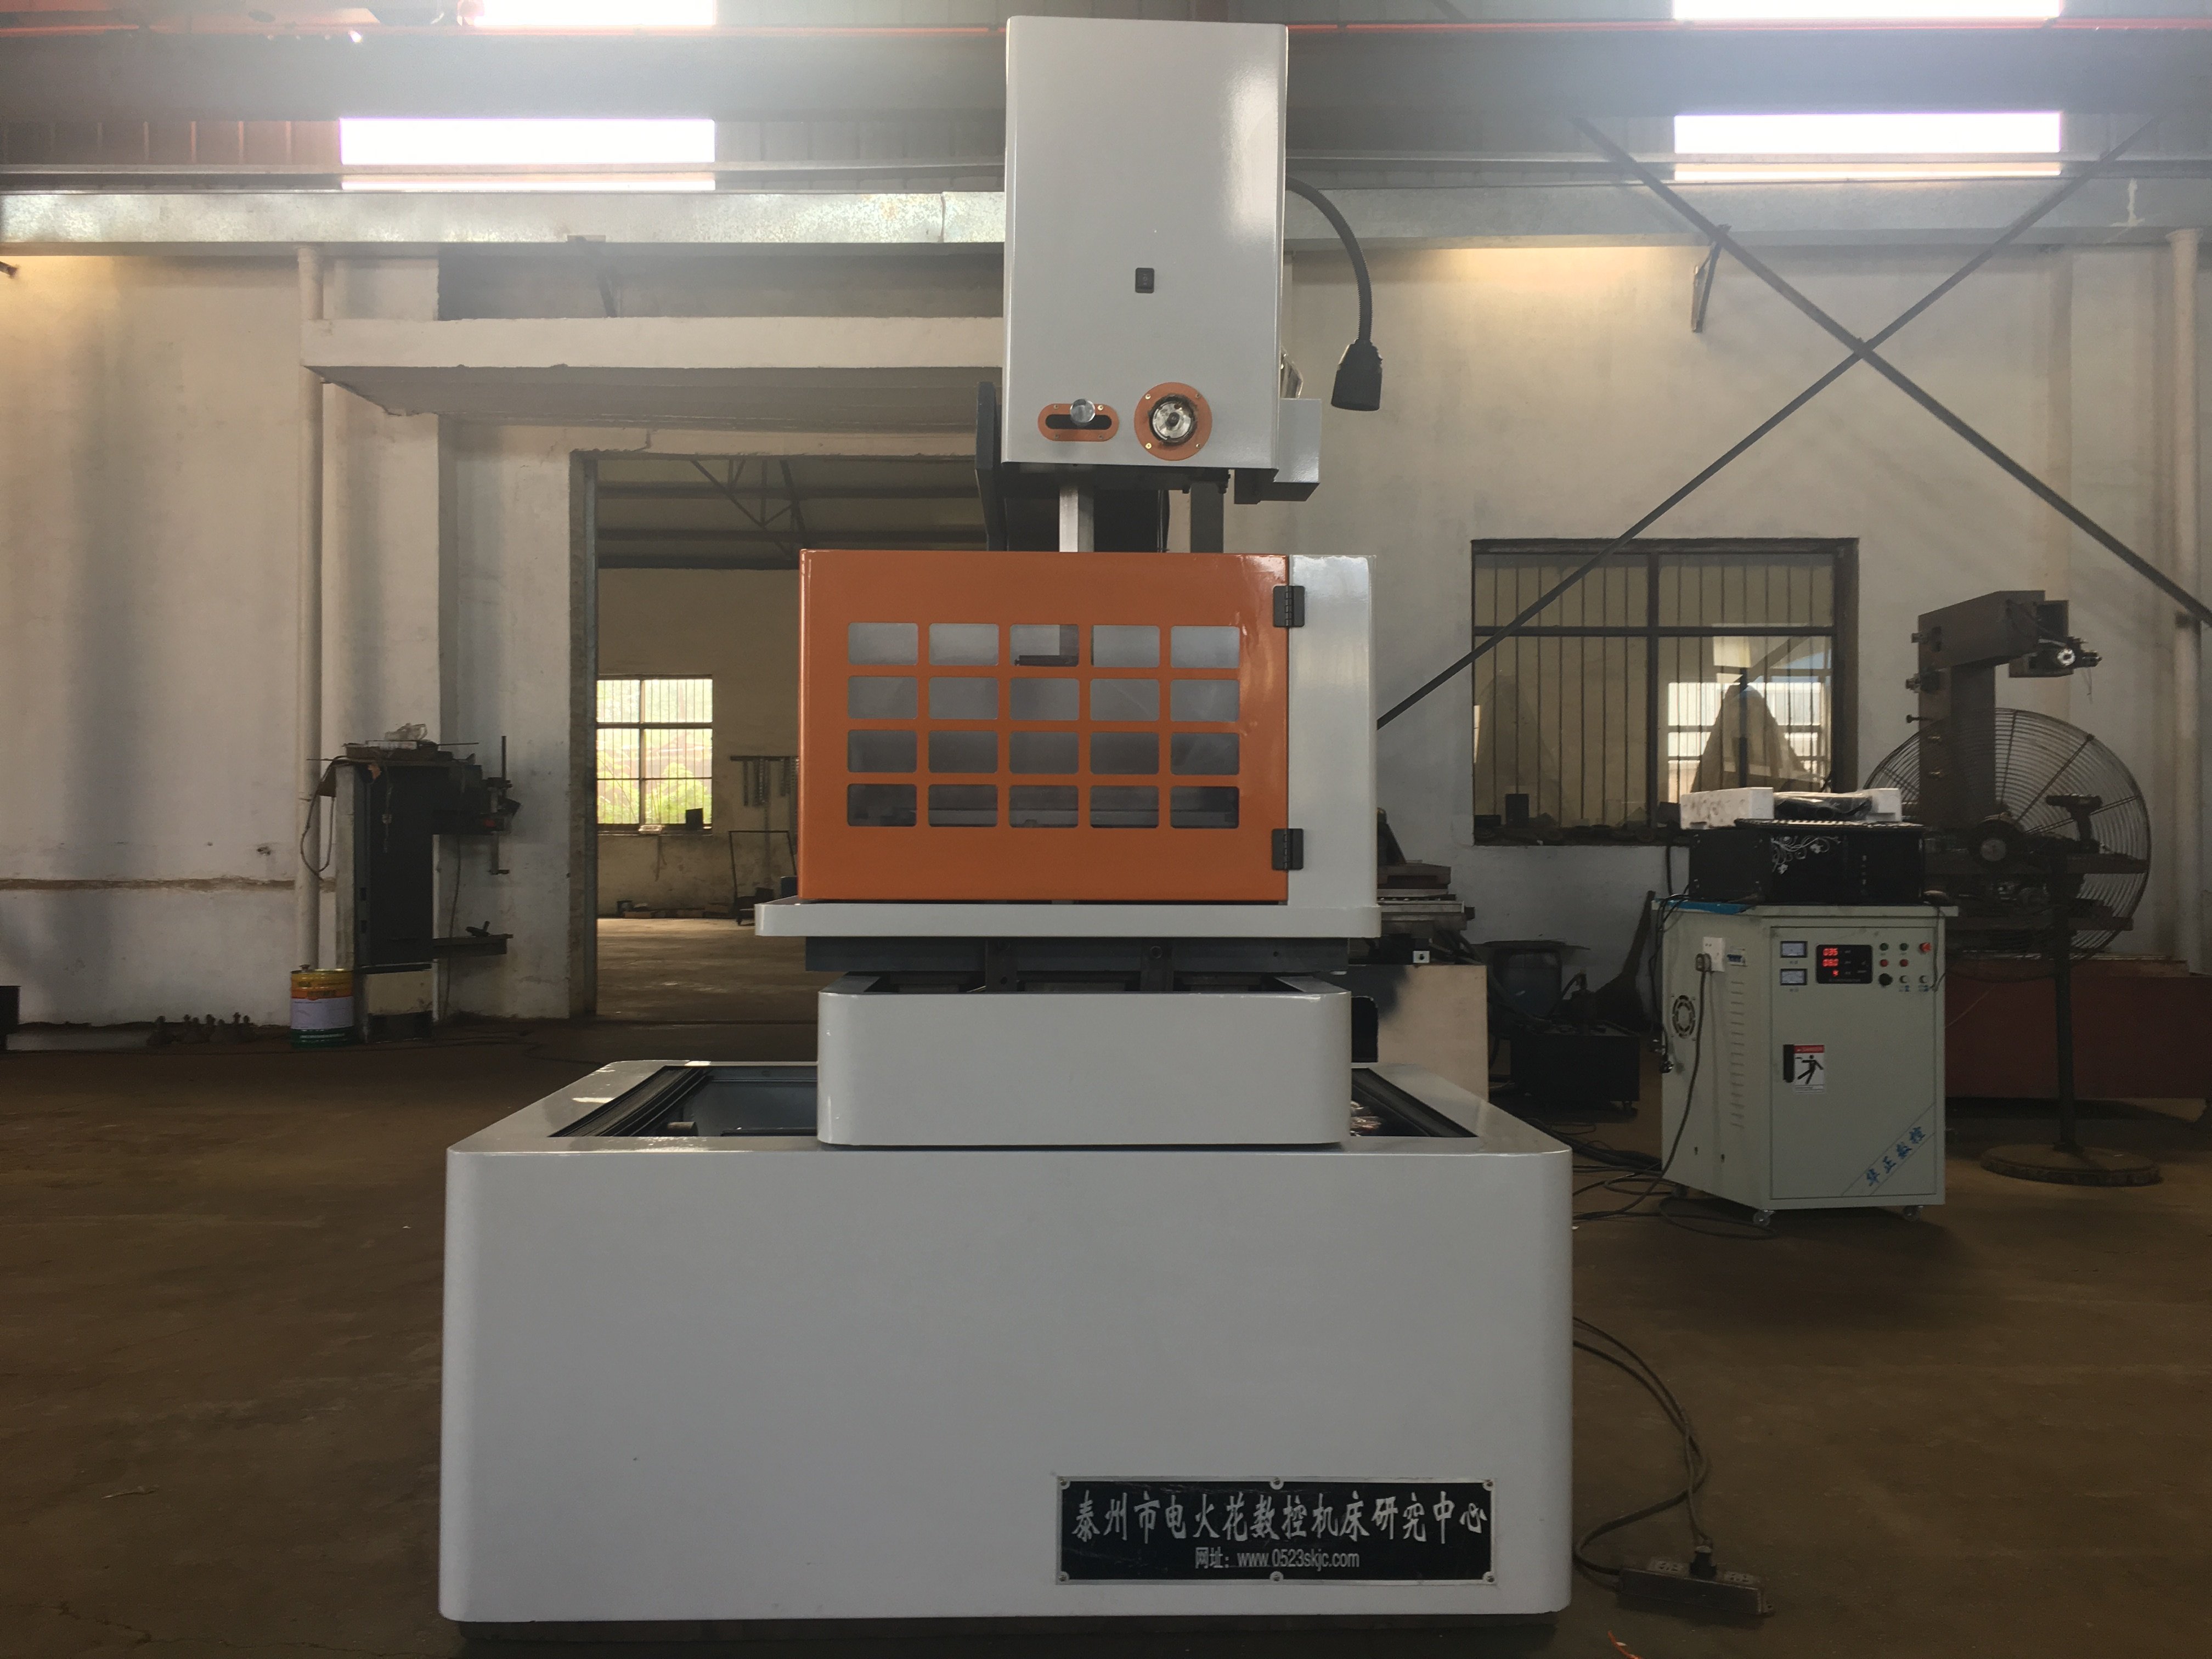
Planung einer genauen komplexen Kontur
Drahterosionsmaschinen kann für komplexe Profile in geeigneten leitfähigen Werkstücken in Betracht gezogen werden. Die Drahtelektrode folgt einer programmierten Bahn, während gesteuerte elektrische Entladungen Material abtragen. Ein genaues Ergebnis erfordert eine realisierbare Schnittführung, eine geeignete Maschinenkonfiguration sowie eine Prüfung anhand der Zeichnung; allein die Form oder die Anzahl der Achsen legt keine Fertigteil-Toleranz fest.
Beginnen Sie damit, die Werkstoffsorte, die Dicke, die erforderlichen Konturen, die Abmessungen und die Oberflächenanforderungen anzugeben. Fügen Sie Eckradien, schmale Nuten sowie obere und untere Profile hinzu, wo dies relevant ist. Prüfen Sie, wie der Draht in den Schnitt eingeht, wie das Teil gehalten wird und was geschieht, wenn ein Abschnitt abgetrennt wird. Eine berührungslose Bearbeitung ist kein Beweis dafür, dass jede Geometrie zugänglich ist oder frei von Maßabweichungen bleibt.
Kernkomponenten von Drahterodiersystemen
Drahtspezifikation und Schnittführung
Bestätigen Sie das Drahtbewegungssystem, das zugelassene Drahtmaterial und den Drahtdurchmesser für die vorgeschlagene Maschine. Prüfen Sie den Drahtzuführweg sowie ggf. erforderliche Startlöcher für innere Konturen. Eine hin- und herbewegte Drahtanordnung darf nicht als Einrichtungs-Drahtsystem mit einseitiger Zuführung beschrieben werden; eine automatische Drahteinführung darf nicht allein aufgrund der CNC-Steuerung vorausgesetzt werden.
Wählen Sie den Draht innerhalb der vom Maschinenhersteller zugelassenen Spezifikation aus und bewerten Sie ihn anhand des geforderten Werkstoffs, der Materialdicke und der Kontur. Die Drahtzusammensetzung, eine Beschichtung oder eine Zugspannungseinstellung allein legen weder die erzielbaren Abmessungen noch die erreichbare Oberflächenqualität fest. Bewahren Sie den ausgewählten Draht und die Schnittbedingungen zusammen mit dem Prüfprotokoll des repräsentativen Bauteils auf.
Arbeitsflüssigkeit und Spülung
Bestätigen Sie die vorgeschriebene Arbeitsflüssigkeit sowie die Anforderungen an Filtration und Wartung für die konkrete Maschine. Prüfen Sie den Zugang zum Spülen im Bereich der Kontur und der Spannvorrichtung. Übertragen Sie keine Spezifikation für entionisiertes Wasser oder Anforderungen eines ölbasierten Systems pauschal auf jedes Draht-EDM-Design.
Falls eine Regelung des Durchflusses, des Drucks, der Temperatur oder des Zustands der Flüssigkeit angeboten wird, ist anzugeben, welche Größen gemessen und eingestellt werden. Befolgen Sie die Maschinenanweisungen zur Aufrechterhaltung geeigneter Bedingungen. Diese Funktionen können den vorgeschlagenen Prozess innerhalb ihres Anwendungsbereichs unterstützen, gewährleisten jedoch weder die Genauigkeit der Kontur noch einen unterbrechungsfreien Schnitt.
Präzisionssteuerung und Bewegungssysteme
Programm-Bezugspunkt und Positionierung
Bereiten Sie den CNC-Bewegungspfad anhand der geforderten Geometrie vor und überprüfen Sie den Bezugspunkt, die Spannvorrichtung und die Maschineneinstellungen. Klären Sie, wie das Programm den Drahtdurchmesser sowie die vorgeschlagene Entladungslücke berücksichtigt. Halten Sie Auflösung der Steuerbefehle, Positioniergenauigkeit, Wiederholgenauigkeit und Abmessungen des geschnittenen Teils getrennt; eine Spezifikation für die Positionierung stellt nicht sicher, dass jede geschnittene Merkmalsgeometrie den Zeichnungsangaben entspricht.
Wenn eine adaptive Entladung oder Prozesssteuerung bereitgestellt wird, bestätigen Sie deren Eingänge, zulässige Anpassungen und Betriebsgrenzen. Das Auswählen oder Einstellen von Bearbeitungsbedingungen ist nicht dasselbe wie die automatische Identifizierung jedes Materials oder das Messen der fertigen Kontur. Prüfen Sie das Werkstück anhand der vereinbarten Maß- und Oberflächenkriterien.
Achskonfiguration und Konus
Bei winkligen Schnitten identifizieren Sie die tatsächlich gesteuerten Achsen, die Führungsanordnung und die Konusgrenzen in der erforderlichen Werkstückhöhe. Falls sich obere und untere Konturen unterscheiden, prüfen Sie beide Profile gemeinsam mit der vorgeschlagenen Bewegung. Eine Achsenanzahl beschreibt nicht, welche Bewegungen gleichzeitig ausgeführt werden können oder welche komplexen Formen bearbeitet werden können.
Überprüfen Sie die Bewegungswege, den Freiraum für Spannvorrichtungen, den Zugang für Kabel und die Werkstückabstützung entlang der gesamten Bahn. Wo eine Temperatursteuerung oder -kompensation verfügbar ist, bestätigen Sie deren Anwendungsbereich und die erforderlichen Umgebungsbedingungen. Bewerten Sie die fertige Kontur, statt Steifigkeit oder Kompensation als Garantie für konstante Genauigkeit über einen langen Zeitraum zu betrachten.
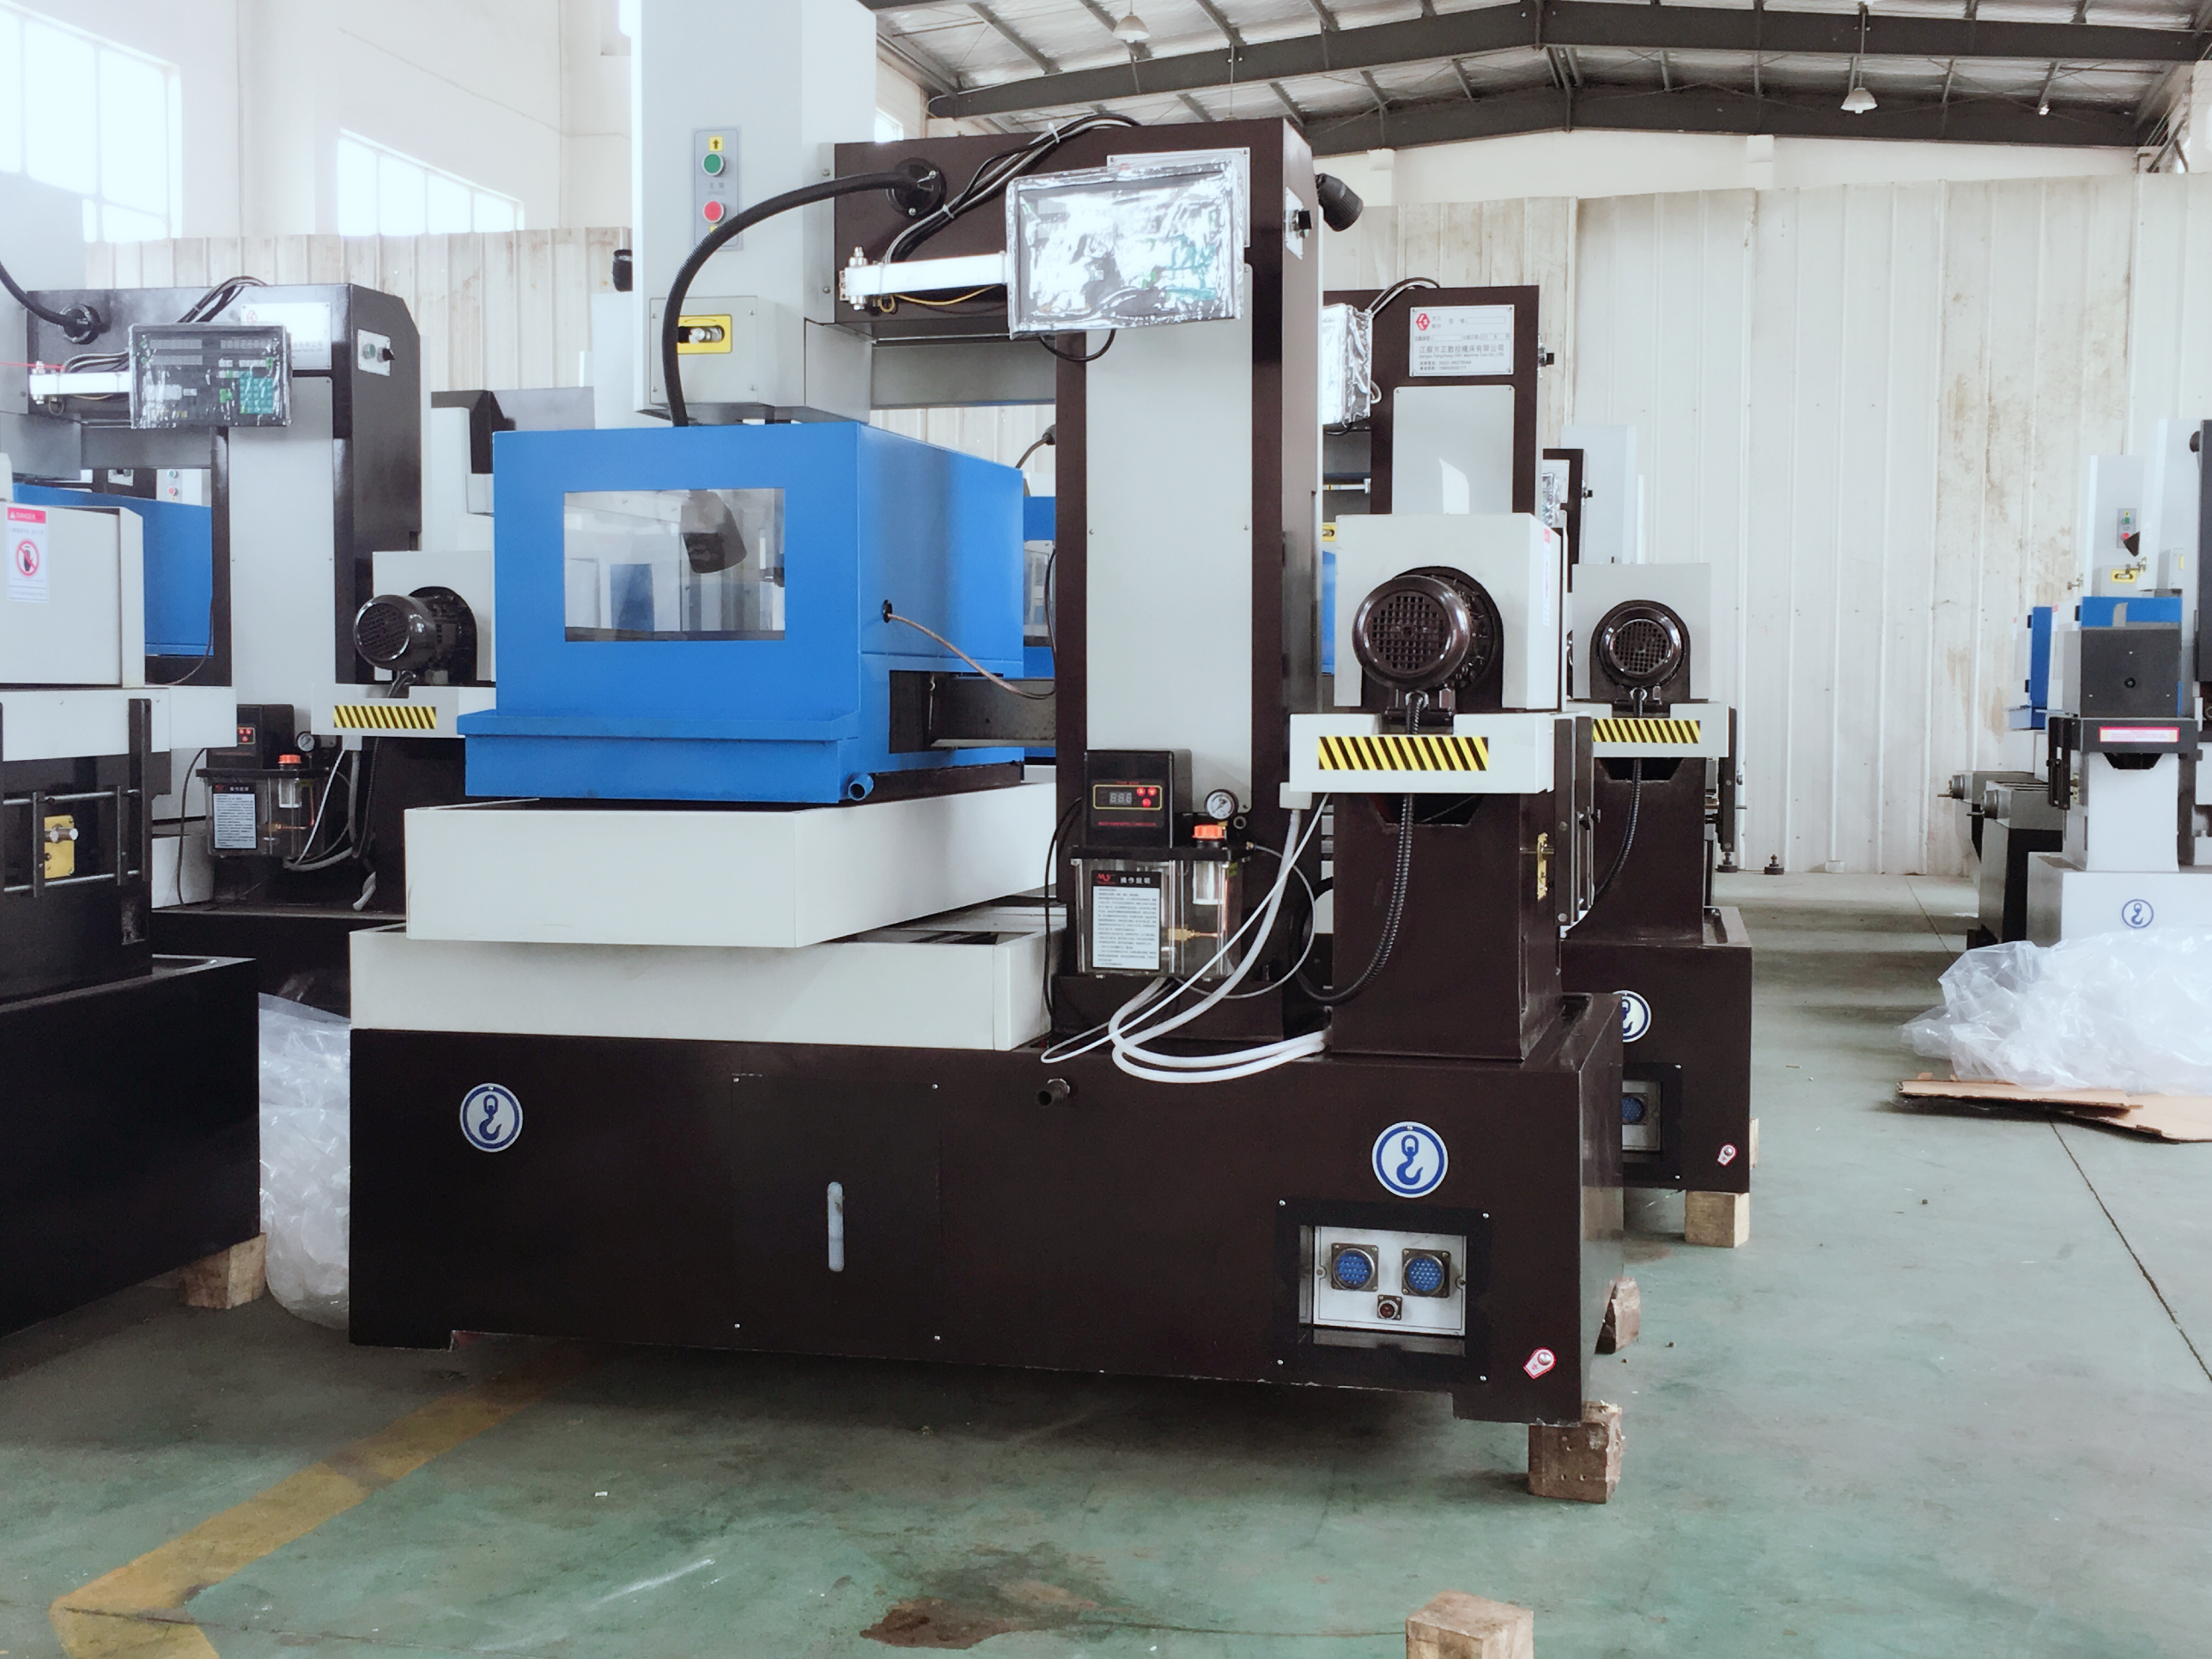
Oberflächenqualität und Genauigkeitsverifikation
Fräsvorgänge und Teileabnahme
Wählen Sie Fräsvorgänge und Ausspüleinstellungen innerhalb des vom Maschinenhersteller für diese Aufgabe unterstützten Verfahrens aus. Maßtoleranzen, Rauheit und Oberflächenintegrität sind getrennte Abnahmekriterien. Ein optisch glatter Schnitt oder ein einzelner Rauheitswert bestätigen weder die Genauigkeit noch die Eignung des Teils.
Vergleichen Sie jede vorgeschlagene Geschwindigkeits- oder Oberflächenverbesserung unter den angegebenen Bedingungen: Material, Dicke, Draht, Kontur, Schnittpässe, Einstellungen und Messverfahren. Fügen Sie die erforderliche Nachbearbeitung in den Bearbeitungsplan ein. Das geeignete Gleichgewicht hängt von der Zeichnung und den Abnahmekriterien ab – nicht von einer universell besten Oberflächengüte oder einem universell höchsten Schnittvorschub.
Gewindeerstellung und Wiederanlaufbedingungen
Falls eine automatische Gewindeerstellung oder erneute Drahteinführung vorgeschlagen wird, bestätigen Sie die unterstützten Startloch-, Drahtpfad- und Werkstückbedingungen. Planen Sie, wie Unterbrechungen und getrennte Kerne gemäß den Geräteanweisungen behandelt werden. Ein nachgewiesener Gewindeerstellungszyklus ist kein Beleg dafür, dass jedes komplexe Profil ohne Eingreifen des Bedieners laufen kann.
Befolgen Sie das genehmigte Wiederanlaufverfahren nach einem Drahtbruch oder einer anderen Unterbrechung. Prüfen Sie den Neustartbereich und das fertiggestellte Teil vor der Abnahme. Überwachung und Parametersteuerung schließen die Möglichkeit von Fehlern nicht aus und ersetzen nicht die Prüfung der geschnittenen Maße und der Oberfläche.
Häufig gestellte Fragen
Welche maximale Schneidgenauigkeit ist mit Drahterodiermaschinen erreichbar?
Es gibt keinen einzigen Schneidegenauigkeitswert, der für jede Maschine und jedes Teil gilt. Die Positioniergenauigkeit beschreibt die Maschinenbewegung; die Genauigkeit des fertigen Teils muss an der geschnittenen Geometrie überprüft werden, und die Rauheit ist eine separate Oberflächenmessgröße. Geben Sie die geforderte Toleranz, das Material, die Dicke und die Kontur an, und bestätigen Sie anschließend die vorgeschlagene Konfiguration, den Prozess und die Prüfmethode. Wartungs- und Umgebungsbedingungen bleiben relevant.
Wie verarbeitet Drahterodier-Ausrüstung verschiedene Materialtypen?
Die elektrische Leitfähigkeit ist eine erste Screening-Bedingung, keine Garantie dafür, dass jedes Material mit demselben Ergebnis geschnitten werden kann. Bestätigen Sie die Werkstoffsorte, den Wärmebehandlungszustand, die Dicke und die geforderte Geometrie. Verwenden Sie geeigneten Draht, geeignetes Fluid und geeignete Schnittbedingungen für die jeweilige Maschine; Schnittzeit, Oberflächenfinish und maßliche Ergebnisse hängen vom konkreten Auftrag ab und sind separat zu bewerten.
Welche Wartungsanforderungen sind für Drahterodier-Ausrüstung notwendig?
Befolgen Sie die Wartungsanweisungen der Maschine für Drahtverarbeitungsteile, Arbeitsflüssigkeit, Filterung, Führungen und Überprüfung des Bewegungssystems. Verwenden Sie qualifizierten Service für erforderliche Kalibrierung oder Justierung. Falls eine Zustandsüberwachung verfügbar ist, bestätigen Sie deren Signale und Reaktionen; eine Erinnerung oder Anzeige zur Überwachung stellt keinen Nachweis für prädiktive Wartung oder Schutz vor jedem unerwarteten Stillstand dar.
